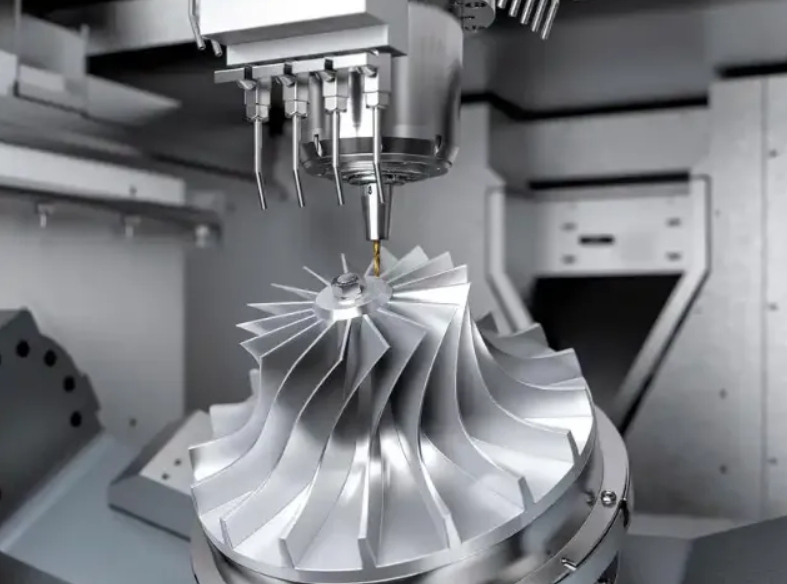
Le défi de la distorsion lors de l'usinage de parois minces
Les composants structurels à parois minces sont de plus en plus essentiels dans les industries de haute performance, mais l'usinage de pièces à parois minces présente des défis d'ingénierie importants en raison des fortes distorsions d'usinage.
Comprendre les mécanismes de l'instabilité des parois minces
Les conceptions d'ingénierie modernes dans les châssis de drones aérospatiaux, les boîtiers électroniques 3C et les enceintes audio haut de gamme exigent des profils structurels ultra-légers sans sacrifier la rigidité. CNC de Rejin se spécialise dans l'usinage CNC de précision et l'usinage CNC de haute précision à parois minces pour des composants structurels complexes où l'épaisseur de paroi descend souvent en dessous de 1,0 mm, nécessitant un contrôle strict de la déformation mécanique et du gauchissement thermique.
- Seuil de sensibilité à la déformation : Lors du fraisage CNC de parois minces sur des coques structurelles en alliage d'aluminium dont le rapport épaisseur/hauteur dépasse 1:15, les composantes dynamiques de la force de coupe induisent une déformation élastique, entraînant une conicité dimensionnelle importante et des marques de vibration. Chez Rejin CNC, notre usinage CNC à 5 axes Le système de réglage compense l'engagement dynamique de l'outil afin de maintenir une précision constante au micro-pouce et d'éviter toute déformation lors de l'usinage CNC.
- Vibrations et dégradation de surface : Les sections minces non supportées présentent une faible rigidité dynamique, ce qui provoque d’importantes vibrations de résonance lors de l’usinage périphérique à grande vitesse de l’aluminium à parois minces. L’optimisation ciblée de la trajectoire d’outil sur 5 axes et le réglage précis de la vitesse de broche permettent de réduire l’amplitude des vibrations et d’obtenir des valeurs de rugosité de surface inférieures à Ra 0,8 µm.
L'économie de la fabrication de précision à parois minces
Le choix de la méthode de fabrication optimale nécessite d'évaluer le volume de production, la complexité géométrique et les investissements initiaux en outillage.
- Seuil de sélection du processus (CNC vs. estampage) : Pour les quantités de production inférieures à 2 000 unités par mois ou les géométries comportant des nervures internes et des épaisseurs de paroi variables, l'adoption de stratégies de fraisage à 5 axes évite les coûts initiaux de matrice de 15 000 $ à 50 000 $ associés à l'estampage de tôle tout en offrant une flexibilité d'itération de conception plus rapide.
- Optimisation des coûts grâce aux services intégrés : en tirant parti des installations certifiées ISO 9001 et IATF 16949 de Rejin CNC, équipées de plus de 100 centres CNC de haute précision et de lignes de finition de surface internes automatisées, les acheteurs OEM éliminent les transferts entre plusieurs fournisseurs, réduisant ainsi les coûts d’approvisionnement totaux jusqu’à 18 %.
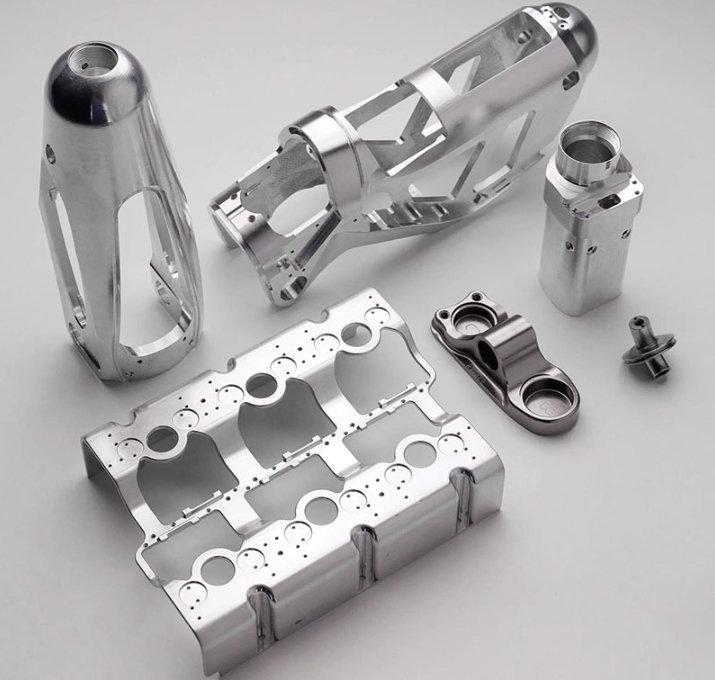
Causes profondes de la déformation des pièces : contraintes résiduelles et forces de coupe
L'identification des phénomènes physiques à l'origine du mouvement des matériaux est essentielle pour formuler des stratégies d'atténuation efficaces contre la distorsion d'usinage des parois minces.
Protocoles de gestion des contraintes résiduelles et de relaxation des contraintes dans les matériaux en vrac
L'état de contrainte interne au sein des produits extrudés ou laminés agit comme un catalyseur principal du mouvement du matériau une fois que la contrainte structurelle est supprimée lors de l'enlèvement de matière.
- Répartition des contraintes avant usinage : Les barres standard AL6061-T6 ou AL7075-T6 présentent des contraintes résiduelles internes asymétriques dues à l’extrusion et à la trempe thermique ; la coupe localisée déséquilibre ces forces, provoquant un cintrage instantané. Rejin CNC utilise des matériaux préconditionnés et détendus (tels que l’état T651) afin de minimiser la distorsion interne lors de l’usinage CNC de parois minces.
- Relaxation thermique et recuit : L’enlèvement de matière à haute énergie génère des pics de chaleur localisés qui provoquent une dilatation thermique et une relaxation des contraintes. L’exécution de passes d’ébauche suivies de cycles thermiques de relaxation des contraintes spécifiques permet d’éviter les déformations lors de l’usinage de finition.
Mécanique mécanique : Vecteurs de déviation de l'outil et de force de coupe
L'interaction entre le tranchant et la paroi de la pièce détermine l'ampleur de la déformation mécanique.
- Répartition des forces tangentielles et radiales : Les forces de coupe radiales élevées repoussent les parois minces, entraînant des variations d'épaisseur résiduelles pouvant atteindre 0,08 mm au-dessus des spécifications du dessin. Les ingénieurs de Rejin CNC utilisent des outils à angle de coupe positif pour minimiser les forces de poussée radiales et éviter le refoulement des parois.
- Métriques de compensation de la déflexion de l'outil : Les fraises en bout avec des rapports longueur/diamètre élevés (L/D > 4) subissent une déflexion de flexion sous charge ; le calcul de la déflexion de l'outil via des modèles d'élasticité de poutre garantit que les trajectoires de coupe sont décalées pour préserver les tolérances nominales jusqu'à ±0,01 mm lors du fraisage CNC de parois minces.
Techniques d'optimisation : sélection de la trajectoire d'outil, avances adaptatives et serrage dynamique
L'élimination des déformations exige une approche intégrée combinant une programmation FAO avancée et des stratégies de maintien de pièces flexibles.
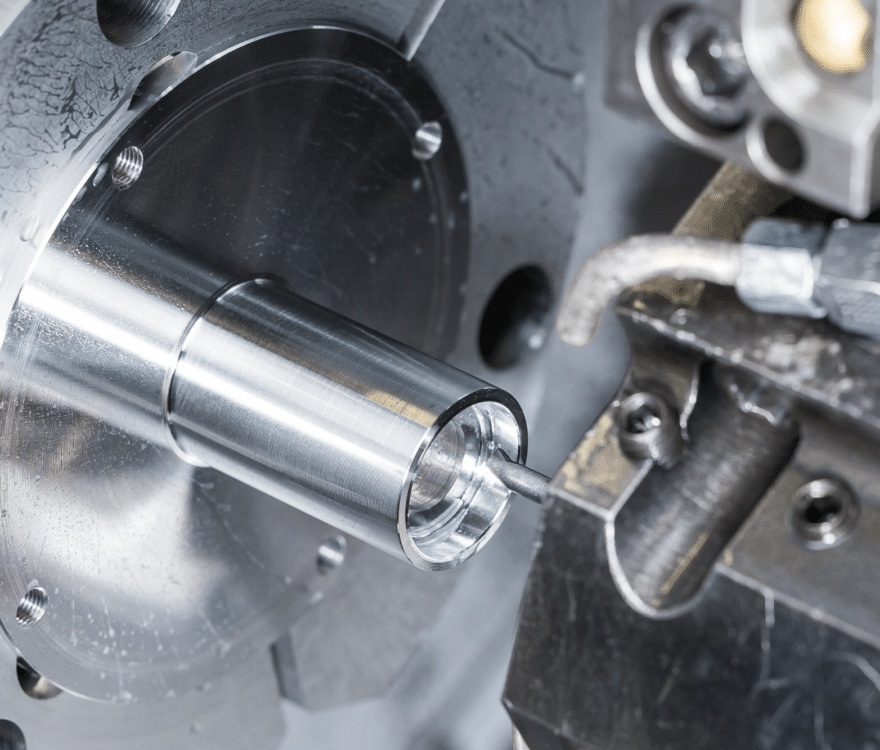
Stratégies d'orientation d'outil 5 axes et de trajectoire d'outil adaptative
L'exploitation de la cinématique multi-axes permet une optimisation continue des vecteurs de contact de l'outil par rapport aux structures de parois flexibles.
- Orientation dynamique de l'outil : L'usinage CNC 5 axes sur des plateformes de pointe comme les centres DMG MORI et Mazak permet un réglage continu de l'orientation de l'outil (réglage des axes A et C). Ceci dirige la force de coupe principale le long de l'axe Z rigide de la pièce, évitant ainsi la flexion de la paroi non supportée.
- Fraisage trochoidal adaptatif à charge de copeaux constante : le remplacement des trajectoires de rainurage traditionnelles par des trajectoires d’outil trochoidales adaptatives maintient un arc d’engagement constant (généralement un pas radial de 10 % à 15 %), évitant ainsi les pics de force qui déclenchent la déviation de la paroi et la déformation de l’usinage CNC.
- Séquences d'ébauche symétriques des nervures : L'usinage simultané des côtés opposés des nervures structurelles minces ou par incréments descendants équilibrés (profondeur de coupe en escalier de 0,5 mm à 1,0 mm) égalise les forces mécaniques opposées, atténuant la distorsion d'usinage des parois minces.
Solutions d'ingénierie de maintien de pièces et de serrage dynamique
Le serrage conventionnel dans un étau écrase facilement les profilés délicats à parois minces, provoquant une déformation importante due au serrage et nécessitant une conception de montage sur mesure.
- Fixation sous vide et en alliage à bas point de fusion : le serrage sous vide uniforme ou le support de poches minces avec des alliages de support structurels hydrosolubles assure un amortissement continu sur des surfaces complexes, éliminant la déformation de serrage localisée.
- Paramètres normalisés du couple de serrage : L’établissement de limites de couple strictes (par exemple, 5 N·m–8 N·m) sur des dispositifs à mâchoires souples personnalisés empêche la torsion du cadre mécanique lors de l’usinage à grande vitesse de pièces à parois minces.
Gestion du liquide de refroidissement et de la température en fraisage à grande vitesse
L'équilibre thermique de la géométrie de la pièce est essentiel pour une répétabilité dimensionnelle au micro-pouce lors de l'usinage d'aluminium à parois minces.
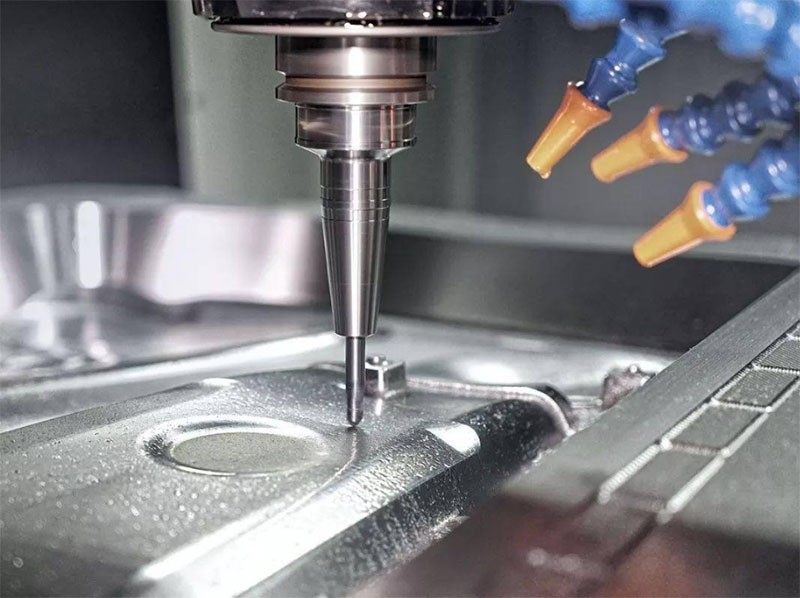
Protocoles de contrôle thermique et implémentation MQL
Les gradients thermiques locaux induisent une dilatation non uniforme, entraînant des erreurs dimensionnelles une fois que la pièce est revenue à température ambiante.
- Distribution de liquide de refroidissement à haute pression à travers la broche : le déploiement d’un liquide de refroidissement à travers la broche de 70 bars évacue instantanément les copeaux des cavités profondes, éliminant ainsi le recoupage à chaud et la dilatation thermique localisée.
- Application de la lubrification en quantité minimale (MQL) : Dans le fraisage CNC à parois minces à grande vitesse, les systèmes MQL délivrent un brouillard d'aérosol précis de lubrifiant biodégradable, maintenant les températures de la zone de coupe tout en empêchant les déformations dues aux chocs thermiques.
Étude de cas industrielle vérifiée et capacité de production
Les indicateurs d'application concrets mettent en évidence les capacités techniques de Rejin CNC en matière d'usinage CNC de précision et d'usinage de pièces à parois minces.
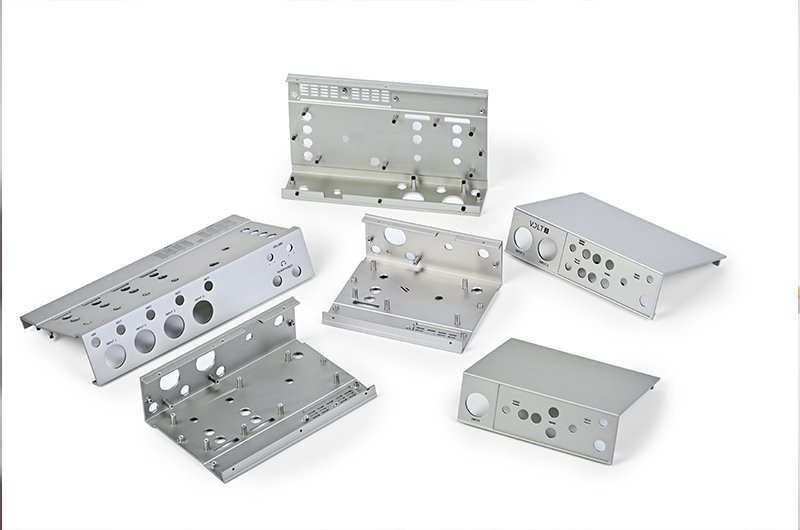
Preuve à l'appui : Boîtier d'unité de contrôle d'une marque audio haut de gamme européenne
- Défi du projet : Une marque européenne leader d’équipements audio exigeait des boîtiers en aluminium sur mesure avec une épaisseur de paroi de 0,8 mm, une esthétique brossée horizontale stricte et une finition anodisée avec une tolérance de surface plane de ±0,015 mm, sans souffrir de distorsion d’usinage des parois minces.
- Solution d'ingénierie CNC Rejin : Rejin CNC a mis en œuvre une solution sur mesure Fraisage 5 axes Des stratégies de fraisage trochoidal adaptatif sur centres d'usinage Mazak, combinées à un système de fixation par le vide sur mesure, ont permis d'éliminer totalement les déformations des pièces. Grâce à une optimisation rigoureuse des trajectoires d'outil sur 5 axes et au contrôle de l'orientation de l'outil pour diriger les forces de coupe le long des nervures structurelles, ces déformations ont été complètement éliminées.
- Résultats quantitatifs et échelle : Conformité dimensionnelle à 100 % atteinte sur des volumes de production mensuels dépassant 20 000 unités. Rendement du contrôle qualité au premier passage atteignant 99,6 %, avec un taux de retour client pour défauts inférieur à 0,3 %. Délai de prototypage réduit de 12 à 5 jours, permettant un déploiement mondial rapide du produit.
Conclusion : Fabrication fiable de composants CNC ultra-minces
La maîtrise de l'usinage CNC de parois minces exige la combinaison de l'usinage CNC 5 axes, de la relaxation dynamique des contraintes, d'un bridage sur mesure pour éviter toute déformation et d'une gestion thermique précise. Chez Rejin CNC, forts de plus de 22 ans d'expérience dans la fabrication, de plus de 100 centres d'usinage CNC de pointe et de Assistance complète à la conception DFM Permettre aux clients OEM mondiaux des secteurs de l'audio, de l'automobile, des drones et de l'électronique 3C de réaliser une production de composants précise et sans déformation.
Optimisez dès aujourd'hui votre fabrication CNC à parois minces
Téléchargez vos modèles CAO pour obtenir une analyse DFM complète et gratuite ainsi qu'un devis officiel sous 24 heures. Du prototypage rapide (délai de 3 à 5 jours) à la production en série OEM (plus de 20 000 unités/mois), Rejin CNC propose des solutions de fraisage CNC à parois minces fiables et de haute précision, adaptées à vos spécifications exactes.
- Phone: +86 13790500374
- Email: info@rejincnc.com
FAQ (questions fréquentes)
Q : Quelle est l'épaisseur de paroi minimale réalisable lors de l'usinage de précision de l'aluminium à paroi mince ?
A: Grâce à une optimisation de la trajectoire d'outil à 5 axes, à des vecteurs de force de coupe contrôlés et à un système de maintien sous vide spécialisé, l'épaisseur de paroi de production dans l'usinage CNC à paroi mince peut atteindre de manière routinière 0,5 mm à 0,8 mm dans les alliages d'aluminium tout en maintenant des tolérances de ±0,01 mm.
Q : Comment l'usinage CNC 5 axes réduit-il la déformation par rapport au fraisage standard 3 axes ?
A: L'usinage CNC 5 axes permet une orientation continue de l'outil de coupe, dirigeant les vecteurs de force de coupe le long de l'axe structurel le plus résistant de la pièce et réalisant des caractéristiques multifaces en une seule configuration afin d'éliminer l'accumulation de contraintes de resserrage et la déformation due à l'usinage CNC.
Q : À quel moment un acheteur OEM devrait-il passer de l'usinage de pièces à parois minces à l'emboutissage de tôles ?
A: L'emboutissage devient rentable pour les géométries simples à parois minces à des volumes mensuels dépassant 2 000 à 5 000 unités, tandis que le fraisage CNC à parois minces est idéal pour les transitions complexes entre épaisseurs importantes et minces, les lots de petite à moyenne taille ou les projets sans outillage initial.
Q : Quels traitements thermiques des matériaux sont recommandés pour minimiser la déformation d'usinage lors du fraisage CNC de parois minces ?
A: Les états de trempe à tension réduite tels que AL6061-T651 ou AL7075-T651 sont fortement recommandés pour l'usinage de pièces à parois minces, car ils subissent un étirement mécanique avant l'usinage pour égaliser la distribution des contraintes internes et éviter le gauchissement après usinage.


 Ils étaient









