Tantangan Distorsi Pemesinan Dinding Tipis
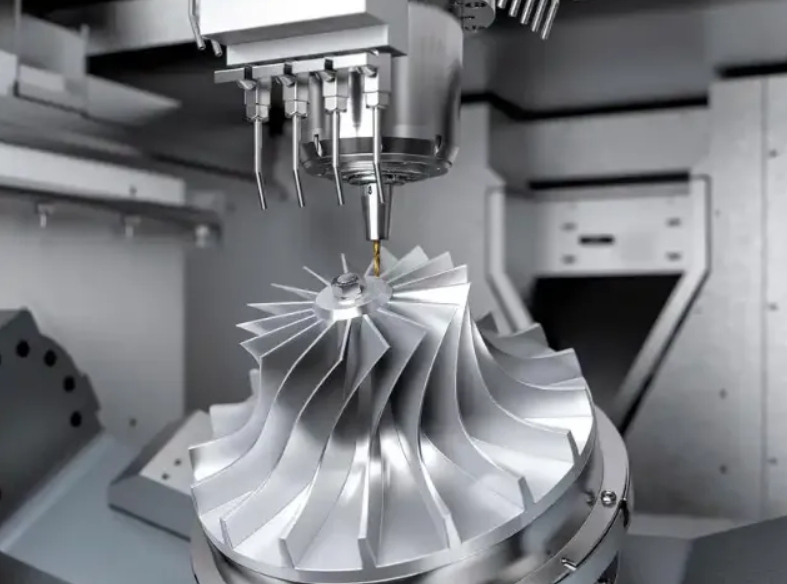
Komponen struktural berdinding tipis semakin penting di berbagai industri berkinerja tinggi, namun pengerjaan komponen berdinding tipis menghadirkan tantangan teknik yang berat karena distorsi pengerjaan yang parah.
Memahami Mekanisme Ketidakstabilan Dinding Tipis
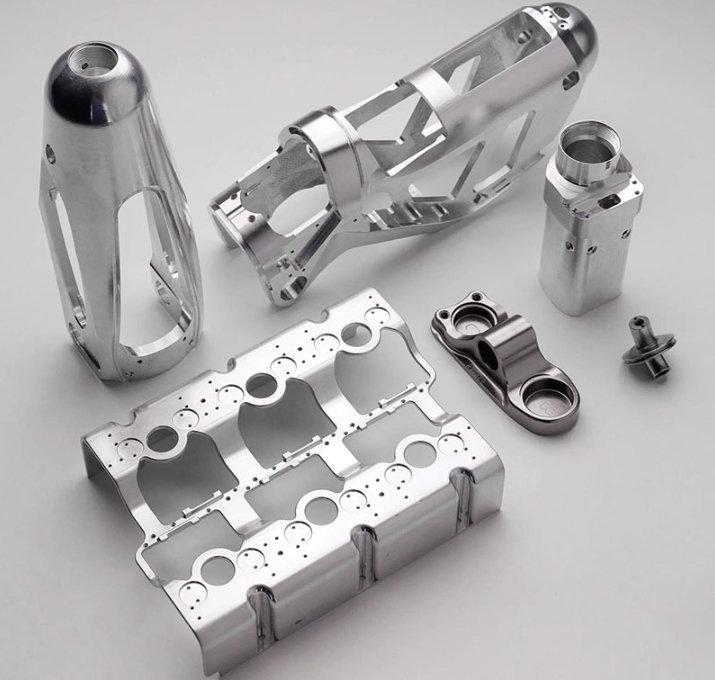
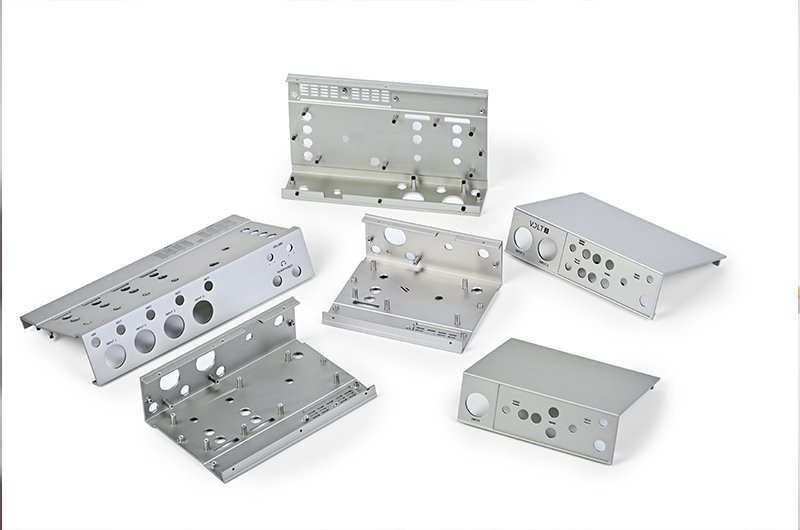
Desain teknik modern pada rangka UAV kedirgantaraan, wadah elektronik 3C, dan kotak audio premium membutuhkan profil struktural yang sangat ringan tanpa mengorbankan kekakuan. Rejin CNC Perusahaan ini mengkhususkan diri dalam pemesinan CNC presisi dan pemesinan CNC berdinding tipis berpresisi tinggi untuk komponen struktural kompleks di mana ketebalan dinding seringkali turun di bawah 1,0 mm, yang membutuhkan kontrol ketat atas defleksi mekanis dan distorsi termal.
- Ambang Batas Sensitivitas Defleksi: Saat melakukan penggilingan CNC berdinding tipis pada cangkang struktural paduan aluminium dengan rasio ketebalan dinding terhadap tinggi melebihi 1:15, komponen gaya pemotongan dinamis menyebabkan defleksi elastis, yang mengakibatkan kemiringan dimensi yang parah dan tanda getaran. Di Rejin CNC, kami Mesin CNC 5 sumbu Pengaturan ini mengkompensasi keterlibatan alat yang dinamis untuk mempertahankan akurasi mikro-inci yang konsisten dan mencegah deformasi pemesinan CNC.
- Getaran dan Degradasi Permukaan: Penampang tipis yang tidak ditopang menunjukkan kekakuan dinamis yang rendah, menyebabkan getaran resonansi yang parah selama pemesinan aluminium berdinding tipis periferal kecepatan tinggi. Penerapan optimasi jalur pahat 5 sumbu yang ditargetkan dan penyesuaian kecepatan spindel yang disesuaikan mengurangi amplitudo getaran, menghasilkan nilai kekasaran permukaan di bawah Ra 0,8 µm.
Ekonomi Manufaktur Dinding Tipis Presisi
Memilih metodologi manufaktur yang optimal memerlukan evaluasi volume produksi, kompleksitas geometri, dan investasi awal peralatan.
- Ambang Batas Pemilihan Proses (CNC vs. Stamping): Untuk kuantitas produksi di bawah 2.000 unit per bulan atau geometri yang menampilkan rusuk internal dan ketebalan dinding yang bervariasi, mengadopsi strategi penggilingan 5 sumbu menghindari biaya cetakan awal sebesar $15.000–$50.000 yang terkait dengan stamping lembaran logam, sekaligus memberikan fleksibilitas iterasi desain yang lebih cepat.
- Optimalisasi Biaya Melalui Layanan Terintegrasi: Dengan memanfaatkan fasilitas Rejin CNC yang bersertifikasi ISO 9001 dan IATF 16949—yang dilengkapi dengan lebih dari 100 pusat CNC presisi tinggi dan jalur penyelesaian permukaan otomatis di dalam perusahaan—pembeli OEM menghilangkan proses peralihan antar vendor, sehingga memangkas total biaya pengadaan hingga 18%.
Penyebab Utama Lengkungan Bagian: Tegangan Sisa dan Gaya Pemotongan
Mengidentifikasi fenomena fisik di balik pergerakan material sangat penting untuk merumuskan strategi mitigasi yang efektif terhadap distorsi pemesinan dinding tipis.
Protokol Penanganan Tegangan Sisa dan Penghilangan Tegangan pada Material Curah
Kondisi tegangan internal dalam bahan hasil ekstrusi atau penggulungan bertindak sebagai katalis utama untuk pergerakan material setelah kendala struktural dihilangkan selama proses penghilangan material.
- Distribusi Tegangan Pra-Pemesinan: Stok standar AL6061-T6 atau AL7075-T6 mengandung tegangan sisa internal asimetris dari ekstrusi dan pendinginan termal; pemotongan lokal mengganggu keseimbangan gaya-gaya ini, menyebabkan pembengkokan seketika. Rejin CNC menggunakan material yang telah dikondisikan dan dihilangkan tegangannya (seperti temper T651) untuk meminimalkan distorsi pemesinan internal selama pemesinan CNC dinding tipis.
- Relaksasi Termal dan Annealing: Penghilangan logam berenergi tinggi menghasilkan lonjakan panas lokal yang memicu ekspansi termal dan relaksasi tegangan selanjutnya. Menerapkan proses penggerindaan kasar yang diikuti oleh siklus termal penghilang tegangan khusus mencegah distorsi selama proses penggilingan akhir.
Mekanika Mekanik: Defleksi Alat dan Vektor Gaya Pemotongan
Interaksi antara mata pisau dan dinding benda kerja menentukan besarnya deformasi mekanis.
- Pembagian Gaya Tangensial dan Radial: Komponen dengan gaya pemotongan radial tinggi mendorong dinding tipis menjauh dari pemotong, sehingga menghasilkan variasi ketebalan dinding sisa hingga 0,08 mm di atas spesifikasi gambar. Para insinyur Rejin CNC menggunakan perkakas dengan sudut rake positif untuk meminimalkan gaya dorong radial dan mencegah terdorongnya dinding.
- Metrik Kompensasi Defleksi Alat: Mata bor dengan rasio panjang terhadap diameter yang tinggi (L/D > 4) mengalami defleksi lentur di bawah beban; menghitung defleksi alat melalui model elastisitas balok memastikan jalur pemotongan diimbangi untuk mempertahankan toleransi nominal hingga ±0,01 mm selama penggilingan CNC dinding tipis.
Teknik Optimasi: Pemilihan Jalur Alat, Umpan Adaptif, dan Penjepitan Dinamis
Menghilangkan deformasi membutuhkan pendekatan terpadu yang menggabungkan pemrograman CAM tingkat lanjut dengan strategi penjepitan benda kerja yang fleksibel.
Orientasi Alat 5-Axis dan Strategi Jalur Alat Adaptif
Pemanfaatan kinematika multi-sumbu memungkinkan optimasi berkelanjutan dari vektor kontak alat relatif terhadap struktur dinding yang fleksibel.
- Pengaturan Sudut Alat Dinamis: Pemanfaatan mesin CNC 5 sumbu pada platform canggih seperti DMG MORI dan pusat Mazak memungkinkan penyesuaian orientasi alat secara terus menerus (penyesuaian sumbu A/C). Hal ini mengarahkan gaya pemotongan utama ke bawah sepanjang sumbu Z yang kaku dari benda kerja, bukan membengkokkan dinding yang tidak ditopang.
- Penggilingan Trokoidal Adaptif Beban Serpihan Konstan: Mengganti jalur alur tradisional dengan jalur pahat trokoidal adaptif mempertahankan busur keterlibatan yang konstan (biasanya langkah radial 10%–15%), mencegah lonjakan gaya yang memicu defleksi dinding dan deformasi pemesinan CNC.
- Urutan Pengerjaan Kasar Rusuk Simetris: Pengerjaan sisi-sisi yang berlawanan dari rusuk struktural tipis secara simultan atau dalam peningkatan bertahap yang seimbang (kedalaman pemotongan bertahap 0,5 mm–1,0 mm) menyamakan gaya mekanis yang berlawanan, mengurangi distorsi pengerjaan dinding tipis.
Rekayasa Penjepitan Benda Kerja dan Solusi Penjepitan Dinamis
Penjepitan ragum konvensional mudah menghancurkan profil berdinding tipis yang halus, menyebabkan deformasi penjepitan yang parah, sehingga memerlukan rekayasa perlengkapan khusus.
- Penjepitan Vakum dan Paduan Titik Leleh Rendah: Penjepitan vakum seragam atau penyangga kantong tipis dengan paduan pendukung struktural yang larut dalam air memberikan peredaman berkelanjutan di seluruh permukaan yang kompleks, menghilangkan deformasi penjepitan lokal.
- Parameter Torsi Penjepitan yang Distandarisasi: Menetapkan batas torsi yang ketat (misalnya, 5 N·m–8 N·m) pada perlengkapan penjepit lunak khusus mencegah puntiran rangka mekanis selama pemesinan bagian berdinding tipis berkecepatan tinggi.
Pengelolaan Pendingin dan Termal pada Mesin Milling Kecepatan Tinggi
Keseimbangan termal di seluruh geometri benda kerja sangat penting untuk pengulangan dimensi mikro-inci dalam pemesinan aluminium berdinding tipis.
Protokol Kontrol Termal dan Implementasi MQL
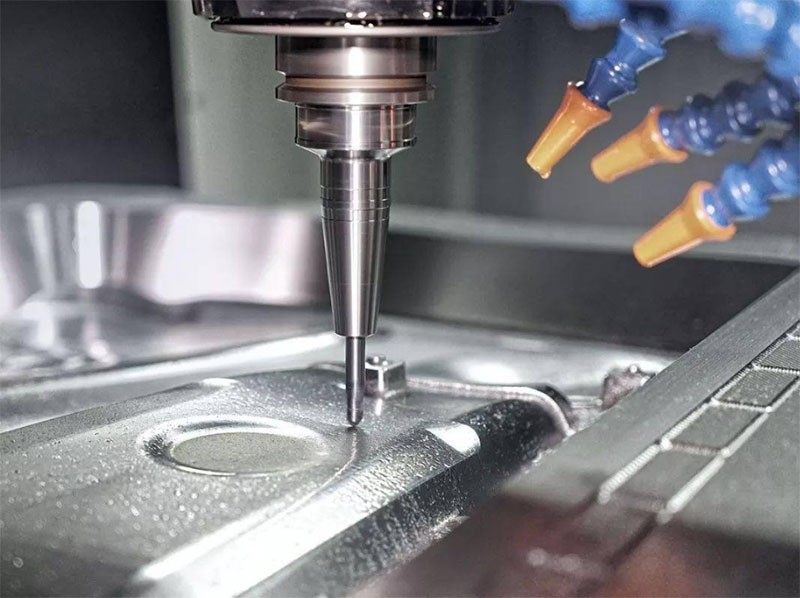
Gradien termal lokal menyebabkan ekspansi yang tidak seragam, yang mengakibatkan kesalahan dimensi setelah bagian tersebut kembali ke suhu lingkungan.
- Pengiriman Cairan Pendingin Bertekanan Tinggi Melalui Spindel: Penggunaan cairan pendingin bertekanan 70 bar melalui spindel langsung membersihkan serpihan dari rongga yang dalam, menghilangkan pemotongan ulang akibat panas dan ekspansi termal lokal.
- Aplikasi Pelumasan Kuantitas Minimum (MQL): Dalam penggilingan CNC berdinding tipis berkecepatan tinggi, sistem MQL menghasilkan kabut aerosol pelumas yang dapat terurai secara hayati secara presisi, menjaga suhu zona pemotongan sekaligus mencegah distorsi akibat guncangan termal.
Studi Kasus Industri dan Kapasitas Produksi yang Terverifikasi
Metrik aplikasi dunia nyata menyoroti kemampuan teknis Rejin CNC dalam pemesinan CNC presisi dan pemesinan komponen berdinding tipis.
Bukti Kasus: Casing Unit Kontrol Merek Audio High-End Eropa
- Tantangan Proyek: Sebuah merek peralatan audio terkemuka di Eropa membutuhkan kotak aluminium khusus dengan ketebalan dinding 0,8 mm, estetika sikat horizontal yang ketat, dan lapisan anodisasi dengan toleransi permukaan rata dalam ±0,015 mm, tanpa mengalami distorsi pemesinan dinding tipis.
- Solusi Teknik CNC Rejin: Rejin CNC menerapkan solusi yang disesuaikan. penggilingan 5 sumbu Strategi dengan penggilingan trokoidal adaptif pada pusat permesinan Mazak dikombinasikan dengan dukungan perlengkapan vakum khusus. Dengan menerapkan optimasi jalur pahat 5 sumbu yang ketat dan mengontrol orientasi pahat untuk mengarahkan gaya pemotongan di sepanjang rusuk struktural, distorsi bagian sepenuhnya dihilangkan.
- Hasil Kuantitatif & Skala: Mencapai kepatuhan dimensi 100% di seluruh produksi bulanan yang melebihi 20.000 unit. Tingkat keberhasilan inspeksi pertama mencapai 99,6%, dengan pengembalian produk cacat dari klien turun di bawah 0,3%. Waktu tunggu pembuatan prototipe dipersingkat dari 12 hari menjadi 5 hari, mendukung peluncuran produk global yang cepat.
Kesimpulan: Pembuatan Komponen CNC Ultra-Tipis yang Andal
Menguasai pemesinan CNC berdinding tipis membutuhkan kombinasi pemesinan CNC 5 sumbu, penghilangan tegangan dinamis, penjepitan benda kerja khusus untuk mencegah deformasi penjepitan, dan manajemen termal yang presisi. Di Rejin CNC, pengalaman manufaktur kami selama 22+ tahun, 100+ pusat pemesinan CNC canggih, dan dukungan desain DFM yang komprehensif Memberdayakan klien OEM global di berbagai industri seperti audio, otomotif, UAV, dan elektronik 3C untuk mencapai produksi komponen yang presisi dan bebas distorsi.
Optimalkan Manufaktur CNC Dinding Tipis Anda Hari Ini
Unggah model CAD Anda untuk mendapatkan tinjauan DFM komprehensif gratis dan penawaran resmi dalam waktu 24 jam. Mulai dari prototipe cepat (waktu pengerjaan 3–5 hari) hingga produksi massal OEM volume tinggi (20.000+ unit/bulan), Rejin CNC menghadirkan solusi penggilingan CNC dinding tipis yang andal dan presisi tinggi yang disesuaikan dengan spesifikasi Anda.
- Phone: +86 13790500374
- Email: info@rejincnc.com
Pertanyaan yang Sering Diajukan (FAQ)
T: Berapa ketebalan dinding minimum yang dapat dicapai dalam pemesinan aluminium berdinding tipis presisi?
A: Dengan optimasi jalur pahat 5 sumbu yang optimal, vektor gaya pemotongan yang terkontrol, dan penjepit benda kerja vakum khusus, ketebalan dinding produksi pada pemesinan CNC dinding tipis dapat secara rutin mencapai 0,5 mm hingga 0,8 mm pada paduan aluminium sambil mempertahankan toleransi dalam ±0,01 mm.
T: Bagaimana pemesinan CNC 5 sumbu mengurangi deformasi dibandingkan dengan penggilingan 3 sumbu standar?
A: Pemesinan CNC 5 sumbu memungkinkan orientasi alat potong yang kontinu, mengarahkan vektor gaya potong sepanjang sumbu struktural terkuat benda kerja dan menyelesaikan fitur multi-sisi dalam satu kali pengaturan untuk menghilangkan penumpukan tegangan akibat penjepitan ulang dan deformasi pemesinan CNC.
T: Kapan pembeli OEM harus beralih dari pemesinan komponen berdinding tipis ke pencetakan lembaran logam?
A: Pencetakan menjadi hemat biaya untuk geometri berdinding tipis sederhana pada volume bulanan yang melebihi 2.000–5.000 unit, sedangkan penggilingan CNC berdinding tipis ideal untuk transisi tebal ke tipis yang kompleks, ukuran batch rendah hingga menengah, atau proyek tanpa peralatan awal.
T: Jenis temper material apa yang direkomendasikan untuk meminimalkan distorsi pemesinan selama penggilingan CNC dinding tipis?
A: Baja tahan karat yang telah mengalami proses penghilangan tegangan seperti AL6061-T651 atau AL7075-T651 sangat direkomendasikan untuk pengerjaan komponen berdinding tipis, karena baja tersebut mengalami peregangan mekanis sebelum pengerjaan untuk menyeimbangkan distribusi tegangan internal dan mencegah distorsi setelah pengerjaan.


 Mereka adalah









