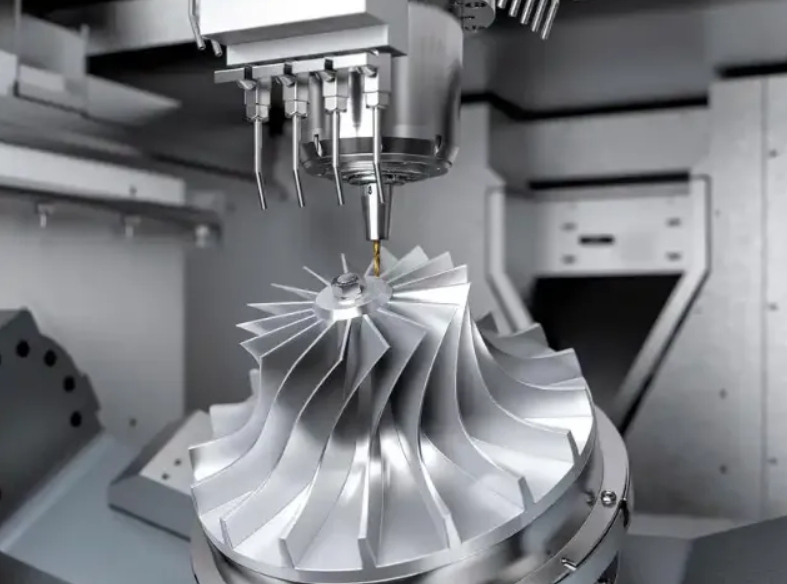
Wyzwanie obróbki cienkościennej – zniekształcenia
Cienkościenne elementy konstrukcyjne są coraz bardziej istotne w branżach o wysokiej wydajności, jednak obróbka mechaniczna części cienkościennych wiąże się z dużymi problemami inżynieryjnymi ze względu na duże odkształcenia.
Zrozumienie mechaniki niestabilności cienkościennej
Nowoczesne projekty inżynieryjne ram bezzałogowych statków powietrznych, obudów urządzeń elektronicznych 3C i obudów wysokiej jakości systemów audio wymagają ultralekkich profili konstrukcyjnych bez poświęcania sztywności. Rejin CNC specjalizuje się w precyzyjnej obróbce CNC i wysoce precyzyjnej obróbce CNC cienkościennych elementów konstrukcyjnych, w których grubość ścianek często spada poniżej 1,0 mm, co wymaga ścisłej kontroli nad ugięciami mechanicznymi i odkształceniami termicznymi.
- Progi wrażliwości na ugięcie: Podczas frezowania CNC cienkościennych powłok konstrukcyjnych ze stopów aluminium o stosunku grubości do wysokości ścianek przekraczającym 1:15, dynamiczne składowe siły skrawania powodują ugięcie sprężyste, co prowadzi do powstawania znacznych stożków wymiarowych i śladów drgań. W Rejin CNC, Obróbka CNC 5-osiowa konfiguracja kompensuje dynamiczne zaangażowanie narzędzia, aby zachować stałą dokładność rzędu mikrocali i zapobiec odkształceniom powstającym podczas obróbki CNC.
- Wibracje i degradacja powierzchni: Niepodparte cienkie elementy charakteryzują się niską sztywnością dynamiczną, powodując silne drgania rezonansowe podczas obróbki cienkościennego aluminium z dużą prędkością. Zastosowanie ukierunkowanej optymalizacji ścieżki narzędzia w 5 osiach i dostosowanych regulacji prędkości obrotowej wrzeciona zmniejsza amplitudę drgań, zapewniając chropowatość powierzchni poniżej Ra 0,8 µm.
Ekonomia precyzyjnej produkcji cienkościennej
Aby wybrać optymalną metodologię produkcji, należy ocenić wielkość produkcji, złożoność geometrii i początkowe inwestycje w oprzyrządowanie.
- Progi wyboru procesu (CNC a tłoczenie): W przypadku ilości produkcyjnych poniżej 2000 sztuk miesięcznie lub geometrii charakteryzujących się wewnętrznymi żebrami i zmienną grubością ścianek, przyjęcie strategii frezowania 5-osiowego pozwala uniknąć początkowych kosztów matrycy w wysokości 15 000–50 000 USD związanych z tłoczeniem blachy, zapewniając jednocześnie szybszą elastyczność iteracji projektu.
- Optymalizacja kosztów dzięki zintegrowanym usługom: Wykorzystując zakład Rejin CNC posiadający certyfikaty ISO 9001 i IATF 16949 — wyposażony w ponad 100 precyzyjnych centrów CNC i zautomatyzowane wewnętrzne linie do wykańczania powierzchni — klienci OEM eliminują konieczność przekazywania produktów do wielu dostawców, co pozwala obniżyć całkowite koszty zaopatrzenia nawet o 18%.
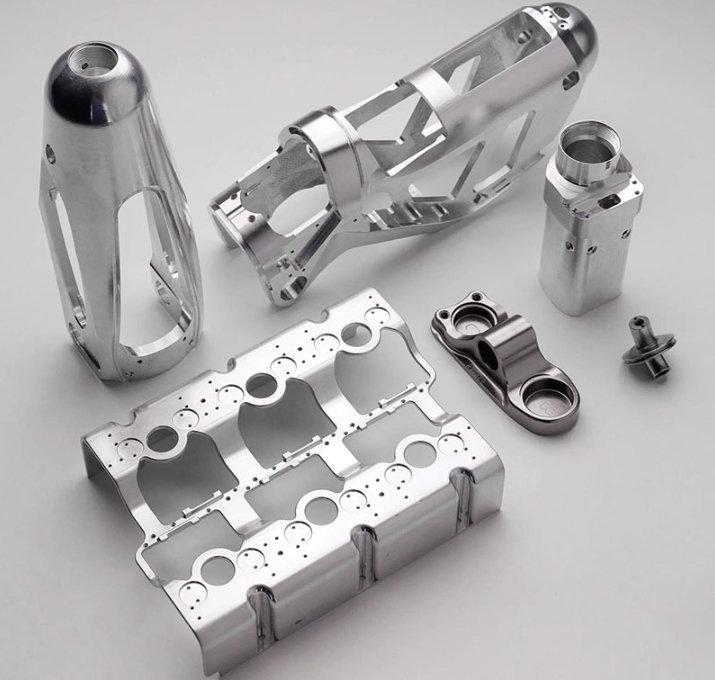
Przyczyny powstawania odkształceń części: naprężenia szczątkowe i siły cięcia
Identyfikacja zjawisk fizycznych powodujących ruch materiału jest niezbędna do opracowania skutecznych strategii ograniczających odkształcenia powstające podczas obróbki cienkościennej.
Protokoły dotyczące naprężeń resztkowych i łagodzenia naprężeń w materiałach masowych
Stan naprężeń wewnętrznych w materiale wytłaczanym lub walcowanym działa jako główny katalizator ruchu materiału po usunięciu ograniczeń konstrukcyjnych podczas wyjmowania materiału.
- Rozkład naprężeń przed obróbką: Standardowy materiał AL6061-T6 lub AL7075-T6 zawiera asymetryczne wewnętrzne naprężenia szczątkowe powstałe w wyniku wytłaczania i hartowania termicznego; miejscowe cięcie zaburza równowagę tych sił, powodując natychmiastowe wygięcie. Rejin CNC wykorzystuje wstępnie przygotowane, odprężone materiały (takie jak materiał o stanie utwardzenia T651), aby zminimalizować wewnętrzne odkształcenia podczas obróbki CNC cienkościennych elementów.
- Relaksacja termiczna i wyżarzanie: Wysokoenergetyczne usuwanie metalu generuje lokalne skoki temperatury, które powodują rozszerzalność cieplną i następczą relaksację naprężeń. Zastosowanie przejść zgrubnych, a następnie dedykowanych cykli termicznych odprężających, zapobiega odkształceniom podczas końcowego frezowania wykańczającego.
Mechanika mechaniczna: ugięcie narzędzia i wektory siły skrawania
Interakcja pomiędzy krawędzią skrawającą a ścianką przedmiotu obrabianego decyduje o wielkości odkształcenia mechanicznego.
- Podział siły stycznej i promieniowej: Wysokie składowe siły skrawania promieniowego odpychają cienkie ścianki od frezu, co powoduje różnice w grubości ścianek resztkowych do 0,08 mm powyżej specyfikacji rysunkowych. Inżynierowie Rejin CNC stosują narzędzia o dodatnim kącie natarcia, aby zminimalizować siły osiowe i zapobiec odpychaniu ścianek.
- Metryki kompensacji ugięcia narzędzia: Frezy walcowo-czołowe o wysokim stosunku długości do średnicy (L/D > 4) ulegają ugięciu przy zginaniu pod obciążeniem; obliczanie ugięcia narzędzia za pomocą modeli sprężystości belki zapewnia przesunięcie ścieżek skrawania w celu zachowania nominalnych tolerancji do ±0,01 mm podczas frezowania cienkościennego CNC.
Techniki optymalizacji: wybór ścieżki narzędzia, adaptacyjne posuwy i dynamiczne zaciskanie
Aby wyeliminować odkształcenia, konieczne jest kompleksowe podejście łączące zaawansowane programowanie CAM z elastycznymi strategiami mocowania przedmiotów obrabianych.
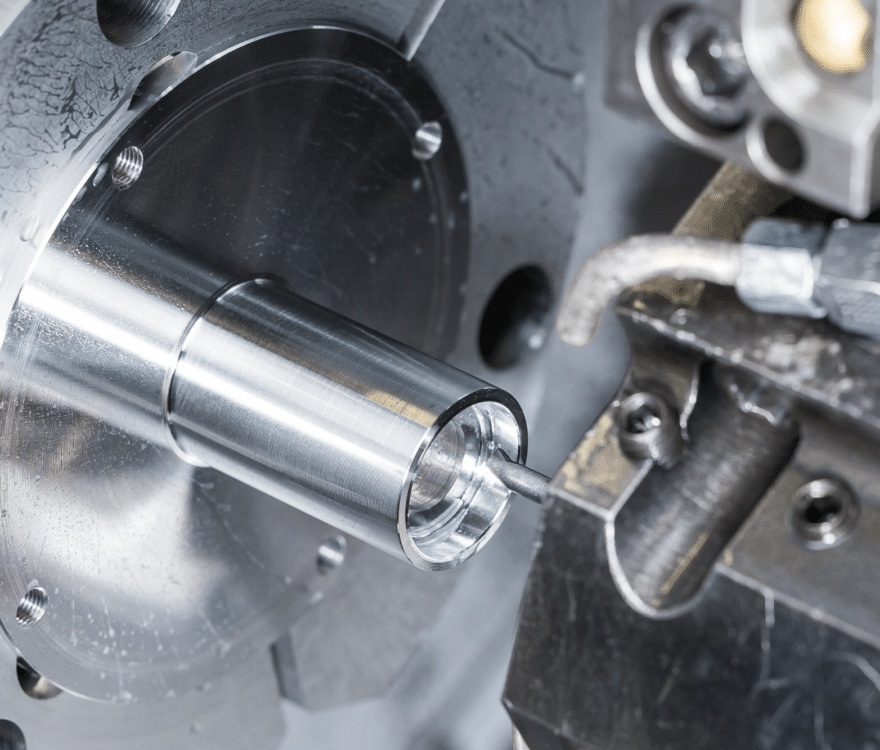
Orientacja narzędzi 5-osiowych i strategie adaptacyjnej ścieżki narzędzia
Wykorzystanie kinematyki wieloosiowej pozwala na ciągłą optymalizację wektorów kontaktu narzędzi w odniesieniu do elastycznych struktur ściennych.
- Dynamiczny kąt zaangażowania narzędzia: Wykorzystanie 5-osiowej obróbki CNC na zaawansowanych platformach, takich jak centra obróbkowe DMG MORI i Mazak, umożliwia ciągłą regulację orientacji narzędzia (regulacja osi A/C). Dzięki temu główna siła skrawania jest kierowana wzdłuż sztywnej osi Z przedmiotu obrabianego, zamiast wyginać niepodpartą ściankę.
- Adaptacyjne frezowanie trochoidalne przy stałym obciążeniu wióra: Zastąpienie tradycyjnych ścieżek rowkowania adaptacyjnymi ścieżkami narzędzia trochoidalnego pozwala na zachowanie stałego łuku zaangażowania (zwykle 10%–15% przesunięcia promieniowego), zapobiegając skokom siły wywołującym ugięcie ścianek i odkształcenia podczas obróbki CNC.
- Symetryczne sekwencje obróbki zgrubnej żeber: Jednoczesna obróbka przeciwległych stron cienkich żeber konstrukcyjnych lub w zrównoważonych przyrostach (głębokość skrawania schodkowa 0,5 mm–1,0 mm) wyrównuje przeciwstawne siły mechaniczne, zmniejszając odkształcenia powstałe w wyniku obróbki cienkich ścianek.
Inżynieria mocowania i rozwiązania w zakresie mocowania dynamicznego
Konwencjonalne zaciskanie imadłem łatwo miażdży delikatne profile o cienkich ściankach, powodując poważne odkształcenia zacisku, co wymaga stosowania specjalnych przyrządów mocujących.
- Mocowanie próżniowe i stopów niskotopliwych: Jednolite mocowanie próżniowe lub podpieranie cienkich kieszeni rozpuszczalnymi w wodzie stopami konstrukcyjnymi zapewnia ciągłe tłumienie drgań na skomplikowanych powierzchniach, eliminując lokalne odkształcenia zacisku.
- Standardowe parametry momentu zaciskowego: Ustalenie ścisłych limitów momentu zaciskowego (np. 5 N·m–8 N·m) w przypadku niestandardowych uchwytów o miękkich szczękach zapobiega skręcaniu się ramy mechanicznej podczas szybkiej obróbki cienkościennych części.
Chłodziwo i zarządzanie temperaturą w procesie frezowania z dużą prędkością
Równowaga cieplna w całej geometrii obrabianego przedmiotu ma kluczowe znaczenie dla powtarzalności wymiarów rzędu mikrocali podczas obróbki cienkościennych elementów aluminiowych.
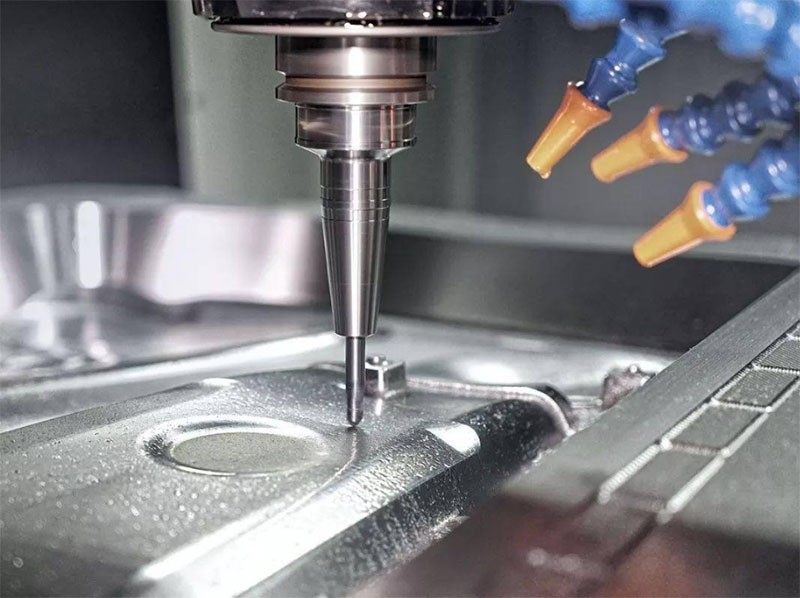
Protokoły kontroli termicznej i implementacja MQL
Lokalne gradienty temperatury powodują nierównomierne rozszerzanie się materiału, co prowadzi do błędów wymiarowych po powrocie części do temperatury otoczenia.
- Podawanie chłodziwa przez wrzeciono pod wysokim ciśnieniem: Podawanie chłodziwa przez wrzeciono pod ciśnieniem 70 barów natychmiast wypłukuje wióry z głębokich wnęk, eliminując ponowne cięcie cieplne i miejscową rozszerzalność cieplną.
- Zastosowanie smarowania minimalną ilością środka smarnego (MQL): W przypadku szybkiego frezowania cienkościennego CNC systemy MQL dostarczają precyzyjną mgiełkę aerozolu zawierającą biodegradowalny środek smarny, utrzymując temperaturę strefy cięcia i zapobiegając odkształceniom spowodowanym szokiem termicznym.
Zweryfikowane studium przypadku przemysłowego i zdolności produkcyjnej
Dane dotyczące zastosowań w świecie rzeczywistym podkreślają techniczne możliwości firmy Rejin CNC w zakresie precyzyjnej obróbki CNC i obróbki cienkościennych części.
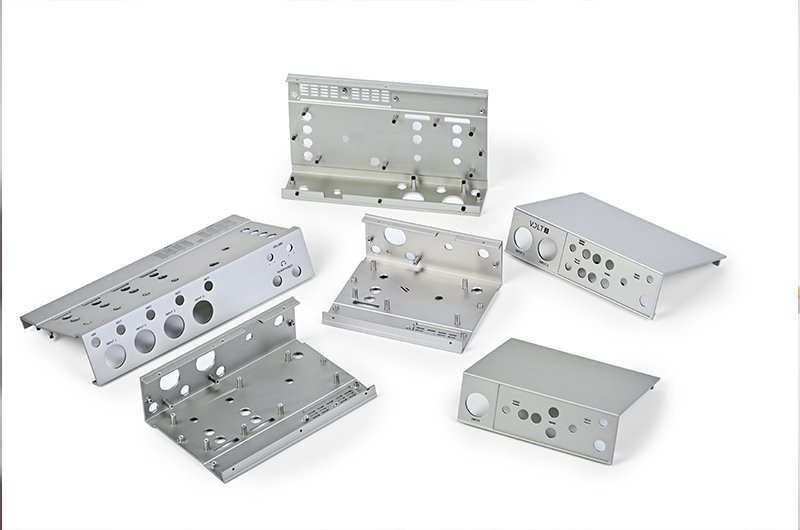
Dowód: Obudowa jednostki sterującej europejskiej marki high-endowego sprzętu audio
- Wyzwanie projektu: Wiodąca europejska marka sprzętu audio potrzebowała niestandardowych obudów aluminiowych o grubości ścianek 0,8 mm, estetycznego, poziomego szczotkowania i anodowanego wykończenia z tolerancją płaskiej powierzchni wynoszącą ±0,015 mm, bez odkształceń wynikających z obróbki cienkich ścianek.
- Rozwiązanie inżynieryjne Rejin CNC: Rejin CNC wdrożył rozwiązanie dostosowane do indywidualnych potrzeb Frezowanie 5-osiowe Strategie z adaptacyjnym frezowaniem trochoidalnym na centrach obróbczych Mazak w połączeniu z niestandardowym wsparciem uchwytów próżniowych. Dzięki zastosowaniu ścisłej 5-osiowej optymalizacji ścieżki narzędzia i kontrolowaniu orientacji narzędzia w celu skierowania sił skrawania wzdłuż żeber konstrukcyjnych, całkowicie wyeliminowano wypaczenia części.
- Wyniki ilościowe i skala: Osiągnięto 100% zgodność wymiarową w przypadku miesięcznych serii przekraczających 20 000 sztuk. Wydajność kontroli wstępnej osiągnęła 99,6%, a liczba zwrotów wadliwych spadła poniżej 0,3%. Czas realizacji prototypu został skrócony z 12 do 5 dni, co umożliwiło szybkie wdrożenie produktu na całym świecie.
Wnioski: Niezawodna produkcja ultracienkich komponentów CNC
Opanowanie obróbki CNC cienkich ścianek wymaga połączenia obróbki CNC w 5 osiach, dynamicznego odprężania, niestandardowych uchwytów zapobiegających odkształceniom mocowania oraz precyzyjnego zarządzania temperaturą. W Rejin CNC, ponad 22 lata doświadczenia w produkcji, ponad 100 zaawansowanych centrów obróbczych CNC i… kompleksowe wsparcie projektowania DFM Umożliwiamy globalnym klientom OEM z branży audio, motoryzacyjnej, bezzałogowych statków powietrznych i elektroniki 3C precyzyjną produkcję podzespołów bez odkształceń.
Zoptymalizuj swoją produkcję cienkościennych elementów CNC już dziś
Prześlij swoje modele CAD, aby otrzymać bezpłatną, kompleksową analizę DFM i oficjalną wycenę w ciągu 24 godzin. Od szybkich prototypów (czas realizacji 3–5 dni) po masową produkcję OEM (ponad 20 000 sztuk miesięcznie), Rejin CNC dostarcza niezawodne i precyzyjne rozwiązania w zakresie frezowania cienkościennego CNC, dopasowane do Twoich wymagań.
- Phone: +86 13790500374
- Email: info@rejincnc.com
Często zadawane pytania
P: Jaka jest minimalna grubość ścianki możliwa do uzyskania przy precyzyjnej obróbce cienkościennych elementów aluminiowych?
A: Dzięki zoptymalizowanej 5-osiowej ścieżce narzędzia, kontrolowanym wektorom siły skrawania i specjalistycznemu mocowaniu próżniowemu grubość ścianki produkcyjnej w obróbce cienkościennych elementów CNC może rutynowo osiągnąć od 0,5 mm do 0,8 mm w stopach aluminium, przy zachowaniu tolerancji w zakresie ±0,01 mm.
P: W jaki sposób obróbka CNC 5-osiowa zmniejsza odkształcenia w porównaniu ze standardowym frezowaniem 3-osiowym?
A: Obróbka CNC w 5 osiach pozwala na ciągłą zmianę orientacji narzędzia skrawającego, kierowanie wektorów siły skrawania wzdłuż najmocniejszej osi konstrukcyjnej przedmiotu obrabianego i wykonywanie wielostronnych elementów w jednym ustawieniu, aby wyeliminować kumulację naprężeń podczas ponownego mocowania i odkształceń powstających podczas obróbki CNC.
P: Kiedy klient OEM powinien przejść z obróbki skrawaniem części cienkościennych na tłoczenie blachy?
A: Tłoczenie staje się opłacalne w przypadku prostych geometrii cienkościennych przy miesięcznych wolumenach przekraczających 2000–5000 sztuk, natomiast frezowanie CNC cienkościennych jest idealne w przypadku złożonych przejść z grubej do cienkiej, małych i średnich wielkości partii lub projektów, które nie wymagają wstępnego nakładu narzędziowego.
P: Jakie parametry materiału są zalecane w celu zminimalizowania odkształceń podczas obróbki cienkościennej metodą frezowania CNC?
A: Odpuszczone przez naprężenia gatunki stali, takie jak AL6061-T651 lub AL7075-T651, są szczególnie zalecane do obróbki cienkościennych części, ponieważ przed obróbką poddawane są rozciąganiu mechanicznemu w celu wyrównania rozkładu naprężeń wewnętrznych i zapobieżenia odkształceniom po obróbce.


 Byli









