

 Byli
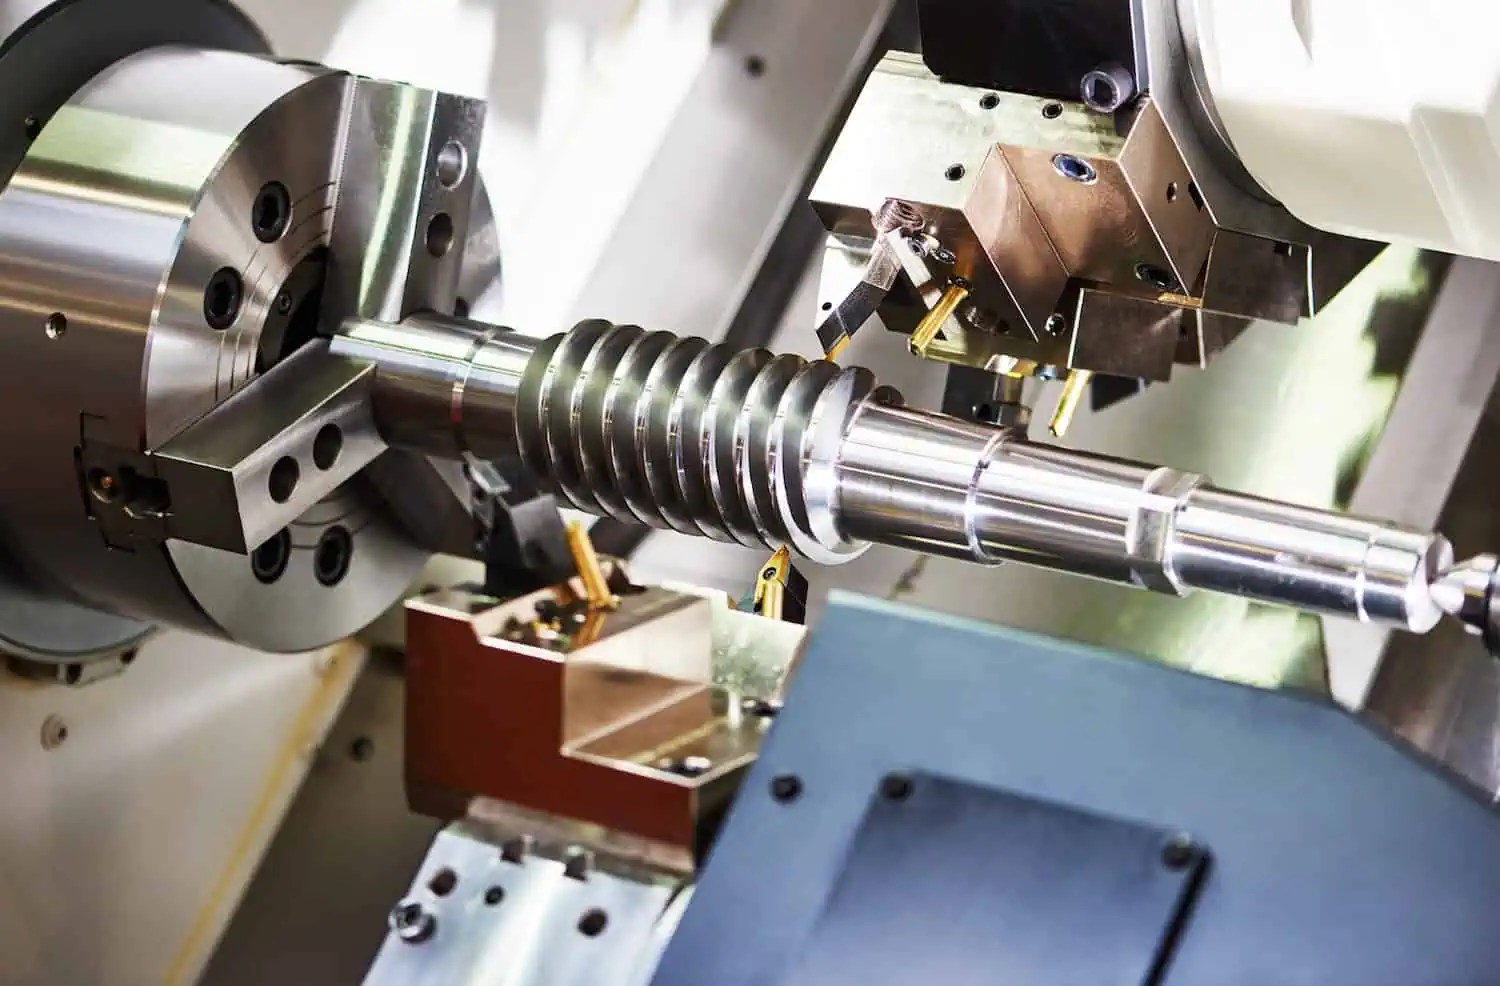
Maszyny przemysłowe, samochodowe układy napędowe, siłowniki lotnicze i robotyka opierają się na precyzyjnych wałach, które wymagają niespotykanego dotąd poziomu dokładności wymiarowej, integralności strukturalnej i wydajności produkcji. Nowoczesne projekty inżynieryjne coraz częściej charakteryzują się złożoną geometrią – taką jak mimośrodowe czopy, wiercone kanały olejowe, zęby wielowypustowe i rowki wpustowe – na jednym elemencie wału, co napędza przemysł w kierunku zaawansowanych technologii. Produkcja wałów CNC rozwiązania.
Przejście od tradycyjnych linii produkcyjnych składających się z wielu maszyn do zintegrowanych centrów wielozadaniowych stanowi przełomowy krok naprzód w precyzyjnej obróbce wałów.
W przeszłości produkcja złożonego wału przemysłowego wymagała przepuszczenia części przez kilka maszyn jedna po drugiej. Pręt początkowy był zgrubnie toczony na standardowej tokarce CNC, następnie frezowany wpustami klinowymi na pionowym centrum obróbczym, wiercone były otwory promieniowe na osobnej maszynie, a na koniec szlifowany na szlifierce walcowej w celu uzyskania wymaganych tolerancji. To stare podejście prowadziło do szeregu problemów w produkcji wałów przemysłowych.
Aby rozwiązać te problemy, Rejin CNC Firma dodała 5-osiowe centra obróbcze CNC i tokarsko-frezarskie do swojej głównej działalności produkcyjnej OEM. Firma posiada certyfikaty ISO 9001:2015 i IATF 16949. Rejin CNC posiada kompletny zakład produkcyjny w Dongguan w Chinach. Dzięki nowoczesnym, wielozadaniowym maszynom do obróbki wałków CNC oraz zautomatyzowanym liniom do anodowania i wykańczania powierzchni, firma oferuje kompleksowe rozwiązania produkcyjne. Obejmują one zarówno szybkie prototypowanie, jak i obróbkę wałków w dużych seriach dla odbiorców w ponad 150 krajach.
Nowoczesna obróbka tokarsko-frezarska CNC łączy w sobie dynamikę skrawania obrotowego tokarki szybkoobrotowej z możliwością frezowania wieloosiowego centrum obróbczego.
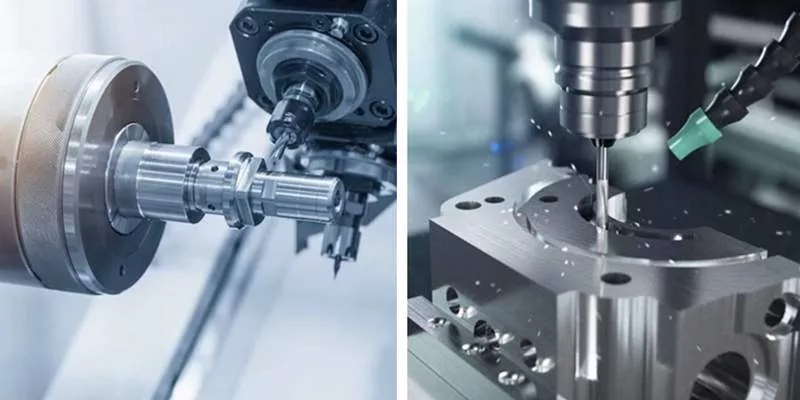
Mechanicznym sercem technologii tokarsko-frezarskiej jest integracja wrzecion głównych o wysokim momencie obrotowym, wrzecion pomocniczych oraz głowic narzędziowych, zdolnych do ciągłego ruchu wieloosiowego (w tym osi obrotowych X, Y, Z, C i A/B). Zamiast traktować toczenie i frezowanie jako oddzielne etapy produkcji, centra tokarsko-frezarskie CNC wykonują obie operacje jednocześnie lub sekwencyjnie w ramach jednego mocowania, zapewniając prawdziwą obróbkę jednostanowiskową.
Inżynierowie oceniający procesy produkcyjne muszą ustalić jasne kryteria decyzyjne przy wyborze optymalnej konfiguracji maszyn do obróbki wałów niestandardowych:
Zachowanie ścisłych tolerancji geometrycznych na całej długości wału przemysłowego jest niezbędne, aby zapobiegać drganiom mechanicznym, przedwczesnemu zużyciu łożysk i awariom operacyjnym, dlatego dokładność obróbki wału jest celem nadrzędnym.
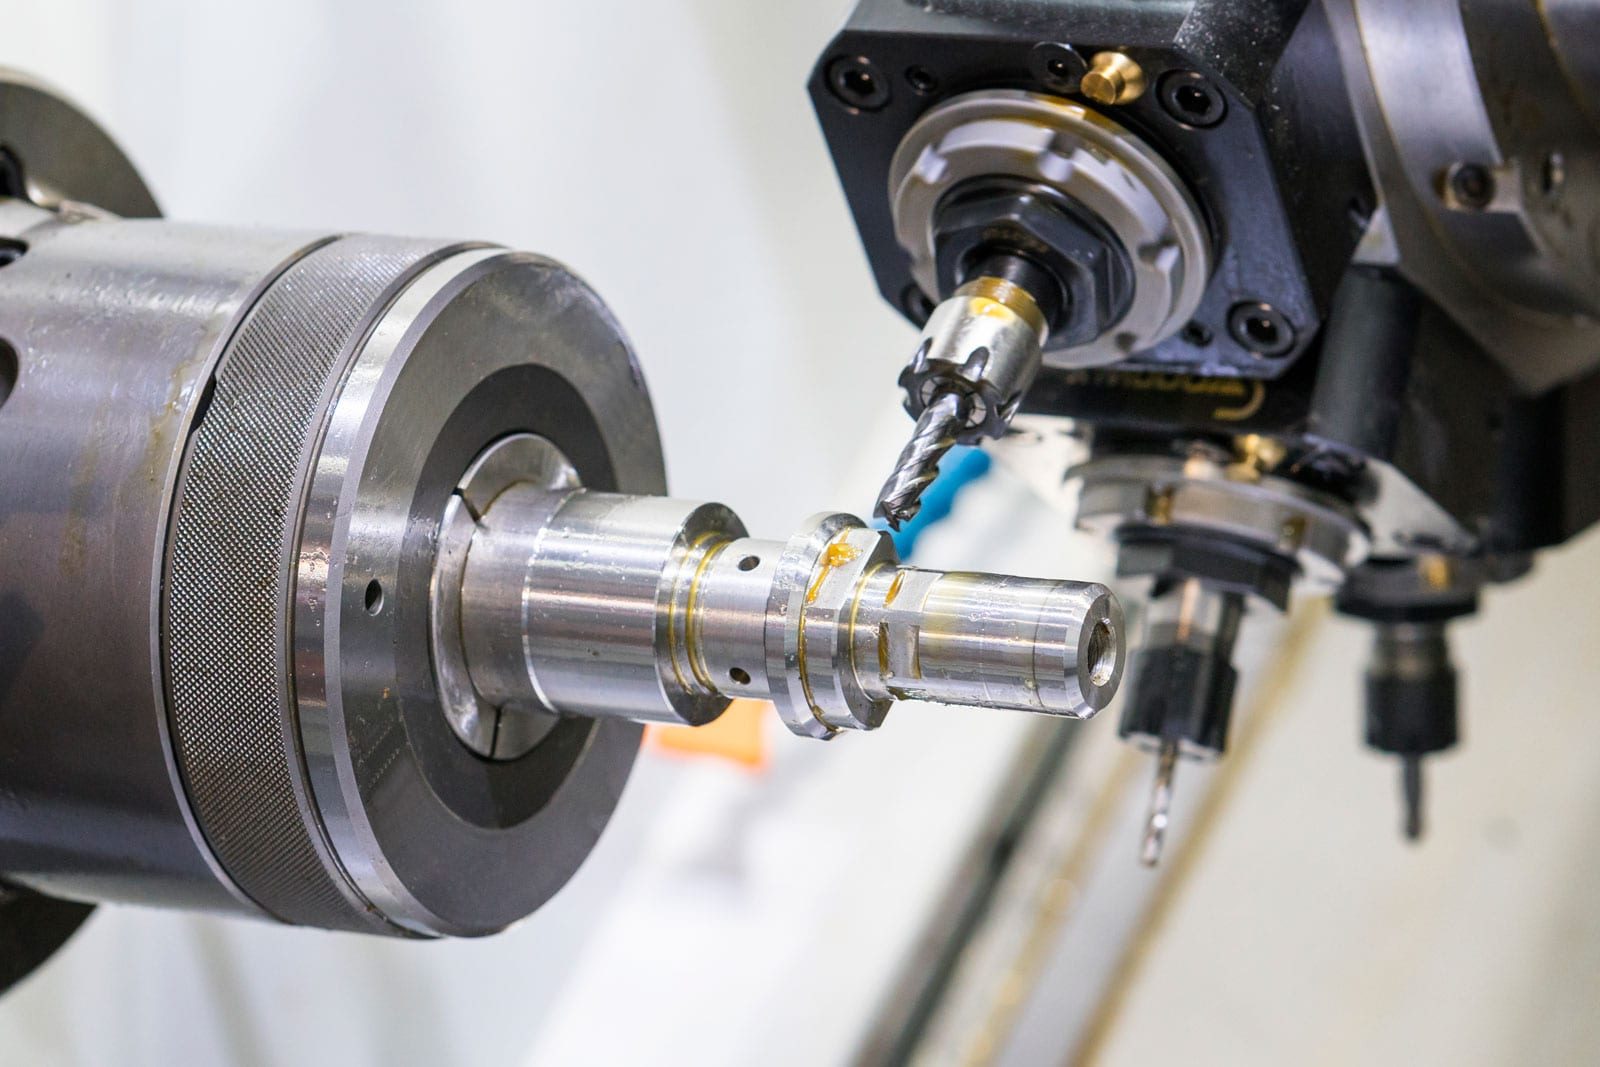
W urządzeniach obrotowych, współosiowość wału, bicie promieniowe wału i współosiowość cylindryczna decydują o płynnym przenoszeniu momentu obrotowego i trwałości eksploatacyjnej. Podczas obróbki wałów na wielu mocowaniach, rozbieżności w pozycjonowaniu naturalnie się kumulują. Obróbka jednoosiowa za pomocą centrów obróbkowych tokarsko-frezarskich zasadniczo zmienia ten paradygmat precyzji, obrabiając wszystkie główne elementy w jednym układzie współrzędnych odniesienia:
Precyzyjna obróbka wałów CNC musi być weryfikowana rygorystycznymi procedurami pomiarowymi. Rejin CNC stosuje rygorystyczne protokoły zapewnienia jakości na każdym etapie:
Chociaż początkowa inwestycja kapitałowa w wieloosiowe urządzenia do obróbki tokarsko-frezarskiej CNC jest znacząca, decydujące znaczenie mają całkowite oszczędności kosztów jednostkowych uzyskane podczas obróbki wałków na dużą skalę.
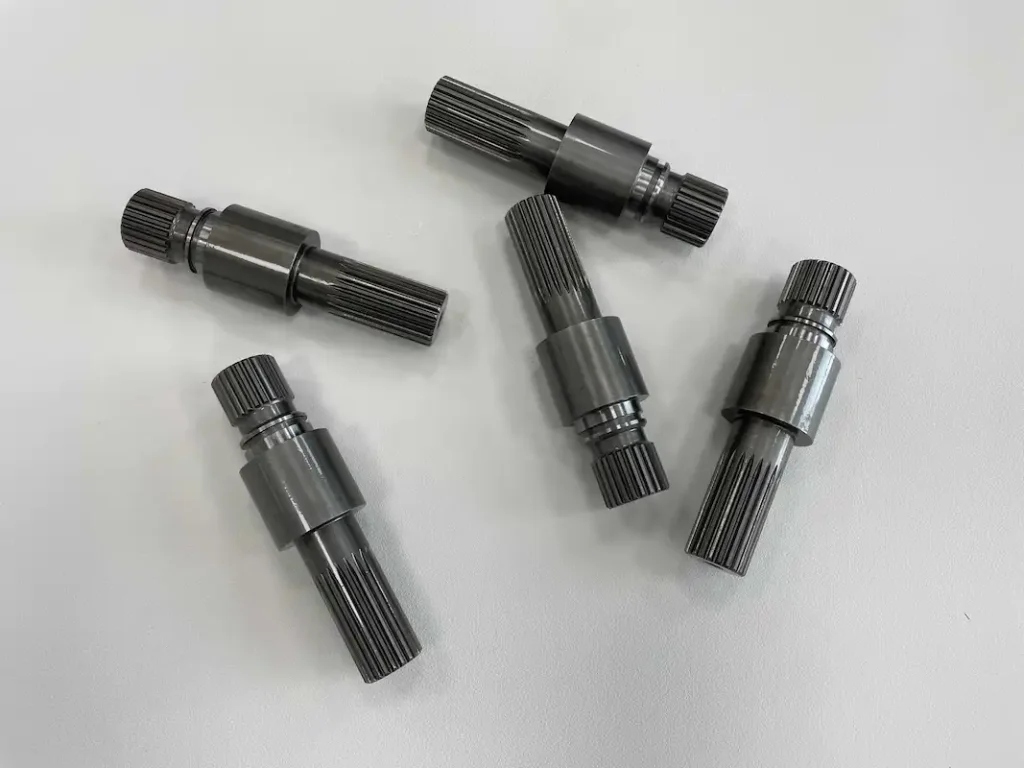
Dzięki usprawnieniu operacji, ograniczeniu konieczności ręcznej ingerencji i przyspieszeniu przepustowości, zintegrowane toczenie i frezowanie CNC oferuje znaczące korzyści finansowe i logistyczne dla menedżerów ds. zaopatrzenia OEM:
Aby zademonstrować konkretną skalowalność komercyjną precyzyjnej obróbki wałów, rozważmy niedawny, rzeczywisty projekt realizowany przez producenta OEM:
Nowoczesny sprzęt przemysłowy wymaga części zapewniających wysoką dokładność, solidną wytrzymałość i korzystny stosunek jakości do ceny. Obróbka CNC tokarsko-frezarska spełnia te wymagania, łącząc toczenie, frezowanie i wiercenie wieloosiowe w jednym ustawieniu.
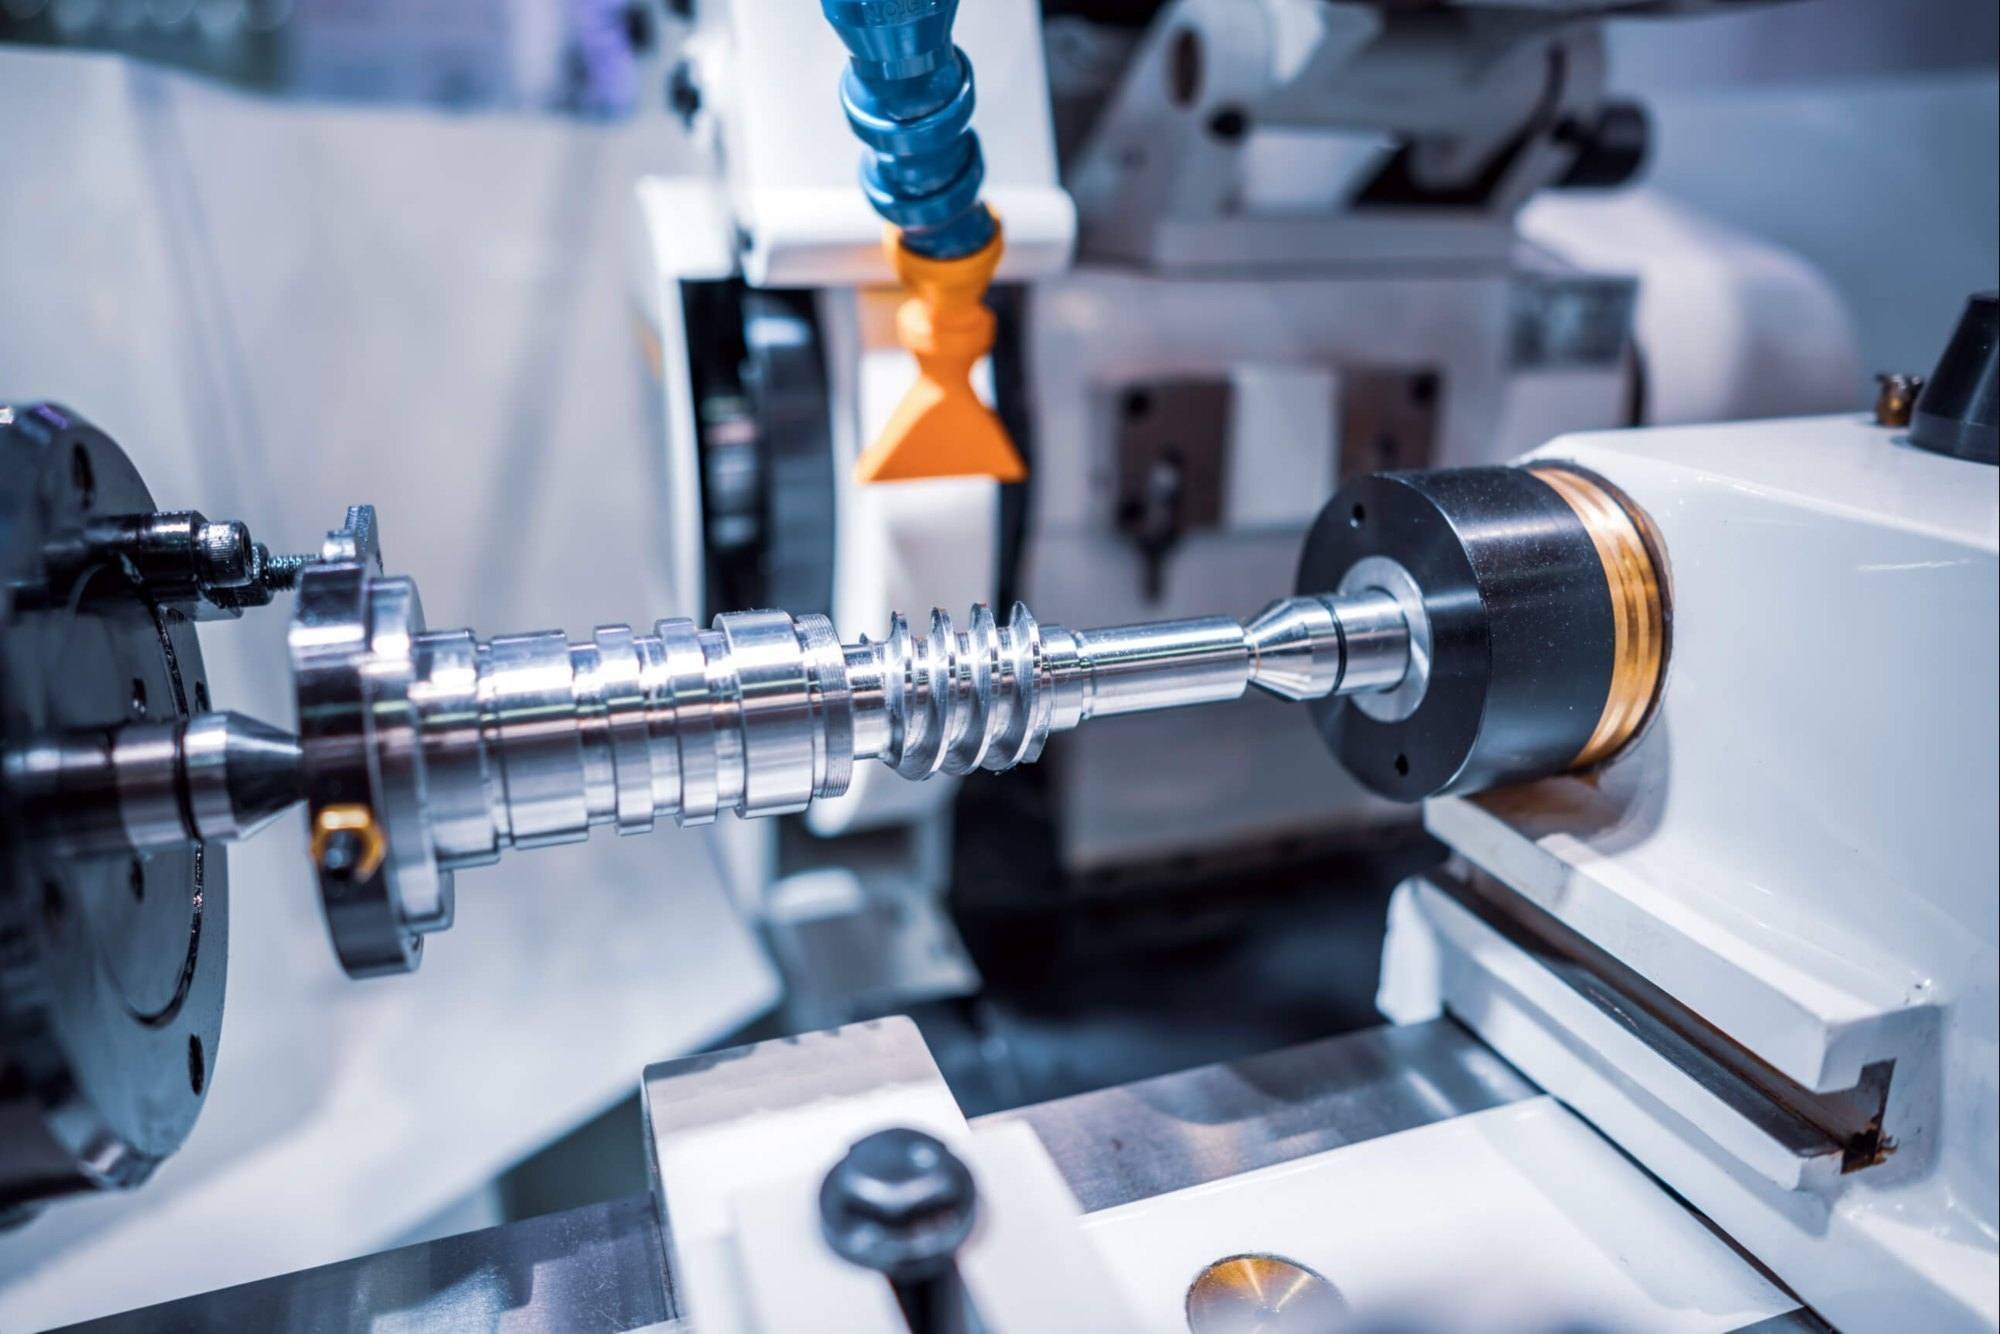
Firma Rejin CNC posiada certyfikaty ISO 9001 i IATF 16949, będąc stałym partnerem w produkcji wałów CNC. Firma czerpie z ponad dwudziestoletniego doświadczenia w produkcji i wykorzystuje nowoczesne maszyny wieloosiowe z napędzanymi narzędziami. Wszystkie procesy obróbki powierzchni, w tym anodowanie, piaskowanie, galwanizacja i znakowanie laserowe, wykonywane są we własnym zakresie. Takie podejście pozwala ograniczyć liczbę etapów obróbki u dostawców, skrócić cykl obróbki i utrzymać dokładność obróbki wałów na poziomie mikronów. Globalni odbiorcy OEM zyskują zatem dostęp do kompleksowych rozwiązań w zakresie produkcji wałów przemysłowych.
Chcesz usprawnić produkcję podzespołów i skrócić czas realizacji zamówień? Prześlij swoje rysunki CAD 2D/3D do Rejin CNC już dziś aby otrzymać bezpłatną analizę wykonalności DFM i formalną wycenę w ciągu 24 godzin.
A: Wały z otworami promieniowymi, mimośrodowymi rowkami wpustowymi, powierzchniami płaskimi, gwintami krzyżowymi lub profilami śrubowymi korzystają z obróbki tokarsko-frezarskiej oraz toczenia i frezowania CNC. Obróbka tych elementów odbywa się w jednym ustawieniu. Nie ma potrzeby korzystania z drugiej frezarki.
A: Gniazda łożysk, średnice czopów i rowki wpustowe są obrabiane w jednym, ciągłym cyklu zaciskania. Obróbka w jednym zamocowaniu eliminuje błędy pozycjonowania wynikające z ponownego mocowania. W rezultacie bicie promieniowe wału i współosiowość wału mieszczą się w zakresie ≤ 0,01 mm.
A: Standardowe pakiety jakościowe dla obróbki wałów na zamówienie obejmują raporty z kontroli pierwszego artykułu (FAIR), certyfikaty badań surowców, pełnowymiarowe dzienniki kontroli CMM i pliki weryfikacji chropowatości powierzchni, co pozwala zapewnić pełną identyfikowalność i zgodność.
A: Szybkie prototypy do precyzyjnej obróbki wałów są zazwyczaj dostarczane w ciągu 3–5 dni roboczych od zatwierdzenia przez DFM, natomiast zamówienia na obróbkę wałów w dużych ilościach (500–20 000+ sztuk) wymagają na ogół od 2 do 4 tygodni, w zależności od wymagań dotyczących wykończenia powierzchni.









