

 Они были
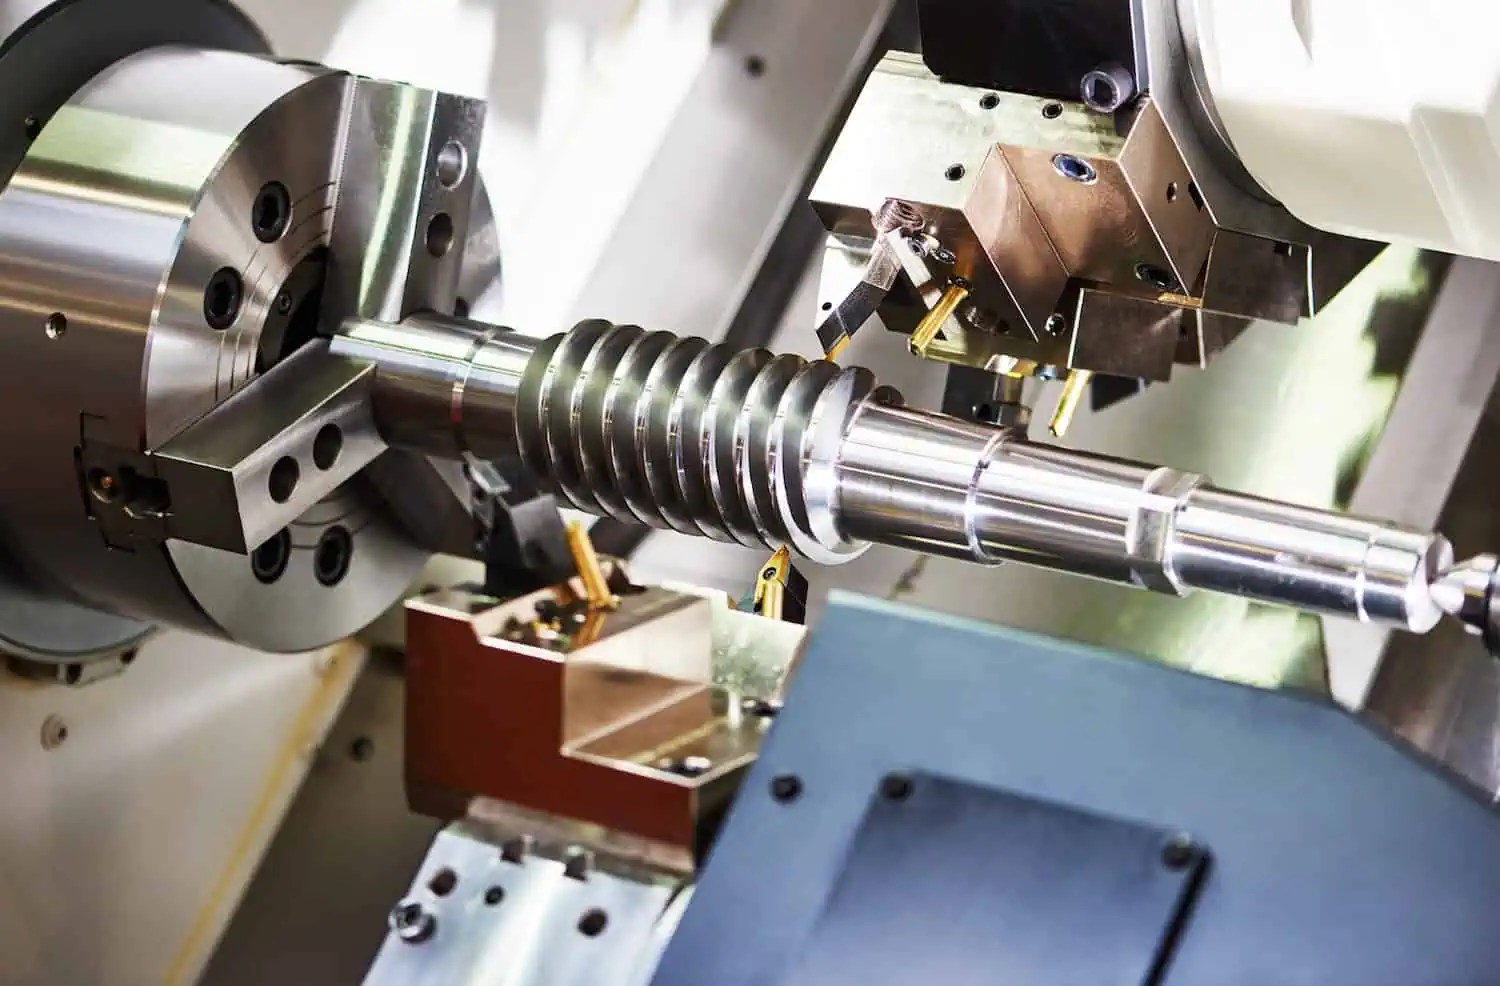
Промышленное оборудование, автомобильные трансмиссии, аэрокосмические приводы и робототехника используют прецизионные валы, требующие беспрецедентной точности размеров, структурной целостности и эффективности производства. Современные инженерные конструкции все чаще включают сложные геометрические формы — такие как эксцентриковые шейки, поперечно просверленные масляные каналы, шлицевые зубья и шпоночные пазы — на одном компоненте вала, что ведет отрасль к развитию передовых технологий. Изготовление валов на станках с ЧПУ решения.
Переход от традиционных многостаночных производственных линий к интегрированным многофункциональным центрам представляет собой ключевой шаг вперед в области прецизионной обработки валов.
Раньше изготовление сложных промышленных валов подразумевало последовательную обработку детали на нескольких станках. Исходный брусок подвергался черновой обработке на стандартном токарном станке с ЧПУ, затем на вертикальном обрабатывающем центре фрезеровались шпоночные пазы, на отдельном станке сверлились радиальные отверстия, и, наконец, шлифовался на цилиндрическом шлифовальном станке для достижения требуемых допусков. Такой устаревший подход привел к ряду проблем в производстве промышленных валов.
Для решения этих проблем, Rejin ЧПУ Компания добавила к своему основному направлению OEM-производства 5-осевые станки с ЧПУ и токарно-фрезерные центры. Компания имеет сертификаты ISO 9001:2015 и IATF 16949. Rejin CNC располагает собственным производственным комплексом в Дунгуане, Китай. Благодаря современным многофункциональным станкам для обработки валов с ЧПУ, автоматизированным линиям анодирования и финишной обработки поверхности, компания предоставляет комплексные производственные решения, охватывающие все этапы производства, от быстрого прототипирования до крупносерийной обработки валов, для заказчиков из более чем 150 стран.
Современная токарно-фрезерная обработка на станках с ЧПУ сочетает в себе динамику вращательного резания высокоскоростного токарного станка с возможностями многоосевого фрезерования обрабатывающего центра.
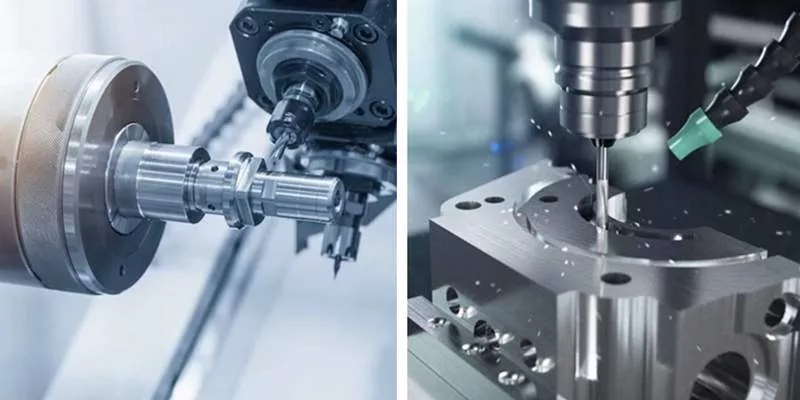
В основе технологии токарно-фрезерной обработки лежит интеграция высокомоментных главных шпинделей, вспомогательных шпинделей и револьверных головок с приводным инструментом, способных к непрерывному многоосевому перемещению (включая оси вращения X, Y, Z, C и A/B). Вместо того чтобы рассматривать токарную и фрезерную обработку как отдельные этапы производства, токарно-фрезерные центры с ЧПУ выполняют обе операции одновременно или последовательно в пределах одной рабочей зоны, обеспечивая обработку за одну установку.
Инженеры, оценивающие производственные процессы, должны установить четкие критерии принятия решений при выборе оптимальной конфигурации оборудования для обработки валов по индивидуальным заказам:
Поддержание строгих геометрических допусков по всей длине промышленного вала имеет решающее значение для предотвращения механической вибрации, преждевременного износа подшипников и эксплуатационных отказов, поэтому точность обработки вала является первостепенной задачей.
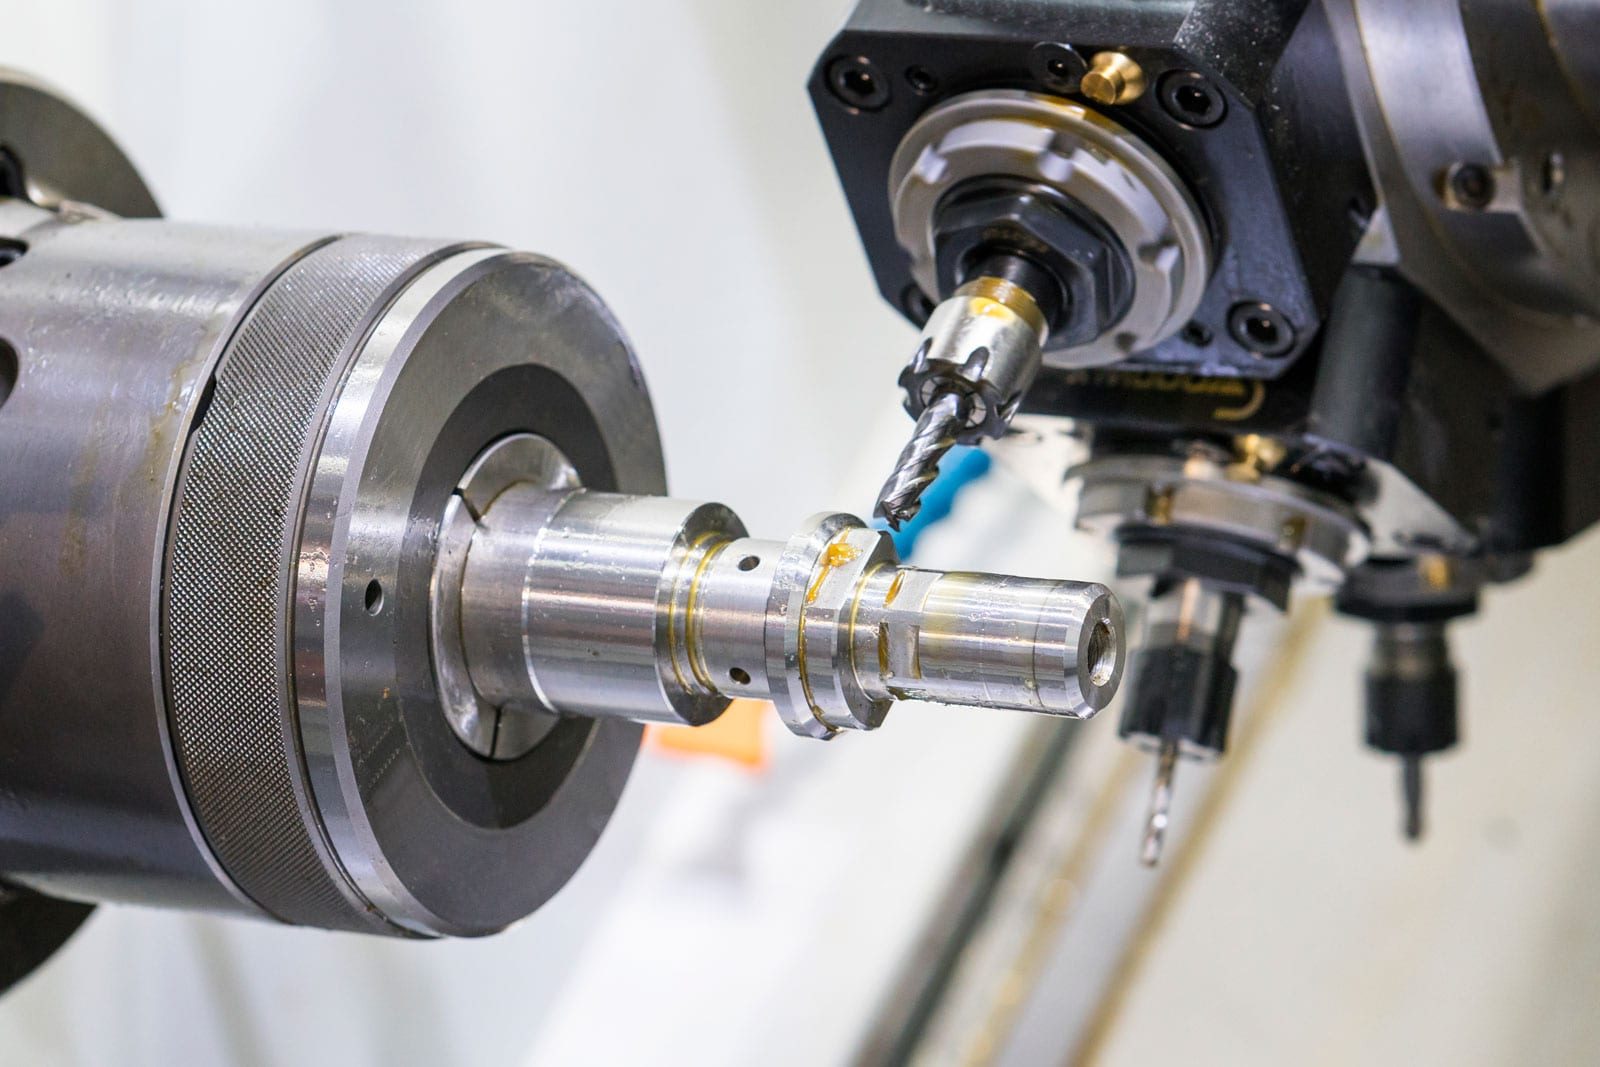
В вращающемся оборудовании концентричность вала, радиальное биение вала и цилиндрическая центровка определяют плавную передачу крутящего момента и долговечность работы. При обработке валов в несколько этапов, естественно, накапливаются неточности позиционирования. Одноэтапная обработка на токарно-фрезерных обрабатывающих центрах коренным образом меняет эту парадигму точности, обрабатывая все основные элементы в единой системе координат:
Точная обработка валов на станках с ЧПУ должна быть подтверждена строгими метрологическими испытаниями. Компания Rejin CNC применяет строгие протоколы обеспечения качества на каждом этапе:
Хотя первоначальные капиталовложения в многоосевые токарно-фрезерные станки с ЧПУ значительны, решающее значение имеет общая экономия себестоимости единицы продукции, достигаемая при крупномасштабной обработке валов.
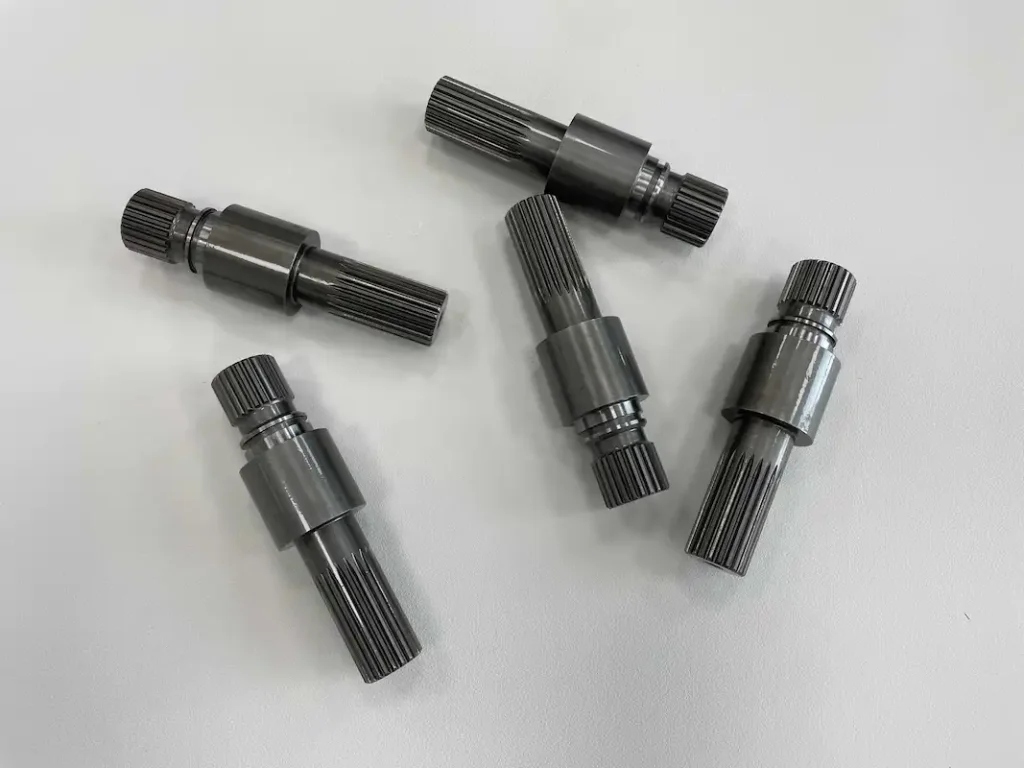
Благодаря оптимизации операций, сокращению ручного вмешательства и ускорению производительности, интегрированные системы токарной и фрезерной обработки с ЧПУ предоставляют менеджерам по закупкам OEM-производителей значительные финансовые и логистические преимущества:
Для наглядной демонстрации масштабируемости в коммерческом плане в области прецизионной обработки валов рассмотрим недавний реальный проект, реализованный производителем оригинального оборудования (OEM):
Современному промышленному оборудованию необходимы детали, отличающиеся высокой точностью, прочностью и оптимальным соотношением цены и качества. Токарно-фрезерная обработка на станках с ЧПУ отвечает этим требованиям, объединяя токарную обработку, фрезерование и многоосевое сверление в одной установке.
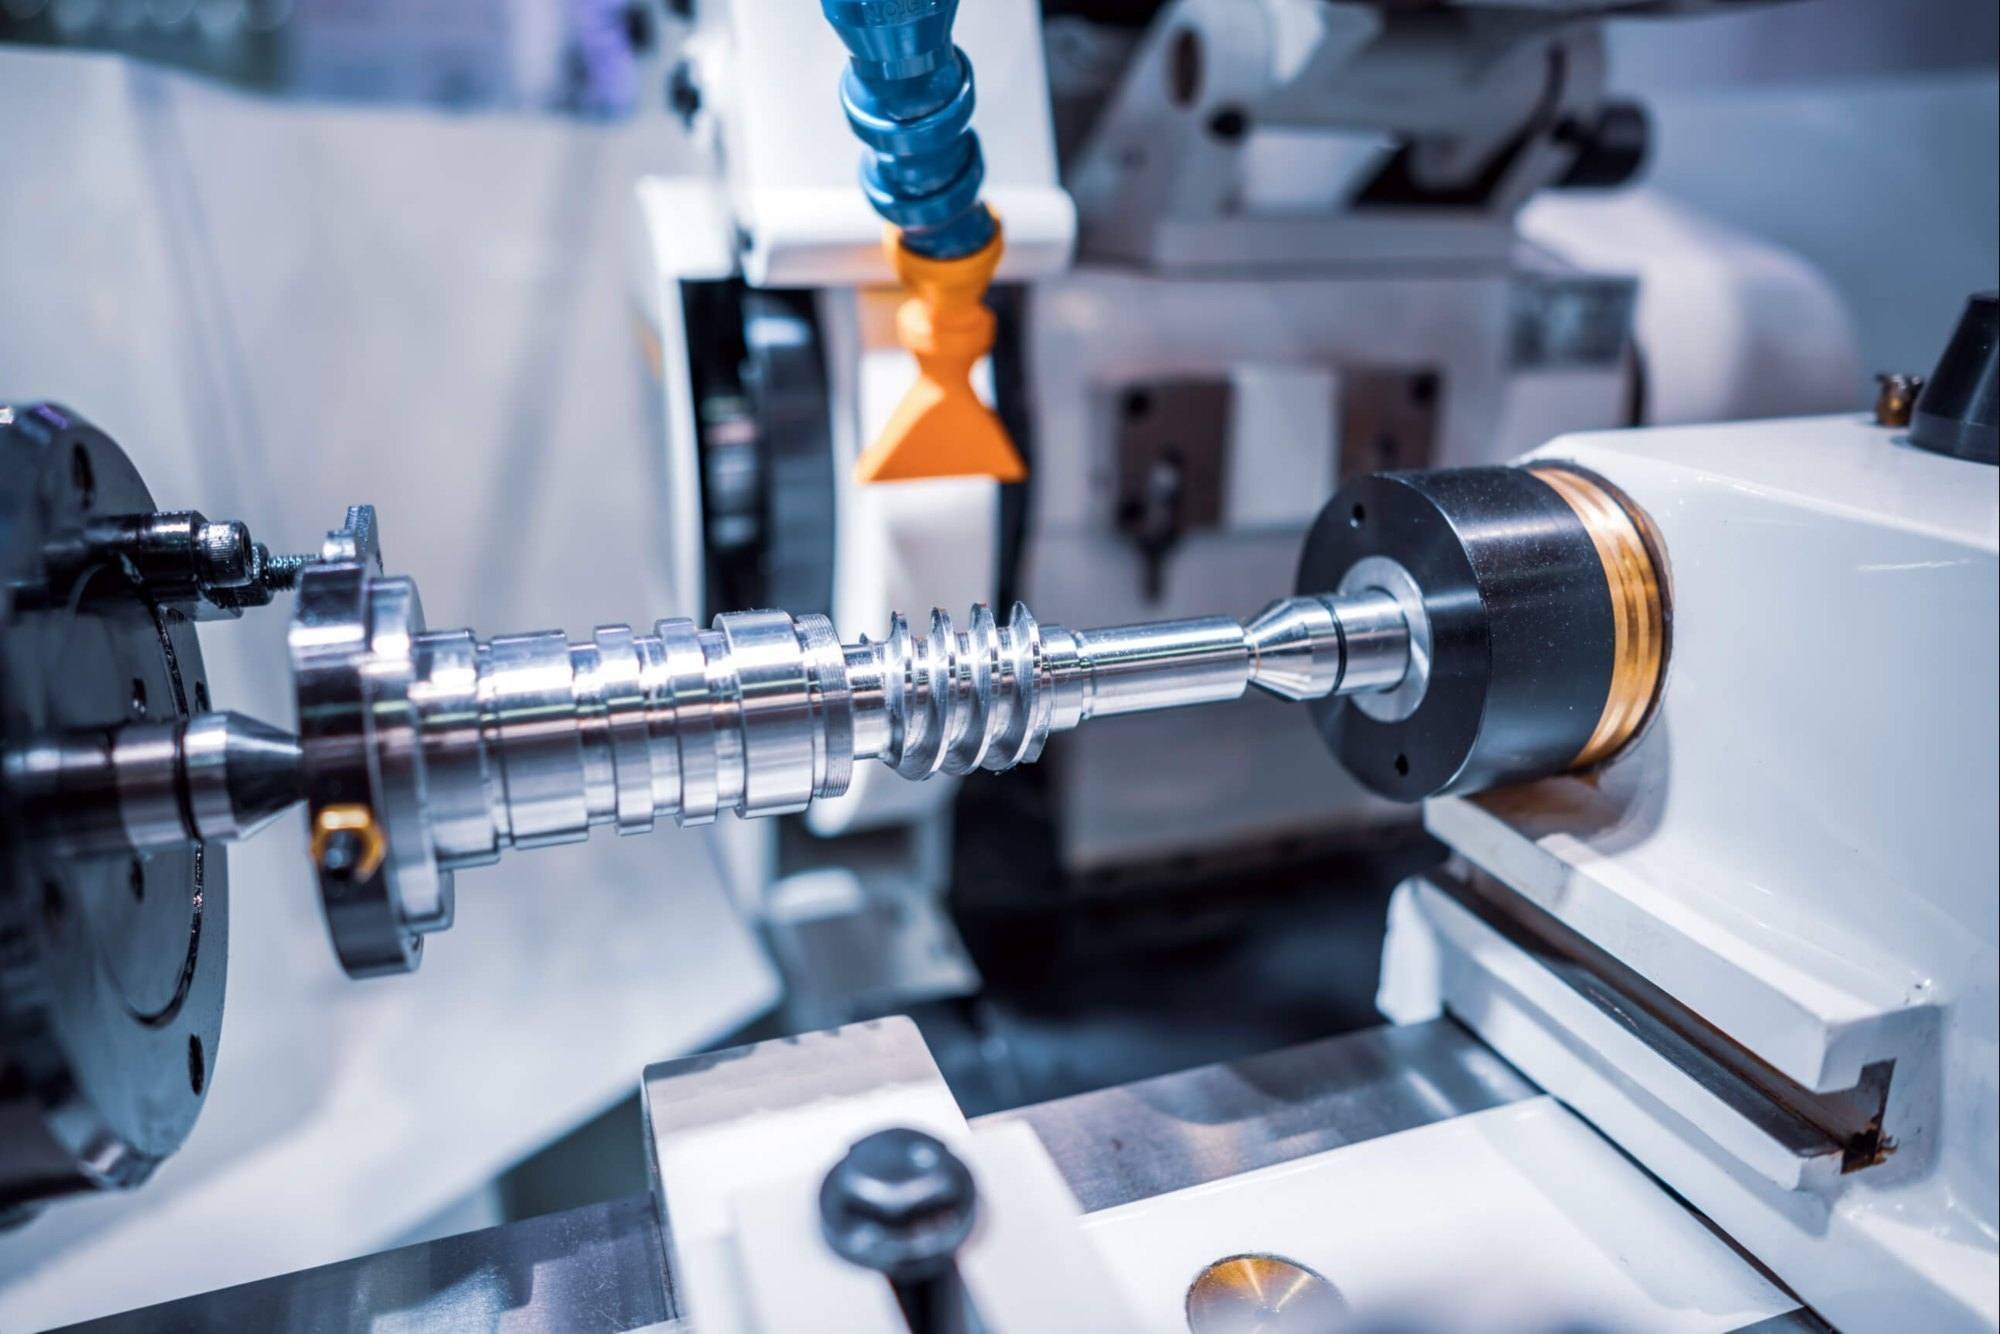
Компания Rejin CNC имеет сертификаты ISO 9001 и IATF 16949 и является надежным партнером в производстве валов с ЧПУ. Компания опирается на более чем двадцатилетний опыт работы в цехе и использует современное многоосевое оборудование с приводным инструментом. Все работы по обработке поверхности выполняются собственными силами, включая анодирование, пескоструйную обработку, гальваническое покрытие и лазерную маркировку. Такой подход исключает лишние этапы работы подрядчиков, сокращает время обработки и обеспечивает точность обработки валов на микронном уровне. Таким образом, глобальные OEM-покупатели получают возможность выбора поставщика для промышленного производства валов.
Готовы улучшить производство компонентов и сократить сроки выполнения заказов? Загрузите свои 2D/3D CAD-чертежи в Rejin CNC уже сегодня! Получите бесплатный анализ целесообразности проектирования с учетом технологичности производства (DFM) и официальное коммерческое предложение в течение 24 часов.
A: Валы с радиальными отверстиями, смещенными шпоночными пазами, плоскими поверхностями, поперечной резьбой или профилями косозубых шестерен выигрывают от токарно-фрезерной обработки и токарной и фрезерной обработки на станках с ЧПУ. Эти элементы обрабатываются за одну установку. Нет необходимости переходить на дополнительный фрезерный станок.
А: Посадочные места подшипников, диаметры цапф и шпоночные пазы обрабатываются за один непрерывный цикл зажима. Обработка за одну установку исключает ошибки позиционирования, возникающие при повторной фиксации. В результате радиальное биение вала и концентричность вала остаются в пределах ≤ 0,01 мм.
A: Стандартные пакеты документов по контролю качества для обработки валов на заказ включают отчеты о проверке первого образца (FAIR), сертификаты испытаний сырья, журналы полноразмерного контроля на координатно-измерительной машине (CMM) и файлы проверки шероховатости поверхности, что обеспечивает полную прослеживаемость и соответствие требованиям.
A: Изготовление опытных образцов для прецизионной обработки валов обычно занимает от 3 до 5 рабочих дней после утверждения DFM (проектирование с учетом технологичности), в то время как для заказов на крупносерийную обработку валов (от 500 до 20 000 и более единиц) обычно требуется от 2 до 4 недель в зависимости от требований к качеству обработки поверхности.









