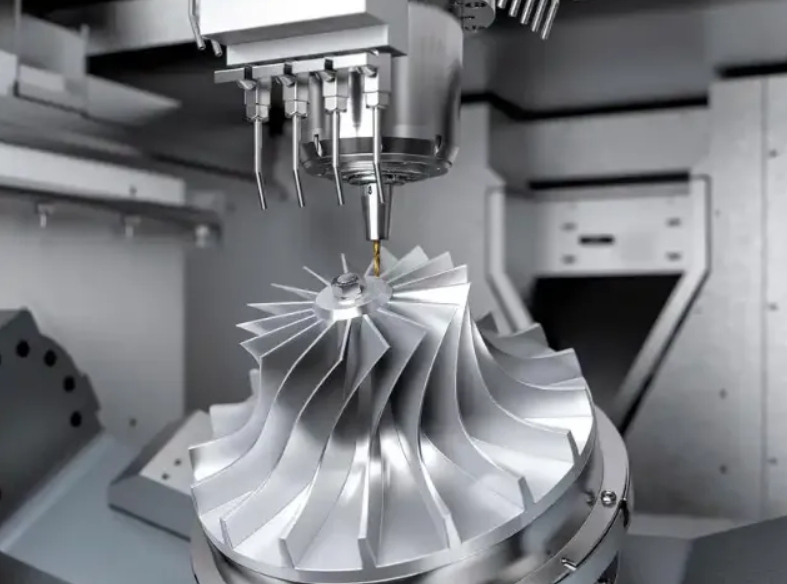
Проблема деформации при механической обработке тонкостенных материалов
Тонкостенные конструкционные элементы приобретают все большее значение в высокотехнологичных отраслях промышленности, однако обработка тонкостенных деталей сопряжена со значительными инженерными трудностями из-за сильной деформации при обработке.
Понимание механизмов неустойчивости тонких стенок
Современные инженерные решения в конструкции аэрокосмических БПЛА, корпусах для 3C-электроники и высококачественных аудиосистем требуют сверхлегких конструктивных профилей без ущерба для жесткости. Rejin ЧПУ Компания специализируется на прецизионной обработке на станках с ЧПУ и высокоточной обработке тонкостенных деталей на станках с ЧПУ для сложных конструкционных компонентов, где толщина стенок часто составляет менее 1,0 мм, что требует строгого контроля механического прогиба и термической деформации.
- Пороги чувствительности к деформации: При выполнении фрезерования тонкостенных алюминиевых сплавов с соотношением толщины стенки к высоте, превышающим 1:15, динамические компоненты силы резания вызывают упругую деформацию, приводящую к сильному конусному сужению и вибрационным следам. В компании Rejin CNC мы 5-осная обработка ЧПУ Настройка компенсирует динамическое взаимодействие инструмента для поддержания постоянной точности в микродюймах и предотвращения деформации при обработке на станках с ЧПУ.
- Вибрация и деградация поверхности: Тонкие участки без опоры обладают низкой динамической жесткостью, что приводит к сильным резонансным вибрациям при высокоскоростной обработке тонкостенного алюминия по периферии. Целенаправленная оптимизация траектории движения инструмента по 5 осям и регулировка скорости вращения шпинделя снижают амплитуду вибрации, обеспечивая значения шероховатости поверхности ниже Ra 0,8 мкм.
Экономика высокоточной тонкостенной промышленности
Для выбора оптимальной технологии производства необходимо оценить объемы производства, сложность геометрии и первоначальные инвестиции в оснастку.
- Пороговые значения выбора процесса (ЧПУ против штамповки): Для объемов производства менее 2000 единиц в месяц или для геометрических форм с внутренними ребрами жесткости и переменной толщиной стенок, использование 5-осевого фрезерования позволяет избежать первоначальных затрат на штамповку в размере 15 000–50 000 долларов, связанных со штамповкой листового металла, и обеспечивает более быструю и гибкую итерацию проектирования.
- Оптимизация затрат за счет интегрированных услуг: Используя сертифицированное по стандартам ISO 9001 и IATF 16949 предприятие Rejin CNC, оснащенное более чем 100 высокоточными обрабатывающими центрами с ЧПУ и автоматизированными линиями финишной обработки поверхности, покупатели OEM-продукции исключают передачу заказов от разных поставщиков, сокращая общие затраты на закупку до 18%.
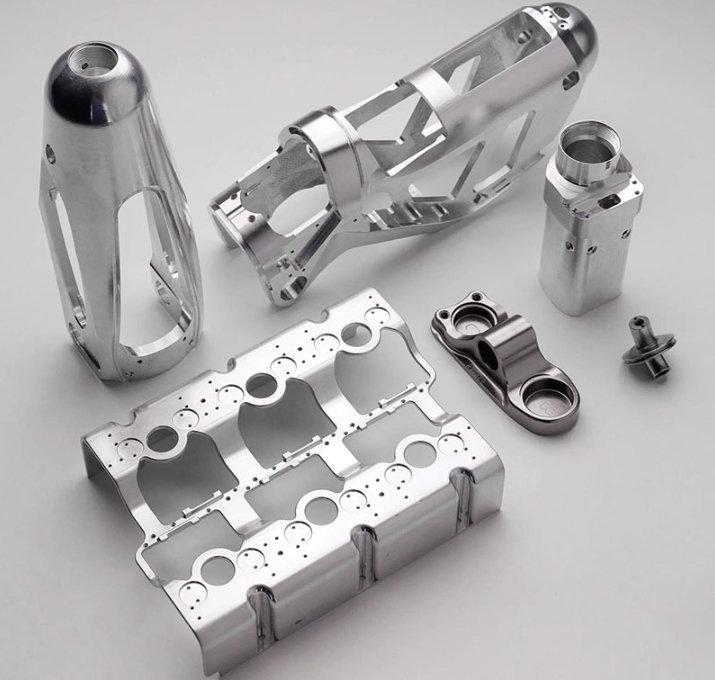
Основные причины деформации деталей: остаточные напряжения и силы резания.
Выявление физических явлений, лежащих в основе движения материала, имеет важное значение для разработки эффективных стратегий снижения деформаций, возникающих при механической обработке тонкостенных материалов.
Протоколы определения остаточных напряжений в сыпучих материалах и протоколы снятия напряжений
Внутреннее напряженное состояние экструдированного или прокатанного материала выступает в качестве основного катализатора его перемещения после снятия структурных ограничений в процессе удаления материала.
- Распределение напряжений перед обработкой: Стандартный сплав AL6061-T6 или AL7075-T6 содержит асимметричные внутренние остаточные напряжения от экструзии и термической закалки; локальная резка нарушает баланс этих сил, вызывая мгновенное искривление. Компания Rejin CNC использует предварительно подготовленные, снятые напряжения материалы (например, закалку T651) для минимизации внутренних деформаций при обработке тонкостенных деталей на станках с ЧПУ.
- Термическая релаксация и отжиг: Высокоэнергетическое удаление металла вызывает локальные скачки температуры, которые приводят к термическому расширению и последующей релаксации напряжений. Применение черновой обработки с последующими специальными термическими циклами для снятия напряжений предотвращает деформацию во время окончательной чистовой обработки.
Механическая механика: деформация инструмента и векторы сил резания.
Величина механической деформации определяется взаимодействием режущей кромки и стенки заготовки.
- Разделение тангенциальной и радиальной сил: Высокие радиальные составляющие силы резания отталкивают тонкие стенки от режущего инструмента, что приводит к остаточным отклонениям толщины стенок до 0,08 мм от заданных параметров. Инженеры Rejin CNC используют инструмент с положительным углом наклона режущей кромки для минимизации радиальных сил осевого давления и предотвращения выталкивания стенок.
- Показатели компенсации деформации инструмента: концевые фрезы с высоким соотношением длины к диаметру (L/D > 4) подвержены изгибной деформации под нагрузкой; расчет деформации инструмента с помощью моделей упругости балки обеспечивает смещение траектории резания для сохранения номинальных допусков до ±0,01 мм при фрезеровании тонкостенных деталей на станках с ЧПУ.
Методы оптимизации: выбор траектории движения инструмента, адаптивная подача и динамическое зажимание.
Для устранения деформаций необходим комплексный подход, сочетающий передовое CAM-программирование с гибкими стратегиями фиксации заготовок.
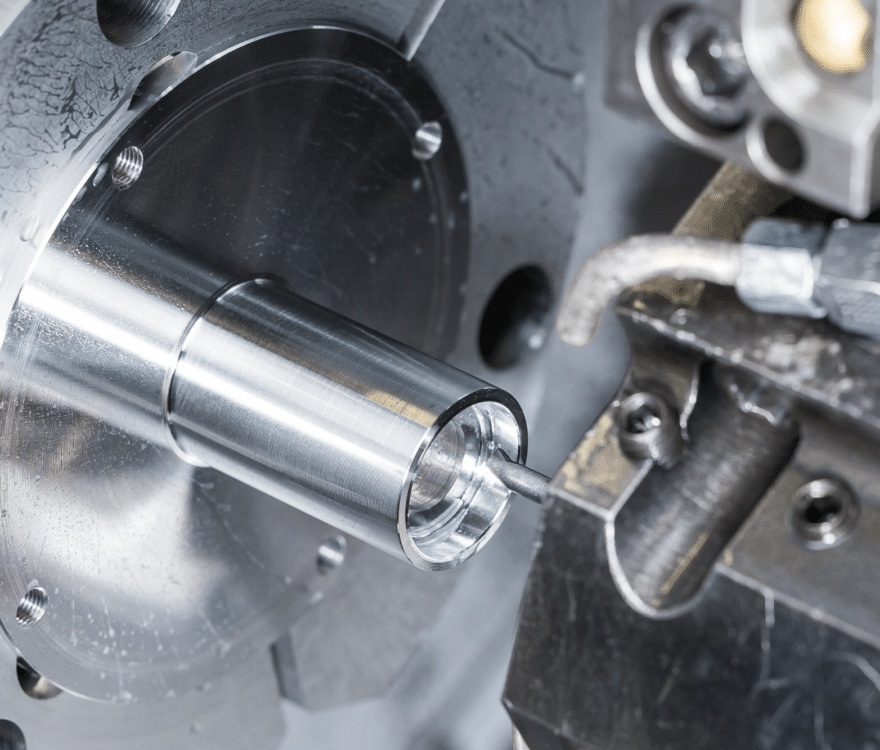
5-осевая ориентация инструмента и стратегии адаптивной траектории движения инструмента
Использование многоосевой кинематики позволяет непрерывно оптимизировать векторы контакта инструмента относительно гибких стенок.
- Динамическое управление углом наклона инструмента: использование 5-осевой обработки на станках с ЧПУ, таких как DMG MORI и центры Mazak, позволяет осуществлять непрерывную регулировку ориентации инструмента (регулировка по осям A/C). Это направляет основную силу резания вдоль жесткой оси Z заготовки, а не на изгиб неподдерживаемой стенки.
- Адаптивное трохоидальное фрезерование с постоянной нагрузкой на стружку: замена традиционных траекторий прорезки на адаптивные трохоидальные траектории инструмента обеспечивает постоянную дугу зацепления (обычно 10–15% радиального шага), предотвращая скачки силы, которые вызывают деформацию стенок и деформацию при обработке на станках с ЧПУ.
- Последовательность черновой обработки симметричных ребер: одновременная обработка противоположных сторон тонких структурных ребер или обработка с равномерным пошаговым уменьшением глубины резания (ступенчатая глубина резания 0,5–1,0 мм) уравнивает противодействующие механические силы, уменьшая деформацию при обработке тонких стенок.
Проектирование зажимных приспособлений и динамические зажимные решения
Традиционные тиски легко сдавливают тонкие профили, вызывая сильную деформацию при зажиме и требуя разработки специальных приспособлений.
- Вакуумная и низкоплавкая фиксация сплавами: равномерное вакуумное зажимание или подложка тонких карманов водорастворимыми конструкционными сплавами обеспечивает непрерывное демпфирование сложных поверхностей, исключая локальную деформацию при зажиме.
- Стандартизированные параметры момента затяжки: Установление строгих ограничений по моменту затяжки (например, 5–8 Н·м) для специальных зажимных приспособлений с мягкими губками предотвращает механическое скручивание рамы во время высокоскоростной обработки тонкостенных деталей.
Регулирование подачи охлаждающей жидкости и температурного режима при высокоскоростном фрезеровании
Тепловое равновесие по всей геометрии заготовки имеет решающее значение для обеспечения повторяемости размеров с точностью до микродюйма при обработке тонкостенного алюминия.
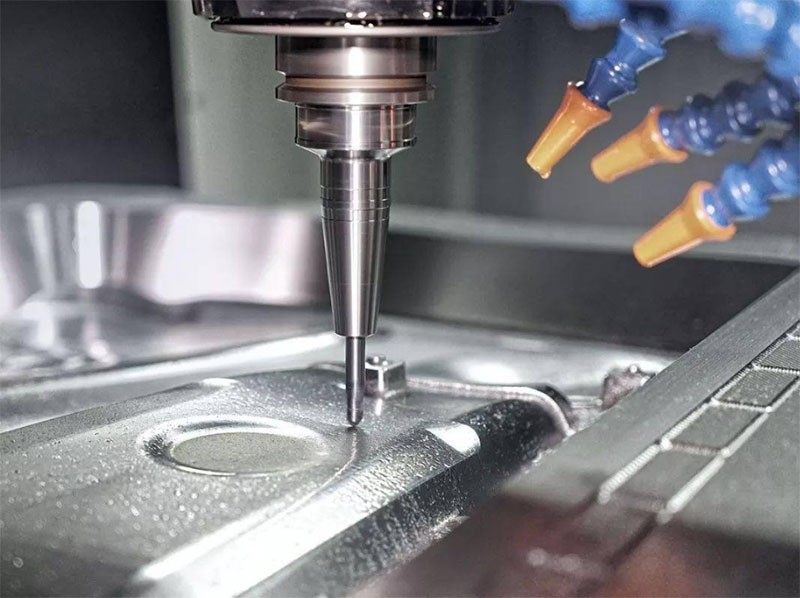
Протоколы терморегулирования и реализация MQL
Локальные температурные градиенты вызывают неравномерное расширение, что приводит к погрешностям в размерах после возвращения детали к температуре окружающей среды.
- Подача охлаждающей жидкости под высоким давлением через шпиндель: использование охлаждающей жидкости под давлением 70 бар через шпиндель мгновенно вымывает стружку из глубоких полостей, исключая повторную обработку нагревом и локальное термическое расширение.
- Применение системы минимального количества смазки (MQL): При высокоскоростном фрезеровании тонкостенных деталей на станках с ЧПУ системы MQL обеспечивают точное распыление биоразлагаемой смазки в виде аэрозоля, поддерживая температуру в зоне резания и предотвращая деформации, вызванные термическим ударом.
Подтвержденный пример успешного промышленного проекта и производственные мощности.
Показатели эффективности в реальных условиях эксплуатации подчеркивают технические возможности Rejin CNC в области прецизионной обработки на станках с ЧПУ и обработки тонкостенных деталей.
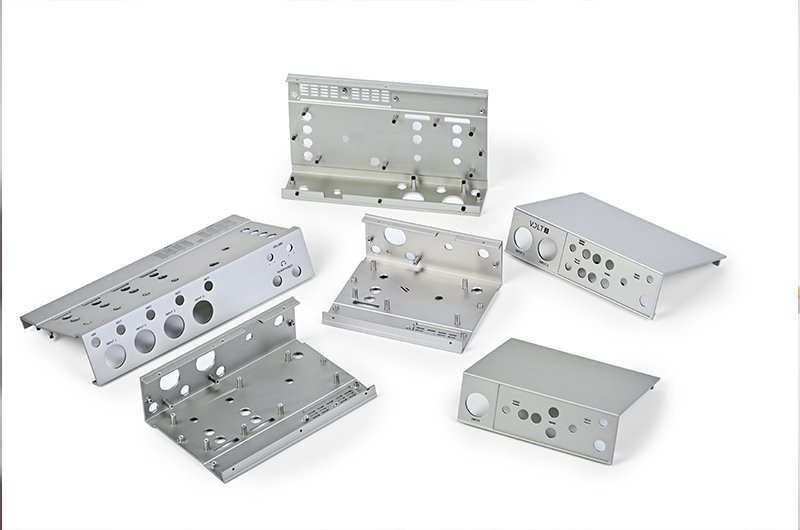
Case Proof: Корпус блока управления от европейского производителя высококачественной аудиотехники.
- Задача проекта: Ведущему европейскому производителю аудиооборудования требовались алюминиевые корпуса, изготовленные на заказ, с толщиной стенок 0,8 мм, строгой горизонтальной шлифовкой и анодированным покрытием с допуском на плоскость поверхности в пределах ±0,015 мм, без искажений, вызванных обработкой тонких стенок.
- Инженерное решение Rejin CNC: Индивидуально разработанное решение Rejin CNC. 5-осевое фрезерование Стратегии адаптивного трохоидального фрезерования на обрабатывающих центрах Mazak в сочетании с использованием вакуумных зажимных приспособлений. Благодаря строгой оптимизации траектории движения инструмента по 5 осям и контролю ориентации инструмента для направления сил резания вдоль структурных ребер, деформация детали была полностью исключена.
- Количественные результаты и масштаб: Достигнуто 100% соответствие размеров при ежемесячном объеме производства, превышающем 20 000 единиц. Выход годной продукции при первом контрольном осмотре достиг 99,6%, а количество возвратов дефектных изделий от клиентов снизилось до менее 0,3%. Время выполнения прототипирования сократилось с 12 дней до 5 дней, что обеспечивает быстрое глобальное внедрение продукта.
Заключение: Надежное производство сверхтонких компонентов с ЧПУ.
Для освоения тонкостенной обработки на станках с ЧПУ требуется сочетание 5-осевой обработки, динамической снятия напряжений, специальных зажимных приспособлений для предотвращения деформации при зажиме и точного терморегулирования. В Rejin CNC мы используем наш более чем 22-летний опыт производства, более 100 современных обрабатывающих центров с ЧПУ и всесторонняя поддержка проектирования с учетом технологичности производства (DFM). Расширить возможности глобальных OEM-клиентов в аудио-, автомобильной, беспилотной и 3C-электронной отраслях для достижения точного производства компонентов без деформаций.
Оптимизируйте производство тонкостенных изделий на станках с ЧПУ уже сегодня!
Загрузите свои CAD-модели для бесплатного и всестороннего анализа DFM и получения официального коммерческого предложения в течение 24 часов. От быстрого прототипирования (срок выполнения 3–5 дней) до крупносерийного OEM-производства (более 20 000 единиц в месяц), Rejin CNC предлагает надежные и высокоточные решения для фрезерования тонкостенных деталей на станках с ЧПУ, разработанные в соответствии с вашими точными требованиями.
- Phone: +86 13790500374
- Email: info@rejincnc.com
Часто задаваемые вопросы
В: Какова минимальная достижимая толщина стенки при прецизионной обработке тонкостенного алюминия?
A: Благодаря оптимизированной 5-осевой траектории движения инструмента, контролируемым векторам силы резания и специализированной вакуумной фиксации заготовки, толщина стенок при обработке тонкостенных деталей на станках с ЧПУ может регулярно достигать 0,5–0,8 мм в алюминиевых сплавах при сохранении допусков в пределах ±0,01 мм.
В: Каким образом 5-осевая обработка на станках с ЧПУ снижает деформацию по сравнению со стандартным 3-осевым фрезерованием?
A: 5-осевая обработка на станках с ЧПУ позволяет осуществлять непрерывную ориентацию режущего инструмента, направляя векторы силы резания вдоль наиболее прочной структурной оси заготовки и выполняя обработку многосторонних элементов за одну установку, что исключает накопление напряжений при повторном зажиме и деформацию при обработке на станках с ЧПУ.
В: Когда покупателю-производителю следует перейти от механической обработки тонкостенных деталей к штамповке листового металла?
A: Штамповка становится экономически выгодной для простых тонкостенных конструкций при ежемесячных объемах производства, превышающих 2000–5000 единиц, в то время как фрезерование тонкостенных деталей на станках с ЧПУ идеально подходит для сложных переходов от толстых к тонким деталям, небольших и средних партий или проектов, не требующих предварительной оснастки.
В: Какие температуры закалки материала рекомендуются для минимизации деформаций при обработке тонкостенных деталей на станках с ЧПУ?
A: Для обработки тонкостенных деталей настоятельно рекомендуется использовать сплавы, подвергнутые термической обработке для снятия внутренних напряжений, такие как AL6061-T651 или AL7075-T651, поскольку перед обработкой они подвергаются механическому растяжению для выравнивания распределения внутренних напряжений и предотвращения деформации после обработки.


 Они были









