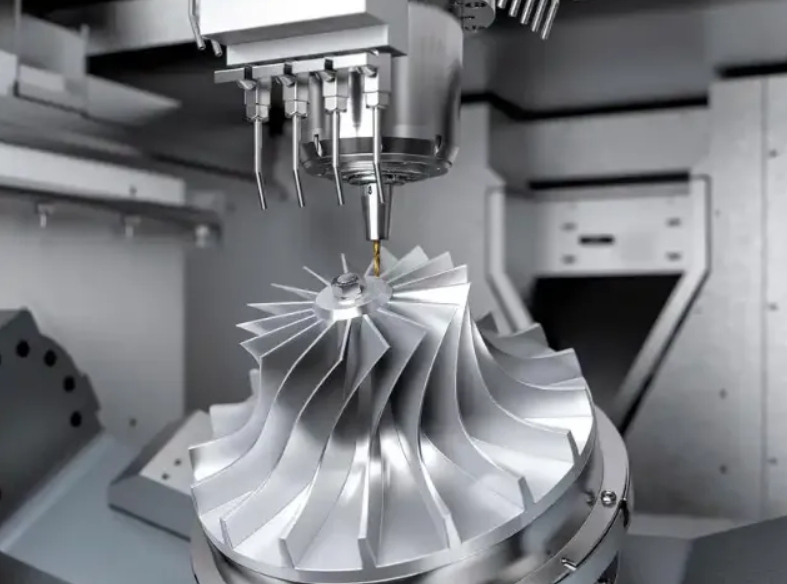
La sfida della distorsione nella lavorazione di pareti sottili
I componenti strutturali a parete sottile sono sempre più importanti nei settori ad alte prestazioni, tuttavia la lavorazione di pezzi a parete sottile presenta notevoli difficoltà ingegneristiche a causa della forte distorsione che si verifica durante il processo.
Comprendere i meccanismi dell'instabilità delle pareti sottili
Le moderne soluzioni ingegneristiche per i telai dei droni aerospaziali, gli alloggiamenti per l'elettronica 3C e i cabinet audio di alta gamma richiedono profili strutturali ultraleggeri senza compromettere la rigidità. CNC di Rejin È specializzata nella lavorazione CNC di precisione e nella lavorazione CNC ad alta precisione di pareti sottili per componenti strutturali complessi, dove lo spessore delle pareti spesso scende al di sotto di 1,0 mm, richiedendo un controllo rigoroso sulla flessione meccanica e sulla deformazione termica.
- Soglie di sensibilità alla deflessione: durante l'esecuzione della fresatura CNC a parete sottile su gusci strutturali in lega di alluminio con rapporti spessore-altezza della parete superiori a 1:15, le componenti dinamiche della forza di taglio inducono una deflessione elastica, che porta a una grave conicità dimensionale e a segni di vibrazione. Presso Rejin CNC, il nostro Lavorazione CNC a 5 assi Il sistema di impostazione compensa l'innesto dinamico dell'utensile per mantenere una precisione costante dell'ordine dei micro-pollici e prevenire la deformazione dovuta alla lavorazione CNC.
- Vibrazioni e degrado superficiale: le sezioni sottili non supportate presentano una bassa rigidità dinamica, causando forti vibrazioni di risonanza durante la lavorazione periferica ad alta velocità di pareti sottili in alluminio. L'implementazione di un'ottimizzazione mirata del percorso utensile a 5 assi e di regolazioni personalizzate della velocità del mandrino riduce l'ampiezza delle vibrazioni, ottenendo valori di rugosità superficiale inferiori a Ra 0,8 µm.
L'economia della produzione di precisione a parete sottile
La scelta della metodologia di produzione ottimale richiede la valutazione del volume di produzione, della complessità geometrica e degli investimenti iniziali in attrezzature.
- Soglie di selezione del processo (CNC vs. stampaggio): per quantitativi di produzione inferiori a 2.000 unità al mese o per geometrie caratterizzate da nervature interne e spessori di parete variabili, l'adozione di strategie di fresatura a 5 assi evita il costo iniziale dello stampo, compreso tra 15.000 e 50.000 dollari, associato allo stampaggio della lamiera, offrendo al contempo una maggiore flessibilità nelle iterazioni di progettazione.
- Ottimizzazione dei costi tramite servizi integrati: sfruttando lo stabilimento di Rejin CNC certificato ISO 9001 e IATF 16949, dotato di oltre 100 centri CNC ad alta precisione e linee interne automatizzate per la finitura superficiale, gli acquirenti OEM eliminano il passaggio di consegne tra più fornitori, riducendo i costi totali di approvvigionamento fino al 18%.
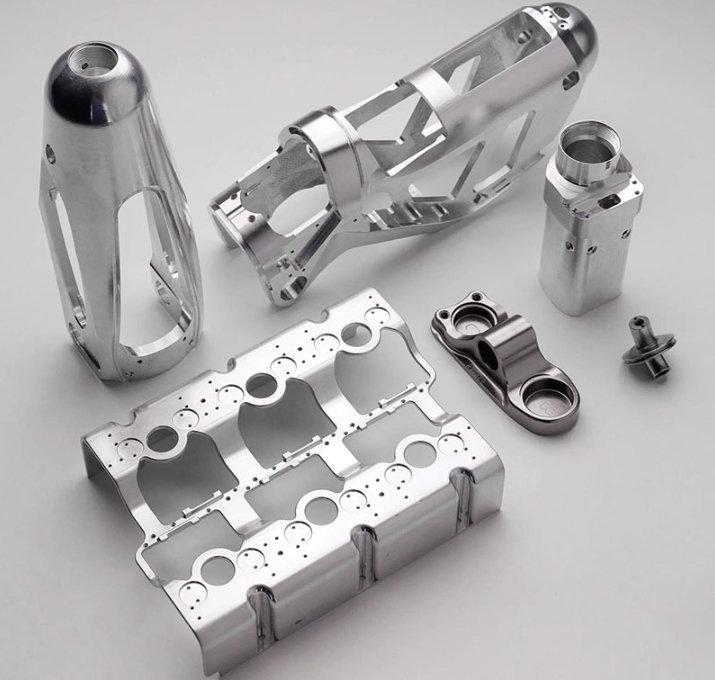
Cause principali della deformazione dei pezzi: tensioni residue e forze di taglio
L'identificazione dei fenomeni fisici alla base del movimento del materiale è essenziale per formulare strategie di mitigazione efficaci contro la distorsione dovuta alla lavorazione di pareti sottili.
Stress residuo nei materiali sfusi e protocolli di riduzione dello stress
Lo stato di sollecitazione interna all'interno del materiale estruso o laminato agisce da catalizzatore primario per il movimento del materiale una volta rimosso il vincolo strutturale durante l'asportazione del materiale.
- Distribuzione delle tensioni prima della lavorazione: le leghe standard AL6061-T6 o AL7075-T6 contengono tensioni residue interne asimmetriche derivanti dall'estrusione e dalla tempra termica; il taglio localizzato sbilancia queste forze, causando una deformazione istantanea. Rejin CNC utilizza materiali pretrattati e distesi (come la tempra T651) per ridurre al minimo la distorsione interna durante la lavorazione CNC di pareti sottili.
- Rilassamento termico e ricottura: la rimozione di metallo ad alta energia genera picchi di calore localizzati che innescano l'espansione termica e il conseguente rilassamento delle tensioni. L'esecuzione di passaggi di sgrossatura seguiti da cicli termici dedicati al rilassamento delle tensioni previene la deformazione durante la fresatura di finitura finale.
Meccanica applicata: vettori di deflessione dell'utensile e di forza di taglio
L'interazione tra il tagliente e la parete del pezzo in lavorazione determina l'entità della deformazione meccanica.
- Partizionamento della forza tangenziale e radiale: le elevate forze di taglio radiali spingono le pareti sottili lontano dall'utensile, causando variazioni residue dello spessore della parete fino a 0,08 mm al di sopra delle specifiche di disegno. Gli ingegneri di Rejin CNC utilizzano utensili con angolo di spoglia positivo per ridurre al minimo le forze di spinta radiale e prevenire lo spostamento delle pareti.
- Metriche di compensazione della flessione dell'utensile: le frese con elevato rapporto lunghezza/diametro (L/D > 4) subiscono una flessione sotto carico; il calcolo della flessione dell'utensile tramite modelli di elasticità della trave garantisce che i percorsi della fresa siano compensati per preservare le tolleranze nominali fino a ±0,01 mm durante la fresatura CNC di pareti sottili.
Tecniche di ottimizzazione: selezione del percorso utensile, avanzamenti adattivi e bloccaggio dinamico.
L'eliminazione delle deformazioni richiede un approccio integrato che combini la programmazione CAM avanzata con strategie flessibili di bloccaggio del pezzo.
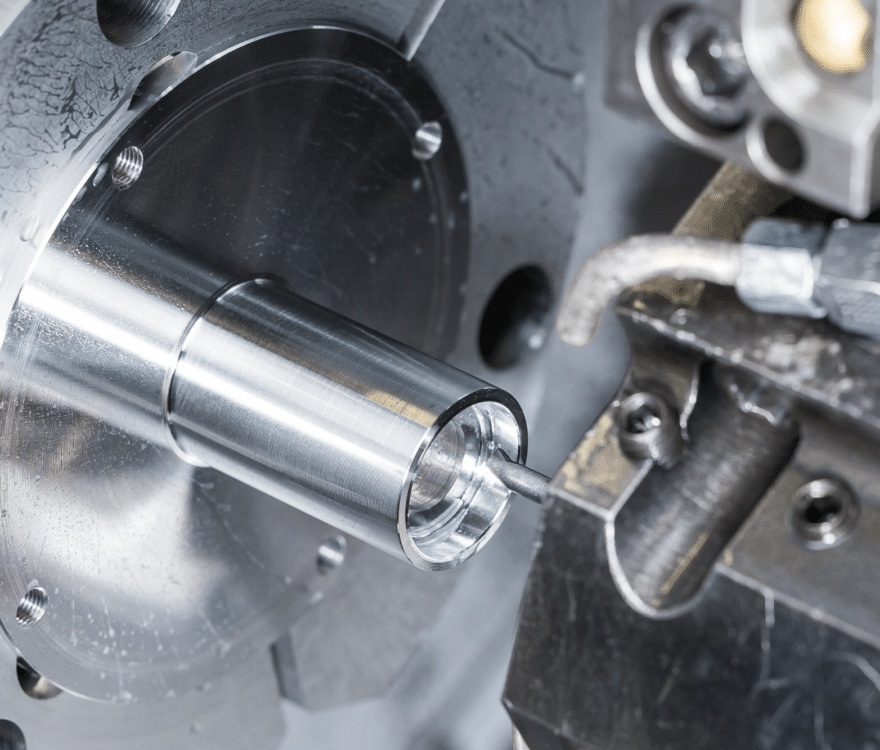
Orientamento utensile a 5 assi e strategie di percorso utensile adattive
Sfruttando la cinematica multiassiale è possibile ottimizzare continuamente i vettori di contatto dell'utensile rispetto alle strutture flessibili delle pareti.
- Controllo dinamico dell'angolo dell'utensile: l'utilizzo di macchine CNC a 5 assi su piattaforme avanzate come i centri DMG MORI e Mazak consente regolazioni continue dell'orientamento dell'utensile (regolazione dell'asse A/C). Questo convoglia la forza di taglio principale lungo l'asse Z rigido del pezzo, anziché flettere la parete non supportata.
- Fresatura trocoidale adattiva a carico costante del truciolo: la sostituzione dei tradizionali percorsi di scanalatura con percorsi utensile trocoidali adattivi mantiene un arco di impegno costante (tipicamente un passo radiale del 10%-15%), prevenendo picchi di forza che provocano flessioni delle pareti e deformazioni dovute alla lavorazione CNC.
- Sequenze di sgrossatura simmetrica delle nervature: la lavorazione simultanea dei lati opposti di sottili nervature strutturali o con incrementi graduali bilanciati (profondità di taglio a gradini da 0,5 mm a 1,0 mm) equalizza le forze meccaniche opposte, riducendo la distorsione dovuta alla lavorazione di pareti sottili.
Ingegneria di bloccaggio e soluzioni di serraggio dinamico
Il serraggio convenzionale con morsa può facilmente schiacciare i profili sottili e delicati, causando gravi deformazioni dovute al serraggio e rendendo necessaria la progettazione di dispositivi di fissaggio personalizzati.
- Fissaggio sottovuoto e con leghe a basso punto di fusione: il bloccaggio sottovuoto uniforme o il rinforzo di tasche sottili con leghe di supporto strutturale solubili in acqua garantisce uno smorzamento continuo su superfici complesse, eliminando la deformazione localizzata dovuta al serraggio.
- Parametri standardizzati della coppia di serraggio: la definizione di limiti di coppia rigorosi (ad esempio, 5 N·m–8 N·m) su dispositivi di fissaggio a ganasce morbide personalizzati previene la torsione meccanica del telaio durante la lavorazione ad alta velocità di pezzi a parete sottile.
Gestione del refrigerante e termica nella fresatura ad alta velocità
L'equilibrio termico lungo tutta la geometria del pezzo è fondamentale per la ripetibilità dimensionale a livello di micro-pollici nella lavorazione di alluminio a parete sottile.
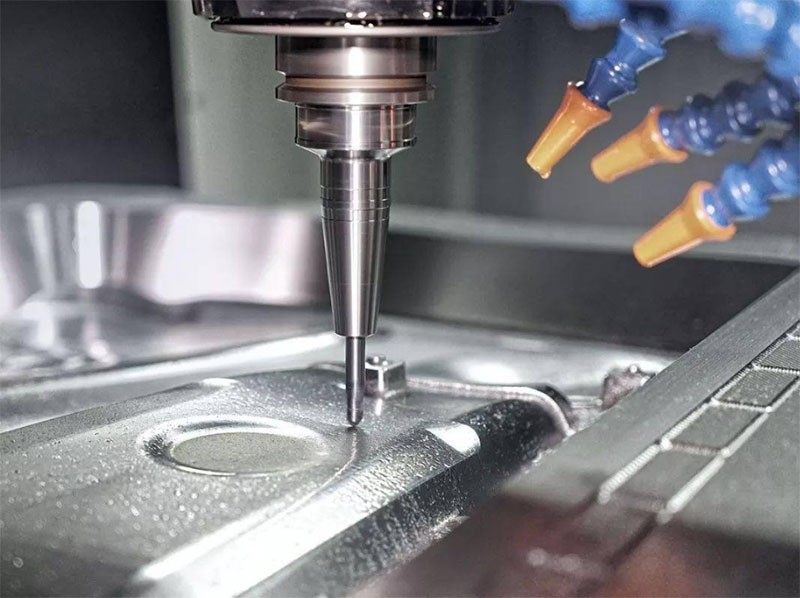
Protocolli di controllo termico e implementazione MQL
I gradienti termici locali inducono un'espansione non uniforme, che porta a errori dimensionali una volta che il pezzo ritorna alla temperatura ambiente.
- Sistema di raffreddamento ad alta pressione attraverso il mandrino: l'erogazione di un refrigerante a 70 bar attraverso il mandrino rimuove istantaneamente i trucioli dalle cavità profonde, eliminando la necessità di rilavorazione a caldo e l'espansione termica localizzata.
- Applicazione della lubrificazione a quantità minima (MQL): nella fresatura CNC ad alta velocità di pareti sottili, i sistemi MQL erogano una precisa nebulizzazione di lubrificante biodegradabile, mantenendo le temperature della zona di taglio e prevenendo le deformazioni da shock termico.
Studio di caso industriale verificato e capacità produttiva
Le metriche delle applicazioni reali evidenziano le capacità tecniche di Rejin CNC nella lavorazione CNC di precisione e nella lavorazione di componenti a parete sottile.
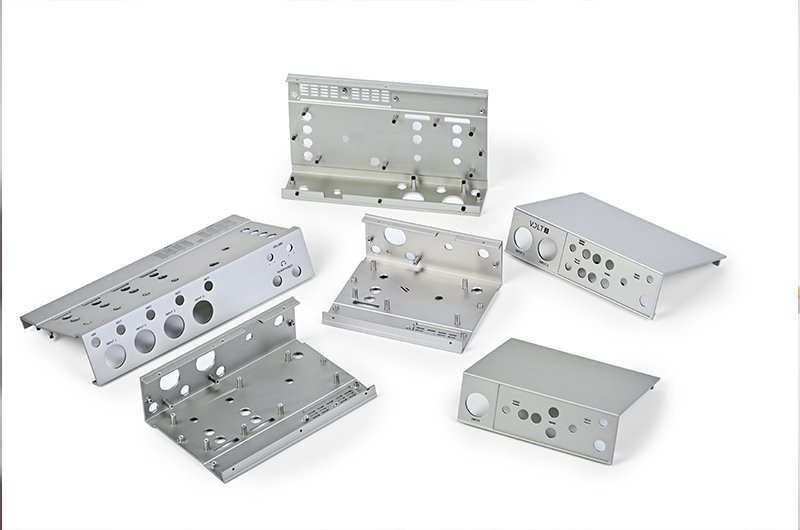
Caso di studio: Contenitore per unità di controllo di un marchio audio europeo di fascia alta.
- Sfida del progetto: Un importante marchio europeo di apparecchiature audio richiedeva contenitori in alluminio personalizzati con uno spessore delle pareti di 0,8 mm, un'estetica rigorosamente spazzolata orizzontalmente e una finitura anodizzata con una tolleranza di planarità della superficie entro ±0,015 mm, senza subire distorsioni dovute alla lavorazione di pareti sottili.
- Soluzione di ingegneria CNC Rejin: Rejin CNC ha implementato soluzioni personalizzate Fresatura a 5 assi Strategie con fresatura trocoidale adattiva su centri di lavoro Mazak combinate con un supporto di fissaggio a vuoto personalizzato. Applicando una rigorosa ottimizzazione del percorso utensile a 5 assi e controllando l'orientamento dell'utensile per dirigere le forze di taglio lungo le nervature strutturali, la deformazione del pezzo è stata completamente eliminata.
- Risultati quantitativi e scalabilità: è stata raggiunta una conformità dimensionale del 100% su volumi di produzione mensili superiori a 20.000 unità. La resa del primo controllo qualità ha raggiunto il 99,6%, con resi per difetti da parte dei clienti inferiori allo 0,3%. I tempi di realizzazione dei prototipi sono stati ridotti da 12 a 5 giorni, favorendo una rapida implementazione globale del prodotto.
Conclusione: Produzione affidabile di componenti CNC ultrasottili
La padronanza della lavorazione CNC a parete sottile richiede la combinazione di lavorazione CNC a 5 assi, scarico dinamico delle tensioni, bloccaggio personalizzato per prevenire la deformazione da serraggio e gestione termica precisa. Presso Rejin CNC, i nostri oltre 22 anni di esperienza nella produzione, oltre 100 centri di lavoro CNC avanzati e supporto completo per la progettazione DFM Consentire ai clienti OEM globali nei settori audio, automobilistico, dei droni e dell'elettronica 3C di ottenere una produzione di componenti precisa e priva di deformazioni.
Ottimizza oggi stesso la tua produzione CNC a parete sottile
Carica i tuoi modelli CAD per una revisione DFM completa e gratuita e un preventivo ufficiale entro 24 ore. Dalla prototipazione rapida (tempi di consegna 3-5 giorni) alla produzione di massa OEM ad alto volume (oltre 20.000 unità/mese), Rejin CNC offre soluzioni di fresatura CNC a parete sottile affidabili e di alta precisione, personalizzate in base alle tue specifiche esigenze.
- Phone: +86 13790500374
- Email: info@rejincnc.com
Domande frequenti
D: Qual è lo spessore minimo della parete ottenibile nella lavorazione di precisione di pareti sottili in alluminio?
A: Grazie all'ottimizzazione del percorso utensile a 5 assi, ai vettori di forza di taglio controllati e al sistema di bloccaggio del pezzo sottovuoto specializzato, lo spessore delle pareti di produzione nella lavorazione CNC di pareti sottili può raggiungere regolarmente valori compresi tra 0,5 mm e 0,8 mm nelle leghe di alluminio, mantenendo tolleranze entro ±0,01 mm.
D: In che modo la lavorazione CNC a 5 assi riduce la deformazione rispetto alla fresatura standard a 3 assi?
A: La lavorazione CNC a 5 assi consente un orientamento continuo dell'utensile di taglio, dirigendo i vettori della forza di taglio lungo l'asse strutturale più resistente del pezzo e completando elementi su più lati in un'unica configurazione per eliminare l'accumulo di stress dovuto al riposizionamento e la deformazione causata dalla lavorazione CNC.
D: Quando un acquirente OEM dovrebbe passare dalla lavorazione di componenti a parete sottile allo stampaggio di lamiere?
A: La stampatura diventa economicamente vantaggiosa per geometrie semplici a parete sottile con volumi mensili superiori a 2.000-5.000 unità, mentre la fresatura CNC a parete sottile è ideale per transizioni complesse da spesso a sottile, lotti di dimensioni medio-basse o progetti senza necessità di attrezzature iniziali.
D: Quali trattamenti termici del materiale sono consigliati per ridurre al minimo la distorsione di lavorazione durante la fresatura CNC di pareti sottili?
A: Per la lavorazione di pezzi a parete sottile si raccomandano vivamente le leghe con trattamento di distensione, come AL6061-T651 o AL7075-T651, in quanto subiscono uno stiramento meccanico prima della lavorazione per uniformare la distribuzione delle tensioni interne e prevenire la deformazione post-lavorazione.


 Li avevamo









