
Le apparecchiature industriali operano sotto continuo stress meccanico, temperature elevate e vibrazioni intense. In questi ambienti ad alta richiesta, viti, prigionieri e componenti standard disponibili in commercio spesso non riescono a fornire la forza di serraggio, la resistenza alla corrosione o la precisione dimensionale richieste. In qualità di affermato produttore di elementi di fissaggio di precisione, CNC di Rejin L'azienda è specializzata nella produzione di elementi di fissaggio personalizzati di alta precisione, combinando la tornitura multiasse dei metalli all'avanguardia con un controllo qualità completo del processo per fornire elementi di fissaggio personalizzati affidabili per apparecchiature industriali e OEM globali.
Comprendere la produzione di elementi di fissaggio personalizzati per applicazioni gravose e di precisione
Gli elementi di fissaggio standardizzati sono progettati per un'ampia utilità commerciale piuttosto che per prestazioni meccaniche specializzate. Componente progettato su misura Colma le lacune quando i componenti standard non sono in grado di soddisfare specifici requisiti geometrici, di carico o ambientali, grazie alla produzione di elementi di fissaggio personalizzati e specializzati.
Il ruolo essenziale dei dispositivi di fissaggio non standard nelle apparecchiature industriali
La componentistica progettata su misura mantiene l'integrità dei giunti nei macchinari specializzati, dove un cedimento strutturale può causare fermi operativi catastrofici.
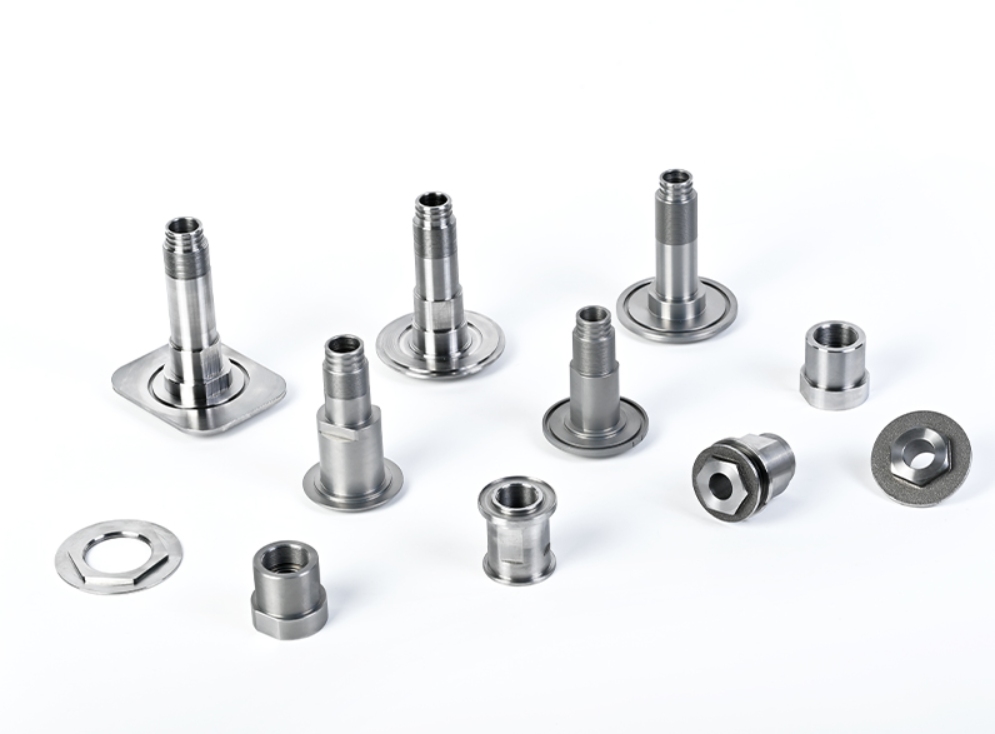
- Passi di filettatura non standard: angoli di elica e variazioni di passo personalizzati nella lavorazione di componenti filettati su misura prevengono lo svitamento accidentale causato da continue vibrazioni ad alta frequenza nei macchinari pesanti.
- Geometrie delle flange integrate: la combinazione di dadi e rondelle lavorati a CNC in un unico componente lavorato distribuisce uniformemente la pressione superficiale sui materiali delicati dell'alloggiamento.
- Elevata capacità di carico: gli spessori delle pareti su misura e i profili di filettatura di precisione consentono ai dispositivi di fissaggio torniti di precisione di resistere a forti sollecitazioni di taglio e trazione.
Perché i dispositivi di fissaggio standard cedono in condizioni operative estreme
I dadi e i bulloni commerciali standard sono in genere prodotti in serie utilizzando ampie tolleranze che compromettono le prestazioni nei macchinari specializzati.
- Accumulo di tolleranze grossolane: gli accoppiamenti delle filettature standard di classe 2A/2B consentono un gioco eccessivo, che porta a un'usura accelerata della filettatura sotto carico di fatica ciclico, a differenza dei dispositivi di fissaggio lavorati a CNC ad alta conformità.
- Incoerenza della grana del materiale: la stampatura a freddo ad alta velocità in ambito commerciale può indurre microfratture interne nelle leghe dure, diminuendo la resistenza al taglio durante l'espansione termica.
- Protezione superficiale inadeguata: la zincatura commerciale standard spesso si sfalda in caso di esposizione a sostanze chimiche aggressive, esponendo il metallo nudo a un'ossidazione accelerata.
Principali processi di produzione: tornitura CNC di precisione, fresatura e lavorazione ibrida.
La produzione di componenti non standard di elevata precisione richiede tecniche di lavorazione sottrattiva avanzate che mantengano la stabilità dimensionale e la geometria precisa del passo per l'intera durata della produzione. In qualità di produttore affidabile di componenti filettati personalizzati, Rejin CNC si affida a centri di lavoro versatili per eseguire percorsi utensile complessi.
Tornitura CNC di alta precisione per componenti filettati rotanti
Esecuzione tornitura CNC di precisione Costituisce il fondamento essenziale della lavorazione personalizzata di dadi e della produzione di elementi di fissaggio cilindrici.
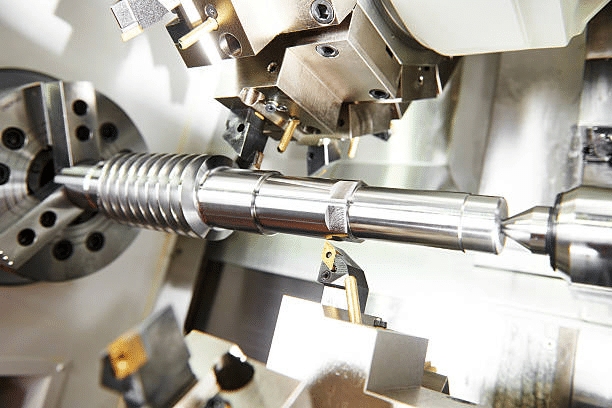
- Allineamento assiale in un'unica fase: l'utilizzo di torni CNC ad alta rigidità consente la tornitura simultanea di diametri esterni, fori e filettature, mantenendo la concentricità totale dell'indicatore (TIR) entro ±0,005 mm durante la tornitura CNC per elementi di fissaggio personalizzati.
- Passaggi di filettatura controllati: la gestione digitale del percorso utensile esegue passate di filettatura multiple, prevenendo l'incrudimento del materiale e producendo fianchi di filettatura lisci su elementi di fissaggio lavorati a CNC.
- Finitura superficiale eccezionale: la tornitura diretta a punto singolo consente di raggiungere regolarmente livelli di rugosità superficiale Ra pari a 0,8 µm sulle superfici di tenuta critiche, senza necessità di rettifica secondaria.
Tornitura e fresatura CNC multiasse per geometrie complesse non standard
L'integrazione di utensili motorizzati nei centri di tornitura consente di lavorare elementi complessi senza dover ribloccare il pezzo, grazie a tecnologie avanzate di tornitura e fresatura CNC.
- Fresatura sincronizzata di filettature: macchine di tornitura e fresatura CNC multiasse per la realizzazione di filettature interne destrorse/sinistrorse e filettature a foro cieco con controllo preciso della profondità.
- Piatte e scanalature per chiave integrate: la fresatura di scanalature esagonali, quadrate o speciali per chiavi direttamente sul tornio durante la produzione di dadi non standard elimina gli errori di allineamento tra le caratteristiche di azionamento e le filettature.
- Foratura trasversale assiale: mandrini motorizzati ad alta velocità forano fori per il bloccaggio del filo e fori di lubrificazione in un unico ciclo di lavorazione automatizzato.
Criteri decisionali: quando scegliere la tornitura CNC rispetto alla formatura a freddo
La scelta tra lavorazione CNC sottrattiva e stampaggio a freddo dipende dal volume degli ordini, dalla complessità geometrica e dalle tolleranze richieste.
- Soglia di volume di produzione: gli ordini inferiori a 5.000-10.000 unità risultano significativamente più economici con la tornitura CNC di precisione, a causa degli elevati costi iniziali degli utensili (3.000-10.000 dollari e oltre) associati agli stampi per stampaggio a freddo.
- Limiti di tolleranza dimensionale: requisiti più stringenti di ±0,02 mm rendono necessaria la produzione di elementi di fissaggio personalizzati tramite macchine CNC, poiché la formatura a freddo tende naturalmente a variare durante i cicli di usura degli stampi.
- Vincoli di durezza del materiale: le superleghe, gli acciai inossidabili trattati termicamente e le leghe di alluminio aerospaziali che si incrinano durante la deformazione a freddo devono essere prodotti mediante lavorazione sottrattiva di parti filettate personalizzate.
Selezione dei materiali e sfide ingegneristiche critiche nella lavorazione di dadi personalizzati
La scelta della lega appropriata e la gestione delle problematiche microgeometriche durante la lavorazione di dadi personalizzati determinano direttamente la durata dei dispositivi di fissaggio torniti di precisione.
Abbinamento di leghe metalliche ad ambienti operativi difficili
La selezione della materia prima ottimale garantisce l'integrità strutturale senza incorrere in costi superflui.
- Acciaio inossidabile 316/304: offre un'elevata resistenza alla corrosione da cloruri e alla corrosione chimica, risultando ideale per dadi lavorati a CNC in ambito nautico, medicale e per la movimentazione di fluidi.
- Alluminio aerospaziale 7075-T6: offre un eccezionale rapporto resistenza-peso per elementi di fissaggio lavorati a CNC, sensibili al peso, utilizzati in telai aerospaziali, droni e assemblaggi robotici.
- Acciai legati 4140/4340: leghe trattabili termicamente che offrono resistenza alla trazione e tenacità superiori per azionamenti industriali pesanti e trasmissioni di potenza per autoveicoli.
- Titanio di grado 5 (Ti-6Al-4V): offre leggerezza, durata ed estrema resistenza al calore per componenti aerospaziali e elementi di fissaggio personalizzati ad alte prestazioni per apparecchiature industriali.
Superare le sfide legate alle tolleranze delle filettature e alle micro-bave
La lavorazione di filettature interne ed esterne richiede un'attenta gestione delle forze di taglio, dell'evacuazione dei trucioli e della rimozione delle bave.
- Corrispondenza di filettatura di precisione Classe 6H / 6g: il mantenimento di diametri primitivi precisi durante la produzione di dadi non standard garantisce un montaggio manuale agevole, prevenendo al contempo l'allentamento dinamico sotto carichi d'urto operativi.
- Compensazione termica automatizzata: il monitoraggio della dilatazione termica del mandrino previene la deriva del passo durante i lunghi cicli di produzione, mantenendo la precisione del passo entro ±0,005 mm su tutti i dispositivi di fissaggio torniti di precisione.
- Protocolli di micro-sbavatura: la sbavatura mediante energia termica o l'utilizzo di spazzole in nylon specializzate eliminano le bave microscopiche delle filettature che altrimenti potrebbero inceppare gli alimentatori automatizzati delle linee di assemblaggio.
Controllo qualità E Finitura della superficie
I responsabili degli acquisti industriali richiedono una verifica concreta che un produttore estero di dadi personalizzati sia in grado di fornire costantemente componenti di alta conformità.
Standard di ispezione della qualità e verifica a livello di micron
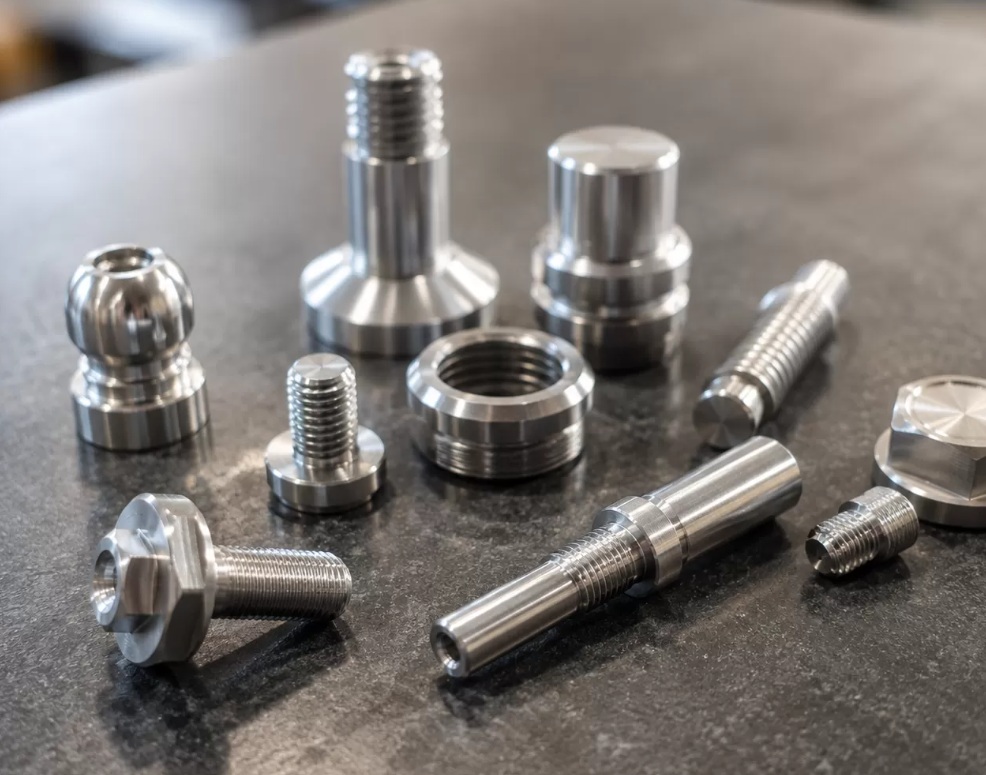
Un solido sistema di gestione della qualità garantisce che ogni lotto di produzione di elementi di fissaggio lavorati a CNC sia conforme ai disegni tecnici del cliente.
- Verifica dimensionale con CMM: le macchine di misura a coordinate (CMM) ispezionano la posizione dei fori critici, la concentricità e lo spessore delle pareti dei dadi lavorati a CNC, confrontandoli con i modelli CAD 3D.
- Proiezione del profilo ottico: comparatori ottici ad alta risoluzione verificano i raggi di raccordo della filettatura, gli angoli del fianco e i passi di elica per identificare i microdifetti nella lavorazione di componenti filettati personalizzati.
- Sistemi di qualità certificati: le operazioni di produzione, regolate dalle norme ISO 9001:2015 e IATF 16949, garantiscono la completa tracciabilità dei materiali e la ripetibilità dei processi su tutte le linee di produzione di elementi di fissaggio personalizzati.
Caso di studio industriale: Elementi di fissaggio di alta precisione per assemblaggi automobilistici
Un produttore europeo di componenti automobilistici di primo livello necessitava di un produttore affidabile di dadi personalizzati per la realizzazione di dadi di fissaggio per cuscinetti in acciaio inossidabile su misura per una nuova piattaforma di propulsione per veicoli elettrici.
- Problema operativo: il cliente ha riscontrato grippaggio della filettatura e variazioni di eccentricità superiori a 0,02 mm con il fornitore precedente, causando fermi della linea di assemblaggio.
- Soluzione ingegneristica: Rejin CNC ha riprogettato la tornitura CNC per elementi di fissaggio personalizzati sui centri di tornitura-fresatura a 5 assi DMG MORI giapponesi, introducendo cicli di filettatura personalizzati e trattamenti superficiali di passivazione automatizzati.
- Risultati quantificabili: raggiunto un tasso di conformità dimensionale superiore al 99,6%, ridotto i tempi di prototipazione dei campioni da 12 a 5 giorni e scalato con successo la produzione di dadi non standard fino a una produzione mensile stabile di 80.000 unità senza interruzioni della linea di assemblaggio.
Collabora con Rejin CNC per le tue esigenze di produzione di elementi di fissaggio personalizzati.
Grazie a un'officina all'avanguardia con oltre 100 macchine, tra cui centri di lavoro multiasse Mazak, Brother e DMG MORI, Rejin CNC si propone come produttore leader di elementi di fissaggio personalizzati e partner di produzione diretto per progetti OEM globali.
Supporto ingegneristico DFM e capacità di prototipazione rapida
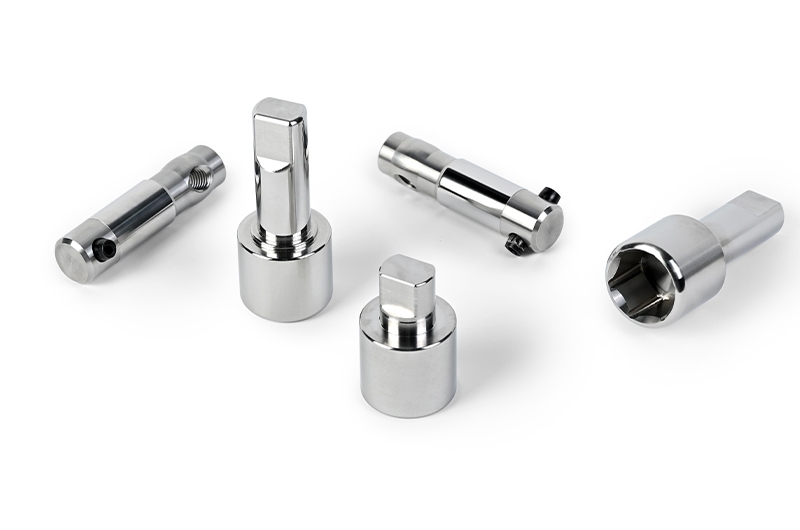
Il nostro team di ingegneri effettua approfondite valutazioni di progettazione per la producibilità (DFM) prima di avviare la lavorazione CNC degli elementi di fissaggio.
- Ottimizzazione dei costi DFML'identificazione di filettature interne profonde, angoli interni acuti o tolleranze eccessivamente strette consente agli ingegneri di ridurre i costi unitari di lavorazione di dadi personalizzati del 15-25%.
- Tempi di realizzazione rapidi per i prototipi: celle di prototipazione dedicate forniscono lotti di campioni completamente ispezionati di elementi di fissaggio torniti di precisione entro 3-7 giorni, accelerando i test di validazione del cliente.
- Trattamenti superficiali personalizzati: le nostre capacità interne di anodizzazione, passivazione, galvanizzazione e verniciatura a polvere garantiscono un controllo qualità completo per tutti i dispositivi di fissaggio lavorati a CNC.
Produzione di massa scalabile e integrazione della catena di approvvigionamento
Che abbiate bisogno di una piccola produzione di prototipi o di consegne mensili ad alto volume, la nostra infrastruttura produttiva flessibile si adatta alle diverse esigenze della catena di fornitura, offrendo un servizio completo di produzione di componenti filettati personalizzati.
- Quantità d'ordine flessibili: supportiamo produzioni a basso volume a partire da un quantitativo minimo d'ordine (MOQ) di soli 100 pezzi, fino a lotti mensili superiori a 200.000 unità per elementi di fissaggio personalizzati per apparecchiature industriali.
- Controllo di processo standardizzato: un'analisi dettagliata delle modalità e degli effetti dei guasti di processo (PFMEA) e i relativi piani di controllo garantiscono una qualità identica tra i lotti di produzione durante la tornitura CNC di precisione.
- Logistica globale trasparente: forniamo report di ispezione, certificati dei materiali e hardware esportato pienamente conformi alle normative in oltre 150 paesi in tutto il mondo.
Ottimizzate oggi stesso il vostro processo di approvvigionamento di elementi di fissaggio industriali.
Elimina i ritardi di assemblaggio e i guasti dei componenti causati da hardware scadente. Collabora con un produttore esperto di elementi di fissaggio di precisione, in grado di trasformare disegni CAD complessi in componenti metallici di alta precisione. Contatta Rejin CNC oggi Carica i tuoi file CAD 2D/3D e ricevi un report completo di analisi DFM (Design for Manufacturing) insieme a un preventivo competitivo entro 24 ore.
Domande frequenti
D: Quali classi di tolleranza della filettatura si possono ottenere durante la lavorazione CNC di dadi personalizzati?
A: La tornitura e la fresatura CNC di precisione, insieme alla fresatura di filettature, raggiungono le classi di tolleranza metriche 6H/6g. Coprono anche le dimensioni imperiali 2A/2B o 3A/3B. Il diametro primitivo rimane entro ±0,005 mm nella maggior parte dei casi. Il risultato esatto dipende comunque dal materiale scelto e dalla forma complessiva del pezzo.
D: Qual è la soglia economica tipica per scegliere la lavorazione CNC rispetto alla formatura a freddo per elementi di fissaggio personalizzati?
A: La tornitura CNC per elementi di fissaggio personalizzati funziona bene per lotti da 5.000 a 10.000 pezzi. È adatta anche a lavorazioni che richiedono tolleranze inferiori a ±0,02 mm. Lo stesso vale quando le officine lavorano con leghe difficili da lavorare come il titanio e l'alluminio 7075-T6.
D: Come si previene il grippaggio delle filettature su dadi e elementi di fissaggio in acciaio inossidabile realizzati su misura?
A: Il grippaggio delle filettature sui dadi lavorati a CNC diminuisce quando la finitura superficiale rimane al di sotto di Ra 0,8 µm. La passivazione o l'elettrolucidatura offrono un'ulteriore protezione. Anche un lubrificante a film secco adeguato è utile. Mantenere un gioco primitivo ridotto durante la tornitura di precisione CNC supporta queste fasi.
D: Quali dettagli tecnici devono essere inclusi in una richiesta di preventivo per la produzione di dadi personalizzati non standard?
A: Le richieste di informazioni inviate a un produttore di elementi di fissaggio personalizzati devono includere disegni CAD 2D/3D. I disegni devono indicare il passo e la classe della filettatura, il tipo di materiale, il trattamento superficiale e il volume previsto. Il volume comprende sia i prototipi che i lotti annuali. Eventuali requisiti di accoppiamento con le parti complementari devono essere specificati affinché il preventivo sia accurato.


 Li avevamo









