
Los equipos industriales operan bajo estrés mecánico continuo, temperaturas elevadas y vibraciones intensas. En estos entornos de alta exigencia, los tornillos, espárragos y herrajes estándar comerciales a menudo no ofrecen la fuerza de sujeción, la resistencia a la corrosión o la precisión dimensional requeridas. Como fabricante establecido de sujetadores de precisión, CNC de Rejin Se especializa en la fabricación de fijaciones personalizadas de alta precisión, combinando el torneado de metales multieje de última generación con un control de calidad integral del proceso para suministrar fijaciones personalizadas fiables para equipos industriales y fabricantes de equipos originales (OEM) a nivel mundial.
Comprensión de la fabricación de sujetadores personalizados para aplicaciones de alta resistencia y precisión.
Los elementos de fijación estandarizados están diseñados para una amplia utilidad comercial, en lugar de para un rendimiento mecánico especializado. Componente diseñado a medida Cubre la necesidad que surge cuando las piezas estándar no pueden cumplir con los requisitos geométricos, de carga o ambientales específicos, mediante la fabricación especializada de sujetadores a medida.
El papel esencial de los elementos de fijación no estándar en los equipos industriales.
Los componentes diseñados a medida mantienen la integridad de las juntas en maquinaria especializada donde una falla estructural puede provocar tiempos de inactividad operativa catastróficos.
- Pasos de rosca no estándar: Los ángulos de avance y las variaciones de paso personalizados en el mecanizado de piezas roscadas a medida evitan el aflojamiento accidental causado por la vibración continua de alta frecuencia en la maquinaria pesada.
- Geometrías de brida integradas: La combinación de tuercas y arandelas mecanizadas por CNC en un único componente mecanizado distribuye la presión superficial de manera uniforme en los delicados materiales de la carcasa.
- Alta capacidad de carga: Los espesores de pared adaptados y los perfiles de rosca de precisión permiten que los elementos de fijación torneados con precisión soporten fuertes esfuerzos de cizallamiento y tracción.
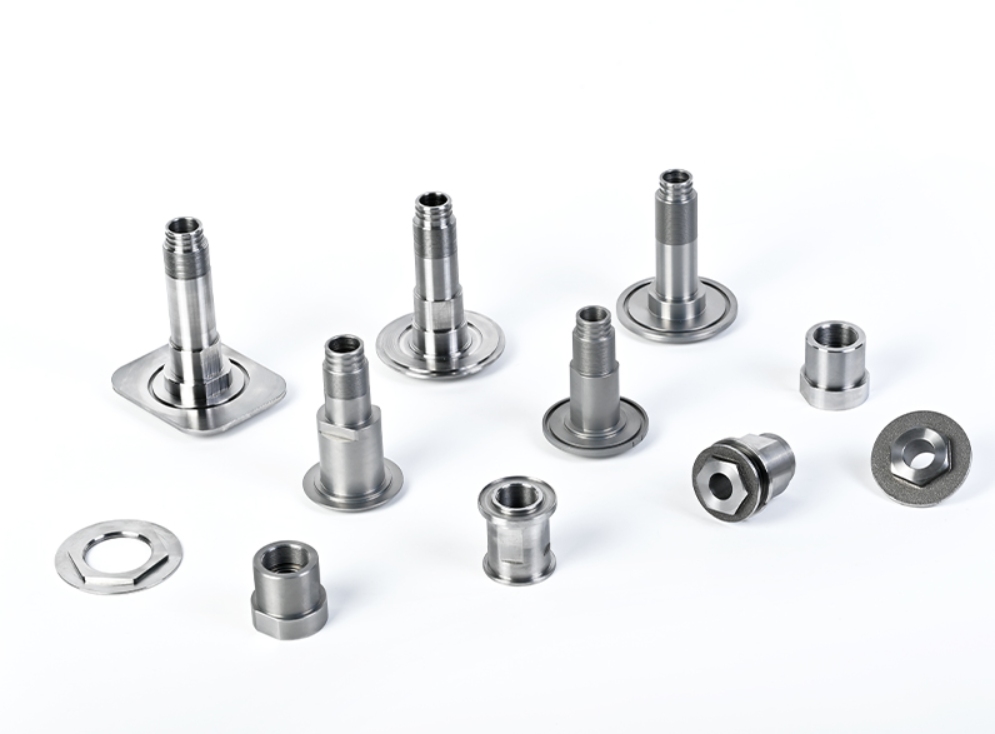
¿Por qué fallan los sujetadores estándar en condiciones de funcionamiento extremas?
Los tornillos y tuercas comerciales estándar suelen fabricarse en masa utilizando amplios márgenes de tolerancia que perjudican su rendimiento en maquinaria especializada.
- Acumulación de tolerancia gruesa: Los ajustes de rosca estándar de clase 2A/2B permiten un juego excesivo, lo que provoca un desgaste acelerado de la rosca bajo cargas de fatiga cíclicas, a diferencia de los sujetadores mecanizados por CNC de alta conformidad.
- Inconsistencia en la granulometría del material: El conformado en frío comercial de alta velocidad puede inducir microfisuras internas en aleaciones duras, lo que disminuye la resistencia al corte bajo expansión térmica.
- Protección superficial inadecuada: El recubrimiento de zinc comercial estándar a menudo se desprende en escamas bajo una exposición química severa, dejando el metal desnudo expuesto a una oxidación acelerada.
Procesos clave de fabricación: torneado CNC de precisión, fresado y mecanizado híbrido.
La fabricación de componentes no estándar de alta integridad requiere técnicas avanzadas de mecanizado sustractivo que mantengan la estabilidad dimensional y la geometría exacta del paso en toda la producción. Como fabricante de confianza de piezas roscadas a medida, Rejin CNC utiliza centros de mecanizado versátiles para ejecutar trayectorias de herramientas complejas.
Torneado CNC de alta precisión para componentes roscados rotacionales
Ejecutar Torneado CNC de precisión Constituye la base fundamental del mecanizado a medida de tuercas y la producción de sujetadores cilíndricos.
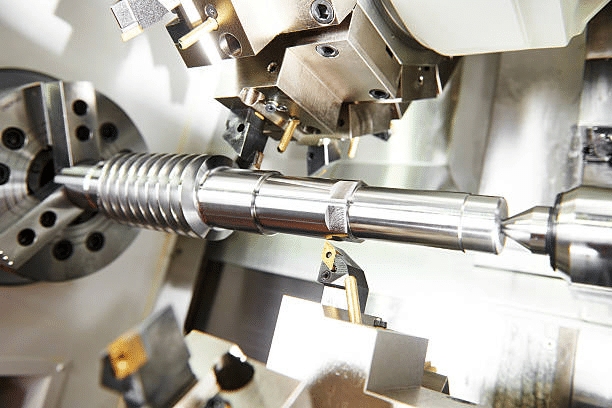
- Alineación axial en una sola configuración: El uso de tornos CNC de alta rigidez permite el torneado simultáneo de diámetros externos, orificios y roscas, manteniendo la desviación total del indicador (TIR) dentro de ±0,005 mm durante el torneado CNC para sujetadores personalizados.
- Pasos de roscado controlados: La gestión digital de la trayectoria de la herramienta realiza cortes de roscado en múltiples pasadas, evitando el endurecimiento por deformación del material y produciendo flancos de rosca lisos en los elementos de fijación mecanizados por CNC.
- Acabado superficial excepcional: el torneado directo de un solo punto permite alcanzar habitualmente niveles de rugosidad superficial de Ra 0,8 µm en las superficies de sellado críticas sin necesidad de rectificado secundario.
Torneado y fresado CNC multieje para geometrías complejas no estándar.
La integración de herramientas motorizadas en los centros de torneado permite mecanizar características complejas sin necesidad de volver a sujetar la pieza de trabajo, utilizando técnicas avanzadas de torneado y fresado CNC.
- Fresado de roscas sincronizado: Las máquinas de torneado y fresado CNC multieje mecanizan roscas internas combinadas izquierda/derecha y roscas para agujeros ciegos con un control preciso de la profundidad.
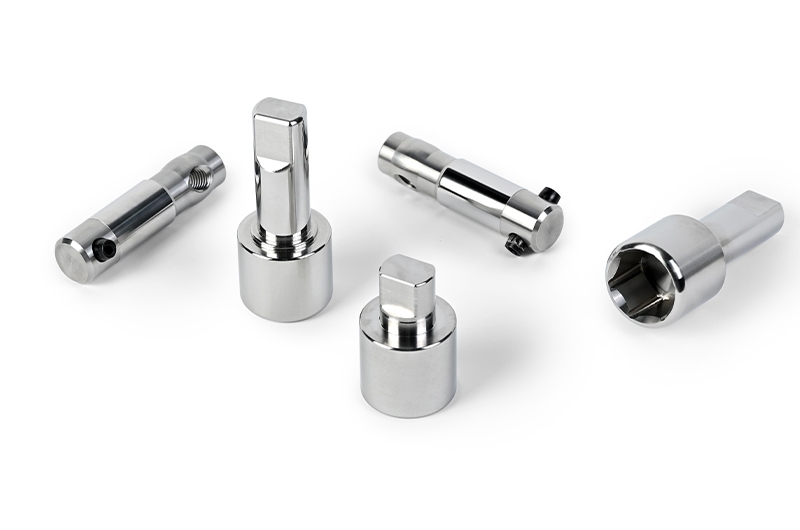
- Ranuras planas y chaveteros integrados: El fresado de ranuras hexagonales, cuadradas o especializadas para llaves directamente en el torno durante la fabricación de tuercas no estándar elimina los errores de alineación entre los elementos de accionamiento y las roscas.
- Perforación transversal axial: Los husillos motorizados de alta velocidad perforan los orificios de bloqueo de alambre y los puertos de lubricación en un único ciclo de mecanizado automatizado.
Criterios de decisión: ¿Cuándo elegir el torneado CNC en lugar del conformado en frío?
La elección entre el mecanizado CNC sustractivo y el conformado en frío depende del volumen del pedido, la complejidad geométrica y las tolerancias requeridas.
- Umbral de volumen de producción: Los pedidos de entre 5.000 y 10.000 unidades resultan significativamente más económicos mediante el torneado CNC de precisión debido a los elevados costes iniciales de utillaje (entre 3.000 y 10.000 dólares o más) asociados a las matrices de conformado en frío.
- Límites de tolerancia dimensional: Los requisitos más estrictos que ±0,02 mm exigen la fabricación a medida de los sujetadores mediante equipos CNC, ya que el conformado en frío se desvía naturalmente durante los ciclos de desgaste de la matriz.
- Restricciones de dureza del material: Las superaleaciones, los aceros inoxidables tratados térmicamente y las aleaciones de aluminio aeroespaciales que se agrietan durante el recalcado en frío deben producirse mediante mecanizado sustractivo de piezas roscadas a medida.
Selección de materiales y desafíos críticos de ingeniería en el mecanizado de tuercas a medida
La elección de la aleación adecuada y la gestión de los desafíos microgeométricos durante el mecanizado de tuercas a medida determinan directamente la vida útil de los elementos de fijación torneados de precisión.
Selección de aleaciones metálicas para entornos operativos exigentes
Seleccionar la materia prima óptima garantiza la integridad estructural sin incurrir en costes de material innecesarios.
- Acero inoxidable 316/304: Proporciona una alta resistencia a la corrosión por picaduras de cloruro y a la corrosión química, lo que lo hace ideal para tuercas mecanizadas por CNC en aplicaciones marinas, médicas y de manipulación de fluidos.
- Aluminio aeroespacial 7075-T6: Ofrece una excepcional relación resistencia-peso para elementos de fijación mecanizados por CNC, sensibles al peso, utilizados en estructuras aeroespaciales, drones y ensamblajes robóticos.
- Aceros aleados 4140/4340: Aleaciones termotratables que ofrecen una resistencia a la tracción y una tenacidad superiores para accionamientos industriales pesados y transmisiones de potencia para automóviles.
- Titanio de grado 5 (Ti-6Al-4V): Ofrece ligereza, durabilidad y una resistencia extrema al calor para componentes aeroespaciales y fijaciones personalizadas de alto rendimiento para equipos industriales.
Superando las tolerancias de rosca y los problemas de microrebabas
El mecanizado de roscas internas y externas requiere una gestión cuidadosa de las fuerzas de corte, la evacuación de las virutas y la eliminación de rebabas.
- Ajustes de rosca de precisión de clase 6H / 6g: Mantener diámetros de paso precisos durante la fabricación de tuercas no estándar garantiza un montaje manual sencillo y evita la holgura dinámica bajo cargas de choque operativas.
- Compensación térmica automatizada: El control de la dilatación térmica del husillo evita la desviación del paso durante los ciclos de producción prolongados, manteniendo la precisión del paso dentro de ±0,005 mm en todos los elementos de fijación torneados de precisión.
- Protocolos de microdesbarbado: El desbarbado mediante energía térmica o el uso de cepillos de nailon especializados eliminan las rebabas microscópicas de las roscas que, de otro modo, podrían atascar los alimentadores de las líneas de montaje automatizadas.
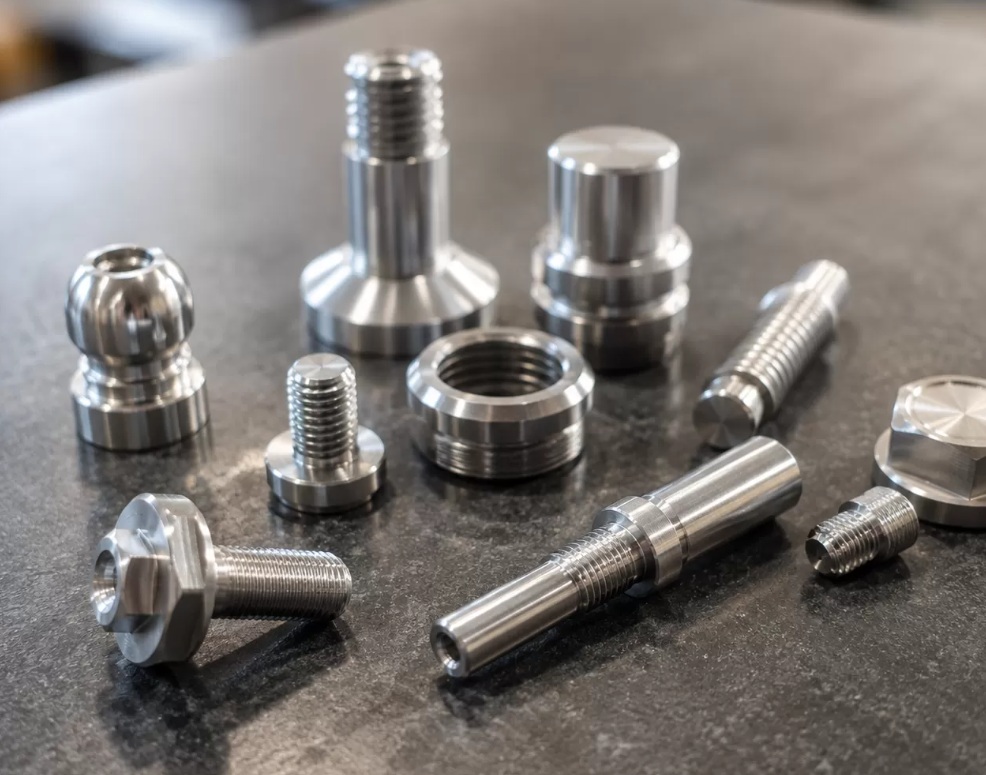
Control de calidad y Acabado de superficie
Los responsables de compras industriales requieren una verificación concreta de que un fabricante extranjero de tuercas a medida puede suministrar de forma constante componentes que cumplan con los estándares de calidad.
Normas de inspección de calidad y verificación a nivel de micras
Un sólido sistema de gestión de calidad garantiza que cada lote de producción de elementos de fijación mecanizados por CNC cumpla con los planos de ingeniería del cliente.
- Verificación dimensional con CMM: Las máquinas de medición por coordenadas inspeccionan la ubicación de los orificios críticos, la concentricidad y el espesor de las paredes de las tuercas mecanizadas por CNC comparándolas con modelos CAD 3D.
- Proyección de perfil óptico: Los comparadores ópticos de alta resolución verifican los radios de la raíz de la rosca, los ángulos de los flancos y los pasos de los dientes para identificar microdefectos en el mecanizado de piezas roscadas a medida.
- Sistemas de calidad certificados: Las operaciones de fabricación regidas por los marcos de calidad ISO 9001:2015 e IATF 16949 garantizan la trazabilidad completa de los materiales y la repetibilidad de los procesos en todas las líneas de fabricación de fijaciones personalizadas.
Caso práctico industrial: Elementos de fijación de alta precisión para ensamblajes automotrices
Un fabricante europeo de componentes para la industria automotriz de primer nivel necesitaba un fabricante fiable de tuercas a medida para producir tuercas de retención de cojinetes de acero inoxidable personalizadas para una nueva plataforma de tren motriz de vehículos eléctricos.
- Problema operativo: El cliente experimentó problemas de agarrotamiento de roscas y variaciones de excentricidad superiores a 0,02 mm con su proveedor anterior, lo que provocó tiempos de inactividad en la línea de montaje.
- Solución de ingeniería: Rejin CNC rediseñó el torneado CNC para la fabricación de sujetadores personalizados en centros de torneado y fresado de 5 ejes de la marca japonesa DMG MORI, introduciendo ciclos de roscado personalizados y tratamientos superficiales de pasivación automatizados.
- Resultados cuantificables: Se logró una tasa de aprobación dimensional superior al 99,6 %, se redujo el tiempo de entrega de los prototipos de muestras de 12 días a 5 días y se aumentó con éxito la fabricación de tuercas no estándar a una producción mensual estable de 80 000 unidades sin paradas en la línea de montaje.
Colabore con Rejin CNC para sus necesidades de fabricación de sujetadores a medida.
Rejin CNC, que opera un taller avanzado con más de 100 máquinas equipadas con centros de mecanizado multieje de Mazak, Brother y DMG MORI, se posiciona como un fabricante líder de fijaciones personalizadas y socio de producción directa para proyectos OEM globales.
Soporte de ingeniería DFM y capacidades de creación rápida de prototipos
Nuestro equipo de ingeniería lleva a cabo evaluaciones exhaustivas de Diseño para la Fabricación (DFM, por sus siglas en inglés) antes de iniciar el mecanizado CNC de los elementos de fijación.
- Optimización de costes DFMLa identificación de roscas internas profundas, esquinas internas afiladas o tolerancias innecesariamente ajustadas permite a los ingenieros reducir los costes unitarios de mecanizado de tuercas personalizadas entre un 15 % y un 25 %.
- Entrega rápida de prototipos: Las células de creación de prototipos especializadas entregan lotes de muestras totalmente inspeccionadas de sujetadores torneados de precisión en un plazo de 3 a 7 días, lo que acelera las pruebas de validación del cliente.
- Tratamientos superficiales personalizados: Nuestras capacidades internas de anodizado, pasivado, galvanoplastia y recubrimiento en polvo garantizan un control de calidad integral para todos los elementos de fijación mecanizados por CNC.
Integración de la cadena de suministro y producción en masa escalable
Ya sea que necesite una pequeña serie de prototipos o entregas mensuales de gran volumen, nuestra infraestructura de fabricación flexible se adapta a las diversas necesidades de la cadena de suministro como fabricante integral de piezas roscadas personalizadas.
- Cantidades de pedido flexibles: Admitimos la producción de bajo volumen, comenzando con una modesta cantidad mínima de pedido (MOQ) de 100 piezas, hasta lotes mensuales que superan las 200.000 unidades para sujetadores personalizados para equipos industriales.
- Control de procesos estandarizado: El análisis detallado de los modos y efectos de fallos del proceso (PFMEA) y los planes de control garantizan una calidad idéntica en todos los lotes de producción durante el torneado CNC de precisión.
- Logística global transparente: Entrega de informes de inspección que cumplen con todas las normativas, certificados de materiales y hardware exportado a más de 150 países en todo el mundo.
Optimice hoy mismo su proceso de abastecimiento de fijaciones industriales.
Elimine los retrasos en el montaje y las fallas de componentes causadas por hardware de baja calidad. Asóciese con un fabricante experimentado de sujetadores de precisión capaz de transformar planos CAD complejos en piezas metálicas de alta precisión. Contacte con Rejin CNC hoy mismo Sube tus archivos CAD 2D/3D y recibe un informe completo de comentarios sobre el diseño para la fabricación (DFM) junto con un presupuesto competitivo en un plazo de 24 horas.
Preguntas frecuentes
P: ¿Qué clases de tolerancia de rosca se pueden lograr durante el mecanizado CNC de tuercas personalizadas?
A: El torneado y fresado CNC de precisión, junto con el fresado de roscas, alcanzan tolerancias de rosca métricas de clase 6H/6g. También cubren medidas imperiales de clase 2A/2B o 3A/3B. El diámetro primitivo se mantiene dentro de ±0,005 mm en la mayoría de los casos. El resultado exacto depende del material elegido y de la forma general de la pieza.
P: ¿Cuál es el umbral económico típico para elegir el mecanizado CNC en lugar del forjado en frío para sujetadores personalizados?
A: El torneado CNC para sujetadores personalizados funciona bien en series de entre 5000 y 10 000 piezas. También es adecuado para trabajos que requieren tolerancias más ajustadas que ±0,02 mm. Lo mismo ocurre cuando los talleres trabajan con aleaciones difíciles de conformar, como el titanio y el aluminio 7075-T6.
P: ¿Cómo se evita el agarrotamiento de las roscas en tuercas y sujetadores de acero inoxidable hechos a medida?
A: El desgaste de las roscas en tuercas mecanizadas por CNC disminuye cuando el acabado superficial se mantiene por debajo de Ra 0,8 µm. La pasivación o el electropulido brindan protección adicional. Un lubricante de película seca adecuado también ayuda. Mantener una holgura de paso ajustada durante el torneado CNC de precisión facilita estos pasos.
P: ¿Qué detalles técnicos deben incluirse en una consulta para la fabricación de tuercas personalizadas no estándar?
A: Las consultas enviadas a un fabricante de sujetadores personalizados deben incluir planos CAD 2D/3D. Estos planos deben especificar el paso y la clase de rosca, el grado del material, el tratamiento superficial y el volumen previsto. El volumen abarca tanto prototipos como lotes anuales. Cualquier requisito de ajuste con las piezas de acoplamiento debe figurar para que el presupuesto sea preciso.


 Eran









