
Les équipements industriels fonctionnent sous contrainte mécanique continue, à des températures élevées et à des vibrations intenses. Dans ces environnements exigeants, les vis, goujons et autres éléments de fixation standard du commerce ne parviennent souvent pas à fournir la force de serrage, la résistance à la corrosion ou la précision dimensionnelle requises. En tant que fabricant reconnu de fixations de précision, CNC de Rejin Spécialisée dans la fabrication de fixations sur mesure de haute précision, elle combine un tournage de métaux multiaxes de pointe avec un contrôle qualité complet du processus afin de fournir des fixations sur mesure fiables pour les équipements industriels et les équipementiers mondiaux.
Comprendre la fabrication de fixations sur mesure pour les applications robustes et de précision
Les fixations standardisées sont conçues pour une large utilisation commerciale plutôt que pour des performances mécaniques spécialisées. Composant conçu sur mesure comble le fossé lorsque les pièces standard ne peuvent répondre à des exigences géométriques, de charge ou environnementales spécifiques grâce à une fabrication de fixations sur mesure spécialisées.
Le rôle essentiel des fixations non standard dans les équipements industriels
Les composants matériels conçus sur mesure assurent l'intégrité des articulations dans les machines spécialisées où une défaillance structurelle peut entraîner un arrêt de production catastrophique.
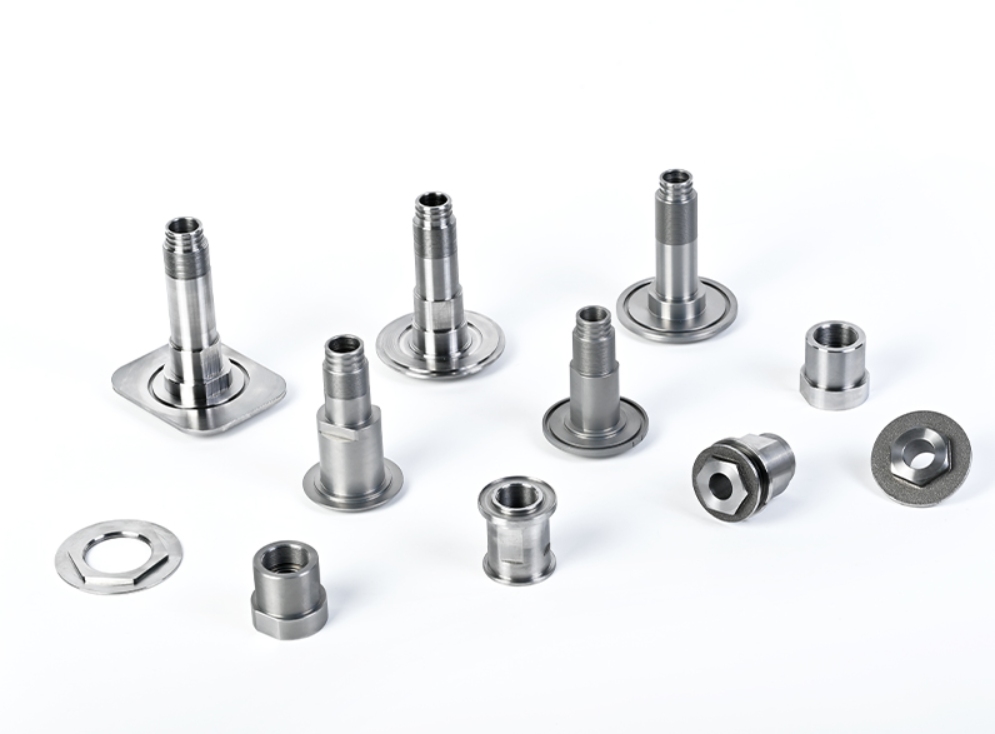
- Pas de filetage non standard : les angles d’hélice et les variations de pas personnalisés lors de l’usinage de pièces filetées sur mesure empêchent le dévissage accidentel causé par les vibrations continues à haute fréquence des machines lourdes.
- Géométries de brides intégrées : L’association d’écrous et de rondelles usinés CNC en un seul composant usiné répartit uniformément la pression de surface sur les matériaux délicats du boîtier.
- Capacité de charge élevée : des épaisseurs de paroi adaptées et des profils de filetage de précision permettent aux fixations usinées avec précision de résister à des contraintes de cisaillement et de traction sévères.
Pourquoi les fixations standard cèdent-elles dans des conditions d'utilisation extrêmes ?
Les écrous et boulons commerciaux standard sont généralement produits en masse avec de larges marges de tolérance qui nuisent à leurs performances dans les machines spécialisées.
- Accumulation de tolérances grossières : les ajustements de filetage standard de classe 2A/2B permettent un jeu excessif, ce qui entraîne une usure accélérée du filetage sous charge de fatigue cyclique, contrairement aux fixations usinées CNC de haute conformité.
- Incohérence du grain du matériau : le forgeage à froid à grande vitesse peut induire des microfissures internes dans les alliages durs, diminuant la résistance au cisaillement sous l’effet de la dilatation thermique.
- Protection de surface insuffisante : le zingage commercial standard s’écaille souvent sous l’effet d’une forte exposition chimique, exposant ainsi le métal nu à une oxydation accélérée.
Principaux procédés de fabrication : tournage CNC de précision, fraisage et usinage hybride
La fabrication de pièces non standard de haute précision exige des techniques d'usinage soustractif avancées garantissant la stabilité dimensionnelle et la géométrie précise du pas tout au long des séries de production. En tant que fabricant de confiance de pièces filetées sur mesure, Rejin CNC s'appuie sur des centres d'usinage polyvalents pour exécuter des trajectoires d'outils complexes.
Tournage CNC de haute précision pour composants filetés rotatifs
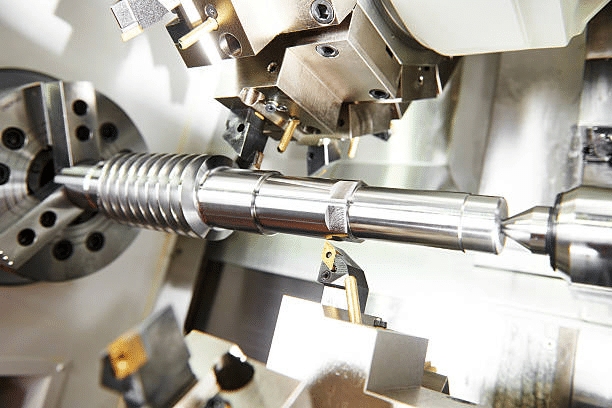
Exécution Tournage CNC de précision constitue la base de l'usinage sur mesure d'écrous et de la production de fixations cylindriques.
- Alignement axial en une seule étape : L'utilisation de tours CNC à haute rigidité permet le tournage simultané des diamètres extérieurs, des alésages et des filetages, maintenant le faux-rond total de l'indicateur (TIR) à ±0,005 mm pendant le tournage CNC pour les fixations sur mesure.
- Passes de filetage contrôlées : la gestion numérique de la trajectoire d’outil effectue des coupes de filetage multipasses, empêchant l’écrouissage du matériau et produisant des flancs de filetage lisses sur les fixations usinées CNC.
- Finition de surface exceptionnelle : le tournage direct monopoint atteint régulièrement des niveaux de rugosité de surface de Ra 0,8 µm sur les faces d'étanchéité critiques sans rectification secondaire.
Tournage et fraisage CNC multi-axes pour géométries complexes non standard
L'intégration d'outils motorisés dans les centres de tournage permet d'usiner des formes complexes sans avoir à repositionner la pièce, grâce à des techniques de tournage et de fraisage CNC avancées.
- Fraisage de filetage synchronisé : Les tours et fraiseuses CNC multi-axes réalisent des filetages combinés gauche/droite internes et des filetages pour trous borgnes avec un contrôle précis de la profondeur.
- Plans de coupe et rainures de clavette intégrés : le fraisage de rainures hexagonales, carrées ou spécialisées directement sur le tour lors de la fabrication d’écrous non standard élimine les erreurs d’alignement entre les éléments d’entraînement et les filetages.
- Perçage transversal axial : des broches motorisées à grande vitesse percent les trous de verrouillage des fils et les orifices de lubrification en un seul cycle d'usinage automatisé.
Critères de décision : Quand choisir le tournage CNC plutôt que le forgeage à froid ?
Le choix entre l'usinage CNC soustractif et le frappe à froid dépend du volume de la commande, de la complexité géométrique et des tolérances requises.
- Seuil de volume de production : Les commandes inférieures à 5 000 à 10 000 unités sont nettement plus économiques grâce au tournage CNC de précision en raison des coûts d'outillage initiaux élevés (3 000 $ à 10 000 $ et plus) associés aux matrices de frappe à froid.
- Limites de tolérance dimensionnelle : Les exigences plus strictes que ±0,02 mm nécessitent une fabrication sur mesure des fixations via des équipements CNC, car le frappe à froid dérive naturellement au fil des cycles d'usure de la matrice.
- Contraintes de dureté des matériaux : les superalliages, les aciers inoxydables traités thermiquement et les alliages d’aluminium aérospatiaux qui se fissurent lors du refoulement à froid doivent être produits par usinage soustractif de pièces filetées sur mesure.
Sélection des matériaux et défis d'ingénierie critiques dans l'usinage d'écrous sur mesure
Le choix de l'alliage approprié et la gestion des défis micro-géométriques lors de l'usinage sur mesure des écrous déterminent directement la durée de vie des fixations de précision.
Adaptation des alliages métalliques aux environnements d'exploitation difficiles
Le choix de la matière première optimale garantit l'intégrité structurelle sans engendrer de coûts de matériaux inutiles.
- Acier inoxydable 316 / 304 : Offre une haute résistance à la corrosion par piqûres de chlorure et à la corrosion chimique, ce qui le rend idéal pour les écrous usinés CNC dans les secteurs marin, médical et de la manipulation des fluides.
- Aluminium aérospatial 7075-T6 : offre un rapport résistance/poids exceptionnel pour les fixations usinées CNC sensibles au poids utilisées dans les cadres aérospatiaux, les drones et les assemblages robotiques.
- Aciers alliés 4140 / 4340 : Alliages traitables thermiquement offrant une résistance à la traction et une ténacité supérieures pour les entraînements industriels lourds et les transmissions de puissance automobiles.
- Titane de grade 5 (Ti-6Al-4V) : offre une durabilité légère et une résistance extrême à la chaleur pour la quincaillerie aérospatiale et les fixations personnalisées haute performance pour les équipements industriels.
Surmonter les problèmes de tolérance des filetages et les défis liés aux micro-bavures
L'usinage des filetages internes et externes nécessite une gestion rigoureuse des forces de coupe, de l'évacuation des copeaux et de l'ébavurage.
- Filetage de précision classe 6H / 6g : Le maintien de diamètres de pas précis lors de la fabrication d'écrous non standard assure un assemblage manuel en douceur tout en empêchant le desserrage dynamique sous les charges de choc opérationnelles.
- Compensation thermique automatisée : la surveillance de la dilatation thermique de la broche empêche la dérive du pas pendant les longs cycles de production, maintenant ainsi la précision du pas à ±0,005 mm sur toutes les fixations tournées avec précision.
- Protocoles de micro-ébavurage : L’ébavurage par énergie thermique ou les opérations spécialisées de brossage au nylon éliminent les bavures microscopiques des fils qui pourraient autrement bloquer les alimentateurs des chaînes de montage automatisées.
Contrôle de qualité et finition de surface
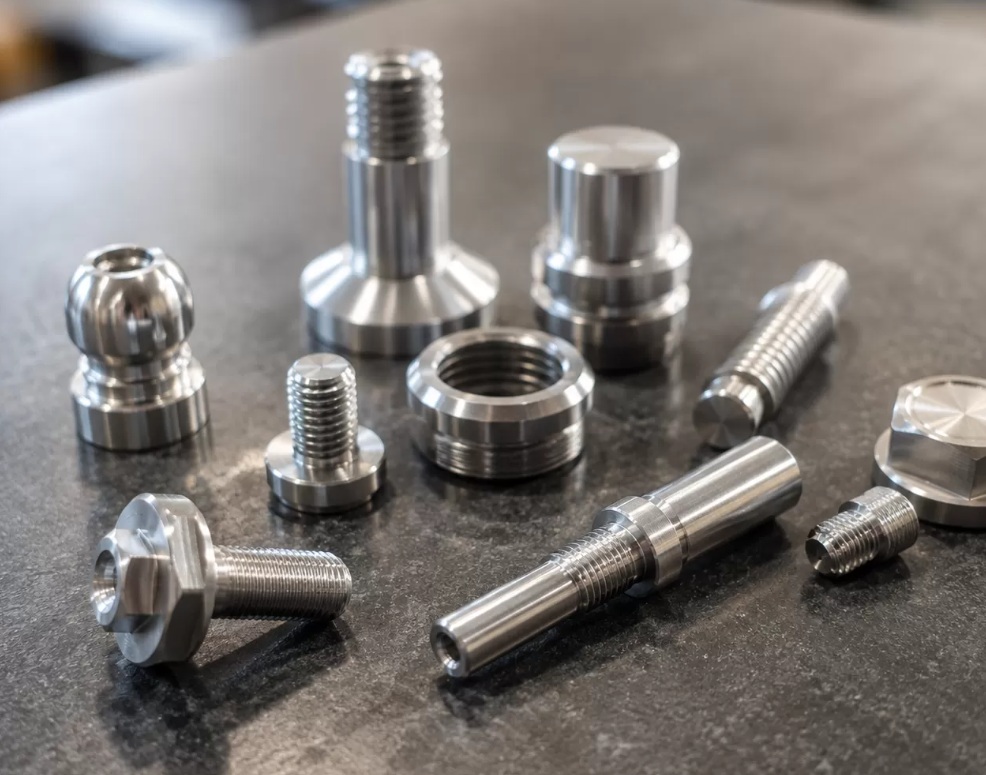
Les responsables des achats industriels exigent une vérification concrète qu'un fabricant étranger d'écrous sur mesure puisse fournir de manière constante des composants de haute conformité.
Normes d'inspection de la qualité et de vérification au niveau du micron
Un système de gestion de la qualité rigoureux garantit que chaque lot de production de fixations usinées CNC répond aux plans d'ingénierie du client.
- Vérification dimensionnelle par MMT : les machines à mesurer tridimensionnelles contrôlent l’emplacement des trous critiques, la concentricité et l’épaisseur des parois des écrous usinés CNC par rapport aux modèles CAO 3D.
- Projection de profil optique : des comparateurs optiques haute résolution vérifient les rayons de courbure à la base du filetage, les angles de flanc et les pas de pas afin d’identifier les microdéfauts lors de l’usinage de pièces filetées sur mesure.
- Systèmes de qualité certifiés : Les opérations de fabrication régies par les référentiels de qualité ISO 9001:2015 et IATF 16949 garantissent une traçabilité complète des matériaux et une répétabilité des processus sur toutes les lignes de fabrication de fixations sur mesure.
Étude de cas industrielle : Fixations de haute précision pour assemblages automobiles
Un fabricant européen de composants automobiles de premier rang avait besoin d'un fabricant fiable d'écrous sur mesure pour produire des écrous de retenue de roulements en acier inoxydable sur mesure pour une nouvelle plateforme de groupe motopropulseur de véhicule électrique.
- Problème opérationnel : Le client a constaté un grippage du filetage et des variations de faux-rond supérieures à 0,02 mm par rapport à son fournisseur précédent, ce qui a entraîné un arrêt de la chaîne de montage.
- Solution d'ingénierie : Rejin CNC a repensé le tournage CNC pour les fixations sur mesure sur les centres de fraisage-tournage 5 axes DMG MORI japonais, en introduisant des cycles de filetage sur mesure et des traitements de surface de passivation automatisés.
- Résultats quantifiables : obtention d’un taux de réussite dimensionnelle supérieur à 99,6 %, réduction du délai de prototypage des échantillons de 12 à 5 jours et augmentation réussie de la production d’écrous non standard à une production mensuelle stable de 80 000 unités sans aucun arrêt de la chaîne de montage.
Collaborer avec Rejin CNC pour vos besoins en fabrication de fixations sur mesure
Exploitant un atelier de plus de 100 machines de pointe équipé de centres d'usinage multi-axes Mazak, Brother et DMG MORI, Rejin CNC se positionne comme un fabricant de premier plan de fixations sur mesure et un partenaire de production directe pour les projets OEM mondiaux.
Capacités de support en ingénierie DFM et de prototypage rapide
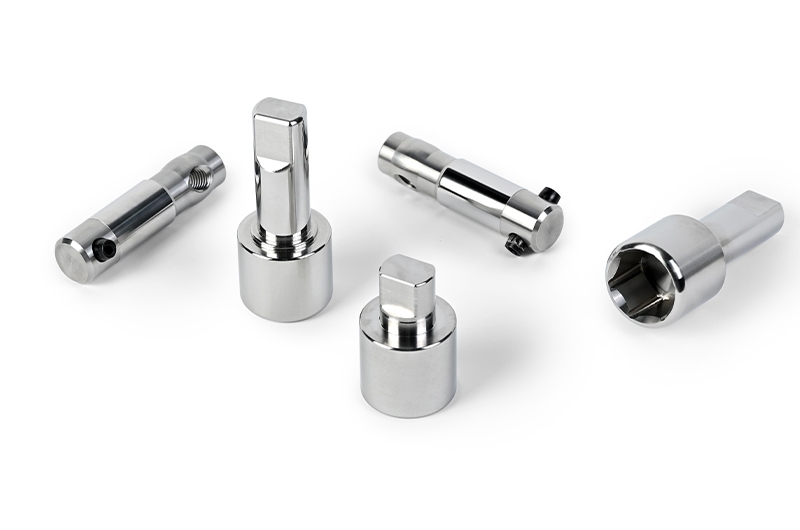
Notre équipe d'ingénieurs effectue des évaluations approfondies de conception en vue de la fabrication (DFM) avant de lancer l'usinage CNC des fixations.
- optimisation des coûts DFM: L'identification des filetages internes profonds, des angles internes aigus ou des tolérances trop serrées permet aux ingénieurs de réduire les coûts d'usinage des écrous sur mesure de 15 à 25 %.
- Délais de prototypage rapides : des cellules de prototypage dédiées livrent des lots d’échantillons entièrement inspectés de fixations usinées avec précision en 3 à 7 jours, accélérant ainsi les tests de validation du client.
- Traitements de surface personnalisés : Nos capacités internes d’anodisation, de passivation, de galvanoplastie et de revêtement en poudre assurent un contrôle qualité complet pour toutes les fixations usinées CNC.
Production de masse à grande échelle et intégration de la chaîne d'approvisionnement
Que vous ayez besoin d'une petite série de prototypes ou de livraisons mensuelles en grand volume, notre infrastructure de fabrication flexible répond aux divers besoins de la chaîne d'approvisionnement en tant que fabricant de pièces filetées sur mesure offrant une gamme complète de services.
- Quantités de commande flexibles : Prise en charge de la production en faible volume à partir d'une quantité minimale de commande (MOQ) modeste de 100 pièces jusqu'à des lots mensuels dépassant 200 000 unités pour les fixations sur mesure destinées aux équipements industriels.
- Contrôle standardisé des processus : une analyse détaillée des modes de défaillance et de leurs effets (PFMEA) et des plans de contrôle garantissent une qualité identique pour tous les lots de production lors du tournage CNC de précision.
- Logistique mondiale transparente : livraison de rapports d’inspection entièrement conformes, de certificats de matériaux et de matériel exporté vers plus de 150 pays dans le monde.
Optimisez votre approvisionnement en fixations industrielles dès aujourd'hui
Éliminez les retards d'assemblage et les défaillances de composants dues à des visseries de qualité inférieure. Collaborez avec un fabricant de fixations de précision expérimenté, capable de transformer des dessins CAO complexes en pièces métalliques de haute précision. Contactez Rejin CNC aujourd'hui Téléchargez vos fichiers CAO 2D/3D et recevez un rapport d'analyse de faisabilité complet ainsi qu'un devis compétitif sous 24 heures.
FAQ (questions fréquentes)
Q : Quelles classes de tolérance de filetage peuvent être atteintes lors de l'usinage CNC sur mesure d'écrous ?
A : Le tournage et le fraisage CNC de précision, associés au filetage par fraisage, permettent d'atteindre les classes de tolérance métriques 6H/6g. Ils couvrent également les dimensions impériales 2A/2B ou 3A/3B. Le diamètre primitif reste généralement inférieur à ±0,005 mm. Le résultat exact dépend toutefois du matériau choisi et de la forme générale de la pièce.
Q : Quel est le seuil économique typique pour choisir l'usinage CNC plutôt que le frappement à froid pour les fixations sur mesure ?
A: Le tournage CNC pour la fabrication de fixations sur mesure est idéal pour les séries inférieures à 5 000 à 10 000 pièces. Il convient également aux travaux exigeant des tolérances inférieures à ±0,02 mm. Il en va de même pour le travail d'alliages difficiles à former comme le titane et l'aluminium 7075-T6.
Q : Comment éviter le grippage des filetages sur les écrous et fixations sur mesure en acier inoxydable ?
A : Le grippage des filetages sur les écrous usinés CNC diminue lorsque la rugosité de surface reste inférieure à Ra 0,8 µm. La passivation ou l'électropolissage offrent une protection supplémentaire. Un lubrifiant sec adapté est également bénéfique. Le maintien d'un jeu inter-filets réduit lors du tournage CNC de précision favorise l'efficacité de ces mesures.
Q : Quels détails techniques doivent être inclus dans une demande de fabrication d'écrous non standard sur mesure ?
A: Les demandes adressées à un fabricant de fixations sur mesure doivent inclure des dessins CAO 2D/3D. Ces dessins doivent préciser le pas et la classe du filetage, la nuance du matériau, le traitement de surface et le volume de production prévu. Ce volume inclut à la fois les prototypes et les lots annuels. Toute exigence d'ajustement avec les pièces d'assemblage doit être indiquée afin que le devis soit précis.


 Ils étaient









