
Equipamentos industriais operam sob estresse mecânico contínuo, temperaturas elevadas e vibração intensa. Nesses ambientes de alta exigência, parafusos, pinos e ferragens padrão disponíveis no mercado frequentemente não conseguem fornecer a força de fixação, a resistência à corrosão ou a precisão dimensional necessárias. Como fabricante consolidado de fixadores de precisão, Rejin CNC Especializada na fabricação de fixadores personalizados de alta precisão, combinando torneamento de metais multieixos de última geração com controle de qualidade em todo o processo para fornecer fixadores personalizados confiáveis para equipamentos industriais e OEMs globais.
Entendendo a fabricação de fixadores personalizados para aplicações de alta resistência e precisão.
Os fixadores padronizados são projetados para ampla utilidade comercial, em vez de desempenho mecânico especializado. Componente projetado sob medida Preenche a lacuna quando as peças padrão não conseguem atender a requisitos geométricos, de capacidade de carga ou ambientais específicos, por meio da fabricação especializada de fixadores personalizados.
O papel essencial dos fixadores não padronizados em equipamentos industriais
Componentes projetados sob medida mantêm a integridade das juntas em máquinas especializadas, onde falhas estruturais podem levar a paradas operacionais catastróficas.
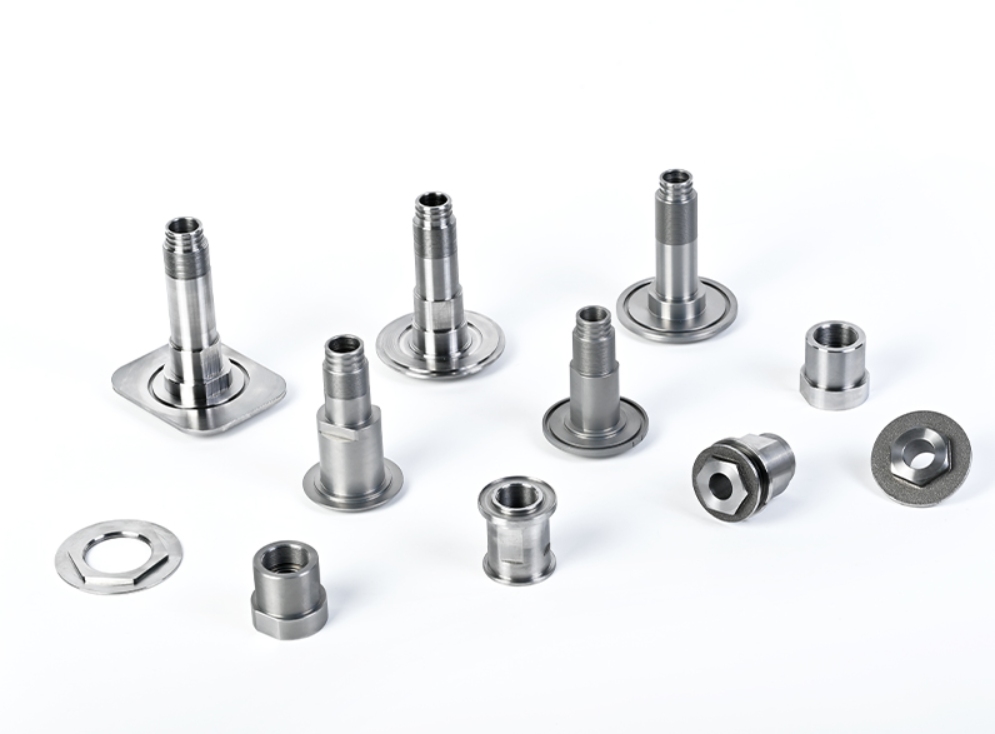
- Passos de rosca não padronizados: Ângulos de inclinação e variações de passo personalizados na usinagem de peças roscadas sob medida evitam o afrouxamento acidental causado pela vibração contínua de alta frequência em máquinas pesadas.
- Geometrias de flange integradas: A combinação de porcas e arruelas usinadas por CNC em um único componente usinado distribui a pressão superficial uniformemente sobre materiais de carcaça delicados.
- Alta capacidade de carga: Espessuras de parede personalizadas e perfis de rosca de precisão permitem que os fixadores torneados com precisão suportem severas tensões de cisalhamento e tração.
Por que os fixadores padrão falham em condições operacionais extremas?
Parafusos e porcas comerciais padrão são normalmente produzidos em massa utilizando amplas faixas de tolerância que comprometem o desempenho em máquinas especializadas.
- Acúmulo de tolerância grosseira: Os encaixes de rosca padrão Classe 2A/2B permitem folga excessiva, levando ao desgaste acelerado da rosca sob carga de fadiga cíclica, ao contrário dos fixadores usinados em CNC de alta conformidade.
- Inconsistência na granulometria do material: O processo comercial de conformação a frio em alta velocidade pode induzir microfissuras internas em ligas duras, diminuindo a resistência ao cisalhamento sob expansão térmica.
- Proteção superficial inadequada: O revestimento de zinco comercial padrão frequentemente descasca sob forte exposição a produtos químicos, expondo o metal nu à oxidação acelerada.
Principais processos de fabricação: torneamento CNC de precisão, fresagem e usinagem híbrida.
A fabricação de componentes não padronizados de alta integridade exige técnicas avançadas de usinagem subtrativa que mantenham a estabilidade dimensional e a geometria precisa do passo da rosca em todas as etapas de produção. Como fabricante confiável de peças roscadas personalizadas, a Rejin CNC utiliza centros de usinagem versáteis para executar trajetórias de ferramentas complexas.
Usinagem CNC de alta precisão para componentes com rosca rotativa
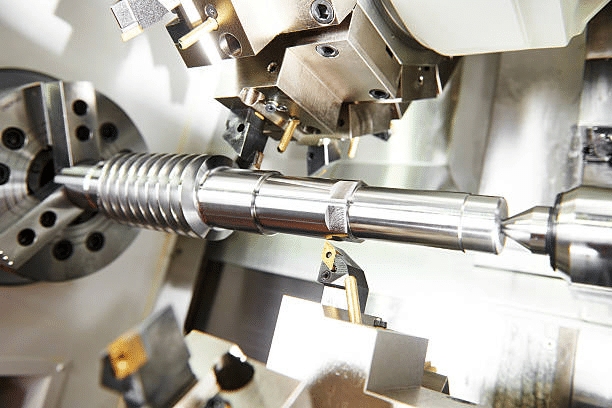
Executando torneamento CNC de precisão Constitui a base fundamental da usinagem personalizada de porcas e da produção de fixadores cilíndricos.
- Alinhamento axial em configuração única: A utilização de tornos CNC de alta rigidez permite a usinagem simultânea de diâmetros externos, furos e roscas, mantendo o desvio total do indicador (TIR) dentro de ±0,005 mm durante a usinagem CNC para fixadores personalizados.
- Corte de roscas controlado: O gerenciamento digital da trajetória da ferramenta realiza cortes de rosca em múltiplas passagens, evitando o endurecimento do material e produzindo flancos de rosca lisos em fixadores usinados por CNC.
- Acabamento superficial excepcional: O torneamento direto de ponto único atinge regularmente níveis de rugosidade superficial de Ra 0,8 µm em faces de vedação críticas sem retificação secundária.
Usinagem CNC multieixos para torneamento e fresamento de geometrias complexas e não padronizadas.
A integração de ferramentas acionadas em centros de torneamento permite a usinagem de características complexas sem a necessidade de fixar novamente a peça, utilizando técnicas avançadas de torneamento e fresamento CNC.
- Fresamento sincronizado de roscas: Máquinas de torneamento e fresamento CNC multieixos para roscas internas combinadas esquerda/direita e roscas de furo cego com controle preciso de profundidade.
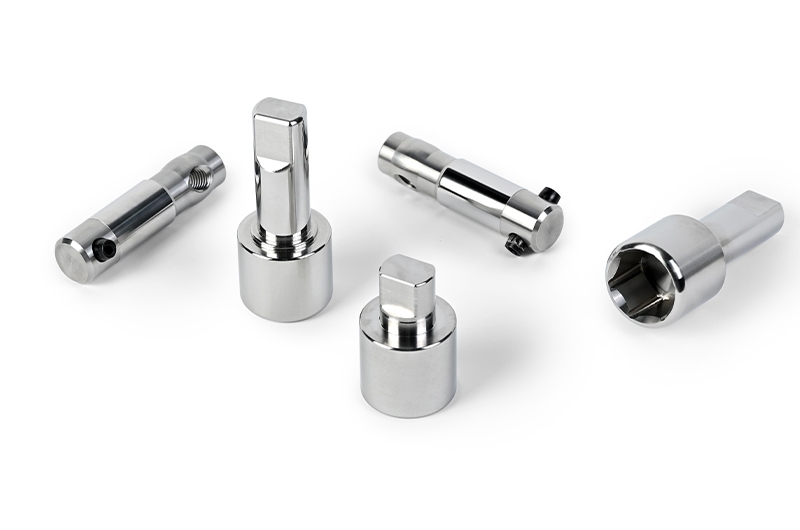
- Ranhuras e rasgos para chave integrados: A fresagem de ranhuras hexagonais, quadradas ou especiais para chaves diretamente no torno durante a fabricação de porcas não padronizadas elimina erros de alinhamento entre os elementos de acionamento e as roscas.
- Furação transversal axial: fusos acionados de alta velocidade perfuram furos para travamento de arame e portas de lubrificação em um único ciclo de usinagem automatizado.
Critérios de decisão: quando escolher o torneamento CNC em vez da conformação a frio
A escolha entre usinagem CNC subtrativa e forjamento a frio depende do volume do pedido, da complexidade geométrica e das tolerâncias exigidas.
- Limite de volume de produção: Pedidos entre 5.000 e 10.000 unidades são significativamente mais econômicos por meio de torneamento CNC de precisão devido aos altos custos iniciais de ferramentas (US$ 3.000 a mais de US$ 10.000) associados às matrizes de forjamento a frio.
- Limites de tolerância dimensional: Requisitos mais rigorosos que ±0,02 mm exigem a fabricação de fixadores personalizados por meio de equipamentos CNC, visto que a conformação a frio naturalmente apresenta variações ao longo dos ciclos de desgaste da matriz.
- Restrições de dureza do material: Superligas, aços inoxidáveis tratados termicamente e ligas de alumínio aeroespaciais que trincam durante o recalque a frio devem ser produzidas por meio de usinagem subtrativa de peças roscadas personalizadas.
Seleção de Materiais e Desafios Críticos de Engenharia na Usinagem de Porcas Personalizadas
A escolha da liga adequada e o gerenciamento dos desafios microgeométricos durante a usinagem de porcas personalizadas determinam diretamente a vida útil dos fixadores torneados com precisão.
Adequação de ligas metálicas a ambientes operacionais severos
A seleção da matéria-prima ideal garante a integridade estrutural sem incorrer em custos desnecessários de material.
- Aço inoxidável 316/304: Oferece alta resistência à corrosão por cloretos e à corrosão química, sendo ideal para porcas usinadas em CNC para aplicações marítimas, médicas e de manuseio de fluidos.
- Alumínio aeroespacial 7075-T6: Oferece uma relação resistência/peso excepcional para fixadores usinados em CNC com restrições de peso, utilizados em estruturas aeroespaciais, drones e montagens de robôs.
- Aços-liga 4140/4340: Ligas tratáveis termicamente que oferecem resistência à tração e tenacidade superiores para acionamentos industriais pesados e transmissões de potência automotivas.
- Titânio grau 5 (Ti-6Al-4V): Oferece leveza, durabilidade e extrema resistência ao calor para componentes aeroespaciais e fixadores personalizados de alto desempenho para equipamentos industriais.
Superando as tolerâncias de rosca e os desafios de micro-rebarbas
A usinagem de roscas internas e externas exige um controle preciso das forças de corte, da evacuação de cavacos e da remoção de rebarbas.
- Rosca de precisão classe 6H / 6g: Manter diâmetros de passo precisos durante a fabricação de porcas não padronizadas garante uma montagem manual suave, evitando afrouxamento dinâmico sob cargas de choque operacionais.
- Compensação térmica automatizada: O monitoramento do aumento térmico do fuso evita a deriva do passo durante longos ciclos de produção, mantendo a precisão do passo dentro de ±0,005 mm em todos os fixadores torneados com precisão.
- Protocolos de micro-rebarbação: A rebarbação por energia térmica ou operações especializadas com escovas de nylon eliminam rebarbas microscópicas nas roscas que poderiam obstruir os alimentadores automatizados da linha de montagem.
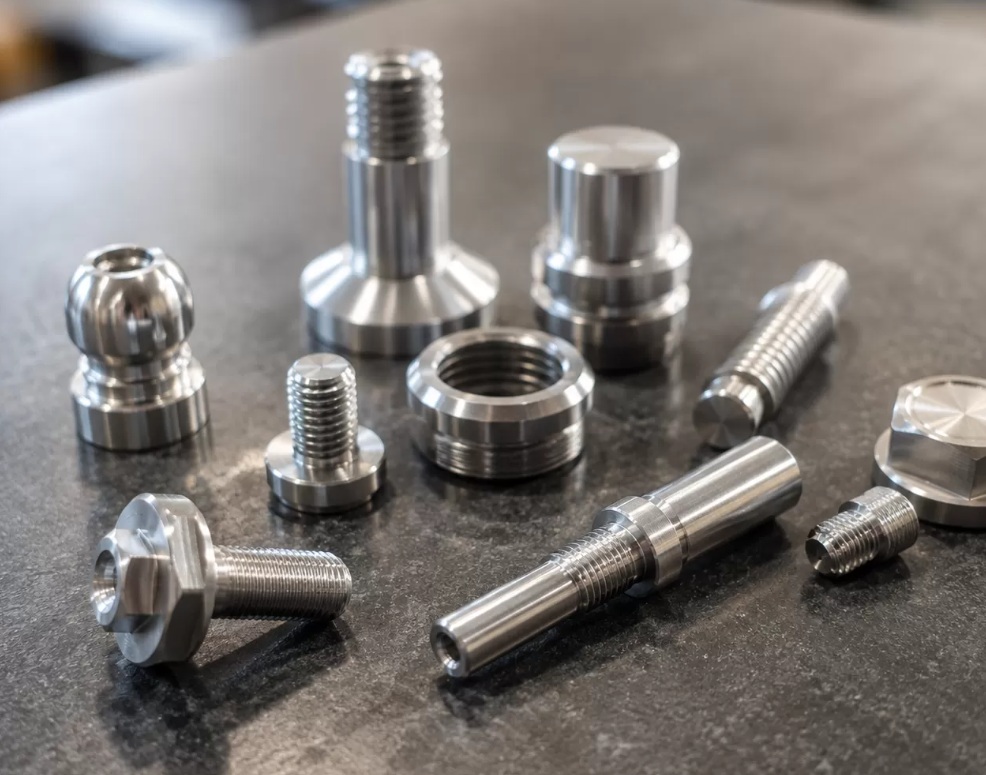
Controle de qualidade e Rematar a superfície
Os gerentes de compras industriais exigem comprovação concreta de que um fabricante estrangeiro de porcas personalizadas pode fornecer componentes de alta conformidade de forma consistente.
Padrões de Inspeção de Qualidade e Verificação em Nível Micrométrico
Um sistema robusto de gestão da qualidade garante que cada lote de produção de fixadores usinados por CNC atenda aos desenhos de engenharia do cliente.
- Verificação dimensional por CMM: As máquinas de medição por coordenadas inspecionam a localização de furos críticos, a concentricidade e a espessura das paredes de porcas usinadas por CNC, comparando-as com modelos CAD 3D.
- Projeção de perfil óptico: Comparadores ópticos de alta resolução verificam os raios da raiz da rosca, os ângulos de flanco e os passos da rosca para identificar microdefeitos na usinagem de peças roscadas personalizadas.
- Sistemas de qualidade certificados: As operações de fabricação regidas pelas normas de qualidade ISO 9001:2015 e IATF 16949 garantem total rastreabilidade dos materiais e repetibilidade dos processos em todas as linhas de produção de fixadores personalizados.
Estudo de Caso Industrial: Fixadores de Alta Precisão para Montagens Automotivas
Um fabricante europeu de componentes automotivos de nível 1 precisava de um fabricante confiável de porcas personalizadas para produzir porcas de retenção de rolamentos personalizadas em aço inoxidável para uma nova plataforma de trem de força de veículo elétrico.
- Desafio operacional: O cliente enfrentou problemas de desgaste da rosca e variações de excentricidade superiores a 0,02 mm com seu fornecedor anterior, causando paradas na linha de montagem.
- Solução de engenharia: A Rejin CNC reestruturou o torneamento CNC para fixadores personalizados em centros de torneamento e fresamento de 5 eixos da DMG MORI japonesa, introduzindo ciclos personalizados de rosqueamento e tratamentos automatizados de passivação de superfície.
- Resultados mensuráveis: Alcançamos uma taxa de aprovação dimensional superior a 99,6%, reduzimos o tempo de produção de protótipos de amostras de 12 para 5 dias e ampliamos com sucesso a fabricação de porcas não padronizadas para uma produção mensal estável de 80.000 unidades, sem interrupções na linha de montagem.
Faça parceria com a Rejin CNC para suas necessidades de fabricação de fixadores personalizados.
Operando uma oficina avançada com mais de 100 máquinas, equipadas com centros de usinagem multieixos Mazak, Brother e DMG MORI, a Rejin CNC atua como uma fabricante líder de fixadores personalizados e parceira de produção direta para projetos OEM globais.
Suporte de engenharia DFM e capacidades de prototipagem rápida
Nossa equipe de engenharia realiza avaliações minuciosas de Design para Fabricação (DFM) antes de iniciar a usinagem CNC de fixadores.
- otimização de custos DFMIdentificar roscas internas profundas, cantos internos vivos ou tolerâncias desnecessariamente apertadas permite que os engenheiros reduzam os custos unitários de usinagem de porcas personalizadas em 15 a 25%.
- Protótipos com prazos de entrega rápidos: Células de prototipagem dedicadas entregam lotes de amostras totalmente inspecionadas de fixadores torneados com precisão em 3 a 7 dias, acelerando os testes de validação do cliente.
- Tratamentos de superfície personalizados: Nossos serviços internos de anodização, passivação, galvanoplastia e pintura a pó garantem o controle de qualidade completo de todos os fixadores usinados por CNC.
Produção em massa escalável e integração da cadeia de suprimentos
Quer necessite de uma pequena produção de protótipos ou de entregas mensais de grande volume, nossa infraestrutura de fabricação flexível atende às diversas necessidades da cadeia de suprimentos, atuando como um fabricante de peças roscadas personalizadas com serviço completo.
- Quantidades de encomenda flexíveis: Oferecemos suporte à produção de baixo volume, a partir de uma quantidade mínima de encomenda (MOQ) modesta de 100 peças, até lotes mensais superiores a 200.000 unidades para fixadores personalizados para equipamentos industriais.
- Controle de processo padronizado: Análises detalhadas de modos de falha e efeitos do processo (PFMEA) e planos de controle garantem qualidade idêntica em todos os lotes de produção durante o torneamento CNC de precisão.
- Logística global transparente: Fornecemos relatórios de inspeção, certificados de materiais e equipamentos exportados em total conformidade para mais de 150 países em todo o mundo.
Simplifique hoje mesmo o seu processo de fornecimento de fixadores industriais.
Elimine atrasos na montagem e falhas de componentes causados por ferragens de qualidade inferior. Faça parceria com um fabricante experiente de fixadores de precisão, capaz de traduzir desenhos CAD complexos em peças metálicas de alta precisão. Contacte Rejin CNC hoje Faça o upload dos seus arquivos CAD 2D/3D e receba um relatório completo de feedback do DFM (Design for Manufacturing) juntamente com um orçamento competitivo em até 24 horas.
FAQ
P: Quais classes de tolerância de rosca podem ser alcançadas durante a usinagem CNC de porcas personalizadas?
A: Os serviços de torneamento e fresamento CNC de precisão, incluindo a fresagem de roscas, atingem as classes de tolerância de rosca métrica 6H/6g. Também abrangem medidas imperiais 2A/2B ou 3A/3B. O diâmetro primitivo permanece dentro de ±0,005 mm na maioria dos casos. O resultado exato ainda depende do material escolhido e do formato geral da peça.
P: Qual é o limite econômico típico para optar pela usinagem CNC em vez da conformação a frio para fixadores personalizados?
A: A usinagem CNC para fixadores personalizados funciona bem em lotes de 5.000 a 10.000 peças. Também é adequada para trabalhos que exigem tolerâncias mais rigorosas que ±0,02 mm. O mesmo se aplica quando as oficinas trabalham com ligas de difícil conformação, como titânio e alumínio 7075-T6.
P: Como evitar o desgaste da rosca em porcas e fixadores personalizados de aço inoxidável?
A: O desgaste por atrito da rosca em porcas usinadas por CNC diminui quando o acabamento superficial permanece abaixo de Ra 0,8 µm. A passivação ou o eletropolimento adicionam proteção adicional. Um lubrificante de película seca adequado também ajuda. Manter a folga de passo estreita durante o torneamento CNC de precisão reforça essas medidas.
P: Quais detalhes técnicos devem ser incluídos em uma solicitação para fabricação personalizada de porcas não padronizadas?
A: As solicitações enviadas a um fabricante de fixadores personalizados devem incluir desenhos CAD 2D/3D. Os desenhos precisam listar o passo e a classe da rosca, a qualidade do material, o tratamento de superfície e o volume esperado. O volume abrange tanto protótipos quanto lotes anuais. Quaisquer requisitos de ajuste com as peças de acoplamento devem ser especificados para que o orçamento seja preciso.


 Eles eram









