
Urządzenia przemysłowe pracują pod ciągłym obciążeniem mechanicznym, w wysokich temperaturach i przy intensywnych wibracjach. W tych wymagających środowiskach, dostępne w sprzedaży śruby, kołki i standardowe okucia często nie zapewniają wymaganej siły zacisku, odporności na korozję ani precyzji wymiarowej. Jako uznany producent precyzyjnych elementów złącznych, Rejin CNC specjalizuje się w precyzyjnej produkcji niestandardowych elementów złącznych, łącząc najnowocześniejsze wieloosiowe toczenie metali z kompleksową kontrolą jakości procesu, aby dostarczać niezawodne niestandardowe elementy złączne do urządzeń przemysłowych i globalnych producentów OEM.
Zrozumienie produkcji niestandardowych elementów złącznych do zastosowań wymagających dużej wytrzymałości i precyzji
Standaryzowane elementy złączne są projektowane z myślą o szerokim zastosowaniu komercyjnym, a nie o wyspecjalizowanych parametrach mechanicznych. Komponent zaprojektowany na zamówienie wypełnia lukę, gdy gotowe części nie mogą spełnić konkretnych wymagań geometrycznych, nośnych lub środowiskowych poprzez specjalistyczną produkcję niestandardowych elementów złącznych.
Istotna rola niestandardowych elementów złącznych w urządzeniach przemysłowych
Specjalnie zaprojektowane podzespoły zapewniają integralność połączeń w specjalistycznych maszynach, w których awaria konstrukcyjna może prowadzić do katastrofalnych przestojów w pracy.
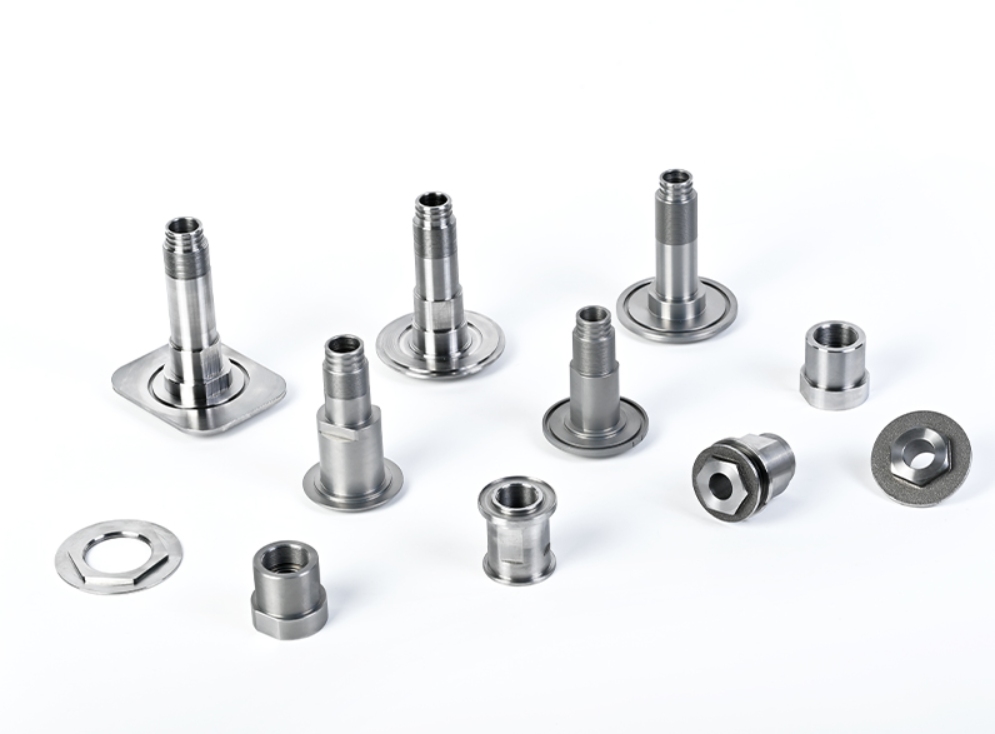
- Niestandardowe skoki gwintów: Niestandardowe kąty natarcia i zmiany skoku stosowane w obróbce niestandardowych części gwintowanych zapobiegają przypadkowemu cofaniu się gwintu spowodowanemu ciągłymi wibracjami o wysokiej częstotliwości w ciężkich maszynach.
- Zintegrowana geometria kołnierza: połączenie nakrętek i podkładek obrabianych maszynowo CNC w jeden obrabiany mechanicznie element równomiernie rozprowadza nacisk powierzchniowy na delikatne materiały obudowy.
- Wysoka nośność: Specjalnie dopasowane grubości ścianek i precyzyjne profile gwintów sprawiają, że precyzyjnie toczone elementy złączne wytrzymują duże naprężenia ścinające i rozciągające.
Dlaczego gotowe elementy złączne zawodzą w ekstremalnych warunkach pracy
Dostępne w sprzedaży nakrętki i śruby są zazwyczaj produkowane masowo, z zastosowaniem szerokich pasm tolerancji, co pogarsza wydajność specjalistycznych maszyn.
- Duże tolerancje akumulacji: standardowe pasowania gwintów klasy 2A/2B dopuszczają nadmierne luzy, co powoduje przyspieszone zużycie gwintu pod wpływem cyklicznego obciążenia zmęczeniowego, w przeciwieństwie do elementów złącznych o wysokiej zgodności obrabianych CNC.
- Nierównomierność ziarna materiału: Komercyjne kucie na zimno z dużą prędkością może powodować powstawanie wewnętrznych mikropęknięć w twardych stopach, zmniejszając wytrzymałość na ścinanie pod wpływem rozszerzalności cieplnej.
- Niedostateczna ochrona powierzchni: Standardowa, komercyjna powłoka cynkowa często odpada pod wpływem silnego działania substancji chemicznych, narażając odsłonięty metal na przyspieszone utlenianie.
Kluczowe procesy produkcyjne: precyzyjne toczenie CNC, frezowanie i obróbka hybrydowa
Produkcja niestandardowych elementów o wysokiej integralności wymaga zaawansowanych technik obróbki ubytkowej, które zapewniają stabilność wymiarową i precyzyjną geometrię podziałki w całym cyklu produkcyjnym. Jako zaufany producent niestandardowych elementów gwintowanych, Rejin CNC wykorzystuje wszechstronne centra obróbcze do realizacji złożonych ścieżek narzędzi.
Toczenie CNC o wysokiej precyzji dla obrotowych elementów gwintowanych
Wykonywanie precyzyjne toczenie CNC stanowi podstawę obróbki niestandardowych nakrętek i produkcji elementów złącznych o kształcie cylindrycznym.
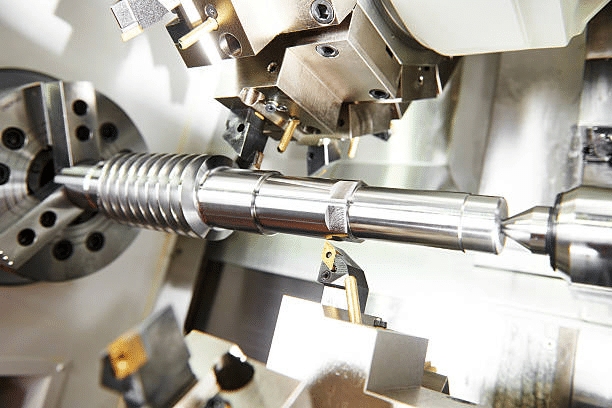
- Jednorazowe ustawienie osiowe: Zastosowanie tokarek CNC o dużej sztywności umożliwia jednoczesne toczenie średnic zewnętrznych, otworów i gwintów, utrzymując całkowite bicie wskaźnikowe (TIR) w zakresie ±0,005 mm podczas toczenia CNC niestandardowych elementów złącznych.
- Kontrolowane przejścia gwintowania: Cyfrowe zarządzanie ścieżką narzędzia umożliwia wykonywanie wielokrotnych przejść gwintowania, zapobiegając utwardzaniu się materiału i zapewniając gładkie powierzchnie boczne gwintów w elementach złącznych obrabianych CNC.
- Wyjątkowa jakość wykończenia powierzchni: bezpośrednie toczenie jednopunktowe pozwala regularnie osiągnąć poziom chropowatości powierzchni Ra 0,8 µm na krytycznych powierzchniach uszczelniających bez konieczności wtórnego szlifowania.
Wieloosiowe toczenie i frezowanie CNC dla złożonych, niestandardowych geometrii
Zintegrowanie narzędzi napędzanych silnikiem w centrach tokarskich umożliwia obróbkę skomplikowanych elementów bez konieczności ponownego mocowania przedmiotu obrabianego przy użyciu zaawansowanych technologii toczenia i frezowania CNC.
- Synchronizowane frezowanie gwintów: Wieloosiowe tokarki i frezarki CNC do wykonywania gwintów wewnętrznych kombinowanych lewoskrętnych/prawoskrętnych oraz gwintów nieprzelotowych z precyzyjną kontrolą głębokości.
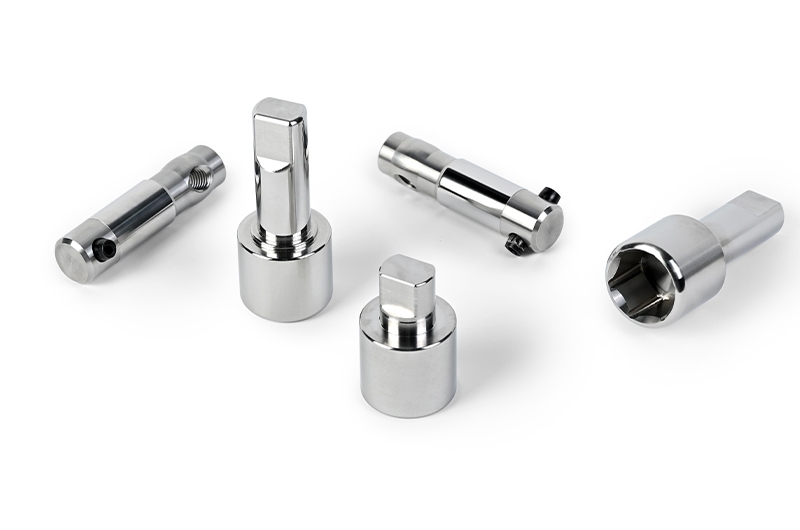
- Zintegrowane płaskie powierzchnie i rowki pod klucz: Frezowanie sześciokątnych, kwadratowych lub specjalistycznych rowków pod klucz bezpośrednio na tokarce podczas produkcji niestandardowych nakrętek eliminuje błędy dopasowania pomiędzy elementami napędowymi i gwintami.
- Wiercenie poprzeczne w kierunku poprzecznym: Szybkoobrotowe wrzeciona wiercą otwory do blokowania drutu oraz otwory smarownicze w jednym zautomatyzowanym cyklu obróbki.
Kryteria decyzyjne: Kiedy wybrać toczenie CNC, a kiedy kucie na zimno
Wybór między obróbką ubytkową CNC a kuciem na zimno zależy od wielkości zamówienia, złożoności geometrycznej i wymaganych tolerancji.
- Próg wielkości produkcji: Zamówienia poniżej 5000–10 000 sztuk są znacznie bardziej ekonomiczne w przypadku precyzyjnego toczenia CNC ze względu na wysokie początkowe koszty narzędzi (3000–10 000 USD i więcej) związane z matrycami do kucia na zimno.
- Granice tolerancji wymiarowych: Wymagania o wartościach niższych niż ±0,02 mm wymuszają produkcję niestandardowych elementów złącznych przy użyciu maszyn CNC, ponieważ proces kucia na zimno naturalnie zmienia się w trakcie cykli zużycia matryc.
- Ograniczenia dotyczące twardości materiału: Superstopy, stale nierdzewne poddane obróbce cieplnej i stopy aluminium do zastosowań lotniczych, które pękają podczas spęczania na zimno, muszą być wytwarzane metodą obróbki ubytkowej niestandardowych części gwintowanych.
Wybór materiałów i kluczowe wyzwania inżynieryjne w obróbce nakrętek niestandardowych
Wybór właściwego stopu i poradzenie sobie z wyzwaniami mikrogeometrycznymi podczas obróbki nakrętek niestandardowych ma bezpośredni wpływ na trwałość precyzyjnie toczonych elementów złącznych.
Dopasowanie stopów metali do trudnych warunków pracy
Dobór optymalnego surowca gwarantuje integralność konstrukcji bez ponoszenia zbędnych kosztów materiałowych.
- Stal nierdzewna 316/304: zapewnia wysoką odporność na wżery chlorkowe i korozję chemiczną, dzięki czemu doskonale nadaje się do nakrętek obrabianych CNC w zastosowaniach morskich, medycznych i przy transporcie płynów.
- 7075-T6 Aluminium lotnicze: Zapewnia wyjątkowy stosunek wytrzymałości do masy w przypadku elementów złącznych obrabianych CNC, wrażliwych na wagę, stosowanych w ramach samolotów, dronach i zespołach robotów.
- Stale stopowe 4140 / 4340: stopy nadające się do obróbki cieplnej, zapewniające doskonałą wytrzymałość na rozciąganie i wytrzymałość w ciężkich napędach przemysłowych i przekładniach samochodowych.
- Tytan klasy 5 (Ti-6Al-4V): zapewnia lekkość, wytrzymałość i ekstremalną odporność na ciepło w sprzęcie lotniczym i wysokowydajnych niestandardowych elementach złącznych do sprzętu przemysłowego.
Pokonywanie tolerancji gwintów i problemów z mikrozadziorami
Obróbka gwintów wewnętrznych i zewnętrznych wymaga starannego zarządzania siłami skrawania, odprowadzaniem wiórów i usuwaniem zadziorów.
- Precyzyjne gwinty klasy 6H/6g: zachowanie precyzyjnych średnic podziałowych podczas produkcji niestandardowych nakrętek zapewnia płynny montaż ręczny, zapobiegając jednocześnie luzowaniu dynamicznemu pod wpływem obciążeń udarowych.
- Automatyczna kompensacja termiczna: monitorowanie rozszerzalności cieplnej wrzeciona zapobiega przesuwaniu się podziałki podczas długich cykli produkcyjnych, utrzymując dokładność podziałki w granicach ±0,005 mm dla wszystkich precyzyjnie toczonych elementów złącznych.
- Protokoły mikroodgratowywania: Odgratowywanie energią cieplną lub specjalistyczne operacje z użyciem szczotek nylonowych pozwalają na wyeliminowanie mikroskopijnych zadziorów na gwintach, które mogłyby zablokować podajniki w zautomatyzowanej linii montażowej.
Kontrola jakości I Wykończenie powierzchni
Menedżerowie ds. zakupów przemysłowych wymagają konkretnych dowodów potwierdzających, że zagraniczny producent nakrętek niestandardowych jest w stanie stale dostarczać komponenty o wysokiej zgodności.
Normy kontroli jakości i weryfikacji na poziomie mikronów
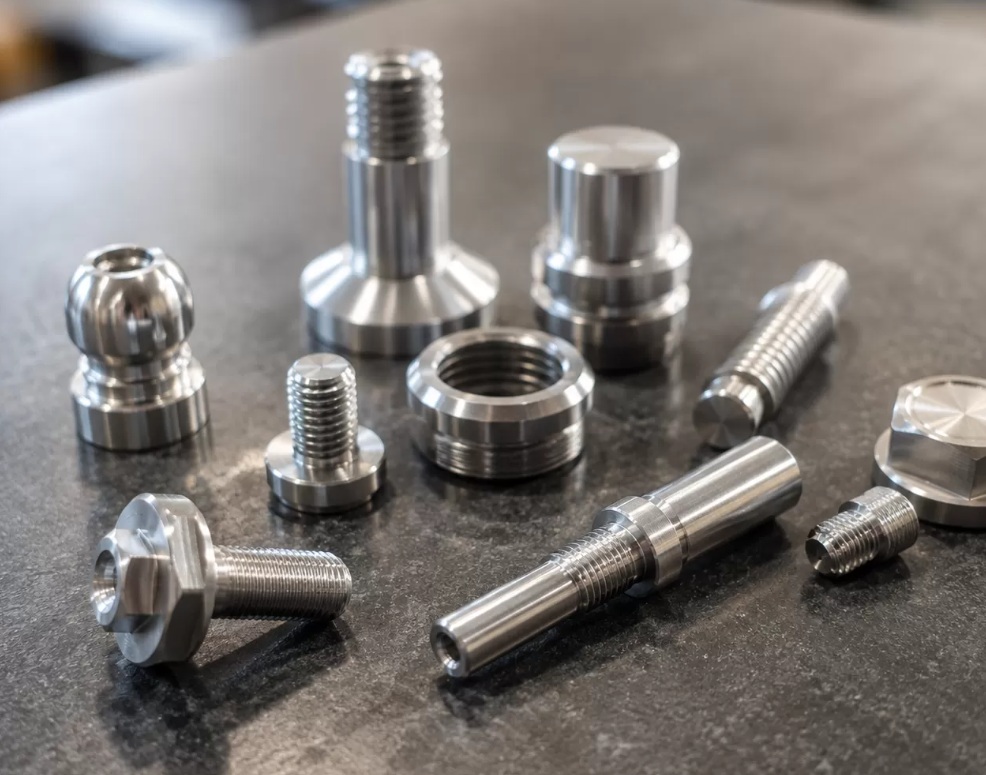
Solidny system zarządzania jakością gwarantuje, że każda partia produkcyjna elementów złącznych wytwarzanych metodą obróbki CNC spełnia wymagania rysunków technicznych klienta.
- Weryfikacja wymiarów CMM: współrzędnościowe maszyny pomiarowe sprawdzają krytyczne położenia otworów, koncentryczność i grubość ścianek nakrętek obrabianych CNC w porównaniu z modelami CAD 3D.
- Projekcja profilu optycznego: Wysokiej rozdzielczości komparatory optyczne weryfikują promienie rdzeni gwintów, kąty powierzchni bocznych i skoki gwintu w celu identyfikacji mikrodefektów w obróbce niestandardowych części gwintowanych.
- Certyfikowane systemy jakości: Operacje produkcyjne zgodne z normami jakości ISO 9001:2015 i IATF 16949 gwarantują pełną identyfikowalność materiałów i powtarzalność procesów na wszystkich liniach produkcyjnych elementów złącznych.
Studium przypadku przemysłowego: Wysokoprecyzyjne elementy złączne do zespołów samochodowych
Producent podzespołów samochodowych z Europy, będący liderem w swojej klasie, poszukiwał niezawodnego producenta niestandardowych nakrętek, który wykonałby niestandardowe nakrętki mocujące łożyska ze stali nierdzewnej dla nowej platformy układu napędowego pojazdu elektrycznego.
- Wyzwanie operacyjne: Klient zauważył zatarcia gwintów i różnice w obrocie przekraczające 0,02 mm w porównaniu do poprzedniego dostawcy, co spowodowało przestoje na linii montażowej.
- Rozwiązanie inżynieryjne: firma Rejin CNC przeprojektowała technologię toczenia CNC w celu produkcji niestandardowych elementów złącznych na japońskich 5-osiowych centrach frezarsko-tokarskich DMG MORI, wprowadzając niestandardowe cykle gwintowania i zautomatyzowaną pasywację powierzchni.
- Konkretne rezultaty: osiągnięto wskaźnik zdawalności wymiarowej przekraczający 99,6%, skrócono czas realizacji prototypów próbek z 12 do 5 dni oraz udało się zwiększyć produkcję niestandardowych nakrętek do stabilnej miesięcznej wydajności 80 000 sztuk przy zerowych przestojach linii montażowej.
Współpraca z Rejin CNC w zakresie produkcji niestandardowych elementów złącznych
Posiadając zaawansowany warsztat maszynowy, wyposażony w wieloosiowe centra obróbcze marek Mazak, Brother i DMG MORI, firma Rejin CNC działa jako wiodący producent niestandardowych elementów złącznych i bezpośredni partner produkcyjny w globalnych projektach OEM.
Wsparcie inżynieryjne DFM i możliwości szybkiego prototypowania
Zanim rozpocznie się obróbka elementów złącznych metodą CNC, nasz zespół inżynierów przeprowadza szczegółową ocenę projektu pod kątem możliwości produkcji (DFM).
- Optymalizacja kosztów DFM:Identyfikacja głębokich gwintów wewnętrznych, ostrych narożników wewnętrznych lub niepotrzebnie ciasnych tolerancji pozwala inżynierom obniżyć koszty obróbki niestandardowych nakrętek o 15–25%.
- Szybka realizacja prototypów: Dedykowane komórki prototypowe dostarczają w pełni sprawdzone partie próbek precyzyjnie toczonych elementów złącznych w ciągu 3 do 7 dni, przyspieszając testy weryfikacyjne u klienta.
- Niestandardowe obróbki powierzchni: Nasze wewnętrzne możliwości anodowania, pasywacji, galwanizacji i malowania proszkowego zapewniają kompleksową kontrolę jakości wszystkich elementów złącznych wytwarzanych metodą CNC.
Skalowalna produkcja masowa i integracja łańcucha dostaw
Niezależnie od tego, czy potrzebujesz niewielkiej serii prototypów, czy dużych, miesięcznych dostaw, nasza elastyczna infrastruktura produkcyjna dostosowuje się do zróżnicowanych potrzeb łańcucha dostaw jako kompleksowy producent niestandardowych części gwintowanych.
- Elastyczne ilości zamówień: Obsługujemy produkcję niskoseryjną, zaczynając od skromnej minimalnej ilości zamówienia (MOQ) 100 sztuk aż do miesięcznych partii przekraczających 200 000 sztuk w przypadku niestandardowych elementów złącznych do urządzeń przemysłowych.
- Standaryzowane sterowanie procesem: szczegółowa analiza trybów i skutków wad procesu (PFMEA) oraz plany kontroli zapewniają jednakową jakość wszystkich partii produkcyjnych podczas precyzyjnego toczenia CNC.
- Przejrzysta logistyka globalna: dostarczanie w pełni zgodnych z przepisami raportów z inspekcji, certyfikatów materiałowych i eksportowanego sprzętu do ponad 150 krajów na całym świecie.
Usprawnij już dziś zaopatrzenie w elementy złączne dla przemysłu
Wyeliminuj opóźnienia w montażu i awarie komponentów spowodowane przez wadliwy sprzęt. Współpracuj z doświadczonym producentem precyzyjnych elementów złącznych, który potrafi przetworzyć złożone rysunki CAD na precyzyjne części metalowe. Skontaktuj się z Rejin CNC dzisiaj aby przesłać pliki CAD 2D/3D i otrzymać kompleksowy raport DFM wraz z konkurencyjną wyceną w ciągu 24 godzin.
Często zadawane pytania
P: Jakie klasy tolerancji gwintu można uzyskać podczas obróbki niestandardowych nakrętek CNC?
A: Precyzyjne toczenie i frezowanie CNC, wraz z frezowaniem gwintów, zapewniają tolerancję gwintów metrycznych w klasach 6H/6g. Obejmują one również rozmiary imperialne 2A/2B lub 3A/3B. Średnica podziałowa w większości przypadków mieści się w granicach ±0,005 mm. Dokładny wynik nadal zależy od wybranego materiału i ogólnego kształtu części.
P: Jaki jest typowy próg ekonomiczny dla wyboru obróbki CNC zamiast kucia na zimno w przypadku niestandardowych elementów złącznych?
A: Toczenie CNC niestandardowych elementów złącznych sprawdza się w przypadku serii poniżej 5000–10 000 sztuk. Nadaje się również do zadań wymagających tolerancji mniejszych niż ±0,02 mm. To samo dotyczy warsztatów pracujących ze stopami trudnymi do formowania, takimi jak tytan i aluminium 7075-T6.
P: Jak zapobiegać zatarciu gwintu w przypadku niestandardowych nakrętek i elementów złącznych ze stali nierdzewnej?
A: Zatarcie gwintu na nakrętkach obrabianych CNC spada, gdy gładkość powierzchni utrzymuje się poniżej Ra 0,8 µm. Pasywacja lub elektropolerowanie zapewniają dodatkową ochronę. Pomocny jest również odpowiedni smar suchy. Utrzymanie małego luzu podziałowego podczas precyzyjnego toczenia CNC wspomaga te kroki.
P: Jakie szczegóły techniczne powinno zawierać zapytanie ofertowe na produkcję niestandardowych nakrętek?
A: Zapytania ofertowe kierowane do producenta niestandardowych elementów złącznych powinny zawierać rysunki CAD 2D/3D. Rysunki muszą zawierać skok i klasę gwintu, gatunek materiału, obróbkę powierzchni oraz przewidywaną ilość. Ilość obejmuje zarówno prototypy, jak i partie roczne. Wszelkie wymagania dotyczące dopasowania elementów współpracujących powinny być uwzględnione, aby wycena była prawidłowa.


 Byli









