
産業機器は、継続的な機械的ストレス、高温、激しい振動下で稼働します。このような要求の厳しい環境では、市販の既製ねじ、スタッド、標準的なハードウェアでは、必要な締め付け力、耐腐食性、寸法精度が得られないことがよくあります。当社は、実績のある精密ファスナーメーカーとして、 Rejin CNC 当社は高精度カスタムファスナーの製造を専門としており、最先端の多軸金属旋盤加工と全工程にわたる品質管理を組み合わせることで、産業機器やグローバルなOEM向けに信頼性の高いカスタムファスナーを提供しています。
重荷重および精密用途向けカスタムファスナー製造の理解
標準化された締結部品は、特殊な機械的性能よりも、幅広い商業的用途を想定して設計されている。 カスタム設計部品 既製品の部品では特定の形状、耐荷重、または環境要件を満たせない場合に、特殊なカスタムファスナー製造によってそのギャップを埋めます。
産業機器における非標準ファスナーの重要な役割
特注設計のハードウェアは、構造的な故障が壊滅的な操業停止につながる可能性のある特殊機械において、接合部の完全性を維持する。
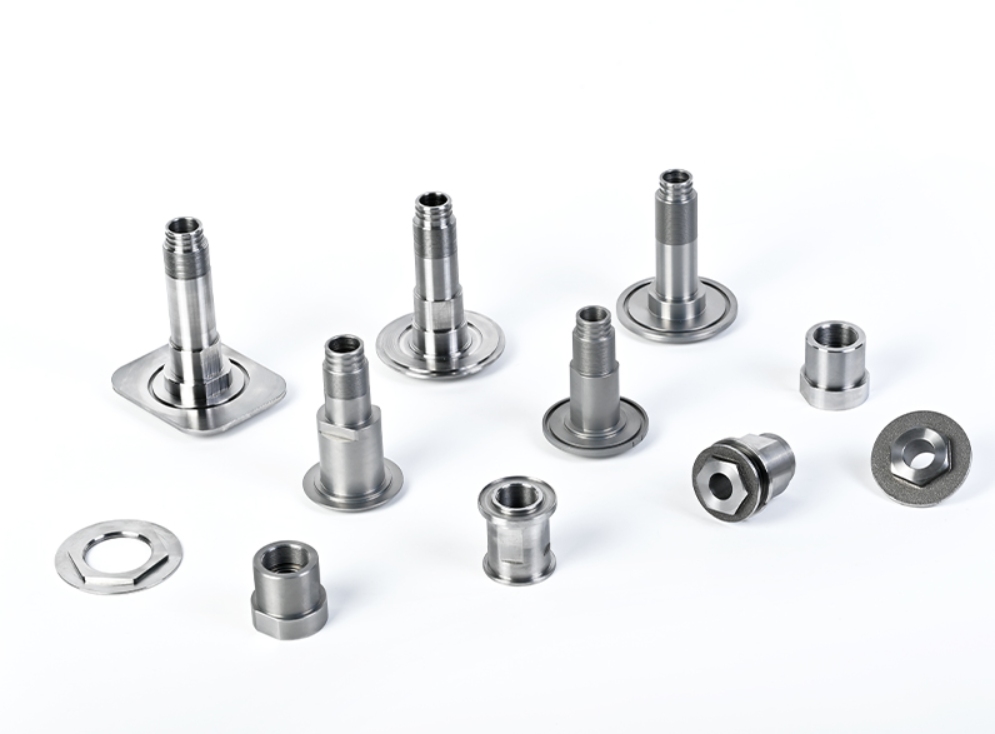
- 非標準ねじピッチ:カスタムねじ部品の機械加工におけるカスタムリード角とピッチのバリエーションは、重機における連続的な高周波振動によって引き起こされる偶発的なねじの緩みを防止します。
- 一体型フランジ形状:CNC加工されたナットとワッシャーを単一の加工部品に組み合わせることで、繊細なハウジング材料全体に表面圧力を均等に分散させます。
- 高い耐荷重性:精密に加工された壁厚とねじ山形状により、精密旋削加工された締結部品は、厳しいせん断応力と引張応力に耐えることができます。
市販のファスナーが過酷な使用条件下で故障する理由
市販の既製ナットやボルトは、一般的に広い公差範囲で大量生産されているため、特殊な機械での性能が損なわれる。
- 粗い公差の蓄積:標準的なクラス2A/2Bのねじ嵌め合いでは、バックラッシュが過剰になるため、高精度CNC加工ファスナーとは異なり、繰り返し疲労荷重下でねじの摩耗が加速します。
- 材料の結晶粒の不均一性:高速商業冷間鍛造は、硬質合金に内部微細亀裂を誘発し、熱膨張時のせん断強度を低下させる可能性がある。
- 表面保護が不十分:一般的な市販の亜鉛メッキは、過酷な化学物質にさらされると剥がれ落ち、露出した金属が酸化を加速させてしまうことがよくあります。
主要製造プロセス:精密CNC旋削加工、フライス加工、およびハイブリッド加工
高精度な非標準部品の製造には、生産工程全体を通して寸法安定性と正確なピッチ形状を維持する高度な切削加工技術が必要です。信頼できるカスタムねじ部品メーカーであるRejin CNCは、複雑な加工経路を実行するために多用途なマシニングセンターを活用しています。
回転ねじ部品の高精度CNC旋削加工
実行中 精密CNC旋削加工 これは、カスタムナット加工および円筒形ファスナー製造の中核となる基盤を形成する。
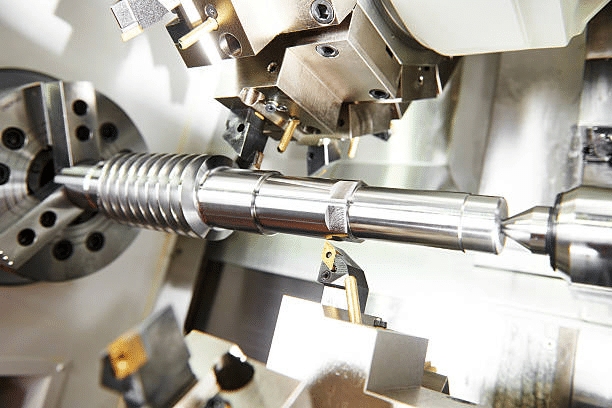
- 単一セットアップでの軸方向アライメント:高剛性CNC旋盤を使用することで、外径、穴、ねじの同時旋削が可能になり、カスタムファスナーのCNC旋削中に全振れ(TIR)を±0.005mm以内に抑えることができます。
- 制御されたねじ切り加工パス:デジタルツールパス管理により、複数回のねじ切り加工パスが実行され、材料の加工硬化を防ぎ、CNC加工された締結部品に滑らかなねじ側面を実現します。
- 卓越した表面仕上げ:直接一点旋削加工により、二次研削を行うことなく、重要なシール面においてRa 0.8 µmの表面粗さレベルを安定して達成します。
複雑な非標準形状に対応する多軸CNC旋削・フライス加工
旋盤にライブツーリングを統合することで、高度なCNC旋削加工とフライス加工を用いて、ワークピースを再クランプすることなく複雑な形状を加工することが可能になります。
- 同期ねじ切り加工:多軸CNC旋盤およびフライス盤による、精密な深さ制御による内径左ねじ/右ねじの組み合わせねじおよび止まり穴ねじ加工。
- 一体型レンチ平面とキー溝:非標準ナットの製造時に旋盤で六角形、正方形、または特殊なスパナスロットを直接フライス加工することで、駆動部とねじ山の間の位置ずれを解消します。
- クロスアキシャルクロスドリル加工:高速回転スピンドルが、単一の自動加工サイクルでワイヤロック穴と潤滑ポートをドリル加工します。
決定基準:冷間鍛造ではなくCNC旋削加工を選択するタイミング
切削加工(CNC加工)と冷間鍛造のどちらを選択するかは、注文量、形状の複雑さ、および要求される公差によって決まります。
- 生産量の目安:冷間鍛造金型に関連する高額な初期工具費用(3,000ドル~10,000ドル以上)のため、5,000~10,000個未満の注文は、精密CNC旋盤加工の方がはるかに経済的です。
- 寸法公差の限界:±0.02mmよりも厳しい要求事項では、冷間鍛造では金型の摩耗サイクルによって自然に寸法がずれるため、CNC装置によるカスタムファスナーの製造が必要となります。
- 材料硬度に関する制約:冷間据え込み加工中に亀裂が生じる超合金、熱処理されたステンレス鋼、および航空宇宙用アルミニウム合金は、切削加工によるカスタムねじ部品製造によって製造されなければならない。
カスタムナット加工における材料選定と重要なエンジニアリング上の課題
適切な合金を選択し、カスタムナット加工における微細形状上の課題を適切に管理することは、精密旋削加工された締結部品の寿命を直接左右する。
過酷な使用環境に適した金属合金の選定
最適な原材料を選択することで、不必要な材料費をかけずに構造的な完全性を確保できる。
- ステンレス鋼316/304:塩化物孔食や化学腐食に対する高い耐性を備えているため、船舶、医療、流体処理用のCNC加工ナットに最適です。
- 7075-T6航空宇宙用アルミニウム:航空宇宙機のフレーム、ドローン、ロボットアセンブリに使用される、重量に敏感なCNC加工ファスナーにおいて、卓越した強度対重量比を実現します。
- 4140 / 4340合金鋼:熱処理可能な合金で、重工業用駆動装置や自動車用動力伝達装置向けに優れた引張強度と靭性を提供します。
- グレード5チタン(Ti-6Al-4V):軽量で耐久性に優れ、極めて高い耐熱性を備えているため、航空宇宙機器のハードウェアや、産業機器向けの高性能カスタムファスナーに最適です。
ねじ公差と微細バリの課題を克服する
内ねじおよび外ねじの加工には、切削力、切りくず排出、およびバリ除去の慎重な管理が必要です。
- クラス6H / 6gの精密ねじ嵌合:非標準ナットの製造時に正確なピッチ径を維持することで、スムーズな手作業による組み立てが可能になり、動作中の衝撃荷重下での動的な緩みを防止します。
- 自動熱補正:スピンドルの熱膨張を監視することで、長時間の生産サイクル中のピッチドリフトを防ぎ、すべての精密旋削加工された締結部品においてピッチ精度を±0.005mm以内に維持します。
- 微細バリ取り手順:熱エネルギーによるバリ取り、または特殊なナイロンブラシによるバリ取り作業により、自動組立ラインのフィーダーを詰まらせる可能性のある微細なねじ山バリを除去します。
品質管理 そして 表面処理
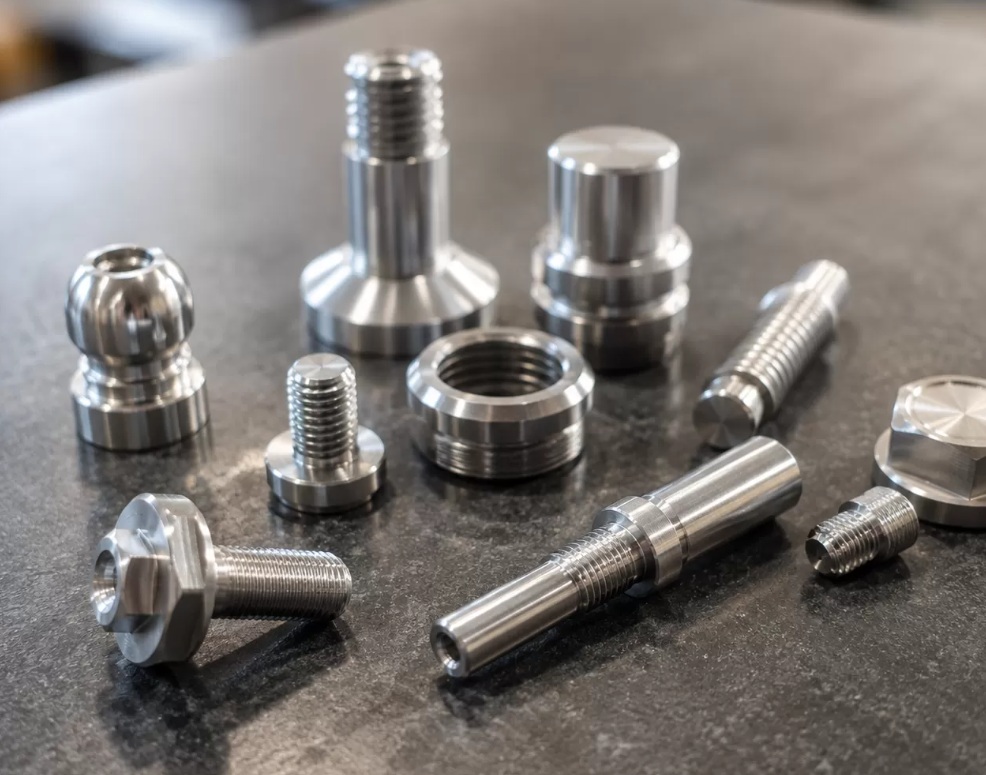
産業調達担当者は、海外の特注ナット製造業者が常に高い適合性を持つ部品を供給できることを具体的に証明する必要がある。
品質検査およびミクロンレベル検証規格
堅牢な品質管理システムにより、CNC加工された締結部品のすべての生産ロットが顧客の設計図面に適合することが保証されます。
- CMM寸法検証:座標測定機は、CNC加工されたナットの重要な穴の位置、同心度、および肉厚を3D CADモデルと比較して検査します。
- 光学プロファイル投影:高解像度光学コンパレータにより、ねじ山の根元半径、側面角度、およびリードピッチを検証し、カスタムねじ部品の機械加工における微細な欠陥を特定します。
- 認証された品質システム:ISO 9001:2015およびIATF 16949品質フレームワークに準拠した製造業務により、すべてのカスタムファスナー製造ラインにおいて、材料の完全なトレーサビリティとプロセスの再現性が保証されます。
産業事例研究:自動車組立用高精度締結部品
欧州の大手自動車部品メーカーは、新型電気自動車パワートレインプラットフォーム向けに、特注のステンレス鋼製ベアリング固定ナットを製造できる、信頼できる特注ナットメーカーを必要としていた。
- 運用上の課題:顧客は以前のサプライヤーから仕入れた製品で、ねじのかじりや振れ誤差が0.02mmを超えるという問題に直面し、組立ラインの停止を余儀なくされた。
- エンジニアリングソリューション:Rejin CNCは、日本のDMG MORI製5軸複合加工機を用いて、カスタムファスナー用のCNC旋削加工を再設計し、カスタムねじ切りサイクルと自動不動態化表面処理を導入しました。
- 定量化可能な成果:寸法合格率が99.6%を超え、サンプル試作のリードタイムを12日から5日に短縮し、非標準ナットの製造規模を拡大して、組立ラインの停止ゼロで月間8万個の安定生産を実現しました。
カスタムファスナー製造ニーズに対応するRejin CNCとの提携
Rejin CNCは、Mazak、Brother、DMG MORIの多軸加工センターを100台以上備えた先進的な機械工場を運営し、一流のカスタムファスナーメーカーとして、またグローバルなOEMプロジェクトの直接生産パートナーとして活動しています。
DFMエンジニアリングサポートおよびラピッドプロトタイピング機能
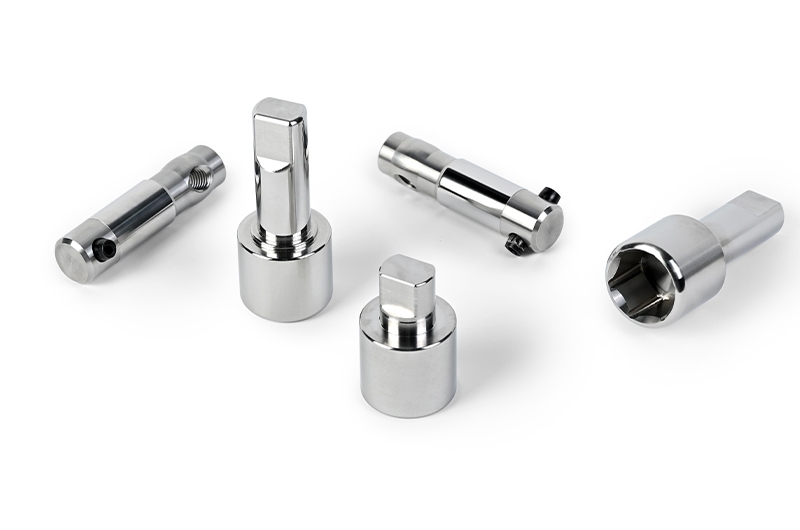
当社のエンジニアリングチームは、ファスナーのCNC加工を開始する前に、徹底的な製造性設計(DFM)評価を実施します。
- DFMコスト最適化深い内ねじ、鋭い内角、または不必要に厳しい公差を特定することで、エンジニアはユニットのカスタムナット加工コストを15~25%削減できます。
- 迅速なプロトタイプ製作:専用のプロトタイプ製作セルにより、精密旋削加工されたファスナーのサンプルバッチを3~7日以内に完全に検査した状態で納品し、顧客の検証テストを加速します。
- カスタム表面処理:社内での陽極酸化処理、不動態化処理、電気めっき、粉体塗装の能力により、すべてのCNC加工ファスナーに対してエンドツーエンドの品質管理を実現します。
拡張可能な大量生産とサプライチェーン統合
少量の試作品製作から大量生産の月次納品まで、お客様のニーズに合わせて柔軟に対応できる製造インフラを備え、フルサービスのカスタムねじ部品メーカーとして多様なサプライチェーンニーズにお応えします。
- 柔軟な注文数量:最小注文数量(MOQ)100個という控えめな少量生産から、産業機器用カスタムファスナーの月間20万個を超えるバッチ生産まで、幅広い数量に対応します。
- 標準化されたプロセス管理:詳細なプロセス故障モード影響解析(PFMEA)と管理計画により、精密CNC旋削加工における生産ロット間の品質の均一性を確保します。
- 透明性の高いグローバル物流:世界150カ国以上へ、法令遵守に完全に準拠した検査報告書、材料証明書、輸出用ハードウェアをお届けします。
今すぐ工業用ファスナーの調達を効率化しましょう
低品質なハードウェアに起因する組み立ての遅延や部品の不具合を解消しましょう。複雑なCAD図面を高精度な金属部品に変換できる、経験豊富な精密ファスナーメーカーと提携してください。 Rejin CNCに今すぐ連絡してください 2D/3D CADファイルをアップロードしていただくと、24時間以内に包括的なDFMフィードバックレポートと競争力のある見積もりを受け取ることができます。
FAQ
Q:CNC加工によるカスタムナット加工において、どのようなねじ公差クラスを実現できますか?
A:精密CNC旋削加工とフライス加工、およびねじ切り加工により、メートルねじの公差クラス6H/6gを実現します。また、インチサイズでは2A/2Bまたは3A/3Bに対応しています。ピッチ径はほとんどの場合±0.005mm以内に収まります。ただし、正確な結果は、使用する材料と部品の形状によって異なります。
Q:カスタムファスナーの製造において、冷間鍛造ではなくCNC加工を選択する際の、一般的な経済的基準値はどのくらいですか?
A:カスタムファスナーのCNC旋削加工は、5,000個から10,000個以下の少量生産に適しています。また、±0.02mmよりも厳しい公差が求められる作業にも適しています。チタンや7075-T6アルミニウムなどの成形が難しい合金を扱う場合にも同様です。
Q:特注のステンレス鋼製ナットやファスナーのねじ山のかじりを防ぐにはどうすればよいですか?
A:CNC加工されたナットのねじかじりは、表面粗さがRa 0.8 µm以下であれば減少します。不動態化処理または電解研磨は、さらなる保護効果をもたらします。適切な乾性潤滑剤の使用も有効です。精密CNC旋削加工時にピッチクリアランスを狭く保つことで、これらの対策をさらに強化できます。
Q:特注の非標準ナット製造に関する問い合わせには、どのような技術的な詳細を含めるべきですか?
A:特注ファスナーメーカーへの問い合わせには、2D/3D CAD図面を添付してください。図面には、ねじピッチとねじ等級、材質グレード、表面処理、および予想数量を記載する必要があります。数量には、試作品と年間ロットの両方が含まれます。正確な見積もりを作成するために、相手部品との嵌合条件も明記してください。


 彼らはいた









