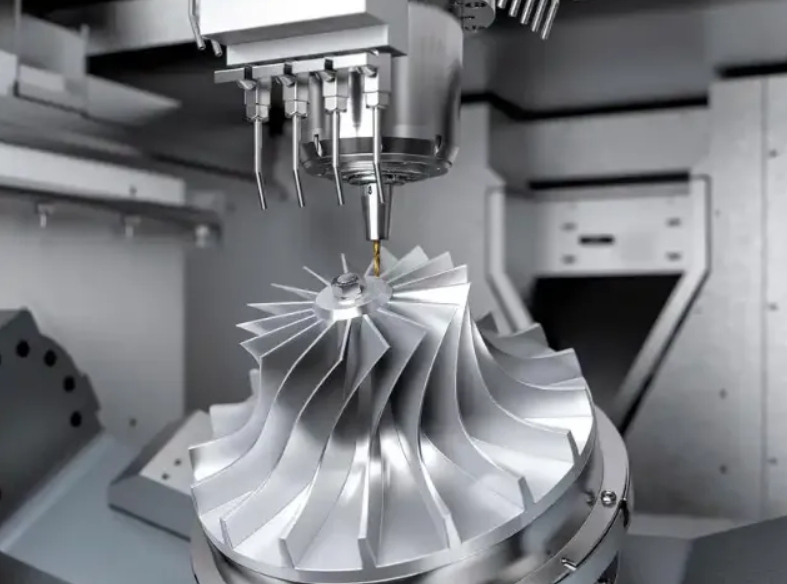
薄肉加工における歪みの課題
薄肉構造部品は高性能産業においてますます重要性を増しているが、薄肉部品の機械加工は、深刻な加工歪みのため、高度な技術的課題を伴う。
薄肉不安定性のメカニズムを理解する
航空宇宙用無人航空機のフレーム、3C電子機器の筐体、高級オーディオ機器の筐体といった現代のエンジニアリング設計では、剛性を損なうことなく超軽量の構造プロファイルが求められている。 Rejin CNC 当社は、複雑な構造部品向けの精密CNC加工および高精度薄肉CNC加工を専門としており、これらの部品では肉厚が1.0mmを下回ることが多く、機械的たわみや熱による反りを厳密に制御する必要があります。
- たわみ感度閾値:壁厚対高さ比が1:15を超えるアルミニウム合金構造シェルに対して薄肉CNCフライス加工を実行すると、動的切削力成分が弾性たわみを引き起こし、深刻な寸法テーパーやチャタリング痕につながります。Rejin CNCでは、 5軸数値制御加工 セットアップは、工具の動的な接触を補正し、一貫したマイクロインチ精度を維持し、CNC加工による変形を防ぎます。
- 振動と表面劣化:支持されていない薄肉部は動的剛性が低く、高速周辺薄肉アルミニウム加工中に深刻な共振振動を引き起こします。5軸ツールパスの最適化と主軸回転速度の調整を適切に行うことで振動振幅を低減し、表面粗さをRa 0.8 µm以下に抑えることができます。
精密薄肉製造の経済性
最適な製造方法を選択するには、生産量、形状の複雑さ、および初期工具投資を評価する必要がある。
- 加工方法の選択基準(CNC加工 vs. プレス加工):月産2,000個以下の生産量、または内部リブ構造や可変肉厚を持つ形状の場合、5軸フライス加工を採用することで、板金プレス加工に伴う15,000ドル~50,000ドルの初期金型費用を回避しつつ、設計の反復を迅速化し、柔軟性を高めることができます。
- 統合サービスによるコスト最適化:Rejin CNCのISO 9001およびIATF 16949認証取得済みの施設(100台以上の高精度CNCセンターと自動化された社内表面仕上げラインを装備)を活用することで、OEMバイヤーは複数のベンダーへの引き継ぎをなくし、調達コストを最大18%削減できます。
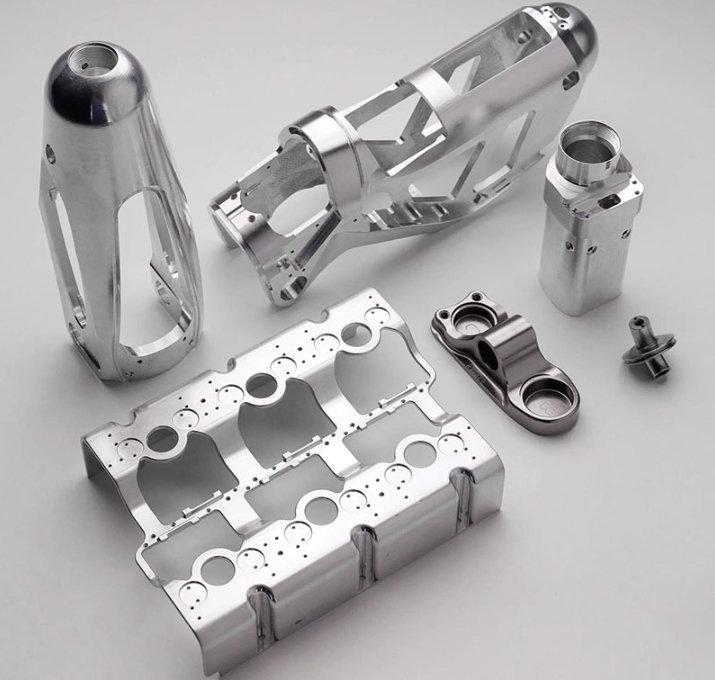
部品の反りの根本原因:残留応力と切削力
薄肉加工時の歪みに対する効果的な軽減策を策定するには、材料の動きの背後にある物理現象を特定することが不可欠である。
バルク材料の残留応力と応力緩和手順
押出成形材や圧延材内部の応力状態は、材料除去時に構造的な制約が取り除かれると、材料の移動を引き起こす主要な触媒として作用する。
- 加工前の応力分布:標準的なAL6061-T6またはAL7075-T6材には、押出成形と熱焼入れによる非対称な内部残留応力が含まれています。局所的な切削加工はこれらの応力のバランスを崩し、瞬間的な反りを引き起こします。Rejin CNCは、薄肉CNC加工時の内部加工歪みを最小限に抑えるため、T651焼戻しなどの前処理済み応力除去材を使用しています。
- 熱緩和と焼きなまし:高エネルギーによる金属除去は局所的な熱スパイクを発生させ、それが熱膨張とそれに続く応力緩和を引き起こします。荒加工後に専用の応力緩和熱サイクルを実施することで、最終仕上げ加工中の歪みを防ぐことができます。
機械力学:工具のたわみと切削力ベクトル
切削刃と被削材壁との相互作用が、機械的変形の大きさを決定する。
- 接線方向および半径方向の力の分配:高い半径方向切削力成分は薄い壁をカッターから押し出し、その結果、図面仕様よりも最大0.08mm高い残留壁厚のばらつきが生じます。Rejin CNCのエンジニアは、半径方向の推力を最小限に抑え、壁の押し出しを防ぐために、正のすくい角を持つ工具を採用しています。
- 工具たわみ補正指標:長さ対直径比が高いエンドミル(L/D > 4)は、負荷がかかると曲げたわみが発生します。梁弾性モデルを使用して工具のたわみを計算することで、薄肉CNCフライス加工時に±0.01 mmまでの公称公差を維持するようにカッターパスがオフセットされます。
最適化手法:ツールパス選択、適応型送り、および動的クランプ
変形をなくすには、高度なCAMプログラミングと柔軟なワーク保持戦略を組み合わせた統合的なアプローチが必要となる。
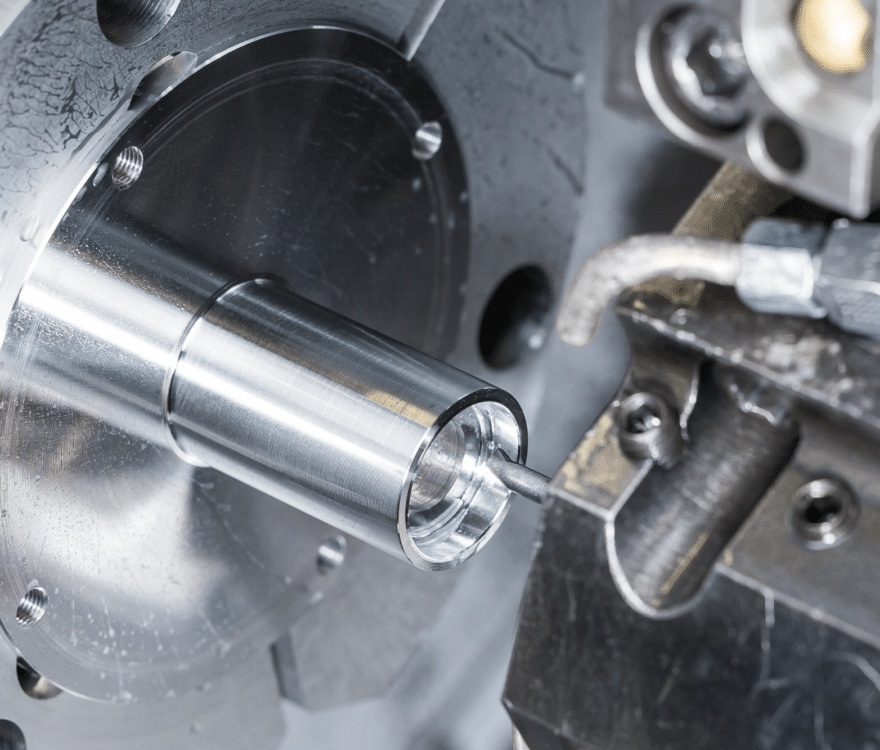
5軸工具の向きと適応型ツールパス戦略
多軸運動学を活用することで、柔軟な壁構造に対する工具接触ベクトルの継続的な最適化が可能になります。
- ダイナミックツール角度調整:DMG MORIやMazakなどの先進的なプラットフォームで5軸CNC加工を行うことで、ツールの向きを連続的に調整(A/C軸調整)することが可能になります。これにより、切削力がワークピースの剛性の高いZ軸に沿って伝わり、支持されていない壁面が曲がるのを防ぎます。
- 一定チップ負荷適応型トロコイドフライス加工:従来の溝加工経路を適応型トロコイドツールパスに置き換えることで、一定の切削角(通常、半径方向のステップオーバーが10%~15%)を維持し、壁面のたわみやCNC加工による変形を引き起こす力の急激な増加を防ぎます。
- 対称リブ荒加工シーケンス:薄い構造リブの反対側を同時に、またはバランスのとれた段階的な切削量(0.5 mm~1.0 mmの階段状の切削深さ)で加工することで、反対方向の機械的力が均等になり、薄肉加工の歪みが軽減されます。
ワーク保持エンジニアリングとダイナミッククランプソリューション
従来の万力によるクランプでは、繊細な薄肉部材が容易に潰れてしまい、深刻なクランプ変形が生じるため、特注の治具設計が必要となる。
- 真空および低融点合金治具:均一な真空チャッキング、または水溶性構造支持合金による薄いポケットの裏打ちにより、複雑な表面全体に連続的な制振効果が得られ、局所的なクランプ変形が解消されます。
- クランプトルクの標準化パラメータ:カスタムソフトジョー治具に厳密なトルク制限(例:5 N·m~8 N·m)を設定することで、高速薄肉部品加工中の機械フレームのねじれを防ぎます。
高速フライス加工における冷却材と熱管理
薄肉アルミニウム加工において、マイクロインチ単位の寸法再現性を実現するには、加工対象物の形状全体にわたる熱平衡が極めて重要である。
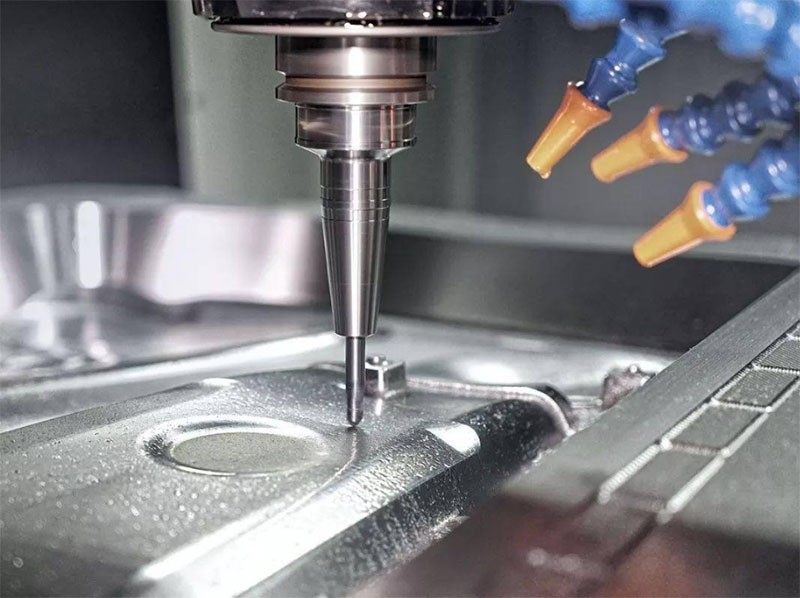
温度制御プロトコルとMQLの実装
局所的な温度勾配は不均一な膨張を引き起こし、部品が周囲温度に戻った際に寸法誤差につながる。
- 高圧スピンドル貫通クーラント供給:70バールの高圧クーラントをスピンドル貫通して供給することで、深い空洞から切りくずを瞬時に洗い流し、熱による再切削や局所的な熱膨張を防止します。
- 最小量潤滑(MQL)の応用:高速薄肉CNCフライス加工において、MQLシステムは生分解性潤滑剤の精密なエアロゾルミストを供給し、切削ゾーンの温度を維持しながら熱衝撃による歪みを防止します。
検証済みの産業事例研究と生産能力
実際のアプリケーションにおける指標は、Rejin CNCの精密CNC加工および薄肉部品加工における技術力の高さを際立たせている。
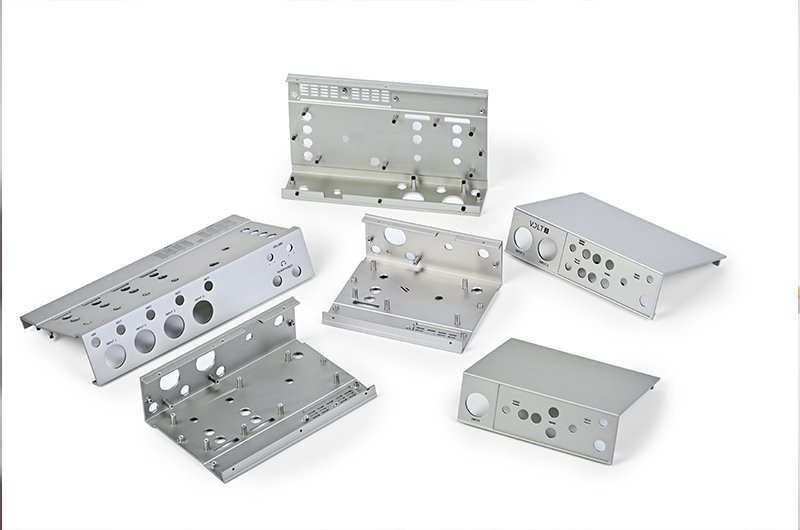
ケースの外観:ヨーロッパのハイエンドオーディオブランドのコントロールユニット筐体
- プロジェクトの課題:ヨーロッパを代表するオーディオ機器ブランドは、0.8mmの肉厚、厳密な水平方向のブラッシュ仕上げ、±0.015mm以内の平面度公差を持つ陽極酸化処理仕上げを備え、薄肉加工による歪みのないカスタムアルミニウム製筐体を必要としていました。
- Rejin CNCエンジニアリングソリューション:Rejin CNCはカスタマイズされたソリューションを実装しました 5軸フライス加工 マザック製マシニングセンタにおける適応型トロコイドミーリングと、特注の真空固定具を組み合わせた戦略を採用しました。厳密な5軸ツールパス最適化と、切削力を構造リブに沿って方向付けるためのツール方向制御により、部品の反りを完全に解消しました。
- 定量的成果と規模:月間2万台を超える量産において、寸法精度100%を達成しました。初回検査合格率は99.6%に達し、顧客からの不良品返品率は0.3%未満に低下しました。試作品製作期間は12日から5日に短縮され、迅速なグローバル製品展開を可能にしました。
結論:信頼性の高い超薄型CNC部品製造
薄肉CNC加工をマスターするには、5軸CNC加工、動的応力除去、クランプ変形を防ぐカスタムワーク保持、精密な熱管理を組み合わせる必要があります。Rejin CNCでは、22年以上の製造経験、100台以上の高度なCNC加工センター、 包括的なDFM設計サポート オーディオ、自動車、UAV、3Cエレクトロニクス業界におけるグローバルなOEM顧客が、高精度で歪みのない部品生産を実現できるよう支援します。
薄肉CNC加工を今すぐ最適化しましょう
CADモデルをアップロードしていただければ、24時間以内に無料の包括的なDFMレビューと正式な見積もりをご提供いたします。迅速なプロトタイプ製作(リードタイム3~5日)から、OEM向け大量生産(月間2万台以上)まで、Rejin CNCは、お客様の仕様に合わせた信頼性の高い高精度薄肉CNCフライス加工ソリューションを提供します。
- Phone: +86 13790500374
- Email: info@rejincnc.com
FAQ
Q:精密薄肉アルミニウム加工において、達成可能な最小肉厚はどれくらいですか?
A:最適化された5軸ツールパス、制御された切削力ベクトル、および特殊な真空ワーク保持により、薄肉CNC加工における生産肉厚は、アルミニウム合金の場合、±0.01 mm以内の公差を維持しながら、0.5 mmから0.8 mmに日常的に達することができます。
Q:5軸CNC加工は、標準的な3軸フライス加工と比較して、どのように変形を低減するのですか?
A:5軸CNC加工では、切削工具の向きを連続的に調整できるため、切削力ベクトルをワークピースの最も強い構造軸に沿って制御し、1回のセットアップで多面的な形状を加工できるため、再クランプ時の応力蓄積やCNC加工による変形を排除できます。
Q:OEMの購入者は、薄肉部品の機械加工から板金プレス加工へ移行するべきタイミングはいつですか?
A:月間生産量が2,000~5,000個を超える場合、単純な薄肉形状であればプレス加工が費用対効果に優れています。一方、複雑な厚肉から薄肉への移行部、少量から中量のバッチサイズ、または初期金型費用が不要なプロジェクトには、薄肉CNCフライス加工が最適です。
Q:薄肉CNCフライス加工時の加工歪みを最小限に抑えるために推奨される材料の焼き戻し状態は何ですか?
A:AL6061-T651やAL7075-T651などの応力除去処理を施した鋼材は、薄肉部品の加工に強く推奨されます。これらの鋼材は、加工前に機械的な延伸処理を施すことで内部応力分布を均一化し、加工後の反りを防止します。


 彼らはいた









