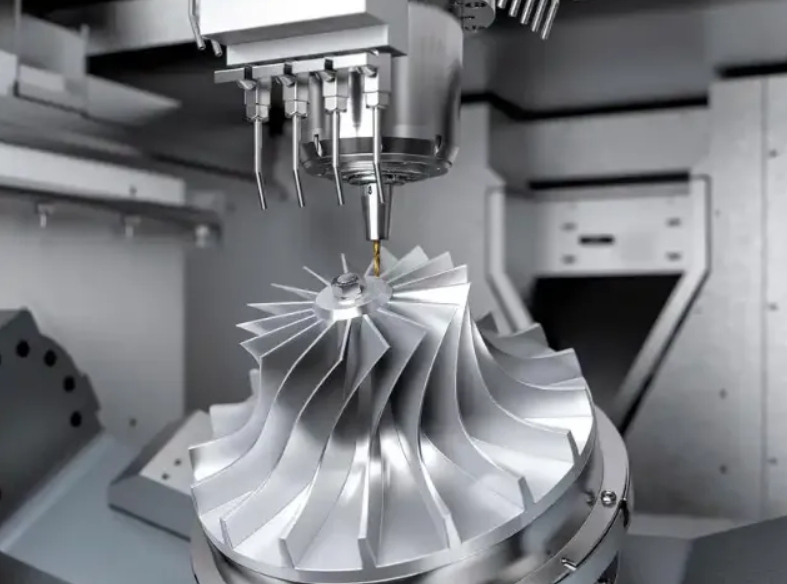
O desafio da distorção na usinagem de paredes finas
Componentes estruturais de paredes finas são cada vez mais vitais em indústrias de alto desempenho, porém a usinagem de peças de paredes finas apresenta desafios de engenharia complexos devido à severa distorção causada pela usinagem.
Entendendo a mecânica da instabilidade de paredes finas
Os projetos de engenharia modernos em estruturas de drones aeroespaciais, gabinetes eletrônicos 3C e caixas acústicas de alta qualidade exigem perfis estruturais ultraleves sem sacrificar a rigidez. Rejin CNC Especializada em usinagem CNC de precisão e usinagem CNC de alta precisão em paredes finas para componentes estruturais complexos, onde a espessura da parede frequentemente cai abaixo de 1,0 mm, exigindo controle rigoroso sobre a deflexão mecânica e a deformação térmica.
- Limiares de Sensibilidade à Deflexão: Ao executar fresamento CNC de paredes finas em estruturas de liga de alumínio com relações espessura/altura superiores a 1:15, os componentes dinâmicos da força de corte induzem deflexão elástica, resultando em acentuado afilamento dimensional e marcas de vibração. Na Rejin CNC, nossa equipe... máquina CNC de 5 eixos A configuração compensa o engate dinâmico da ferramenta para manter uma precisão consistente na ordem de micropolegadas e evitar deformações na usinagem CNC.
- Vibração e degradação da superfície: Seções finas sem suporte apresentam baixa rigidez dinâmica, causando vibrações ressonantes severas durante a usinagem periférica de alumínio de alta velocidade em paredes finas. A implementação da otimização direcionada do percurso da ferramenta em 5 eixos e ajustes personalizados da velocidade do fuso reduzem a amplitude da vibração, resultando em valores de rugosidade superficial abaixo de Ra 0,8 µm.
A economia da fabricação de precisão de paredes finas
A seleção da metodologia de fabricação ideal requer a avaliação do volume de produção, da complexidade geométrica e dos investimentos iniciais em ferramentas.
- Limiares de seleção de processo (CNC vs. Estampagem): Para quantidades de produção inferiores a 2.000 unidades por mês ou geometrias com nervuras internas e espessuras de parede variáveis, a adoção de estratégias de fresagem de 5 eixos evita o custo inicial de matrizes de US$ 15.000 a US$ 50.000 associado à estampagem de chapas metálicas, ao mesmo tempo que proporciona maior flexibilidade na iteração do projeto.
- Otimização de custos por meio de serviços integrados: Ao aproveitar as instalações certificadas ISO 9001 e IATF 16949 da Rejin CNC — equipadas com mais de 100 centros CNC de alta precisão e linhas automatizadas de acabamento de superfície internas — os compradores de OEMs eliminam a necessidade de múltiplos fornecedores, reduzindo os custos totais de aquisição em até 18%.
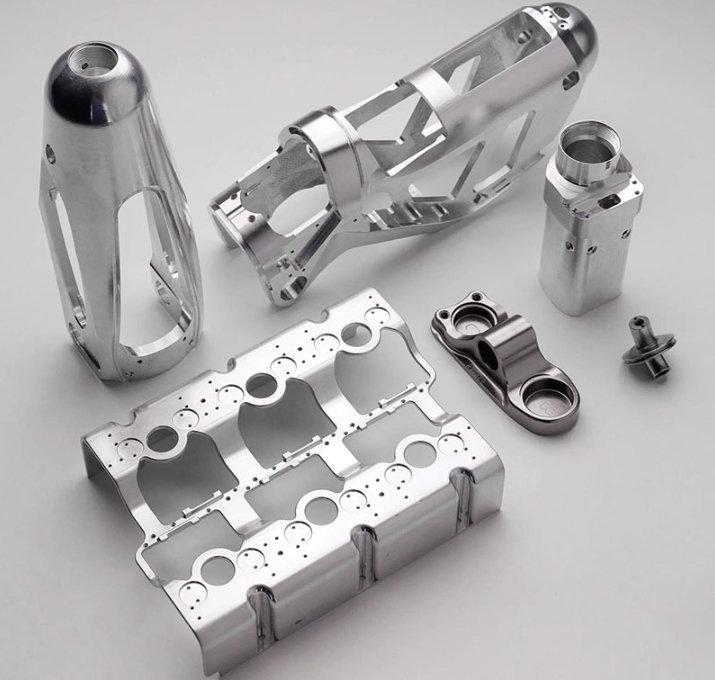
Causas principais da deformação de peças: tensões residuais e forças de corte.
Identificar os fenômenos físicos por trás do movimento do material é essencial para formular estratégias eficazes de mitigação contra a distorção na usinagem de paredes finas.
Tensão residual em materiais a granel e protocolos de alívio de tensão
O estado de tensão interna em peças extrudadas ou laminadas atua como um catalisador primário para o movimento do material, uma vez que a restrição estrutural é removida durante o processo de extração.
- Distribuição de tensões pré-usinagem: O alumínio padrão AL6061-T6 ou AL7075-T6 contém tensões residuais internas assimétricas provenientes da extrusão e do resfriamento térmico; o corte localizado desequilibra essas forças, causando empenamento instantâneo. A Rejin CNC utiliza materiais pré-condicionados e aliviados de tensões (como o aço temperado T651) para minimizar a distorção interna durante a usinagem CNC de paredes finas.
- Relaxamento térmico e recozimento: A remoção de metal de alta energia gera picos de calor localizados que desencadeiam a expansão térmica e o subsequente relaxamento de tensões. A implementação de passes de desbaste seguidos por ciclos térmicos dedicados ao alívio de tensões previne distorções durante o fresamento de acabamento final.
Mecânica Mecânica: Deflexão da Ferramenta e Vetores da Força de Corte
A interação entre a aresta de corte e a parede da peça determina a magnitude da deformação mecânica.
- Particionamento das forças tangenciais e radiais: Componentes de alta força de corte radial empurram paredes finas para longe da ferramenta de corte, resultando em variações residuais na espessura da parede de até 0,08 mm acima das especificações do desenho. Os engenheiros da Rejin CNC utilizam ferramentas com ângulo de ataque positivo para minimizar as forças de empuxo radial e evitar o deslocamento da parede.
- Métricas de compensação de deflexão da ferramenta: Fresas de topo com altas relações comprimento/diâmetro (L/D > 4) sofrem deflexão por flexão sob carga; o cálculo da deflexão da ferramenta por meio de modelos de elasticidade de viga garante que os percursos da ferramenta sejam compensados para preservar as tolerâncias nominais de até ±0,01 mm durante a fresagem CNC de paredes finas.
Técnicas de Otimização: Seleção de Trajetória da Ferramenta, Avanços Adaptativos e Fixação Dinâmica
Eliminar a deformação exige uma abordagem integrada que combine programação CAM avançada com estratégias flexíveis de fixação da peça.
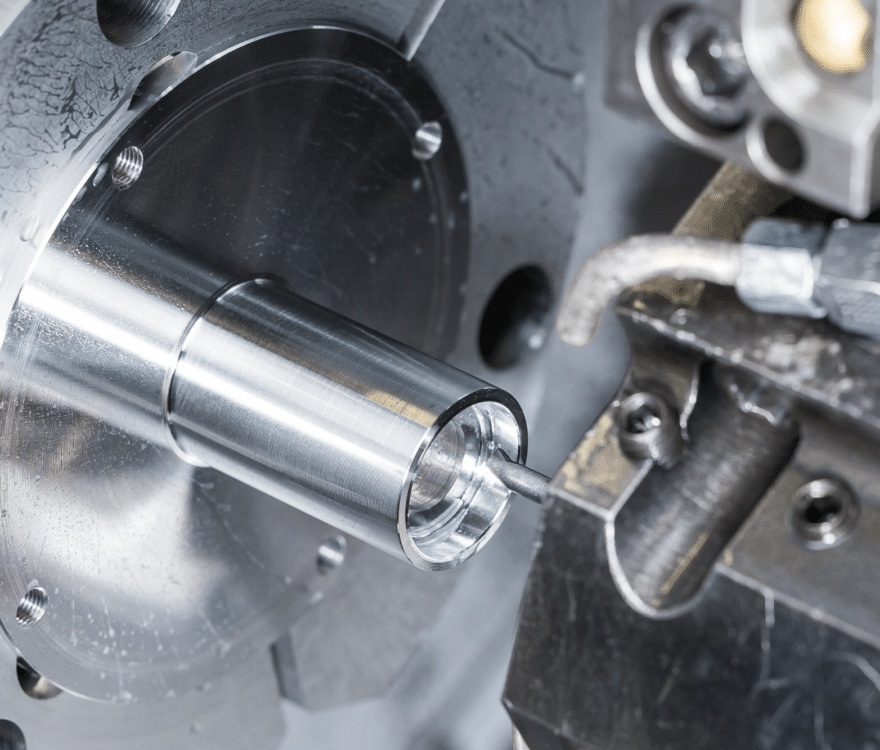
Orientação de ferramentas em 5 eixos e estratégias adaptativas de trajetória de ferramenta
A utilização da cinemática multiaxial permite a otimização contínua dos vetores de contato da ferramenta em relação às estruturas flexíveis da parede.
- Engate dinâmico do ângulo da ferramenta: A utilização de usinagem CNC de 5 eixos em plataformas avançadas como os centros DMG MORI e Mazak permite ajustes contínuos de orientação da ferramenta (ajuste do eixo A/C). Isso direciona a força de corte principal ao longo do eixo Z rígido da peça, em vez de deformar a parede sem suporte.
- Fresamento trocoidal adaptativo com carga de cavacos constante: A substituição de trajetórias de ranhura tradicionais por trajetórias de ferramenta trocoidais adaptativas mantém um arco de contato constante (tipicamente 10% a 15% de sobreposição radial), evitando picos de força que provocam deflexão da parede e deformação na usinagem CNC.
- Sequências de desbaste simétrico de nervuras: O usinagem simultâneo ou em incrementos escalonados balanceados em lados opostos de nervuras estruturais finas (profundidade de corte em degraus de 0,5 mm a 1,0 mm) equaliza as forças mecânicas opostas, mitigando a distorção de usinagem da parede fina.
Soluções de Engenharia de Fixação e Fixação Dinâmica
A fixação convencional em morsas esmaga facilmente perfis delicados de paredes finas, causando deformações severas devido à compressão, o que exige projetos de dispositivos de fixação personalizados.
- Fixação a vácuo e com ligas de baixo ponto de fusão: A fixação a vácuo uniforme ou o suporte de cavidades finas com ligas de suporte estrutural solúveis em água proporciona amortecimento contínuo em superfícies complexas, eliminando a deformação localizada da fixação.
- Parâmetros padronizados para torque de fixação: O estabelecimento de limites de torque rigorosos (por exemplo, 5 N·m a 8 N·m) em dispositivos de fixação personalizados com mordentes macios evita a torção mecânica da estrutura durante a usinagem de peças de paredes finas em alta velocidade.
Refrigeração e gerenciamento térmico em fresamento de alta velocidade
O equilíbrio térmico em toda a geometria da peça é crucial para a repetibilidade dimensional na ordem de micropolegadas na usinagem de alumínio de paredes finas.
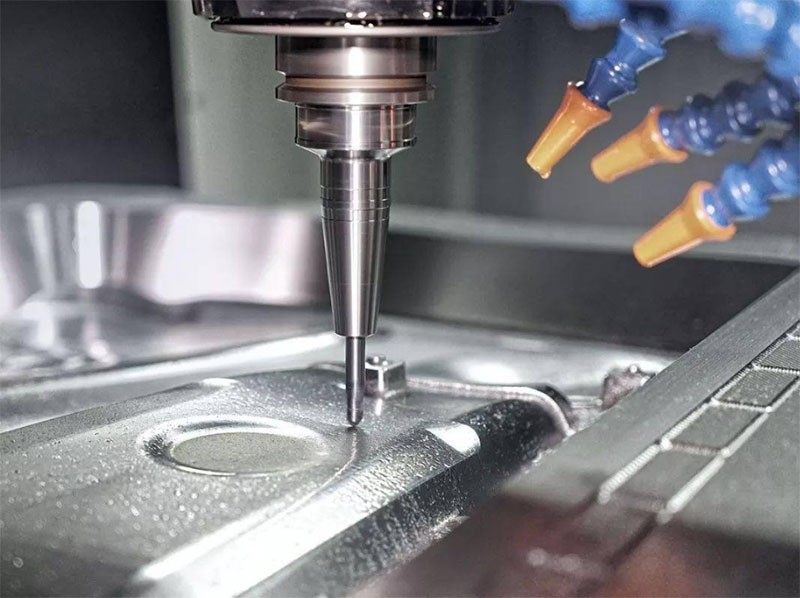
Protocolos de controle térmico e implementação MQL
Os gradientes térmicos locais induzem uma expansão não uniforme, resultando em erros dimensionais quando a peça retorna à temperatura ambiente.
- Fornecimento de fluido refrigerante de alta pressão através do fuso: A aplicação de fluido refrigerante de 70 bar através do fuso remove instantaneamente os cavacos de cavidades profundas, eliminando o reprocessamento a quente e a expansão térmica localizada.
- Aplicação de Lubrificação em Quantidade Mínima (MQL): Em fresamento CNC de alta velocidade e paredes finas, os sistemas MQL fornecem uma névoa precisa de lubrificante biodegradável em aerossol, mantendo as temperaturas da zona de corte e prevenindo distorções por choque térmico.
Estudo de Caso Industrial Verificado e Capacidade de Produção
Métricas de aplicação no mundo real destacam as capacidades técnicas da Rejin CNC em usinagem CNC de precisão e usinagem de peças de paredes finas.
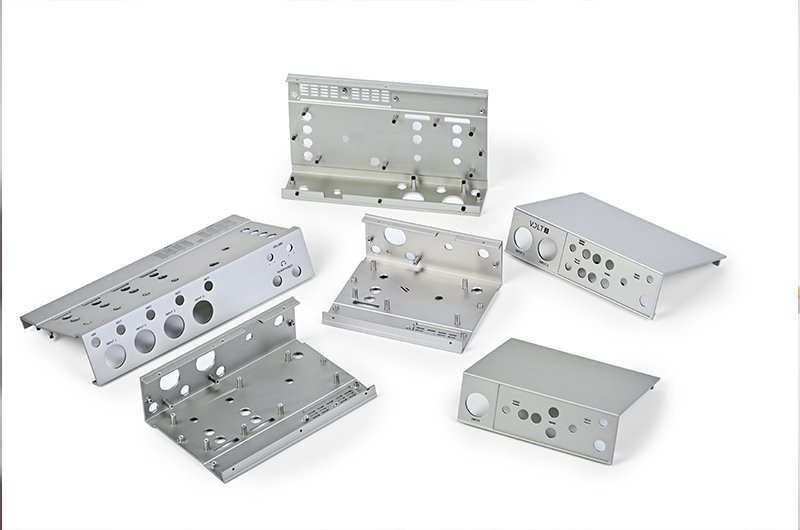
Case Proof: Gabinete para unidade de controle de marca europeia de áudio de alta fidelidade
- Desafio do projeto: Uma marca líder europeia de equipamentos de áudio solicitou gabinetes de alumínio personalizados com espessura de parede de 0,8 mm, estética escovada horizontal rigorosa e acabamento anodizado com tolerância de superfície plana de ±0,015 mm, sem sofrer distorção de usinagem de parede fina.
- Solução de Engenharia CNC da Rejin: A Rejin CNC implementou soluções personalizadas. Fresagem de 5 eixos Estratégias com fresamento trocoidal adaptativo em centros de usinagem Mazak, combinadas com suporte de fixação a vácuo personalizado. Ao aplicar uma otimização rigorosa do percurso da ferramenta em 5 eixos e controlar a orientação da ferramenta para direcionar as forças de corte ao longo das nervuras estruturais, a deformação da peça foi completamente eliminada.
- Resultados quantitativos e escala: Alcançamos 100% de conformidade dimensional em lotes mensais com volume superior a 20.000 unidades. A taxa de aprovação na primeira inspeção atingiu 99,6%, com devoluções por defeito de clientes caindo para menos de 0,3%. O prazo de prototipagem foi reduzido de 12 para 5 dias, permitindo uma rápida implementação global do produto.
Conclusão: Fabricação confiável de componentes CNC ultrafinos
Dominar a usinagem CNC de paredes finas exige a combinação de usinagem CNC de 5 eixos, alívio dinâmico de tensões, fixação personalizada para evitar deformações por compressão e gerenciamento térmico preciso. Na Rejin CNC, nossos mais de 22 anos de experiência em fabricação, mais de 100 centros de usinagem CNC avançados e Suporte completo ao projeto DFM Capacitar clientes OEM globais nos setores de áudio, automotivo, drones e eletrônicos 3C a alcançar uma produção de componentes precisa e sem deformações.
Otimize hoje mesmo sua fabricação CNC de paredes finas.
Envie seus modelos CAD para uma análise DFM completa e gratuita, além de um orçamento oficial em até 24 horas. Desde protótipos rápidos (prazo de entrega de 3 a 5 dias) até produção em massa de alto volume para OEMs (mais de 20.000 unidades por mês), a Rejin CNC oferece soluções confiáveis e de alta precisão para fresamento CNC de paredes finas, personalizadas de acordo com suas especificações exatas.
- Phone: +86 13790500374
- Email: info@rejincnc.com
FAQ
P: Qual é a espessura mínima de parede que pode ser alcançada na usinagem de alumínio de parede fina de precisão?
A: Com a otimização do percurso da ferramenta em 5 eixos, vetores de força de corte controlados e fixação a vácuo especializada, a espessura da parede na usinagem CNC de paredes finas pode atingir rotineiramente de 0,5 mm a 0,8 mm em ligas de alumínio, mantendo tolerâncias dentro de ±0,01 mm.
P: Como a usinagem CNC de 5 eixos reduz a deformação em comparação com a fresagem padrão de 3 eixos?
A: A usinagem CNC de 5 eixos permite a orientação contínua da ferramenta de corte, direcionando os vetores de força de corte ao longo do eixo estrutural mais resistente da peça e concluindo recursos com múltiplas faces em uma única configuração para eliminar o acúmulo de tensão devido à refixação e a deformação da usinagem CNC.
P: Quando um comprador OEM deve fazer a transição da usinagem de peças de paredes finas para a estampagem de chapas metálicas?
A: A estampagem torna-se economicamente viável para geometrias simples de paredes finas em volumes mensais superiores a 2.000-5.000 unidades, enquanto a fresagem CNC de paredes finas é ideal para transições complexas de espessura variável, lotes de tamanho baixo a médio ou projetos sem necessidade de ferramentas iniciais.
P: Quais têmperas de material são recomendadas para minimizar a distorção de usinagem durante a fresagem CNC de paredes finas?
A: Ligas com tratamento térmico de alívio de tensões, como AL6061-T651 ou AL7075-T651, são altamente recomendadas para usinagem de peças de paredes finas, pois passam por um processo de alongamento mecânico antes da usinagem para equalizar a distribuição de tensões internas e evitar empenamentos após a usinagem.


 Eles eram









