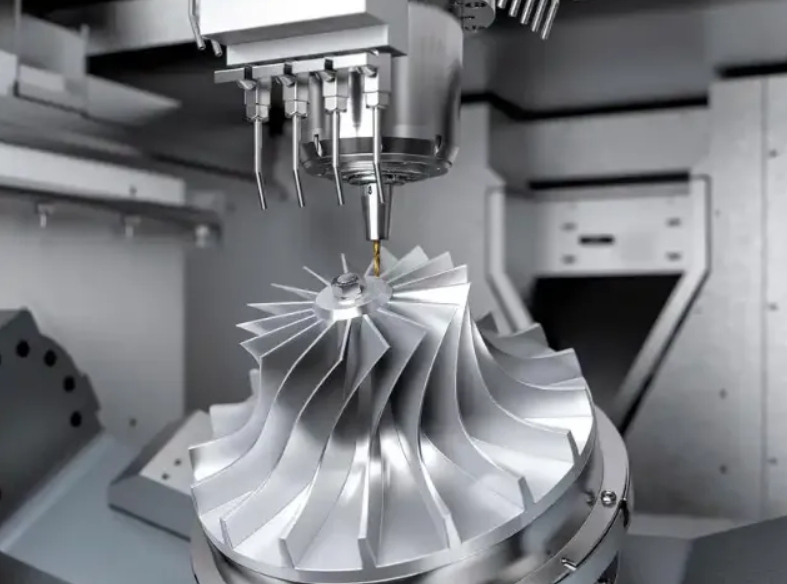
El desafío de la distorsión en el mecanizado de paredes delgadas
Los componentes estructurales de paredes delgadas son cada vez más importantes en las industrias de alto rendimiento; sin embargo, el mecanizado de piezas de paredes delgadas presenta importantes desafíos de ingeniería debido a la grave distorsión que se produce durante el mecanizado.
Comprender la mecánica de la inestabilidad de paredes delgadas
Los diseños de ingeniería modernos en estructuras de vehículos aéreos no tripulados (UAV) para la industria aeroespacial, carcasas de componentes electrónicos 3C y cajas de audio de alta gama exigen perfiles estructurales ultraligeros sin sacrificar la rigidez. CNC de Rejin Se especializa en mecanizado CNC de precisión y mecanizado CNC de alta precisión para paredes delgadas, destinado a componentes estructurales complejos donde el espesor de la pared suele ser inferior a 1,0 mm, lo que requiere un control estricto de la deflexión mecánica y la deformación térmica.
- Umbrales de sensibilidad a la deflexión: Al realizar fresado CNC de paredes delgadas en carcasas estructurales de aleación de aluminio con relaciones de espesor de pared a altura superiores a 1:15, los componentes de la fuerza de corte dinámica inducen una deflexión elástica, lo que provoca una conicidad dimensional severa y marcas de vibración. En Rejin CNC, nuestros Mecanizado CNC de 5 ejes La configuración compensa el acoplamiento dinámico de la herramienta para mantener una precisión constante de micropulgadas y evitar la deformación durante el mecanizado CNC.
- Vibración y degradación de la superficie: Las secciones delgadas sin soporte presentan baja rigidez dinámica, lo que provoca fuertes vibraciones resonantes durante el mecanizado periférico de aluminio de paredes delgadas a alta velocidad. La optimización de la trayectoria de la herramienta en 5 ejes y los ajustes de velocidad del husillo a medida reducen la amplitud de la vibración, obteniendo valores de rugosidad superficial inferiores a Ra 0,8 µm.
La economía de la fabricación de paredes delgadas de precisión
Para seleccionar la metodología de fabricación óptima, es necesario evaluar el volumen de producción, la complejidad geométrica y las inversiones iniciales en herramientas.
- Umbrales de selección de procesos (CNC frente a estampado): Para volúmenes de producción inferiores a 2000 unidades al mes o geometrías con nervaduras internas y espesores de pared variables, la adopción de estrategias de fresado de 5 ejes evita el coste inicial de entre 15 000 y 50 000 dólares asociado al estampado de chapa metálica, al tiempo que proporciona una mayor flexibilidad en la iteración del diseño.
- Optimización de costes mediante servicios integrados: Al aprovechar las instalaciones de Rejin CNC, certificadas según las normas ISO 9001 e IATF 16949, equipadas con más de 100 centros CNC de alta precisión y líneas automatizadas de acabado de superficies propias, los compradores OEM eliminan la necesidad de pasar por múltiples proveedores, reduciendo los costes totales de adquisición hasta en un 18 %.
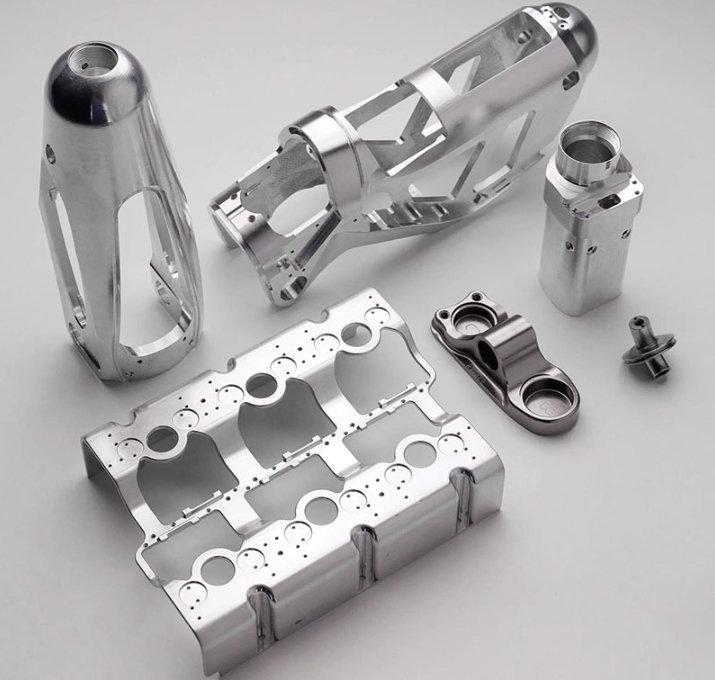
Causas principales de la deformación de las piezas: tensiones residuales y fuerzas de corte.
Identificar los fenómenos físicos que subyacen al movimiento del material es esencial para formular estrategias de mitigación eficaces contra la distorsión en el mecanizado de paredes delgadas.
Protocolos para el alivio y la reducción de tensiones residuales en materiales a granel
El estado de tensión interna dentro del material extruido o laminado actúa como catalizador principal del movimiento del material una vez que se elimina la restricción estructural durante el proceso de extracción del material.
- Distribución de tensiones previas al mecanizado: El material estándar AL6061-T6 o AL7075-T6 contiene tensiones residuales internas asimétricas derivadas de la extrusión y el temple térmico; el corte localizado desequilibra estas fuerzas, provocando una deformación instantánea. Rejin CNC utiliza materiales preacondicionados y con alivio de tensiones (como el temple T651) para minimizar la distorsión interna durante el mecanizado CNC de paredes delgadas.
- Relajación térmica y recocido: La eliminación de metal a alta energía genera picos de calor localizados que provocan la expansión térmica y la posterior relajación de tensiones. La implementación de pasadas de desbaste seguidas de ciclos térmicos específicos para el alivio de tensiones evita la distorsión durante el fresado de acabado final.
Mecánica Mecánica: Deflexión de la herramienta y vectores de fuerza de corte
La interacción entre el filo de corte y la pared de la pieza de trabajo determina la magnitud de la deformación mecánica.
- Distribución de fuerzas tangenciales y radiales: Los componentes con alta fuerza de corte radial empujan las paredes delgadas alejándolas de la herramienta, lo que provoca variaciones residuales en el espesor de la pared de hasta 0,08 mm por encima de las especificaciones del plano. Los ingenieros de Rejin CNC utilizan herramientas con ángulo de ataque positivo para minimizar las fuerzas de empuje radial y evitar el empuje de las paredes.
- Métricas de compensación de la deflexión de la herramienta: Las fresas con una alta relación longitud-diámetro (L/D > 4) sufren deflexión por flexión bajo carga; el cálculo de la deflexión de la herramienta mediante modelos de elasticidad de vigas garantiza que las trayectorias de corte se desfasen para preservar las tolerancias nominales hasta ±0,01 mm durante el fresado CNC de paredes delgadas.
Técnicas de optimización: selección de trayectoria de herramienta, avances adaptativos y sujeción dinámica.
Para eliminar la deformación se requiere un enfoque integrado que combine la programación CAM avanzada con estrategias de sujeción de piezas flexibles.
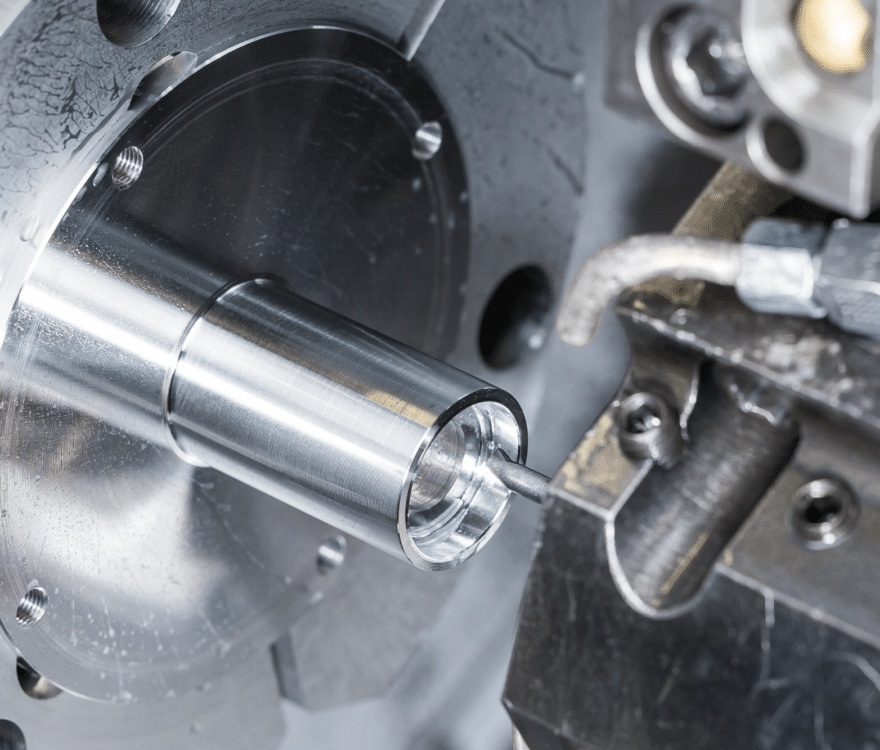
Estrategias de orientación de herramientas en 5 ejes y trayectorias de herramientas adaptativas
El aprovechamiento de la cinemática multieje permite la optimización continua de los vectores de contacto de la herramienta en relación con las estructuras de pared flexibles.
- Ajuste dinámico del ángulo de la herramienta: El mecanizado CNC de 5 ejes en plataformas avanzadas como los centros DMG MORI y Mazak permite ajustes continuos de la orientación de la herramienta (ajuste del eje A/C). Esto dirige la fuerza de corte principal hacia el eje Z rígido de la pieza, en lugar de deformar la pared sin soporte.
- Fresado trocoidal adaptativo con carga de viruta constante: La sustitución de las trayectorias de ranurado tradicionales por trayectorias de herramienta trocoidales adaptativas mantiene un arco de contacto constante (normalmente un paso radial del 10 % al 15 %), lo que evita picos de fuerza que provocan la deflexión de la pared y la deformación del mecanizado CNC.
- Secuencias de desbaste simétrico de nervaduras: El mecanizado simultáneo de los lados opuestos de nervaduras estructurales delgadas o en incrementos escalonados equilibrados (profundidad de corte escalonada de 0,5 mm a 1,0 mm) iguala las fuerzas mecánicas opuestas, mitigando la distorsión del mecanizado de paredes delgadas.
Ingeniería de sujeción de piezas y soluciones de sujeción dinámica
El sistema de sujeción convencional mediante tornillo de banco aplasta fácilmente los perfiles delicados de paredes delgadas, provocando una grave deformación por sujeción y requiriendo el diseño de fijaciones a medida.
- Sujeción por vacío y con aleaciones de bajo punto de fusión: La sujeción uniforme por vacío o el refuerzo de cavidades delgadas con aleaciones de soporte estructural solubles en agua proporciona una amortiguación continua en superficies complejas, eliminando la deformación localizada por sujeción.
- Parámetros estandarizados del par de apriete: El establecimiento de límites de par estrictos (por ejemplo, de 5 N·m a 8 N·m) en los dispositivos de sujeción de mordazas blandas personalizados evita la torsión mecánica del bastidor durante el mecanizado de piezas de paredes delgadas a alta velocidad.
Refrigeración y gestión térmica en fresado de alta velocidad
El equilibrio térmico en toda la geometría de la pieza de trabajo es fundamental para lograr una repetibilidad dimensional de micropulgadas en el mecanizado de aluminio de paredes delgadas.
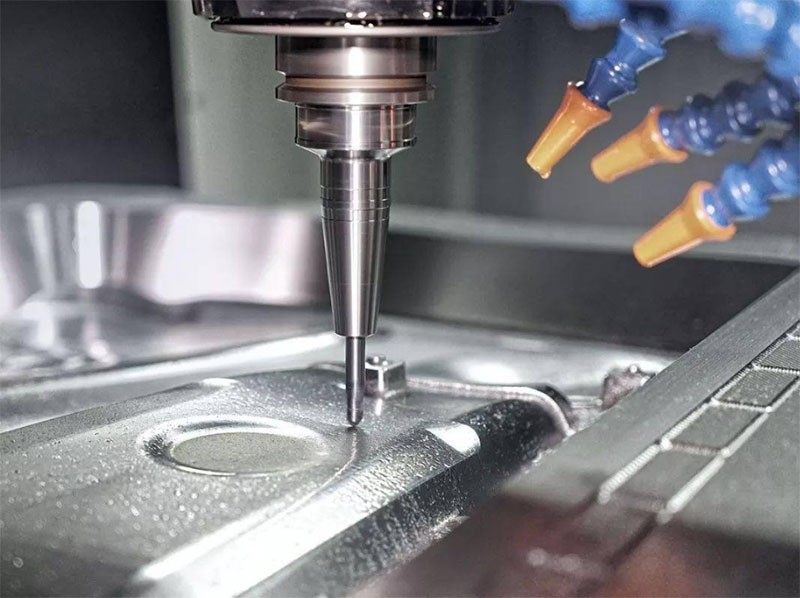
Protocolos de control térmico e implementación de MQL
Los gradientes térmicos locales inducen una expansión no uniforme, lo que provoca errores dimensionales una vez que la pieza vuelve a la temperatura ambiente.
- Suministro de refrigerante a alta presión a través del husillo: El uso de refrigerante a través del husillo a 70 bares elimina instantáneamente las virutas de las cavidades profundas, lo que elimina el re-corte por calor y la expansión térmica localizada.
- Aplicación de la lubricación con cantidad mínima (MQL): En el fresado CNC de paredes delgadas a alta velocidad, los sistemas MQL suministran una niebla precisa de lubricante biodegradable en aerosol, manteniendo las temperaturas de la zona de corte y evitando las deformaciones por choque térmico.
Estudio de caso industrial verificado y capacidad de producción
Las métricas de aplicaciones reales ponen de manifiesto las capacidades técnicas de Rejin CNC en el mecanizado CNC de precisión y el mecanizado de piezas de paredes delgadas.
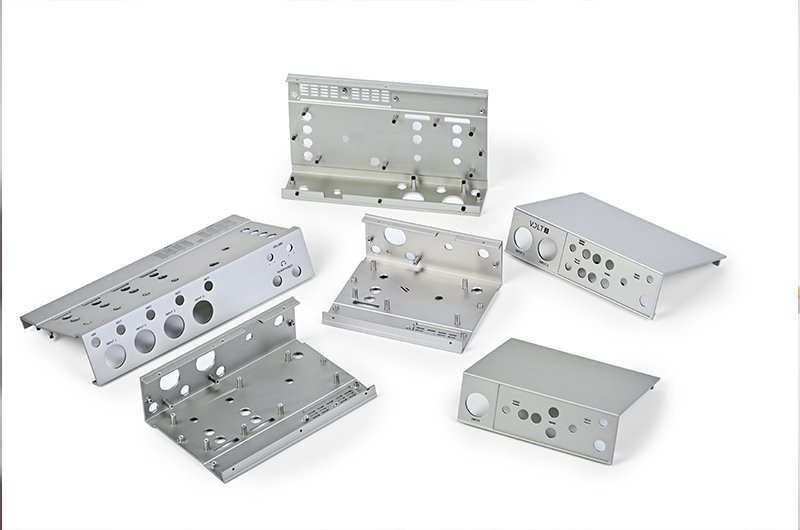
Case Proof: Carcasa para unidad de control de una marca europea de audio de alta gama.
- Reto del proyecto: Una importante marca europea de equipos de audio requería carcasas de aluminio personalizadas con un espesor de pared de 0,8 mm, una estética estrictamente cepillada horizontal y un acabado anodizado con una tolerancia de superficie plana de ±0,015 mm, sin sufrir distorsión por mecanizado de paredes delgadas.
- Solución de ingeniería CNC de Rejin: Rejin CNC implementó soluciones a medida. Fresado de 5 ejes Se emplearon estrategias de fresado trocoidal adaptativo en centros de mecanizado Mazak, combinadas con un sistema de sujeción por vacío personalizado. Mediante la optimización rigurosa de la trayectoria de la herramienta en 5 ejes y el control de su orientación para dirigir las fuerzas de corte a lo largo de las nervaduras estructurales, se eliminó por completo la deformación de la pieza.
- Resultados cuantitativos y escala: Se logró un cumplimiento dimensional del 100 % en volúmenes mensuales superiores a 20 000 unidades. El rendimiento de la inspección en la primera pasada alcanzó el 99,6 %, con una reducción de las devoluciones por defectos de los clientes inferior al 0,3 %. El tiempo de desarrollo de prototipos se redujo de 12 a 5 días, lo que permitió un rápido despliegue global del producto.
Conclusión: Fabricación fiable de componentes ultrafinos mediante CNC.
Dominar el mecanizado CNC de paredes delgadas requiere combinar el mecanizado CNC de 5 ejes, el alivio dinámico de tensiones, la sujeción personalizada de piezas para evitar la deformación por sujeción y una gestión térmica precisa. En Rejin CNC, nuestros más de 22 años de experiencia en fabricación, más de 100 centros de mecanizado CNC avanzados y Soporte integral para el diseño DFM Capacitamos a clientes OEM globales de las industrias de audio, automoción, vehículos aéreos no tripulados y electrónica 3C para lograr una producción de componentes precisa y sin deformaciones.
Optimice hoy mismo su fabricación CNC de paredes delgadas.
Suba sus modelos CAD para obtener una revisión DFM completa y gratuita, y un presupuesto oficial en 24 horas. Desde prototipos rápidos (plazo de entrega de 3 a 5 días) hasta producción en masa OEM de alto volumen (más de 20 000 unidades al mes), Rejin CNC ofrece soluciones de fresado CNC de paredes delgadas fiables y de alta precisión, adaptadas a sus especificaciones exactas.
- Phone: +86 13790500374
- Email: info@rejincnc.com
Preguntas frecuentes
P: ¿Cuál es el espesor mínimo de pared que se puede lograr en el mecanizado de precisión de paredes delgadas de aluminio?
A: Gracias a la optimización de la trayectoria de la herramienta en 5 ejes, los vectores de fuerza de corte controlados y la sujeción por vacío especializada, el espesor de pared en el mecanizado CNC de paredes delgadas puede alcanzar habitualmente entre 0,5 mm y 0,8 mm en aleaciones de aluminio, manteniendo tolerancias de ±0,01 mm.
P: ¿Cómo reduce el mecanizado CNC de 5 ejes la deformación en comparación con el fresado estándar de 3 ejes?
A: El mecanizado CNC de 5 ejes permite una orientación continua de la herramienta de corte, dirigiendo los vectores de fuerza de corte a lo largo del eje estructural más resistente de la pieza de trabajo y completando características de múltiples caras en una sola configuración para eliminar la acumulación de tensiones por re-sujeción y la deformación por mecanizado CNC.
P: ¿Cuándo debería un comprador OEM pasar del mecanizado de piezas de paredes delgadas al estampado de chapa metálica?
A: El estampado resulta rentable para geometrías simples de paredes delgadas con volúmenes mensuales superiores a 2000-5000 unidades, mientras que el fresado CNC de paredes delgadas es ideal para transiciones complejas de espesor variable, tamaños de lote bajos a medianos o proyectos que no requieren herramientas iniciales.
P: ¿Qué templetes de material se recomiendan para minimizar la distorsión del mecanizado durante el fresado CNC de paredes delgadas?
A: Se recomienda encarecidamente el uso de aleaciones con tratamiento térmico de alivio de tensiones, como AL6061-T651 o AL7075-T651, para el mecanizado de piezas de paredes delgadas, ya que se someten a un estiramiento mecánico antes del mecanizado para igualar la distribución de las tensiones internas y evitar la deformación posterior al mecanizado.


 Eran









