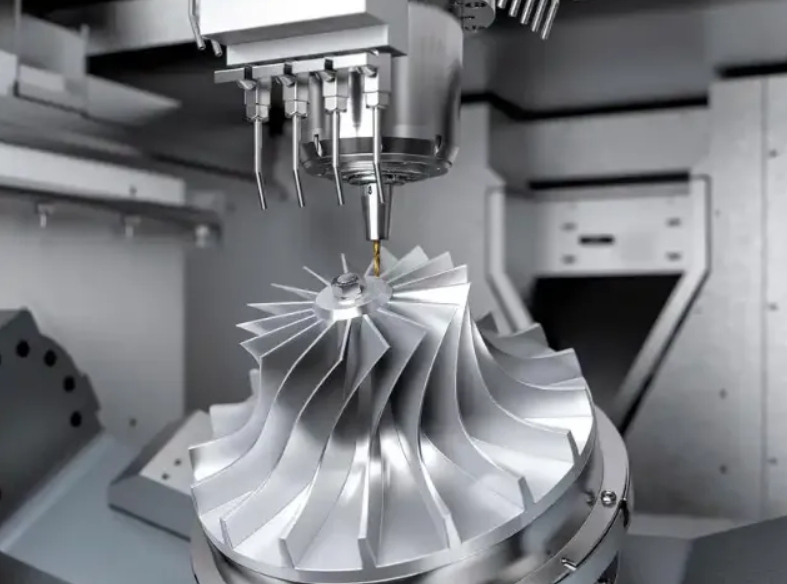
تحدي تشوه عملية تشكيل الجدران الرقيقة
أصبحت المكونات الهيكلية ذات الجدران الرقيقة ذات أهمية متزايدة في مختلف الصناعات عالية الأداء، ومع ذلك فإن تصنيع الأجزاء ذات الجدران الرقيقة يمثل تحديات هندسية صعبة بسبب التشوه الشديد الناتج عن التصنيع.
فهم آليات عدم استقرار الجدران الرقيقة
تتطلب التصاميم الهندسية الحديثة في هياكل الطائرات بدون طيار الفضائية، وأغلفة الإلكترونيات ثلاثية الأبعاد، وحاويات الصوت المتميزة، هياكل خفيفة الوزن للغاية دون التضحية بالصلابة. ريجين CNC تتخصص في التصنيع الدقيق باستخدام الحاسوب (CNC) والتصنيع عالي الدقة باستخدام الحاسوب (CNC) للجدران الرقيقة للمكونات الهيكلية المعقدة حيث ينخفض سمك الجدار غالبًا إلى أقل من 1.0 مم، مما يتطلب تحكمًا صارمًا في الانحراف الميكانيكي والتشوه الحراري.
- عتبات حساسية الانحراف: عند تنفيذ عمليات الطحن باستخدام الحاسوب (CNC) للجدران الرقيقة على الهياكل المصنوعة من سبائك الألومنيوم بنسب سُمك الجدار إلى الارتفاع التي تتجاوز 1:15، تتسبب مكونات قوة القطع الديناميكية في انحراف مرن، مما يؤدي إلى تناقص حاد في الأبعاد وظهور علامات اهتزاز. في شركة ريجين سي إن سي (Rejin CNC)، فإن... 5 محور CNC التصنيع يعمل الإعداد على تعويض التفاعل الديناميكي للأداة للحفاظ على دقة متسقة تصل إلى ميكروبوصة ومنع تشوه التصنيع باستخدام الحاسب الآلي.
- الاهتزاز وتدهور السطح: تُظهر المقاطع الرقيقة غير المدعومة صلابة ديناميكية منخفضة، مما يُسبب اهتزازات رنانة شديدة أثناء عمليات التشغيل عالية السرعة للألمنيوم ذي الجدران الرقيقة. يُقلل تطبيق تحسين مسار الأداة المُستهدف ذي المحاور الخمسة وتعديلات سرعة المغزل المُخصصة من سعة الاهتزاز، مما يُؤدي إلى قيم خشونة سطح أقل من 0.8 ميكرومتر (Ra).
اقتصاديات تصنيع الجدران الرقيقة الدقيقة
يتطلب اختيار منهجية التصنيع المثلى تقييم حجم الإنتاج، وتعقيد الشكل الهندسي، والاستثمارات الأولية في الأدوات.
- عتبات اختيار العملية (التصنيع باستخدام الحاسب الآلي مقابل التشكيل بالضغط): بالنسبة لكميات الإنتاج التي تقل عن 2000 وحدة شهريًا أو الأشكال الهندسية التي تتميز بتضليع داخلي وسماكات جدارية متغيرة، فإن اعتماد استراتيجيات الطحن ذات 5 محاور يتجنب تكلفة القالب الأولية التي تتراوح بين 15000 و50000 دولار أمريكي المرتبطة بتشكيل الصفائح المعدنية مع توفير مرونة أسرع في تكرار التصميم.
- تحسين التكاليف من خلال الخدمات المتكاملة: من خلال الاستفادة من منشأة Rejin CNC الحاصلة على شهادة ISO 9001 و IATF 16949 - والمجهزة بأكثر من 100 مركز CNC عالي الدقة وخطوط تشطيب الأسطح الآلية الداخلية - يتخلص مشتري المعدات الأصلية من عمليات التسليم المتعددة للموردين، مما يقلل من إجمالي تكاليف الشراء بنسبة تصل إلى 18٪.
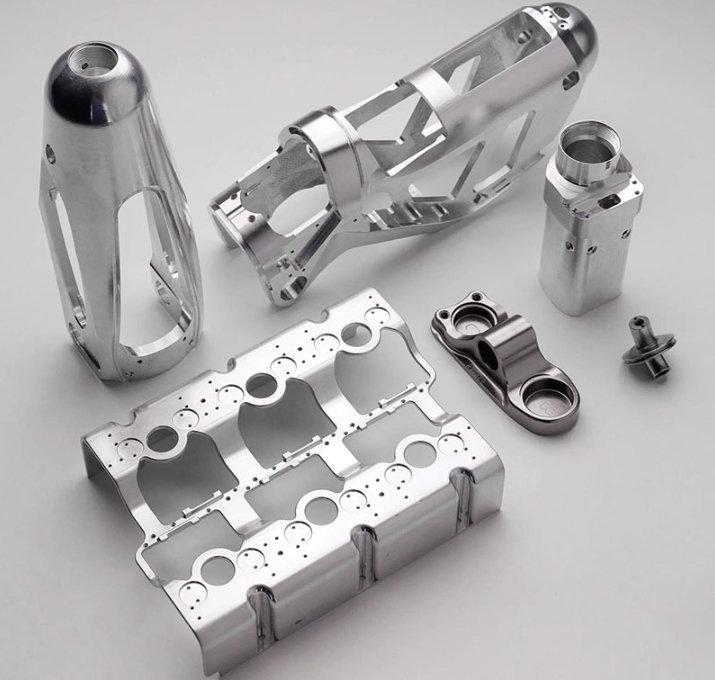
الأسباب الجذرية لتشوه الأجزاء: الإجهاد المتبقي وقوى القطع
يُعد تحديد الظواهر الفيزيائية الكامنة وراء حركة المواد أمرًا ضروريًا لصياغة استراتيجيات فعالة للتخفيف من تشوه التشغيل ذي الجدران الرقيقة.
بروتوكولات الإجهاد المتبقي في المواد السائبة وتخفيف الإجهاد
تعمل حالة الإجهاد الداخلي داخل المواد المبثوقة أو المدرفلة كعامل محفز أساسي لحركة المواد بمجرد إزالة القيد الهيكلي أثناء إزالة المواد.
- توزيع الإجهاد قبل التشغيل: تحتوي سبائك الألومنيوم القياسية AL6061-T6 أو AL7075-T6 على إجهادات داخلية متبقية غير متماثلة ناتجة عن عملية البثق والتبريد الحراري؛ يؤدي القطع الموضعي إلى اختلال توازن هذه القوى، مما يتسبب في انحناء فوري. تستخدم شركة Rejin CNC موادًا مُعالجة مسبقًا ومُخففة الإجهاد (مثل T651) لتقليل التشوه الداخلي الناتج عن التشغيل أثناء عمليات التصنيع باستخدام الحاسوب للجدران الرقيقة.
- الاسترخاء الحراري والتلدين: يؤدي إزالة المعدن باستخدام طاقة عالية إلى توليد ارتفاعات حرارية موضعية تحفز التمدد الحراري وما يتبعه من استرخاء الإجهاد. ويمنع تطبيق عمليات التجليخ الخشنة متبوعة بدورات حرارية مخصصة لتخفيف الإجهاد حدوث أي تشوه أثناء عملية التشطيب النهائي.
الميكانيكا الميكانيكية: انحراف الأداة ومتجهات قوة القطع
يحدد التفاعل بين حافة القطع وجدار قطعة العمل مقدار التشوه الميكانيكي.
- تقسيم القوى المماسية والشعاعية: تدفع مكونات قوة القطع الشعاعية العالية الجدران الرقيقة بعيدًا عن أداة القطع، مما ينتج عنه اختلافات في سمك الجدار المتبقي تصل إلى 0.08 مم فوق مواصفات الرسم. يستخدم مهندسو شركة Rejin CNC أدوات ذات زاوية قطع موجبة لتقليل قوى الدفع الشعاعية ومنع دفع الجدار للخارج.
- مقاييس تعويض انحراف الأداة: تعاني قواطع الطحن ذات نسب الطول إلى القطر العالية (L/D > 4) من انحراف الانحناء تحت الحمل؛ يضمن حساب انحراف الأداة عبر نماذج مرونة الشعاع إزاحة مسارات القطع للحفاظ على التفاوتات الاسمية حتى ±0.01 مم أثناء طحن CNC ذي الجدران الرقيقة.
تقنيات التحسين: اختيار مسار الأداة، والتغذية التكيفية، والتثبيت الديناميكي
إن القضاء على التشوه يتطلب نهجًا متكاملًا يجمع بين برمجة CAM المتقدمة واستراتيجيات تثبيت القطع المرنة.
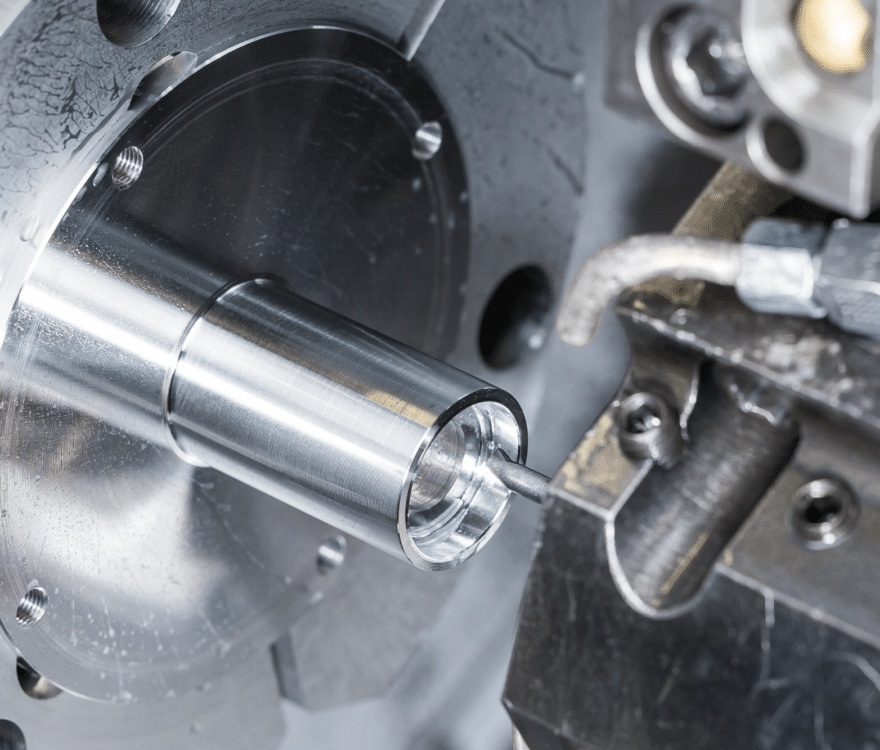
توجيه الأدوات خماسية المحاور واستراتيجيات مسار الأدوات التكيفية
تتيح الاستفادة من الحركة متعددة المحاور التحسين المستمر لمتجهات تلامس الأداة بالنسبة لهياكل الجدران المرنة.
- نظام ضبط زاوية الأداة الديناميكي: يتيح استخدام آلات CNC خماسية المحاور على منصات متطورة مثل مراكز DMG MORI وMazak إجراء تعديلات مستمرة على اتجاه الأداة (تعديل المحور A/C). وهذا يوجه قوة القطع الرئيسية لأسفل على طول المحور Z الصلب لقطعة العمل بدلاً من ثني الجدار غير المدعوم.
- الطحن الحلقي التكيفي ذو الحمل الثابت للرقاقة: إن استبدال مسارات التخديد التقليدية بمسارات الأدوات الحلقية التكيفية يحافظ على قوس ثابت للتعشيق (عادةً ما يكون 10٪ - 15٪ خطوة شعاعية)، مما يمنع ارتفاعات القوة التي تؤدي إلى انحراف الجدار وتشوه التصنيع باستخدام الحاسب الآلي.
- تسلسلات التخشين المتناظرة للأضلاع: إن تشغيل الجوانب المتقابلة للأضلاع الهيكلية الرقيقة في وقت واحد أو بزيادات متدرجة متوازنة (عمق القطع المتدرج 0.5 مم - 1.0 مم) يعادل القوى الميكانيكية المتعارضة، مما يقلل من تشوه تشغيل الجدران الرقيقة.
هندسة تثبيت المشغولات وحلول التثبيت الديناميكي
يؤدي التثبيت التقليدي بالملاقط بسهولة إلى سحق المقاطع الرقيقة ذات الجدران الرقيقة، مما يتسبب في تشوه شديد في التثبيت، الأمر الذي يستلزم هندسة تجهيزات مخصصة.
- التثبيت بالتفريغ وسبائك منخفضة الانصهار: يوفر التثبيت بالتفريغ المنتظم أو دعم الجيوب الرقيقة بسبائك الدعم الهيكلي القابلة للذوبان في الماء تخميدًا مستمرًا عبر الأسطح المعقدة، مما يؤدي إلى القضاء على تشوه التثبيت الموضعي.
- معايير عزم التثبيت الموحدة: إن وضع حدود صارمة لعزم الدوران (على سبيل المثال، 5 نيوتن متر - 8 نيوتن متر) على تجهيزات الفك الناعم المخصصة يمنع التواء الإطار الميكانيكي أثناء تشغيل الأجزاء ذات الجدران الرقيقة عالية السرعة.
إدارة سائل التبريد والحرارة في عمليات الطحن عالية السرعة
يُعد التوازن الحراري عبر هندسة قطعة العمل أمرًا بالغ الأهمية لتحقيق دقة الأبعاد بالميكروبوصة في عمليات تشكيل الألومنيوم ذي الجدران الرقيقة.
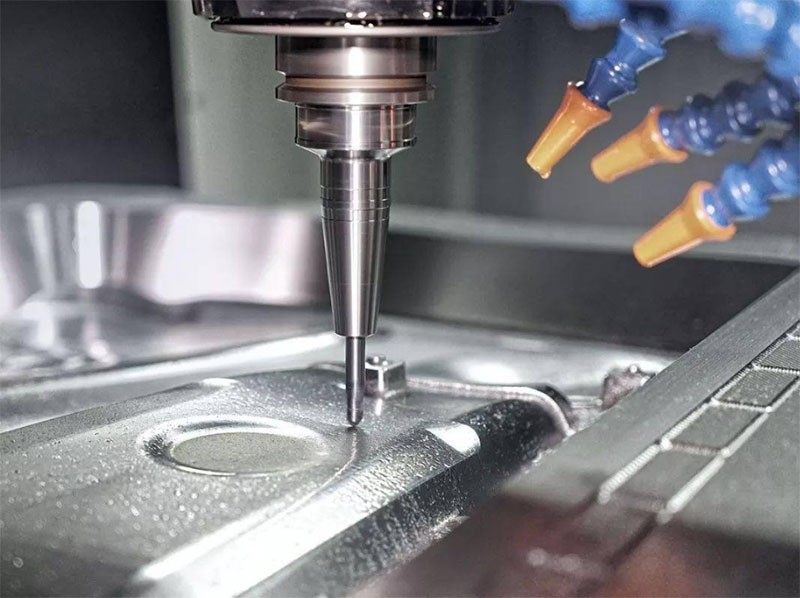
بروتوكولات التحكم الحراري وتطبيق MQL
تؤدي التدرجات الحرارية المحلية إلى تمدد غير منتظم، مما يؤدي إلى أخطاء في الأبعاد بمجرد عودة الجزء إلى درجة الحرارة المحيطة.
- توصيل سائل التبريد عالي الضغط عبر المغزل: يؤدي استخدام سائل التبريد عبر المغزل بضغط 70 بار إلى طرد الرقائق على الفور من التجاويف العميقة، مما يمنع إعادة القطع الحراري والتمدد الحراري الموضعي.
- تطبيق التشحيم بكمية قليلة (MQL): في عمليات الطحن CNC عالية السرعة ذات الجدران الرقيقة، توفر أنظمة MQL رذاذًا دقيقًا من مواد التشحيم القابلة للتحلل الحيوي، مما يحافظ على درجات حرارة منطقة القطع مع منع تشوهات الصدمة الحرارية.
دراسة حالة صناعية موثقة وقدرة إنتاجية
تُبرز مقاييس التطبيق في العالم الحقيقي القدرات التقنية لشركة Rejin CNC في مجال التصنيع الدقيق باستخدام الحاسوب وتصنيع الأجزاء ذات الجدران الرقيقة.
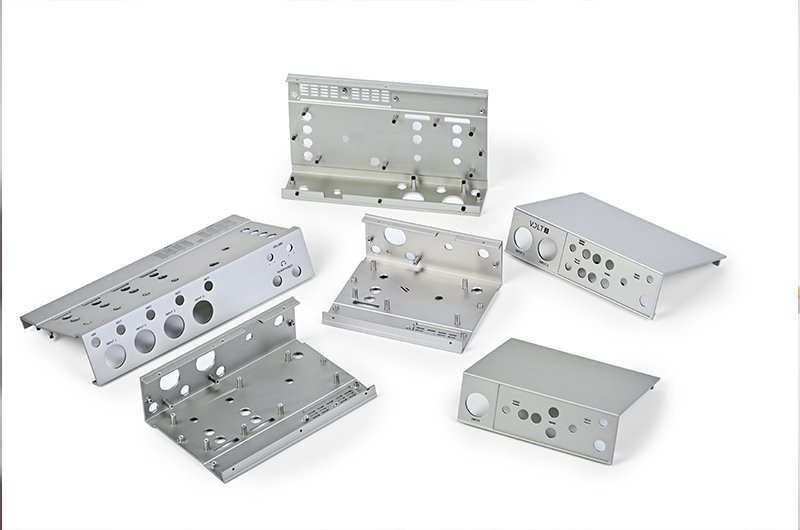
دليل على جودة العلبة: علبة وحدة تحكم من علامة تجارية أوروبية راقية في مجال الصوت
- تحدي المشروع: طلبت إحدى العلامات التجارية الأوروبية الرائدة في مجال معدات الصوت صناديق ألومنيوم مخصصة تتميز بسماكة جدار 0.8 مم، وجماليات مصقولة أفقية صارمة، وتشطيب مؤكسد مع تحمل سطح مسطح في حدود ±0.015 مم، دون أن تعاني من تشوه التصنيع ذي الجدار الرقيق.
- حلول ريجين للهندسة باستخدام الحاسوب CNC: قامت ريجين بتنفيذ حلول مصممة خصيصًا الطحن بخمسة محاور استُخدمت استراتيجيات الطحن الحلزوني التكيفي على مراكز تشغيل مازاك مع دعم تثبيت فراغي مُصمم خصيصًا. ومن خلال تطبيق تحسين دقيق لمسار الأداة على خمسة محاور والتحكم في اتجاه الأداة لتوجيه قوى القطع على طول الأضلاع الهيكلية، تم القضاء تمامًا على تشوه القطعة.
- النتائج الكمية والنطاق: تم تحقيق مطابقة كاملة للأبعاد بنسبة 100% في جميع عمليات الإنتاج الشهرية التي تجاوزت 20,000 وحدة. وبلغت نسبة نجاح الفحص من المحاولة الأولى 99.6%، مع انخفاض نسبة المنتجات المعيبة المُعادة من العملاء إلى أقل من 0.3%. كما تم تقليص مدة إعداد النماذج الأولية من 12 يومًا إلى 5 أيام، مما ساهم في سرعة طرح المنتج عالميًا.
الخلاصة: تصنيع موثوق لمكونات CNC فائقة الرقة
يتطلب إتقان عمليات التصنيع باستخدام الحاسوب (CNC) للجدران الرقيقة الجمع بين التصنيع باستخدام الحاسوب خماسي المحاور، وتخفيف الإجهاد الديناميكي، وأنظمة تثبيت مخصصة لمنع تشوه التثبيت، وإدارة حرارية دقيقة. في شركة ريجين سي إن سي، نمتلك خبرة تصنيعية تزيد عن 22 عامًا، وأكثر من 100 مركز تصنيع متطور باستخدام الحاسوب، و دعم شامل لتصميم DFM تمكين عملاء تصنيع المعدات الأصلية العالميين في قطاعات الصوت والسيارات والطائرات بدون طيار والإلكترونيات الإلكترونية من تحقيق إنتاج دقيق للمكونات وخالٍ من التشوهات.
حسّن عمليات تصنيع CNC للجدران الرقيقة اليوم
حمّل نماذج التصميم بمساعدة الحاسوب (CAD) الخاصة بك للحصول على مراجعة شاملة مجانية للتصميم من أجل التصنيع (DFM) وعرض سعر رسمي خلال 24 ساعة. بدءًا من النماذج الأولية السريعة (مدة التنفيذ من 3 إلى 5 أيام) وصولًا إلى الإنتاج الضخم للمصنعين الأصليين (أكثر من 20,000 وحدة شهريًا)، تقدم ريجين سي إن سي حلول طحن CNC موثوقة وعالية الدقة للجدران الرقيقة، مصممة خصيصًا وفقًا لمواصفاتك الدقيقة.
- Phone: +86 13790500374
- Email: info@rejincnc.com
أسئلة متكررة
س: ما هو الحد الأدنى لسمك الجدار الذي يمكن تحقيقه في عمليات تشكيل الألمنيوم الرقيقة الجدار بدقة؟
ج: بفضل تحسين مسار الأدوات ذي المحاور الخمسة، والتحكم في متجهات قوة القطع، وتثبيت العمل بالتفريغ المتخصص، يمكن أن يصل سمك جدار الإنتاج في التصنيع باستخدام الحاسب الآلي ذي الجدران الرقيقة بشكل روتيني إلى 0.5 مم إلى 0.8 مم في سبائك الألومنيوم مع الحفاظ على التفاوتات في حدود ±0.01 مم.
س: كيف تقلل عملية التصنيع باستخدام الحاسوب ذات 5 محاور من التشوه مقارنة بعملية الطحن القياسية ذات 3 محاور؟
ج: تسمح عملية التصنيع باستخدام الحاسوب ذات 5 محاور بتوجيه أداة القطع بشكل مستمر، وتوجيه متجهات قوة القطع على طول أقوى محور هيكلي لقطعة العمل وإكمال الميزات متعددة الجوانب في إعداد واحد للقضاء على تراكم إجهاد إعادة التثبيت وتشوه التصنيع باستخدام الحاسوب.
س: متى ينبغي على مشتري المعدات الأصلية الانتقال من تصنيع الأجزاء ذات الجدران الرقيقة إلى تشكيل الصفائح المعدنية؟
ج: يصبح التشكيل بالختم فعالاً من حيث التكلفة بالنسبة للأشكال الهندسية البسيطة ذات الجدران الرقيقة عند أحجام شهرية تتجاوز 2000-5000 وحدة، في حين أن الطحن باستخدام الحاسوب ذي الجدران الرقيقة مثالي للانتقالات المعقدة من السميك إلى الرقيق، وأحجام الدفعات المنخفضة إلى المتوسطة، أو المشاريع التي لا تتطلب أدوات مسبقة.
س: ما هي درجات صلابة المواد الموصى بها لتقليل تشوه التشغيل أثناء عملية الطحن باستخدام الحاسوب (CNC) للجدران الرقيقة؟
ج: يوصى بشدة باستخدام سبائك معالجة لتخفيف الإجهاد مثل AL6061-T651 أو AL7075-T651 لتصنيع الأجزاء ذات الجدران الرقيقة، حيث تخضع هذه السبائك لعملية تمديد ميكانيكية قبل التصنيع لمعادلة توزيع الإجهاد الداخلي ومنع التشوه بعد التصنيع.


 كانت









