
Peralatan industri beroperasi di bawah tekanan mekanis terus-menerus, suhu tinggi, dan getaran hebat. Dalam lingkungan yang menuntut kinerja tinggi ini, sekrup, baut, dan perangkat keras standar yang dijual di pasaran seringkali gagal memberikan gaya penjepitan, ketahanan korosi, atau presisi dimensi yang dibutuhkan. Sebagai produsen pengikat presisi yang berpengalaman, Rejin CNC Perusahaan ini mengkhususkan diri dalam pembuatan pengikat khusus dengan presisi tinggi, menggabungkan teknologi pembubutan logam multi-sumbu mutakhir dengan kontrol kualitas proses penuh untuk memasok pengikat khusus yang andal untuk peralatan industri dan OEM global.
Memahami Pembuatan Pengikat Kustom untuk Aplikasi Tugas Berat dan Presisi
Pengencang standar dirancang untuk kegunaan komersial yang luas, bukan untuk kinerja mekanis khusus. Komponen yang dirancang khusus Menjembatani kesenjangan ketika komponen standar tidak dapat memenuhi persyaratan geometris, daya dukung beban, atau lingkungan tertentu melalui pembuatan pengikat khusus sesuai pesanan.
Peran Penting Pengencang Non-Standar pada Peralatan Industri
Perangkat keras yang dirancang khusus menjaga integritas sambungan pada mesin khusus di mana kegagalan struktural dapat menyebabkan penghentian operasional yang berakibat fatal.
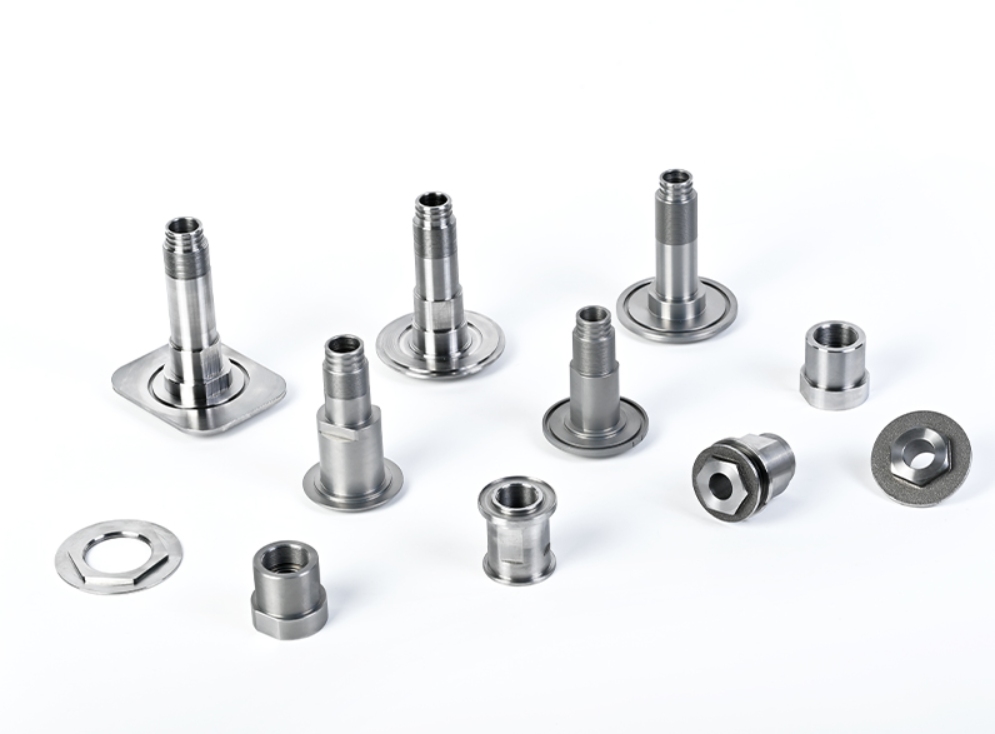
- Ulir dengan jarak ulir tidak standar: Sudut ulir khusus dan variasi jarak ulir pada pengerjaan komponen berulir khusus mencegah terlepasnya ulir secara tidak sengaja yang disebabkan oleh getaran frekuensi tinggi terus menerus pada mesin berat.
- Geometri flensa terintegrasi: Menggabungkan mur dan ring yang diproses CNC menjadi satu komponen yang dikerjakan dengan mesin mendistribusikan tekanan permukaan secara merata di seluruh material rumah yang halus.
- Kapasitas menahan beban tinggi: Ketebalan dinding yang disesuaikan dan profil ulir yang presisi memungkinkan pengencang yang diproses dengan mesin bubut presisi untuk menahan tekanan geser dan tarik yang berat.
Mengapa Pengencang Siap Pakai Gagal dalam Kondisi Operasi Ekstrem?
Mur dan baut komersial yang dijual bebas biasanya diproduksi secara massal menggunakan rentang toleransi yang lebar yang mengurangi kinerja pada mesin khusus.
- Akumulasi toleransi kasar: Ulir standar Kelas 2A/2B memungkinkan adanya celah berlebih, yang menyebabkan keausan ulir yang lebih cepat di bawah beban kelelahan siklik, tidak seperti pengencang hasil pemesinan CNC dengan kesesuaian tinggi.
- Ketidakkonsistenan butiran material: Proses pembentukan dingin komersial berkecepatan tinggi dapat menyebabkan retakan mikro internal pada paduan keras, sehingga mengurangi kekuatan geser akibat ekspansi termal.
- Perlindungan permukaan yang tidak memadai: Pelapisan seng komersial standar sering mengelupas di bawah paparan bahan kimia yang parah, sehingga logam telanjang terpapar oksidasi yang dipercepat.
Proses Manufaktur Utama: Pembubutan CNC Presisi, Penggilingan, dan Pemesinan Hibrida
Pembuatan perangkat keras non-standar dengan integritas tinggi membutuhkan teknik pemesinan subtraktif tingkat lanjut yang mempertahankan stabilitas dimensi dan geometri ulir yang tepat di seluruh proses produksi. Sebagai produsen suku cadang berulir khusus yang terpercaya, Rejin CNC mengandalkan pusat pemesinan serbaguna untuk mengeksekusi jalur pahat yang kompleks.
Pembubutan CNC Presisi Tinggi untuk Komponen Berulir Rotasi
Melaksanakan Pembubutan CNC presisi membentuk dasar utama dari pengerjaan mur khusus dan produksi pengikat silindris.
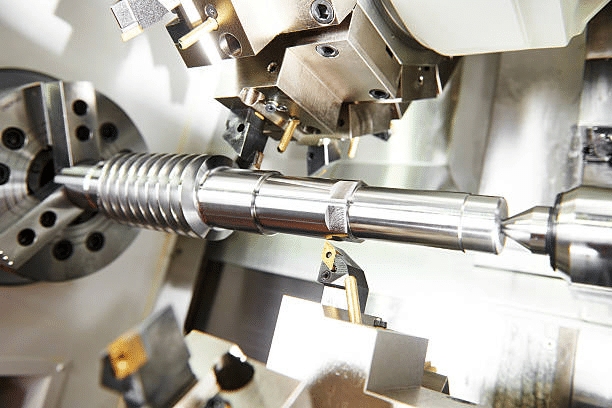
- Penyelarasan aksial satu kali pengaturan: Pemanfaatan mesin bubut CNC dengan kekakuan tinggi memungkinkan pembubutan simultan diameter luar, lubang, dan ulir, menjaga total penyimpangan indikator (TIR) dalam ±0,005 mm selama pembubutan CNC untuk pengencang khusus.
- Pemotongan ulir terkontrol: Manajemen jalur pahat digital melakukan pemotongan ulir multi-lintasan, mencegah pengerasan material dan menghasilkan sisi ulir yang halus pada pengencang yang dikerjakan dengan mesin CNC.
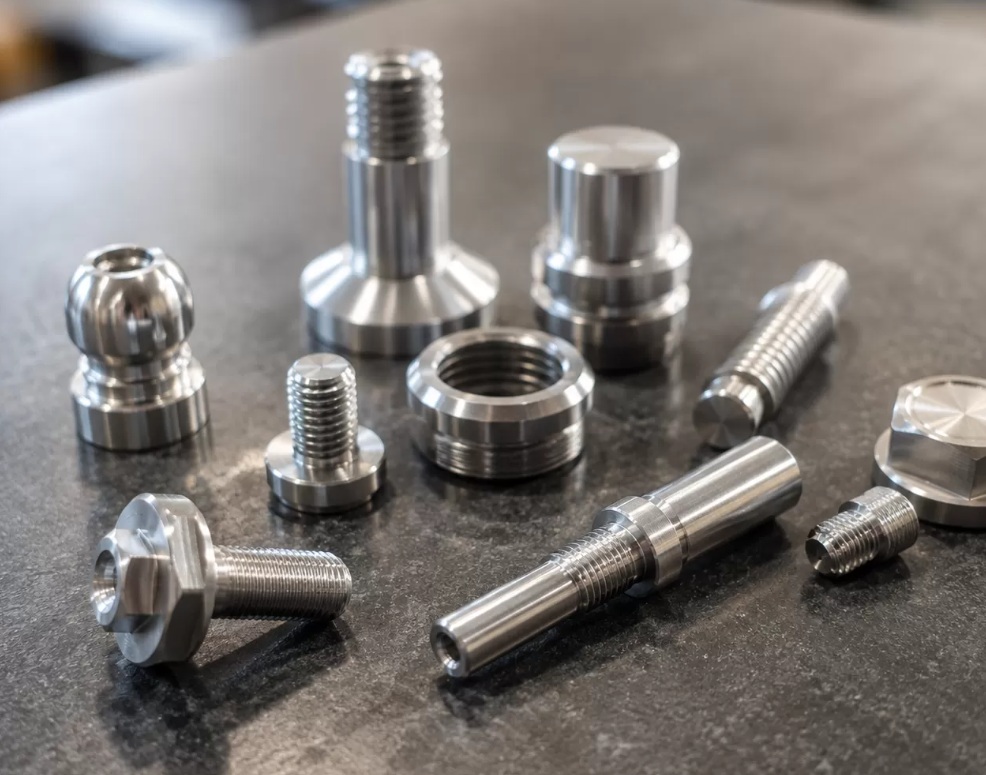
- Hasil akhir permukaan yang luar biasa: Pembubutan satu titik langsung secara teratur mencapai tingkat kekasaran permukaan Ra 0,8 µm pada permukaan penyegelan kritis tanpa penggerindaan sekunder.
Pembubutan dan Penggilingan CNC Multi-Axis untuk Geometri Non-Standar yang Kompleks
Mengintegrasikan perkakas putar langsung ke dalam mesin bubut memungkinkan fitur-fitur kompleks untuk dikerjakan tanpa perlu menjepit ulang benda kerja menggunakan mesin bubut dan penggilingan CNC canggih.
- Pembuatan ulir sinkron: Mesin bubut dan penggilingan CNC multi-sumbu untuk ulir kombinasi kiri/kanan internal dan ulir lubang buta dengan kontrol kedalaman yang presisi.
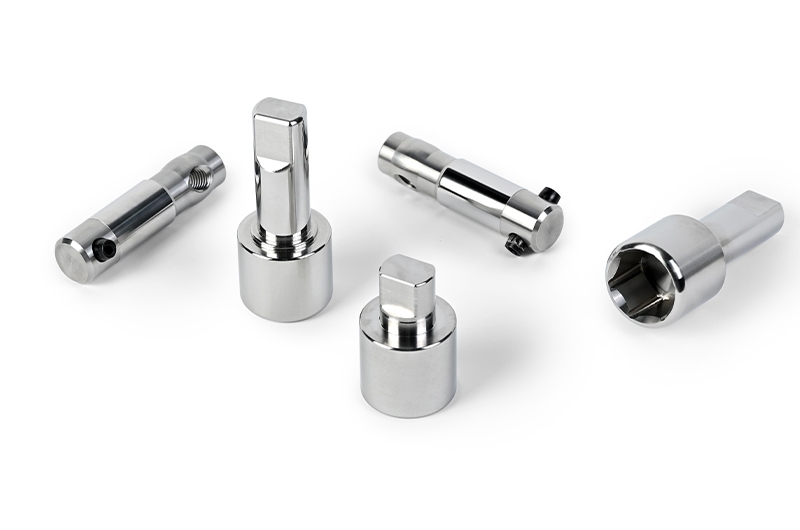
- Permukaan kunci pas dan alur pasak terintegrasi: Pembuatan alur kunci pas heksagonal, persegi, atau khusus secara langsung pada mesin bubut selama pembuatan mur non-standar menghilangkan kesalahan penyelarasan antara fitur penggerak dan ulir.
- Pengeboran silang sumbu-lintas: Spindel berkecepatan tinggi mengebor lubang pengunci kawat dan lubang pelumasan dalam satu siklus pemesinan otomatis.
Kriteria Pengambilan Keputusan: Kapan Memilih Pembubutan CNC Dibandingkan Pembubutan Dingin?
Pemilihan antara pemesinan CNC subtraktif dan pembentukan kepala dingin bergantung pada volume pesanan, kompleksitas geometris, dan toleransi yang dibutuhkan.
- Ambang batas volume produksi: Pesanan di bawah 5.000 hingga 10.000 unit jauh lebih ekonomis melalui pembubutan CNC presisi karena biaya perkakas awal yang tinggi ($3.000–$10.000+) yang terkait dengan cetakan penempaan dingin.
- Batas toleransi dimensi: Persyaratan yang lebih ketat dari ±0,02 mm memerlukan pembuatan pengikat khusus melalui peralatan CNC, karena pembentukan dingin secara alami bergeser seiring siklus keausan cetakan.
- Batasan kekerasan material: Paduan super, baja tahan karat yang diberi perlakuan panas, dan paduan aluminium untuk industri kedirgantaraan yang retak selama proses penempaan dingin harus diproduksi melalui pemesinan bagian berulir khusus dengan metode pengurangan.
Pemilihan Material dan Tantangan Rekayasa Kritis dalam Pemesinan Mur Kustom
Memilih paduan yang tepat dan mengatasi tantangan mikro-geometris selama proses pemesinan mur khusus secara langsung menentukan umur pakai pengencang yang diproses dengan mesin bubut presisi.
Mencocokkan Paduan Logam dengan Lingkungan Operasi yang Ekstrem
Memilih bahan baku yang optimal memastikan integritas struktural tanpa menimbulkan biaya material yang tidak perlu.
- Baja tahan karat 316/304: Memberikan ketahanan tinggi terhadap korosi klorida dan korosi kimia, sehingga ideal untuk mur yang diproses dengan mesin CNC di bidang kelautan, medis, dan penanganan cairan.
- Aluminium Dirgantara 7075-T6: Memberikan rasio kekuatan terhadap berat yang luar biasa untuk pengencang yang diproses dengan mesin CNC dan sensitif terhadap berat, yang digunakan dalam rangka dirgantara, drone, dan perakitan robotika.
- Baja Paduan 4140 / 4340: Paduan yang dapat diolah panas, menawarkan kekuatan tarik dan ketangguhan superior untuk penggerak industri berat dan transmisi daya otomotif.
- Titanium Kelas 5 (Ti-6Al-4V): Menawarkan daya tahan ringan dan ketahanan panas ekstrem untuk perangkat keras kedirgantaraan dan pengencang khusus berkinerja tinggi untuk peralatan industri.
Mengatasi Tantangan Toleransi Ulir dan Gerinda Mikro
Pengerjaan ulir internal dan eksternal memerlukan pengelolaan yang cermat terhadap gaya pemotongan, pembuangan serpihan, dan penghilangan gerinda.
- Ulir presisi Kelas 6H / 6g: Mempertahankan diameter ulir yang tepat selama pembuatan mur non-standar memastikan perakitan manual yang lancar sekaligus mencegah kelonggaran dinamis di bawah beban kejut operasional.
- Kompensasi termal otomatis: Pemantauan pertumbuhan termal spindel mencegah pergeseran pitch selama siklus produksi yang panjang, menjaga akurasi pitch dalam ±0,005 mm di semua pengencang yang diproses dengan mesin bubut presisi.
- Protokol penghilangan gerinda mikro: Penghilangan gerinda dengan energi termal atau operasi sikat nilon khusus menghilangkan gerinda ulir mikroskopis yang dapat menyumbat pengumpan jalur perakitan otomatis.
Kontrol Kualitas Dan Penyelesaian Permukaan
Para manajer pengadaan industri memerlukan verifikasi konkret bahwa produsen mur khusus di luar negeri dapat secara konsisten menghasilkan komponen dengan kesesuaian yang tinggi.
Standar Inspeksi Mutu dan Verifikasi Tingkat Mikron
Sistem manajemen mutu yang kuat memastikan setiap lot produksi pengencang hasil pemesinan CNC memenuhi gambar teknik klien.
- Verifikasi dimensi CMM: Mesin Pengukur Koordinat (CMM) memeriksa lokasi lubang kritis, konsentrisitas, dan ketebalan dinding mur yang diproses CNC dengan membandingkannya dengan model CAD 3D.
- Proyeksi profil optik: Komparator optik beresolusi tinggi memverifikasi jari-jari akar ulir, sudut sisi, dan jarak ulir untuk mengidentifikasi cacat mikro dalam pemesinan komponen berulir khusus.
- Sistem mutu bersertifikasi: Operasi manufaktur yang diatur oleh kerangka kerja mutu ISO 9001:2015 dan IATF 16949 menjamin ketelusuran material dan pengulangan proses secara penuh di semua lini produksi pengikat khusus.
Studi Kasus Industri: Pengencang Presisi Tinggi untuk Perakitan Otomotif
Sebuah perusahaan manufaktur komponen otomotif Tier-1 Eropa membutuhkan produsen mur khusus yang andal untuk memproduksi mur penahan bantalan baja tahan karat khusus untuk platform sistem penggerak kendaraan listrik baru.
- Tantangan operasional: Pelanggan mengalami masalah ulir yang aus dan variasi kelurusan yang melebihi 0,02 mm dari pemasok sebelumnya, yang menyebabkan terhentinya jalur perakitan.
- Solusi rekayasa: Rejin CNC merekayasa ulang proses pembubutan CNC untuk pengencang khusus pada mesin bubut-penggilingan 5 sumbu DMG MORI buatan Jepang, dengan memperkenalkan siklus pembuatan ulir khusus dan perawatan permukaan pasivasi otomatis.
- Hasil yang terukur: Mencapai tingkat keberhasilan dimensi melebihi 99,6%, mengurangi waktu tunggu pembuatan prototipe sampel dari 12 hari menjadi 5 hari, dan berhasil meningkatkan produksi mur non-standar hingga mencapai output bulanan stabil sebesar 80.000 unit tanpa penghentian jalur perakitan.
Bermitra dengan Rejin CNC untuk Kebutuhan Manufaktur Pengikat Kustom Anda
Dengan mengoperasikan bengkel canggih yang dilengkapi dengan lebih dari 100 mesin, termasuk mesin multi-sumbu Mazak, Brother, dan DMG MORI, Rejin CNC bertindak sebagai produsen pengikat khusus terkemuka dan mitra produksi langsung untuk proyek OEM global.
Dukungan Teknik DFM dan Kemampuan Pembuatan Prototipe Cepat
Tim teknik kami melakukan evaluasi Desain untuk Kemudahan Manufaktur (DFM) secara menyeluruh sebelum memulai pemesinan CNC pada pengencang.
- Optimalisasi biaya DFMDengan mengidentifikasi ulir internal yang dalam, sudut internal yang tajam, atau toleransi yang terlalu ketat, para insinyur dapat mengurangi biaya pengerjaan mur khusus per unit sebesar 15–25%.
- Waktu pengerjaan prototipe yang cepat: Unit pembuatan prototipe khusus menghasilkan sampel pengikat presisi yang telah diperiksa sepenuhnya dalam waktu 3 hingga 7 hari, mempercepat pengujian validasi klien.
- Perlakuan permukaan khusus: Kemampuan anodisasi, pasivasi, pelapisan listrik, dan pelapisan bubuk internal memberikan kontrol kualitas menyeluruh untuk semua pengencang yang diproses dengan mesin CNC.
Produksi Massal yang Dapat Diperluas dan Integrasi Rantai Pasokan
Baik Anda memerlukan produksi prototipe dalam jumlah kecil atau pengiriman bulanan dalam jumlah besar, infrastruktur manufaktur kami yang fleksibel mengakomodasi beragam kebutuhan rantai pasokan sebagai produsen suku cadang berulir khusus yang menyediakan layanan lengkap.
- Fleksibilitas kuantitas pesanan: Mendukung produksi volume rendah mulai dari Kuantitas Pesanan Minimum (MOQ) yang sederhana yaitu 100 buah hingga produksi batch bulanan yang melebihi 200.000 unit untuk pengencang khusus untuk peralatan industri.
- Pengendalian proses terstandarisasi: Analisis Mode Kegagalan dan Dampak Proses (PFMEA) yang terperinci dan rencana pengendalian memastikan kualitas yang identik di seluruh lot produksi selama proses pembubutan CNC presisi.
- Logistik global yang transparan: Menyediakan laporan inspeksi yang sepenuhnya sesuai, sertifikat material, dan perangkat keras ekspor ke lebih dari 150 negara di seluruh dunia.
Sederhanakan Pengadaan Pengencang Industri Anda Hari Ini
Hilangkan penundaan perakitan dan kegagalan komponen yang disebabkan oleh perangkat keras yang tidak memenuhi standar. Bermitra dengan produsen pengikat presisi berpengalaman yang mampu menerjemahkan gambar CAD yang kompleks menjadi komponen logam berpresisi tinggi. Hubungi Rejin CNC hari ini Unggah file CAD 2D/3D Anda dan terima laporan umpan balik DFM komprehensif beserta penawaran harga yang kompetitif dalam waktu 24 jam.
Pertanyaan yang Sering Diajukan (FAQ)
T: Kelas toleransi ulir apa saja yang dapat dicapai selama pemesinan mur kustom CNC?
A: Pembubutan dan penggilingan CNC presisi, bersama dengan penggilingan ulir, mencapai kelas toleransi ulir metrik 6H/6g. Mereka juga mencakup ukuran Imperial pada 2A/2B atau 3A/3B. Diameter ulir tetap dalam ±0,005mm dalam sebagian besar kasus. Hasil pastinya masih bergantung pada material yang dipilih dan bentuk keseluruhan bagian tersebut.
T: Berapakah ambang batas ekonomi tipikal untuk memilih pemesinan CNC dibandingkan dengan pembentukan dingin untuk pengencang khusus?
A: Pembubutan CNC untuk pengencang khusus bekerja dengan baik pada produksi dalam jumlah kurang dari 5.000 hingga 10.000 buah. Metode ini juga cocok untuk pekerjaan yang membutuhkan toleransi lebih ketat dari ±0,02 mm. Hal yang sama berlaku ketika bengkel mengerjakan paduan yang sulit dibentuk seperti Titanium dan Aluminium 7075-T6.
T: Bagaimana cara mencegah kerusakan ulir pada mur dan pengencang baja tahan karat khusus?
A: Kerusakan ulir pada mur yang diproses CNC berkurang ketika kekasaran permukaan tetap di bawah Ra 0,8 µm. Pasivasi atau pemolesan elektrolitik memberikan perlindungan lebih lanjut. Pelumas film kering yang sesuai juga membantu. Menjaga jarak ulir tetap rapat selama pembubutan CNC presisi mendukung langkah-langkah ini.
T: Detail teknis apa saja yang harus disertakan dalam permintaan untuk pembuatan mur non-standar sesuai pesanan?
A: Permintaan yang dikirim ke produsen pengikat khusus harus menyertakan gambar CAD 2D/3D. Gambar tersebut perlu mencantumkan pitch dan kelas ulir, mutu material, perlakuan permukaan, dan volume yang diharapkan. Volume mencakup prototipe dan batch tahunan. Persyaratan kecocokan dengan bagian yang berpasangan harus dicantumkan agar penawaran harga akurat.


 Mereka adalah









