
Industrieanlagen arbeiten unter ständiger mechanischer Belastung, hohen Temperaturen und starken Vibrationen. In diesen anspruchsvollen Umgebungen erfüllen handelsübliche Schrauben, Bolzen und Standardbefestigungselemente häufig nicht die erforderliche Klemmkraft, Korrosionsbeständigkeit oder Maßgenauigkeit. Als etablierter Hersteller von Präzisionsbefestigungselementen CNC von Rejin ist spezialisiert auf die Herstellung hochpräziser kundenspezifischer Verbindungselemente und kombiniert modernste mehrachsige Metalldrehtechnik mit umfassender Prozessqualitätskontrolle, um zuverlässige kundenspezifische Verbindungselemente für Industrieanlagen und globale OEMs zu liefern.
Grundlagen der kundenspezifischen Befestigungsmittelfertigung für Schwerlast- und Präzisionsanwendungen
Standardisierte Verbindungselemente sind für einen breiten kommerziellen Einsatz und nicht für spezielle mechanische Anforderungen ausgelegt. Kundenspezifisch gefertigte Komponente Überbrückt die Lücke, wenn Standardteile bestimmte geometrische, lasttragende oder umweltbedingte Anforderungen nicht erfüllen können, durch die Fertigung spezialisierter, kundenspezifischer Verbindungselemente.
Die wesentliche Rolle von Sonderbefestigungselementen in Industrieanlagen
Speziell entwickelte Hardware gewährleistet die Integrität der Verbindungen in Spezialmaschinen, bei denen ein Strukturversagen zu katastrophalen Betriebsausfällen führen kann.
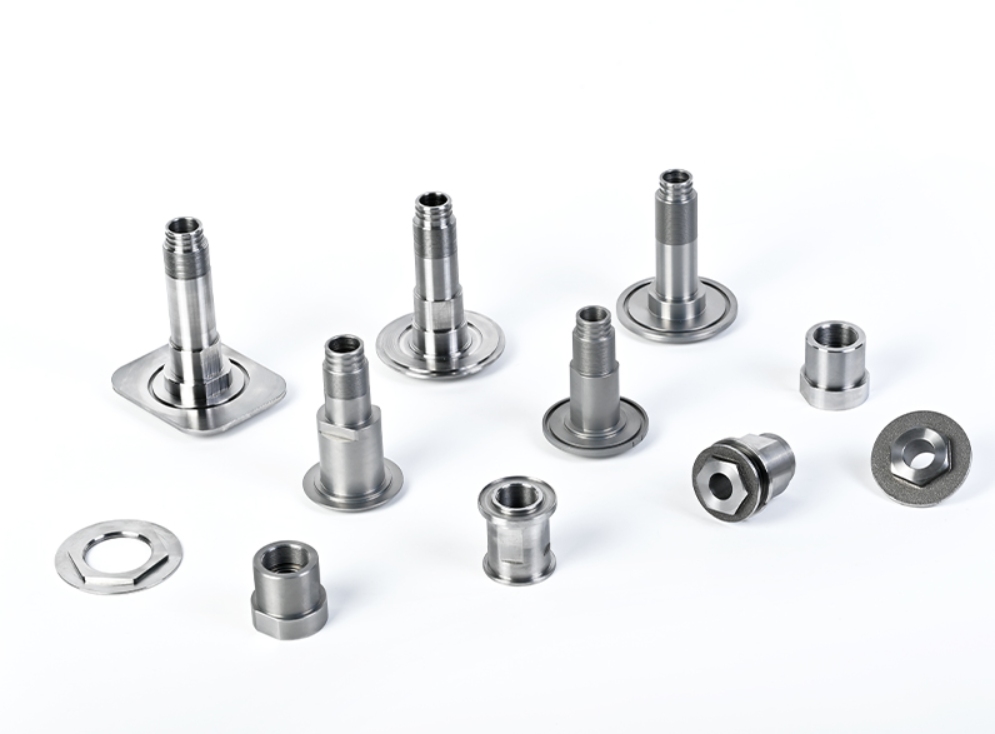
- Nicht standardmäßige Gewindesteigungen: Kundenspezifische Steigungswinkel und Steigungsabweichungen bei der Bearbeitung von kundenspezifischen Gewindeteilen verhindern ein versehentliches Herausdrehen durch kontinuierliche hochfrequente Vibrationen in schweren Maschinen.
- Integrierte Flanschgeometrien: Durch die Kombination von CNC-gefrästen Muttern und Unterlegscheiben zu einem einzigen gefrästen Bauteil wird der Flächendruck gleichmäßig über die empfindlichen Gehäusematerialien verteilt.
- Hohe Belastbarkeit: Dank maßgeschneiderter Wandstärken und präziser Gewindeprofile halten präzisionsgedrehte Verbindungselemente auch starken Scher- und Zugbeanspruchungen stand.
Warum handelsübliche Befestigungselemente unter extremen Betriebsbedingungen versagen
Handelsübliche Muttern und Schrauben werden typischerweise in Massenproduktion mit großen Toleranzbereichen hergestellt, was die Leistungsfähigkeit in Spezialmaschinen beeinträchtigt.
- Grobe Toleranzakkumulation: Standardmäßige Gewindepassungen der Klasse 2A/2B lassen übermäßiges Spiel zu, was im Gegensatz zu hochpräzisen CNC-Bearbeitungsbefestigungen zu beschleunigtem Gewindeverschleiß unter zyklischer Ermüdungsbelastung führt.
- Materialkorninkonsistenz: Beim kommerziellen Kaltstauchen mit hoher Geschwindigkeit können in harten Legierungen innere Mikrorisse entstehen, die die Scherfestigkeit unter Wärmeausdehnung verringern.
- Unzureichender Oberflächenschutz: Standardmäßige Zinkbeschichtungen im Handel blättern bei starker chemischer Einwirkung oft ab, wodurch das blanke Metall einer beschleunigten Oxidation ausgesetzt wird.
Wichtigste Fertigungsprozesse: Präzisions-CNC-Drehen, Fräsen und Hybridbearbeitung
Die Fertigung hochpräziser, kundenspezifischer Hardware erfordert fortschrittliche subtraktive Bearbeitungstechniken, die Maßstabilität und exakte Gewindesteigung über die gesamte Produktionsserie hinweg gewährleisten. Als etablierter Hersteller von kundenspezifischen Gewindeteilen setzt Rejin CNC auf vielseitige Bearbeitungszentren zur Ausführung komplexer Werkzeugwege.
Hochpräzises CNC-Drehen für drehbare Gewindebauteile
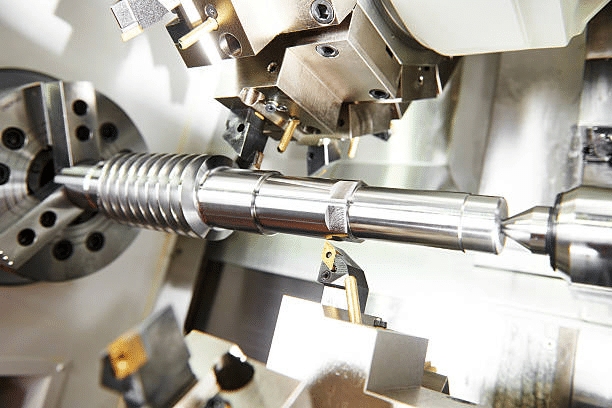
Ausführung Präzisions-CNC-Drehen bildet die Grundlage für die kundenspezifische Mutternbearbeitung und die Herstellung zylindrischer Verbindungselemente.
- Axiale Ausrichtung in einer Aufspannung: Durch den Einsatz hochsteifer CNC-Drehmaschinen können Außendurchmesser, Bohrungen und Gewinde gleichzeitig bearbeitet werden, wodurch der Gesamtrundlauf (TIR) beim CNC-Drehen von kundenspezifischen Verbindungselementen innerhalb von ±0,005 mm bleibt.
- Kontrollierte Gewindeschneidvorgänge: Die digitale Werkzeugwegsteuerung führt mehrere Gewindeschneidvorgänge durch, wodurch eine Kaltverfestigung des Materials verhindert und glatte Gewindeflanken an CNC-bearbeiteten Verbindungselementen erzeugt werden.
- Hervorragende Oberflächengüte: Durch direktes Einpunktdrehen werden an kritischen Dichtflächen regelmäßig Oberflächenrauheitswerte von Ra 0,8 µm ohne Nachschleifen erreicht.
Mehrachsiges CNC-Drehen und -Fräsen für komplexe, nicht standardmäßige Geometrien
Durch die Integration von angetriebenen Werkzeugen in Drehzentren können komplexe Merkmale bearbeitet werden, ohne dass das Werkstück erneut eingespannt werden muss. Dies wird durch fortschrittliche CNC-Dreh- und Frästechniken ermöglicht.
- Synchrones Gewindefräsen: Mehrachsige CNC-Dreh- und Fräsmaschinen fertigen kombinierte Innengewinde (links/rechts) und Sacklochgewinde mit präziser Tiefensteuerung.
- Integrierte Schlüsselflächen und Keilnuten: Das Fräsen von sechseckigen, quadratischen oder speziellen Schlüsselnuten direkt auf der Drehbank während der Herstellung von Sondermuttern eliminiert Ausrichtungsfehler zwischen Antriebsmerkmalen und Gewinden.
- Querachsiges Querbohren: Hochtourige angetriebene Spindeln bohren Drahtsicherungslöcher und Schmieröffnungen in einem einzigen automatisierten Bearbeitungszyklus.
Entscheidungskriterien: Wann ist CNC-Drehen gegenüber Kaltumformung die richtige Wahl?
Die Wahl zwischen subtraktiver CNC-Bearbeitung und Kaltumformung hängt vom Auftragsvolumen, der geometrischen Komplexität und den erforderlichen Toleranzen ab.
- Produktionsvolumenschwelle: Aufträge unter 5.000 bis 10.000 Einheiten sind durch Präzisions-CNC-Drehen deutlich wirtschaftlicher, da die Werkzeugkosten für Kaltumformwerkzeuge mit hohen Vorlaufkosten (3.000 bis über 10.000 US-Dollar) verbunden sind.
- Maßtoleranzgrenzen: Anforderungen mit einer geringeren Genauigkeit als ±0,02 mm erfordern die kundenspezifische Fertigung von Verbindungselementen mittels CNC-Maschinen, da es beim Kaltumformen naturgemäß zu Abweichungen im Laufe der Werkzeugverschleißzyklen kommt.
- Anforderungen an die Materialhärte: Superlegierungen, wärmebehandelte Edelstähle und Aluminiumlegierungen für die Luft- und Raumfahrt, die beim Kaltstauchen reißen, müssen durch subtraktive Bearbeitung von kundenspezifischen Gewindeteilen hergestellt werden.
Materialauswahl und kritische technische Herausforderungen bei der kundenspezifischen Mutternbearbeitung
Die Wahl der richtigen Legierung und die Bewältigung mikrogeometrischer Herausforderungen bei der kundenspezifischen Mutternbearbeitung bestimmen direkt die Lebensdauer von präzisionsgedrehten Verbindungselementen.
Anpassung von Metalllegierungen an raue Betriebsumgebungen
Die Auswahl des optimalen Rohmaterials gewährleistet die strukturelle Integrität, ohne unnötige Materialkosten zu verursachen.
- Edelstahl 316 / 304: Bietet eine hohe Beständigkeit gegen Chlorid-Lochfraß und chemische Korrosion und ist daher ideal für CNC-bearbeitete Muttern in der Schifffahrt, Medizin und Fluidhandhabung.
- 7075-T6 Aluminium für die Luft- und Raumfahrt: Bietet ein außergewöhnliches Verhältnis von Festigkeit zu Gewicht für gewichtssensible, CNC-gefräste Verbindungselemente, die in Luft- und Raumfahrtrahmen, Drohnen und Roboterbaugruppen verwendet werden.
- 4140 / 4340 Legierte Stähle: Wärmebehandelbare Legierungen mit überlegener Zugfestigkeit und Zähigkeit für schwere Industrieantriebe und Kraftübertragungen im Automobilbereich.
- Titan Grad 5 (Ti-6Al-4V): Bietet geringes Gewicht, hohe Haltbarkeit und extreme Hitzebeständigkeit für Hardware in der Luft- und Raumfahrt sowie für Hochleistungs-Sonderbefestigungselemente für Industrieanlagen.
Überwindung von Gewindetoleranzen und Herausforderungen durch Mikrograte
Die Bearbeitung von Innen- und Außengewinden erfordert eine sorgfältige Steuerung der Schnittkräfte, der Spanabfuhr und der Gratentfernung.
- Präzisionsgewinde der Klasse 6H / 6g: Die Einhaltung präziser Flankendurchmesser bei der Herstellung von Sondermuttern gewährleistet eine reibungslose Handmontage und verhindert gleichzeitig dynamische Lockerungen unter betriebsbedingten Stoßbelastungen.
- Automatische thermische Kompensation: Die Überwachung der thermischen Ausdehnung der Spindel verhindert eine Steigungsdrift bei langen Produktionszyklen und gewährleistet so eine Steigungsgenauigkeit innerhalb von ±0,005 mm bei allen präzisionsgedrehten Verbindungselementen.
- Mikro-Entgratungsprotokolle: Durch thermische Entgratung oder spezielle Nylonbürstenverfahren werden mikroskopisch kleine Gewindegrate beseitigt, die andernfalls die Zuführungen automatisierter Montagelinien blockieren könnten.
Qualitätskontrolle Und Oberflächenveredelung
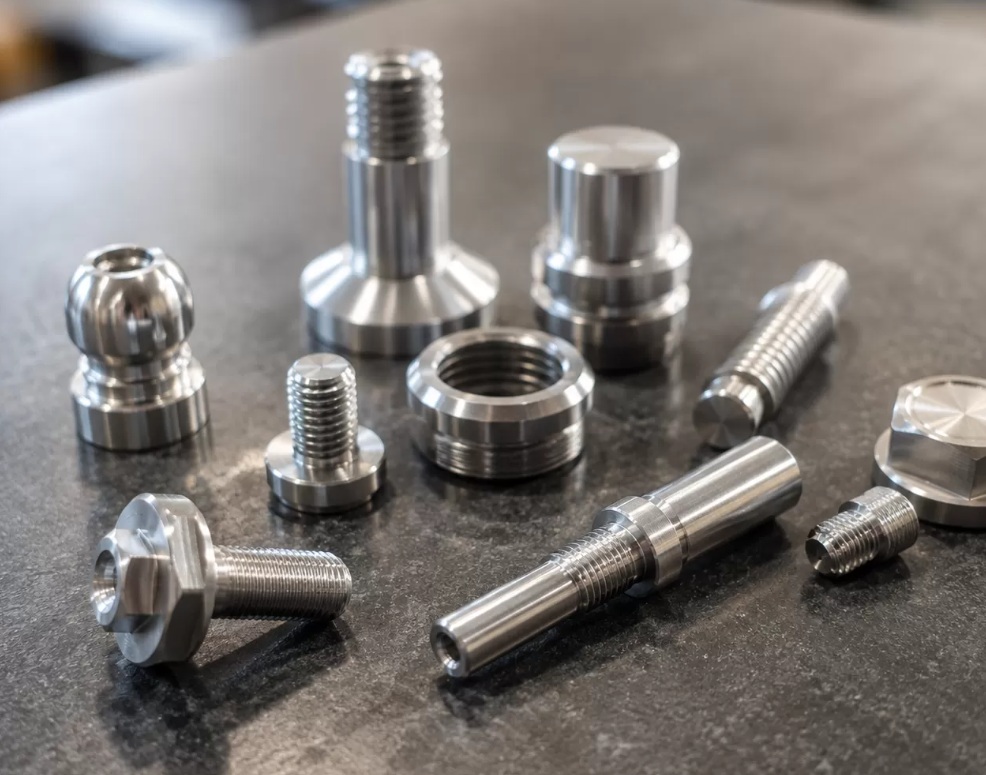
Industrielle Einkaufsmanager benötigen einen konkreten Nachweis dafür, dass ein ausländischer Hersteller von kundenspezifischen Muttern konstant Komponenten mit hoher Konformität liefern kann.
Qualitätsprüfungs- und Mikron-Level-Verifizierungsstandards
Ein robustes Qualitätsmanagementsystem gewährleistet, dass jede Produktionscharge von CNC-bearbeiteten Befestigungselementen den technischen Zeichnungen des Kunden entspricht.
- Maßprüfung mit CMM: Koordinatenmessgeräte prüfen kritische Lochpositionen, Konzentrizität und Wandstärken von CNC-bearbeiteten Muttern anhand von 3D-CAD-Modellen.
- Optische Profilprojektion: Hochauflösende optische Komparatoren überprüfen Gewindegrundradien, Flankenwinkel und Steigungen, um Mikrofehler bei der Bearbeitung kundenspezifischer Gewindeteile zu identifizieren.
- Zertifizierte Qualitätssysteme: Fertigungsprozesse, die den Qualitätsrahmenwerken ISO 9001:2015 und IATF 16949 unterliegen, gewährleisten die vollständige Rückverfolgbarkeit der Materialien und die Wiederholbarkeit der Prozesse über alle Fertigungslinien für kundenspezifische Verbindungselemente hinweg.
Industrielle Fallstudie: Hochpräzisionsbefestigungselemente für Automobilbaugruppen
Ein europäischer Tier-1-Automobilzulieferer benötigte einen zuverlässigen Hersteller von kundenspezifischen Muttern zur Fertigung von kundenspezifischen Edelstahl-Lagerbefestigungsmuttern für eine neue Antriebsplattform für Elektrofahrzeuge.
- Operative Herausforderung: Der Kunde hatte bei seinem vorherigen Lieferanten Gewindeverschleiß und Rundlaufabweichungen von mehr als 0,02 mm festgestellt, was zu Stillstandszeiten in der Montagelinie führte.
- Technische Lösung: Rejin CNC hat das CNC-Drehen für kundenspezifische Befestigungselemente auf japanischen DMG MORI 5-Achs-Dreh-Fräszentren neu konzipiert und dabei kundenspezifische Gewindeschneidzyklen sowie automatisierte Passivierungs-Oberflächenbehandlungen eingeführt.
- Quantifizierbare Ergebnisse: Eine Maßgenauigkeitsquote von über 99,6 % wurde erreicht, die Vorlaufzeit für die Mustererstellung von 12 Tagen auf 5 Tage verkürzt und die Fertigung von Sondermuttern erfolgreich auf eine stabile monatliche Produktionsmenge von 80.000 Einheiten ohne Produktionsunterbrechungen hochgefahren.
Partnerschaft mit Rejin CNC für Ihre individuellen Fertigungsanforderungen an Verbindungselemente
Rejin CNC betreibt eine hochmoderne Werkstatt mit über 100 Maschinen, darunter Mehrachsen-Bearbeitungszentren von Mazak, Brother und DMG MORI, und agiert als führender Hersteller von kundenspezifischen Verbindungselementen sowie als direkter Produktionspartner für globale OEM-Projekte.
DFM-Engineering-Support und Rapid-Prototyping-Fähigkeiten
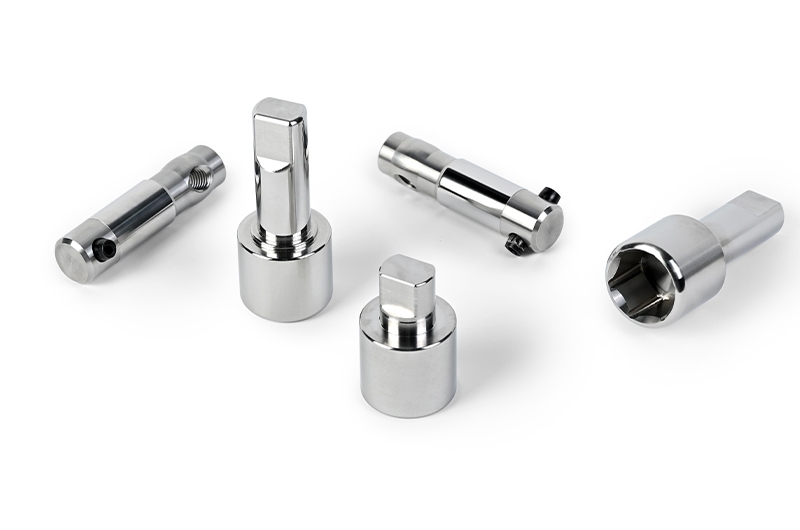
Unser Ingenieurteam führt gründliche DFM-Bewertungen (Design for Manufacturability) durch, bevor mit der CNC-Bearbeitung von Befestigungselementen begonnen wird.
- DFM-KostenoptimierungDurch die Identifizierung tiefer Innengewinde, scharfer Innenkanten oder unnötig enger Toleranzen können Ingenieure die Kosten für die Bearbeitung von kundenspezifischen Muttern um 15–25 % senken.
- Schnelle Prototypenfertigung: Spezielle Prototypenzellen liefern innerhalb von 3 bis 7 Tagen vollständig geprüfte Musterchargen von präzisionsgedrehten Verbindungselementen und beschleunigen so die Validierungstests durch den Kunden.
- Kundenspezifische Oberflächenbehandlungen: Eigene Anlagen für Anodisieren, Passivieren, Galvanisieren und Pulverbeschichten gewährleisten eine durchgängige Qualitätskontrolle für alle CNC-bearbeiteten Verbindungselemente.
Skalierbare Massenproduktion und Integration der Lieferkette
Ob Sie eine kleine Prototypenserie oder monatliche Lieferungen in großen Stückzahlen benötigen – unsere flexible Fertigungsinfrastruktur deckt als Komplettanbieter für kundenspezifische Gewindeteile die unterschiedlichsten Anforderungen der Lieferkette ab.
- Flexible Bestellmengen: Wir unterstützen die Kleinserienfertigung ab einer Mindestbestellmenge (MOQ) von 100 Stück bis hin zu monatlichen Chargen von über 200.000 Einheiten für kundenspezifische Verbindungselemente für Industrieanlagen.
- Standardisierte Prozesssteuerung: Eine detaillierte Prozess-Fehlermöglichkeits- und Einflussanalyse (PFMEA) und Kontrollpläne gewährleisten die gleiche Qualität über alle Produktionslose hinweg beim Präzisions-CNC-Drehen.
- Transparente globale Logistik: Wir liefern vollständig konforme Prüfberichte, Materialzertifikate und exportierte Hardware in über 150 Länder weltweit.
Optimieren Sie noch heute Ihre Beschaffung von Industriebefestigungselementen.
Vermeiden Sie Montageverzögerungen und Bauteilausfälle aufgrund minderwertiger Hardware. Arbeiten Sie mit einem erfahrenen Hersteller von Präzisionsbefestigungselementen zusammen, der komplexe CAD-Zeichnungen in hochpräzise Metallteile umsetzen kann. Kontaktieren Sie Rejin CNC noch heute Laden Sie Ihre 2D/3D-CAD-Dateien hoch und erhalten Sie innerhalb von 24 Stunden einen umfassenden DFM-Feedbackbericht sowie ein wettbewerbsfähiges Angebot.
FAQ (häufig gestellte Fragen)
F: Welche Gewindetoleranzklassen können bei der CNC-Sonderanfertigung von Muttern erreicht werden?
A: Präzisions-CNC-Drehen und -Fräsen, einschließlich Gewindefräsen, erreichen metrische Gewindetoleranzklassen 6H/6G. Auch Zollgrößen der Klassen 2A/2B und 3A/3B werden abgedeckt. Der Flankendurchmesser liegt in den meisten Fällen innerhalb von ±0,005 mm. Das genaue Ergebnis hängt jedoch vom gewählten Werkstoff und der Gesamtform des Bauteils ab.
F: Was ist die typische wirtschaftliche Schwelle, ab der man sich bei kundenspezifischen Verbindungselementen für die CNC-Bearbeitung anstelle des Kaltumformens entscheidet?
A: CNC-Drehen für kundenspezifische Verbindungselemente eignet sich gut für Serien von 5.000 bis 10.000 Stück. Es ist auch für Aufträge geeignet, die Toleranzen von weniger als ±0,02 mm erfordern. Dasselbe gilt für die Bearbeitung schwer umformbarer Legierungen wie Titan und 7075-T6-Aluminium.
F: Wie lässt sich das Festfressen von Gewinden an maßgefertigten Muttern und Befestigungselementen aus Edelstahl verhindern?
A: Das Fressen von Gewinden an CNC-bearbeiteten Muttern verringert sich, wenn die Oberflächenrauheit unter Ra 0,8 µm bleibt. Passivierung oder Elektropolieren bieten zusätzlichen Schutz. Ein geeigneter Trockenfilmschmierstoff ist ebenfalls hilfreich. Ein geringes Gewindespiel beim Präzisions-CNC-Drehen unterstützt diese Maßnahmen.
F: Welche technischen Details sollten in einer Anfrage zur Herstellung kundenspezifischer, nicht standardisierter Muttern enthalten sein?
A: Anfragen an einen Hersteller von kundenspezifischen Verbindungselementen sollten 2D-/3D-CAD-Zeichnungen enthalten. Diese Zeichnungen müssen Gewindesteigung und -klasse, Werkstoffgüte, Oberflächenbehandlung und die erwartete Produktionsmenge angeben. Die Produktionsmenge umfasst sowohl Prototypen als auch Jahresserien. Alle Passungsanforderungen an Gegenstücke sollten aufgeführt sein, damit das Angebot präzise erstellt werden kann.


 Sie waren









