
Traitements de surface
L'état de surface est ce qui fait passer une pièce usinée d“aluminium brut” à “produit prêt pour la production”. Nous associons notre usinage interne à un réseau vérifié de prestataires de finition certifiés ISO 9001 / IATF 16949, et nous pilotons l'ensemble du procédé — masquage, routage des opérations, contrôle en cours de fabrication et vérification finale de la couleur et des cotes. Vous obtenez une seule référence de pièce, une seule facture, un seul interlocuteur et une finition conforme à votre échantillon approuvé.

Pourquoi l'état de surface compte pour votre pièce
Au-delà de l'apparence, le bon traitement de surface régit la résistance à la corrosion, la durée de vie à l'usure, le contact électrique et le vieillissement de la pièce sur le terrain. Une finition mal spécifiée provoquera des dérives de couleur entre les lots de production, un grippage des filetages après placage ou une corrosion prématurée — autant de problèmes qui apparaissent après l'assemblage, et non au contrôle. Nos ingénieurs signalent ces risques lors de la revue DFM, avant que nous ne coupions le métal.
Nos compétences clés en finition
1. Anodisation (Type II & Type III)
Revêtement par conversion électrochimique qui fait croître une couche d'oxyde d'aluminium dure et résistante à l'usure. Le Type II est décoratif et résistant à la corrosion ; le Type III (couche dure) est conçu pour les surfaces de glissement et d'usure.
- Type II (décoratif): 8–15 µm, disponible en noir, incolore, argent, or, rouge, bleu, vert et teintes RAL personnalisées.
- Type III (couche dure): 25–50 µm, gris foncé, lubrification améliorée avec option d'imprégnation PTFE.
- Masquage: les filetages, les surfaces de roulement et les points de contact sont masqués de façon sélective pour préserver les cotes.

2. Sablage aux billes & projection d'abrasifs
Crée une finition satinée mate uniforme qui masque les marques d'outil et offre une base régulière pour l'anodisation. Disponible en abrasifs fins (Ra 0.8), moyens (Ra 1.6) et grossiers (Ra 3.2).


3. Passivation (acier inoxydable)
Traitement acide qui élimine le fer libre des surfaces inoxydables et favorise une couche passive d'oxyde de chrome, prévenant la rouille et les taches. Selon ASTM A967 / AMS 2700. Pour les pièces 303, 304 et 316 dans les applications médicales, alimentaires et marines.

4. Zingage & nickelage
Zinc électrolytique (chromatation incolore / jaune / noire) ou nickel chimique (8–12 % de phosphore) pour les pièces en acier et en laiton. Offre une protection contre la corrosion jusqu'à 72–200 heures au brouillard salin selon le scellement au chromate.

5. Peinture poudre
Poudre électrostatique à sec appliquée sur les boîtiers et supports en tôle, cuite à 180–200°C. Large gamme de teintes RAL, finition durable résistant à l'écaillage, épaisseur de 60–120 µm.

6. Marquage laser & sérigraphie
Logos, légendes, numéros de série et codes-barres permanents sur toute finition. Le marquage laser sur anodisation produit des marques nettes à fort contraste ; la sérigraphie sert aux graphismes plus grands sur les panneaux.

Guide de choix de la finition
| Finition | Matériaux | Épaisseur | Brouillard salin | Usage typique |
|---|---|---|---|---|
| Anodisation Type II | Aluminium | 8–15 µm | 24–72 h | Panneaux, boîtiers, pièces décoratives |
| Couche dure Type III | Aluminium | 25–50 µm | 100–200 h | Surfaces d'usure, glissières, pistons |
| Sablage aux billes + anodisation | Aluminium | 10–15 µm | 48–96 h | Électronique grand public, équipements audio |
| Passivation | Inox 303/304/316 | — | 200–500 h | Médical, agroalimentaire, marine |
| Zingage | Acier / Laiton | 8–15 µm | 48–96 h | Fixations, supports |
| Nickel chimique | Acier / Aluminium | 10–25 µm | 100–300 h | Empreintes de moules, pièces d'usure |
| Peinture poudre | Tôle | 60–120 µm | 300–500 h | Boîtiers, équipements d'extérieur |
FAQ acheteurs
Comment traitez-vous les trous filetés pendant l'anodisation / le placage ?
Nous appliquons une cire de protection ou des capuchons en silicone sur tous les trous filetés et toutes les surfaces de roulement avant la finition. Après finition, les filetages sont à nouveau contrôlés au calibre pour confirmer qu'ils restent dans la tolérance.
Pouvez-vous reproduire une couleur ou un code Pantone / RAL précis ?
Oui. Pour les commandes répétées, nous conservons un témoin de couleur de votre échantillon approuvé dans nos dossiers. Les couleurs personnalisées inédites exigent une série de 1–2 échantillons avant production, ajoutant généralement 2–3 jours.
Dans quelle mesure l'anodisation modifie-t-elle les cotes des pièces ?
L'anodisation Type II accroît la surface d'environ la moitié de l'épaisseur du revêtement. Nous compensons les cotes critiques du plan de la moitié de l'épaisseur de revêtement spécifiée avant l'usinage.
Ce que nous usinons avec ce procédé
Composants réels expédiés à des acheteurs étrangers — pas de photos d'illustration génériques.

Anodisation (Type II & III)
Incolore, noir, couleur et couche dure. Type II jusqu'à 25 µm, Type III jusqu'à 50 µm.

Services de placage
Zinc, nickel, chrome, étain et nickel chimique pour connecteurs et fixations.

Anodisation colorée
Bleu, rouge, or, vert, violet. Anodisation teintée régulière pour l'audio et le 3C.

Sablage aux billes & finition mate
Texture mate uniforme. Masque les marques d'usinage et les traces de doigts.

Peinture poudre & peinture liquide
Teintes RAL durables, finitions texturées et lisses. Résistant à la corrosion.

Marquage laser & passivation
Logos et numéros de série permanents. Passivation de l'inox selon ASTM A967.
Pourquoi les acheteurs choisissent Rejin CNC pour ce procédé
Six raisons pour lesquelles les équipes d'ingénierie nous envoient leurs plans plutôt qu'une demande de devis de plus.
Tolérance au micron
±0,005 mm tenus sur les fonctions critiques avec palpage en processus et rapports CMM du premier article sur chaque lot.
Devis & DFM en 24 heures
Un ingénieur senior examine votre plan — pas un commercial. Nous signalons tolérances, contre-dépouilles et facteurs de coût avant le chiffrage.
Livraison rapide des prototypes
Prototypes de 1 à 10 pièces expédiés en 3 à 7 jours. Service express 24 heures disponible pour les cycles de développement urgents.
Capacité en interne
Plus de 200 fraiseuses, tours et machines 5 axes sous un même toit. Aucune sous-traitance — nous maîtrisons qualité et délais.
Pays desservis
Fret porte-à-porte DHL/FedEx ou maritime. Suivi complet, douanes gérées, emballage prêt pour FBA sur demande.
Vos plans sont protégés
NDA standard avant tout chiffrage. Fichiers stockés sur des serveurs internes chiffrés, jamais partagés ni réutilisés.
Inspection de précision à chaque étape de production

01 Inspection de précision 3D par CMM
Vérification des dimensions critiques, des positions de trous et des tolérances géométriques GD&T complexes grâce à un équipement CMM professionnel. La numérisation 3D complète évite les défauts d'assemblage des composants usinés complexes.

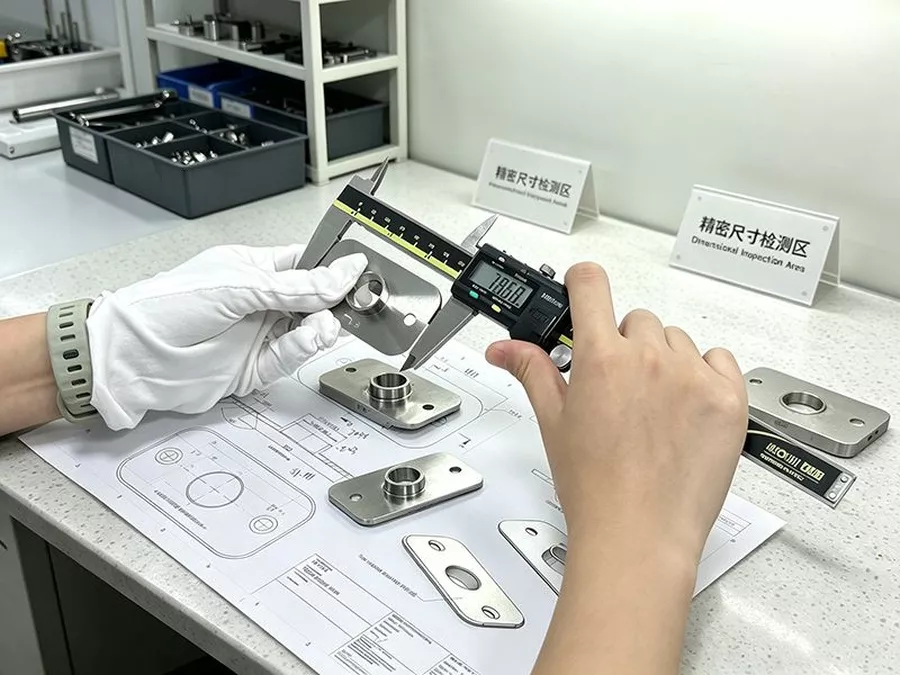
02 Vérification dimensionnelle en cours de processus
Contrôle dimensionnel continu en cours de fabrication avec instruments de mesure de précision. L'identification précoce des défauts minimise le risque de rebuts pendant la production OEM en série.

03 Finition de surface & inspection visuelle
Inspection stricte de l'état de surface, des rayures, des bavures et des défauts de revêtement. Répond aux exigences d'apparence strictes des boîtiers en alliage d'aluminium.
04 Inspection du premier article (FAI)
Inspection du premier article normalisée avant la production en série. Remise de rapports FAI formels pour stabiliser la cohérence dimensionnelle des commandes en volume.

05 Gestion de la traçabilité des matières premières
Certification matière complète & enregistrements de lots. Toutes les pièces usinées sont traçables jusqu'à la source de matière première pour la conformité automobile IATF 16949.

06 Contrôles fonctionnels finaux des performances
Inspections fonctionnelles finales complètes pour identifier les défauts cachés que les contrôles dimensionnels ne détectent pas, garantissant des performances stables des pièces.

07 Essai de corrosion au brouillard salin
Une enceinte de brouillard salin neutre évalue la performance anticorrosion des pièces CNC anodisées, plaquées et revêtues, en vérifiant la durabilité à long terme en extérieur et en milieu humide selon la norme ASTM B117.

08 Essai de vieillissement & de durabilité sous pression
Simulation de conditions de fonctionnement réelles — cycles thermiques, vibrations et charges répétées — pour vérifier la fiabilité mécanique à long terme et prévenir les défaillances prématurées sur le terrain des composants usinés de précision.
Qualité, ingénierie & logistique — conçu pour les acheteurs mondiaux
Partenaire d'usinage CNC certifié en Chine — gestion de la qualité IATF 16949 & ISO 9001, analyse DFM gratuite par des ingénieurs seniors, et emballage de niveau export avec suivi porte-à-porte vers plus de 60 pays.

Certifié IATF 16949 & ISO 9001
Système de management de la qualité entièrement certifié. Chaque lot est expédié avec certificats matériaux et rapports d'inspection de confiance.

Support d'ingénierie DFM gratuit
Nos ingénieurs examinent chaque plan en amont — en signalant les tolérances, dépouilles et facteurs de coût avant la moindre coupe.

Emballage sécurisé & expédition mondiale
Mousse sur mesure, caisses en bois et emballages prêts pour FBA. Fret porte-à-porte vers plus de 60 pays avec suivi complet.
PROCESSUS SIMPLE
Que se passe-t-il après avoir cliqué sur Envoyer ?
Votre message arrive directement chez nos ingénieurs seniors — accusé de réception immédiat.
Nous étudions vos exigences et proposons une solution réalisable avec options de matériaux & de procédés.
Devis détaillé avec spécifications, options et délai de livraison — aucun frais caché.
Validez l'échantillon, puis nous produisons en série avec QC complet et expédition à l'heure.
WhatsApp: +86 13790500374
E-mail : info@rejincnc.com

Scannez ce code QR avec votre application WeChat pour nous ajouter en contact — envoyez vos plans, recevez des devis sous 24 heures et échangez directement avec nos ingénieurs.
Devis sur mesure sous 24 heures
Vos fichiers CAO restent strictement confidentiels. Devis sous 24 heures.