
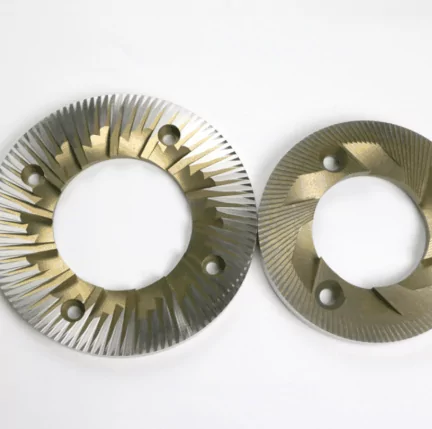
Fabricant de pièces de machines à café CNC
- Pouvoir utiliser en toute confiance de nouveaux matériaux dans vos conceptions.
- Pouvoir fabriquer même les composants de machines à café les plus spécialisés, avec des résultats d'usinage de haute qualité et rentables.
- Pouvoir personnaliser et fabriquer divers coffrets spéciaux et autres pièces de machines à café selon les exigences des clients, avec un large choix de matériaux.
| Type de tolérance | Description |
| Tolérance de précision | Les pièces sont fabriquées et contrôlées strictement selon les spécifications de vos plans et les annotations GD&T, avec une tolérance minimale de ±0,05 mm. |
| Tolérance générale | ±0,05 mm |
| Dimension minimale des éléments | 0,5 mm. La dimension minimale exacte des éléments peut varier selon la géométrie de la pièce et le matériau sélectionné. |
| Filetage & trous taraudés | Capables d'usiner tous les filetages standard ainsi que des spécifications de filetage personnalisées. |
| État des arêtes | Les arêtes vives sont ébavurées et chanfreinées par défaut. |
| Finitions de surface | Anodisation, thermolaquage, peinture par pulvérisation, gravure laser, sérigraphie |
| Épaisseur de paroi minimale | 0,5 mm |
| Diamètre minimal de fraise | 0,5 mm |
| Diamètre minimal de perçage | 1 mm |
| Dimension minimale des pièces | Fraisage CNC : 5 × 5 × 5 mm ; Tournage CNC : 2 × 2 mm ; |
| Dimension maximale des pièces | Fraisage CNC : 4000 × 1500 × 600 mm
Tournage CNC : 200 × 500 mm |
En quoi consiste ce service
Les pièces de machines à café tombent en panne à deux endroits : la face d'étanchéité qui ne doit pas fuir sous pression, et la surface que les utilisateurs touchent chaque jour. Notre programme d'usinage CNC est bâti autour de ces deux réalités.
Ce que nous usinons pour les équipements de café : capots de chaudière espresso et composants de groupes d'extraction en acier inoxydable ; collecteurs de pompe et raccords de connexion ; porte-meules et bagues de dosage en aluminium ; boîtiers d'éléments chauffants, boutons, accessoires de porte-filtre et supports internes. Les machines professionnelles 9–20 bars comme les systèmes à capsules domestiques suivent la même rigueur de processus.
Là où la précision paie : les sièges de soupape vapeur et les groupes d'extraction sont étanchés sur des faces usinées — nous tenons des objectifs de planéité et de rugosité qui maintiennent les joints efficaces à travers des milliers de cycles thermiques. Les raccords de chaudière sont critiques en pression : chaque filet et cône d'étanchéité est contrôlé, et les surfaces en contact alimentaire restent exemptes de résidus de fluide de coupe grâce à notre ligne de lavage aqueuse.
Matériaux choisis pour environnements chauds et humides : acier inoxydable 304/316L pour tout ce qui touche l'eau ou la vapeur ; aluminium 6061/6063 avec anodisation naturelle alimentaire pour les boîtiers structurels ; PEEK et PTFE pour les pièces isolantes ou à faible frottement sur demande.
Production à l'échelle OEM : nous usinons actuellement plus de 500 000 pièces liées au café par an pour des marques européennes et nord-américaines — de quelques groupes d'extraction prototypes à des programmes annuels de capots de chaudière en dizaines de milliers, avec des documents (certificats matière, rapports dimensionnels, déclarations de contact alimentaire) qui passent les contrôles de marché européens et américains.
Pourquoi les acheteurs OEM choisissent Rejin CNC
Faces d'étanchéité sans fuite
Planéité et rugosité de chaque face d'étanchéité sont contrôlées et inspectées — les deux paramètres qui décident si le joint d'une chaudière 15 bars survit à sa garantie.
Sûr pour l'alimentaire dès la conception
Pièces en contact 304/316L, anodisation naturelle de qualité alimentaire, lavage aqueux — avec déclarations de contact alimentaire disponibles pour les dossiers de conformité UE/États-Unis.
Rigueur de volume OEM
Plus de 500 000 pièces/an transitent par des processus surveillés par SPC. Votre recomposition au mois 18 correspond à l'échantillon validé en semaine 1.
Matériaux que nous usinons
De l'aluminium de grade aérospatial aux plastiques techniques certifiés médical, nos centres d'usinage CNC internes travaillent une large gamme de métaux et de plastiques sous un même toit.
Métaux
Aluminium
Acier inoxydable
Acier au carbone & allié
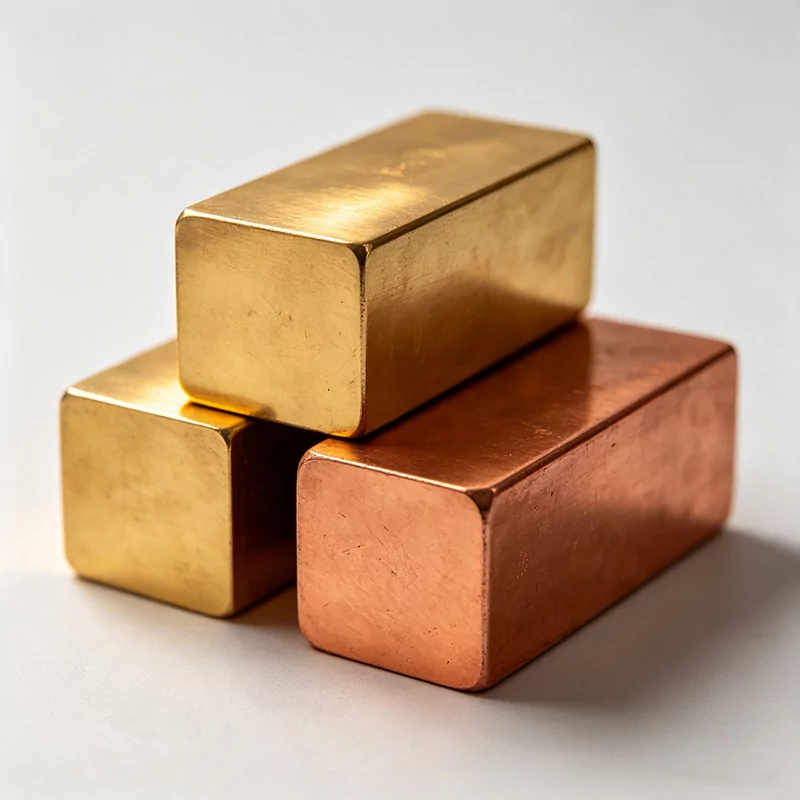
Laiton & cuivre
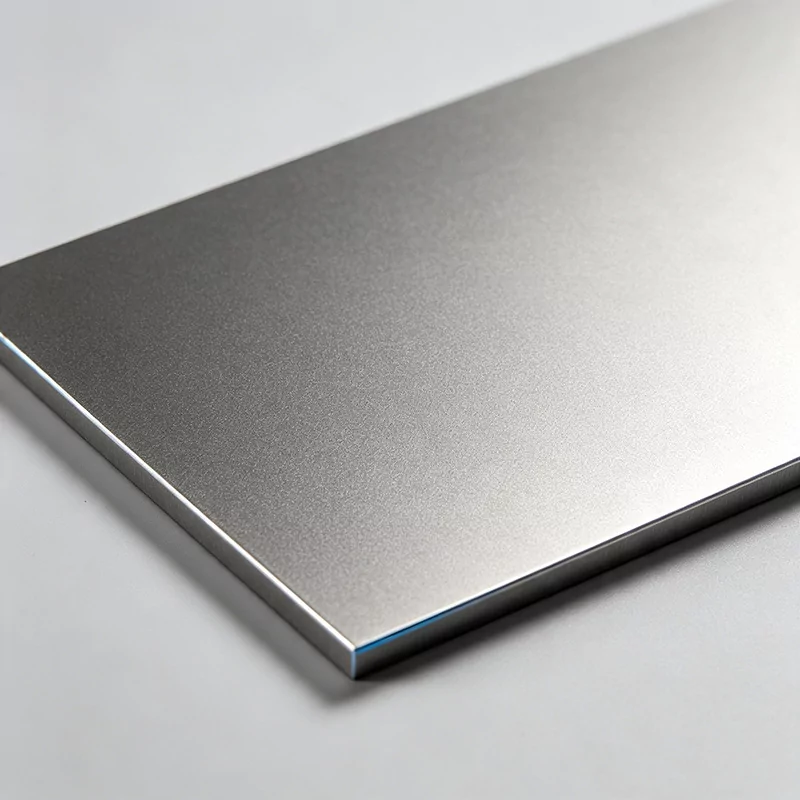
Titane & alliages exotiques
Plastiques techniques
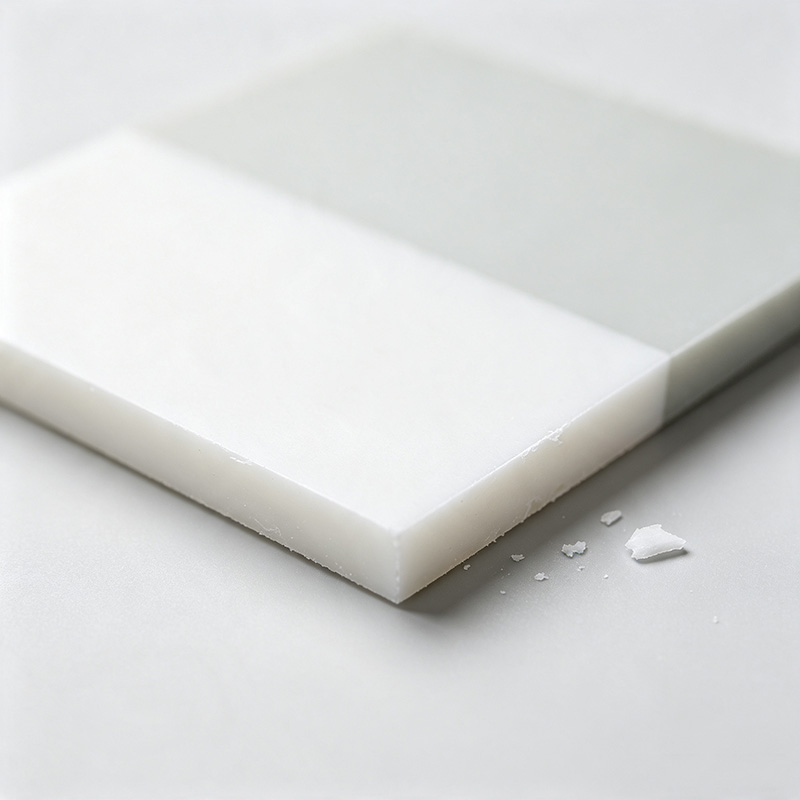
POM (Delrin)
Nylon (PA66)
PTFE (Téflon)
PEEK / PEI (Ultem)
ABS / PC / PMMA
Vous ne trouvez pas votre matériau ? Envoyez votre plan pour analyse — nous confirmerons la disponibilité et le chiffrerons.
Options de finition de surface
Finitions fonctionnelles et esthétiques réalisées en interne ou via des partenaires sélectionnés.
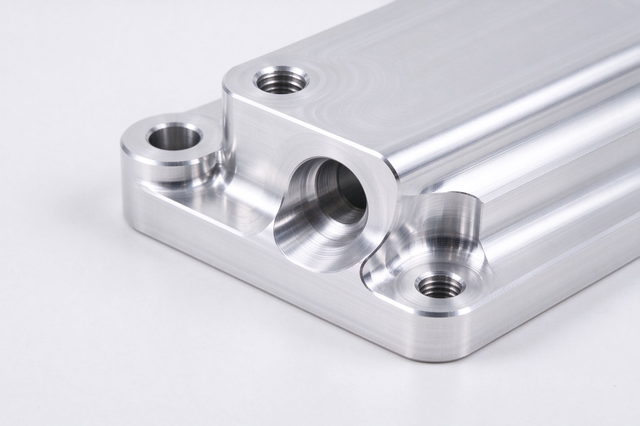
Anodisation naturelle
Anodisation protectrice Type II, finition argent naturel.
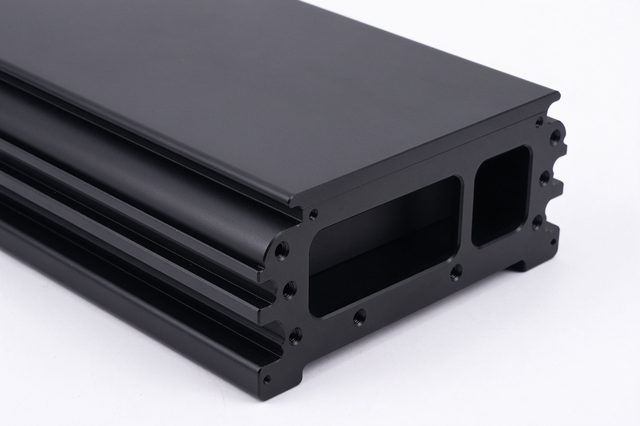
Anodisation dure noire
Couche dure Type III, noire résistante à l'usure.
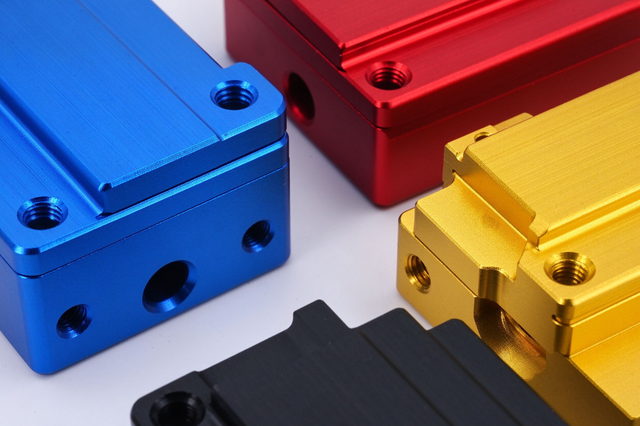
Anodisation colorée
Teinture bleue, rouge, dorée, verte pour l'audio et le 3C.
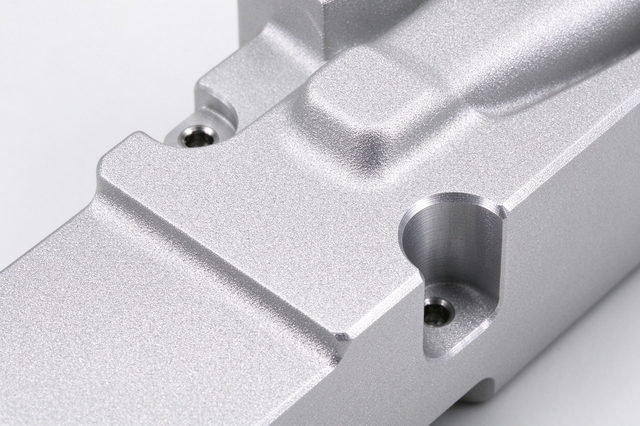
Microbillage
Texture mate uniforme, masque les traces d'usinage.
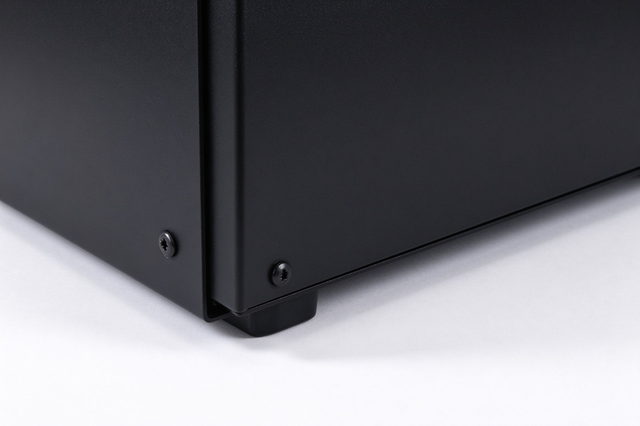
Thermolaquage
Couleurs RAL durables et résistantes à la corrosion.
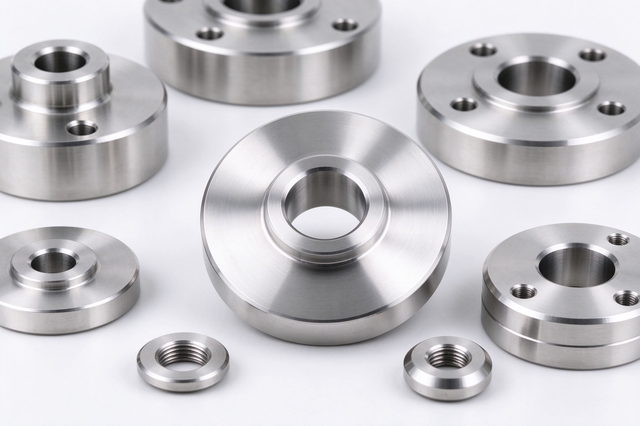
Passivation
Élimine le fer libre, renforce la résistance à la corrosion de l'inox.
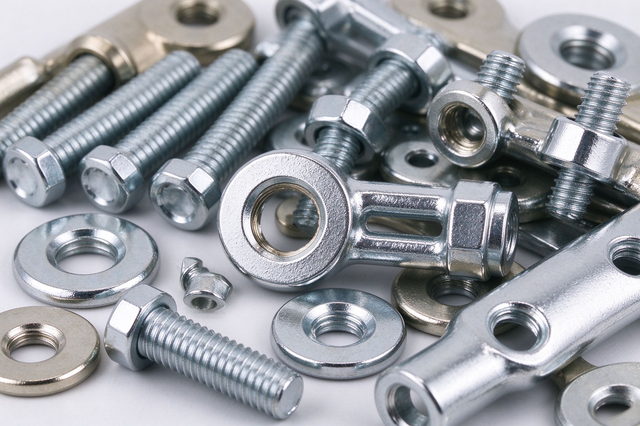
Revêtements galvaniques
Zinc, nickel, chrome, étain pour connecteurs.
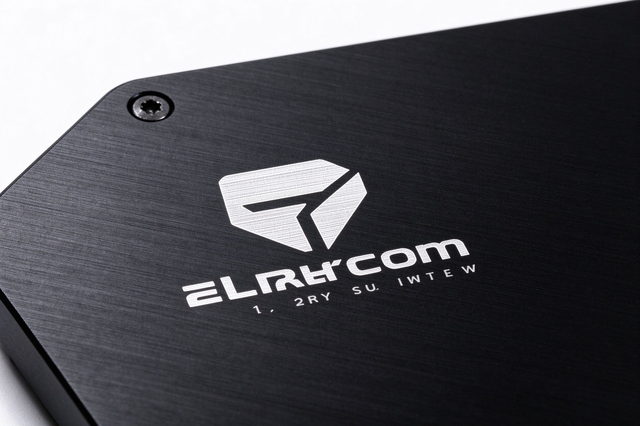
Marquage laser
Logos et numéros de série permanents sans contact.
Du plan à la livraison
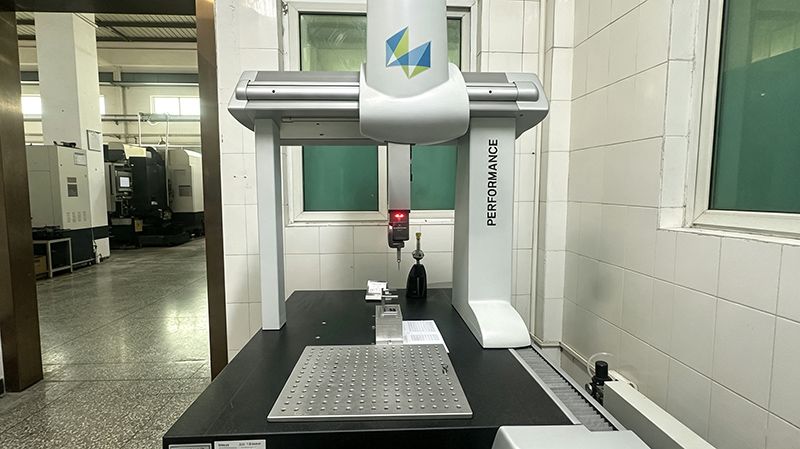
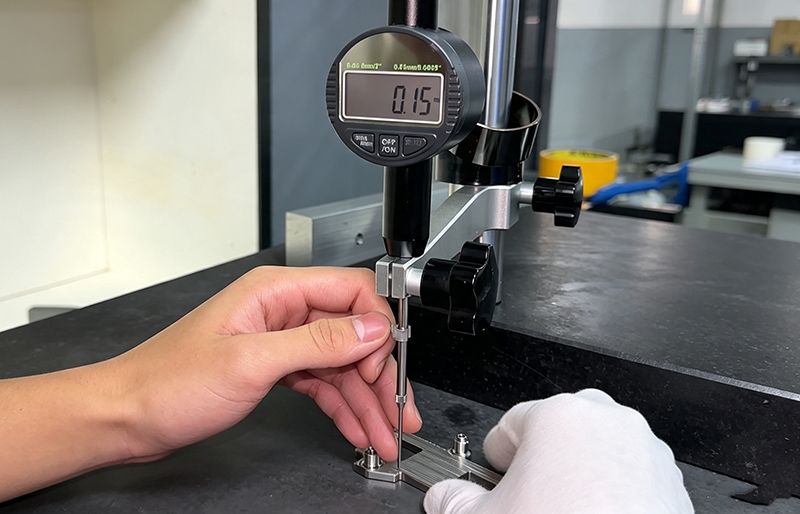
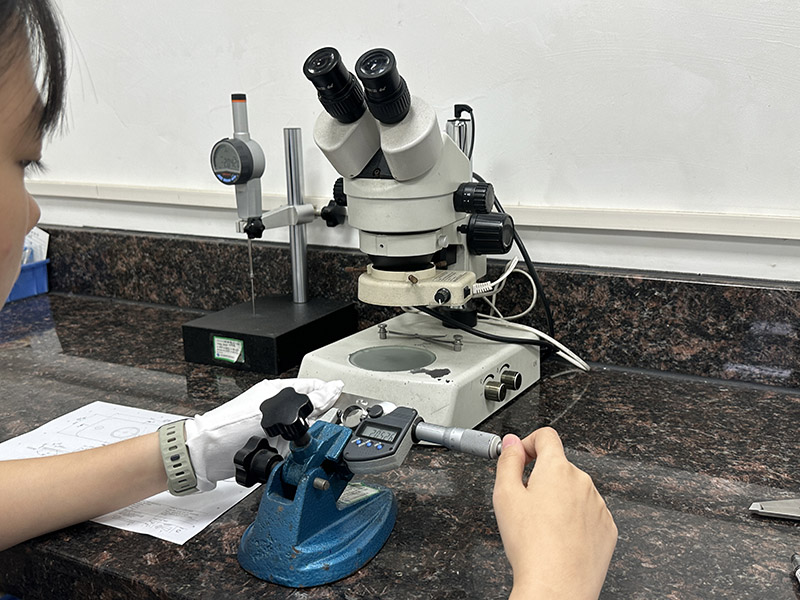
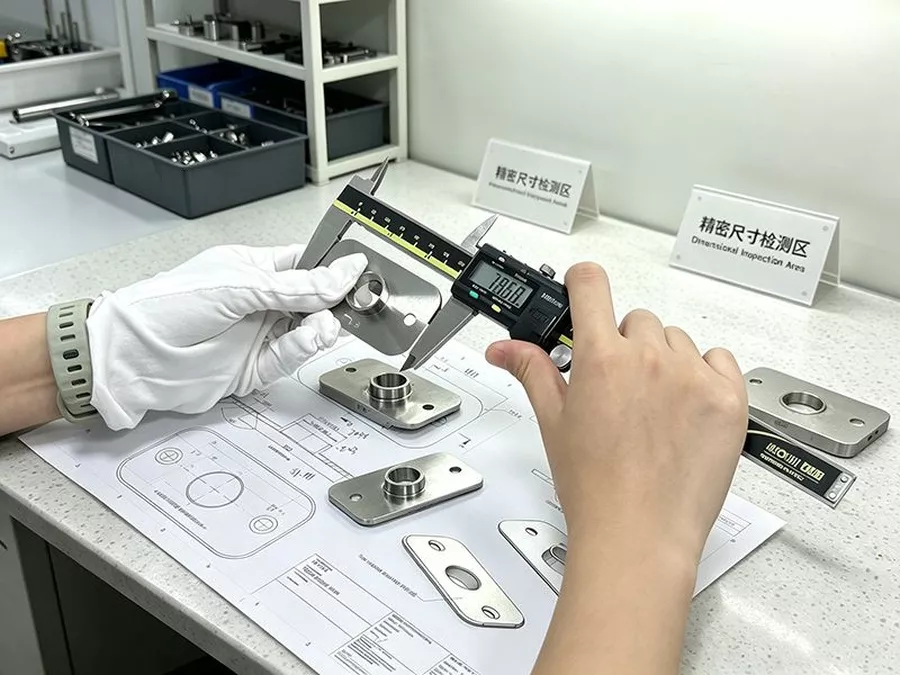
Une qualité que vous pouvez vérifier


Plus de produits dans cette catégorie
Usinage CNC sur mesure tout-en-un : ±0,005 mm, IATF 16949, 200+ machines, devis en 24 h.
Voir le produit →
Colliers de serrage d'arbre en acier inoxydable tournés CNC sur mesure pour un verrouillage de précision dans l'automatisation, la robotique et les systèmes à mouvement linéaire.
Voir le produit →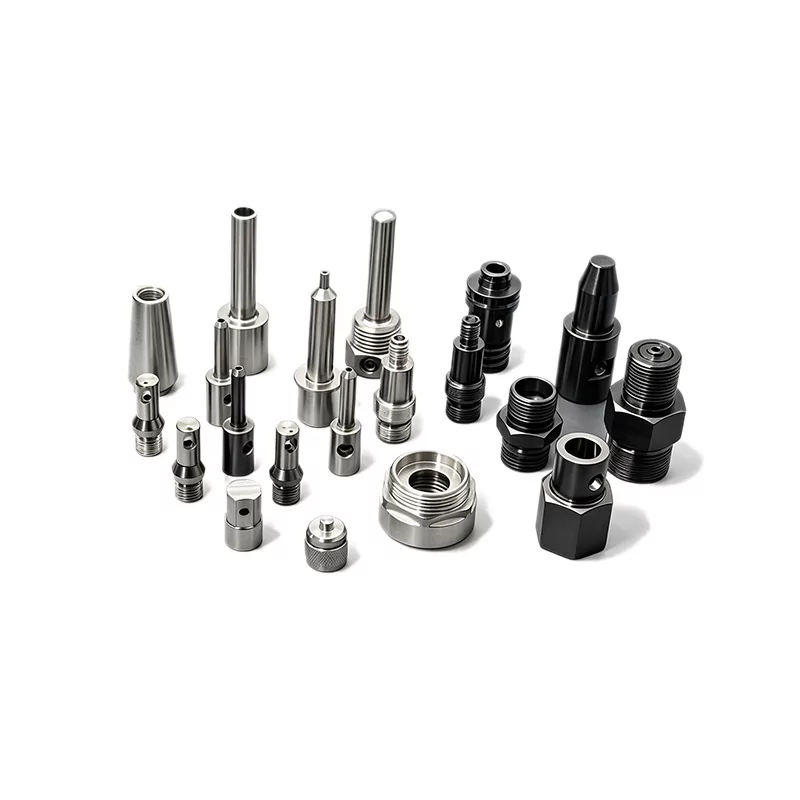
Service usinage CNC de l'aluminium + découpe laser + anodisation dure — ±0,005 mm, IATF 16949, anodisation dure en interne.
Voir le produit →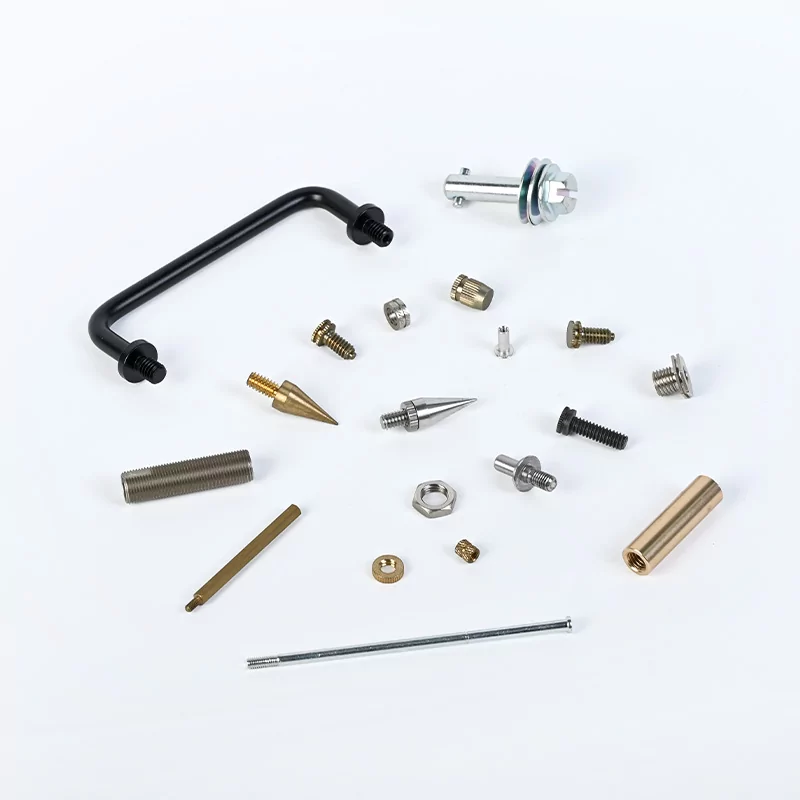
Au cœur de notre usine — plus de 200 machines sous un même toit
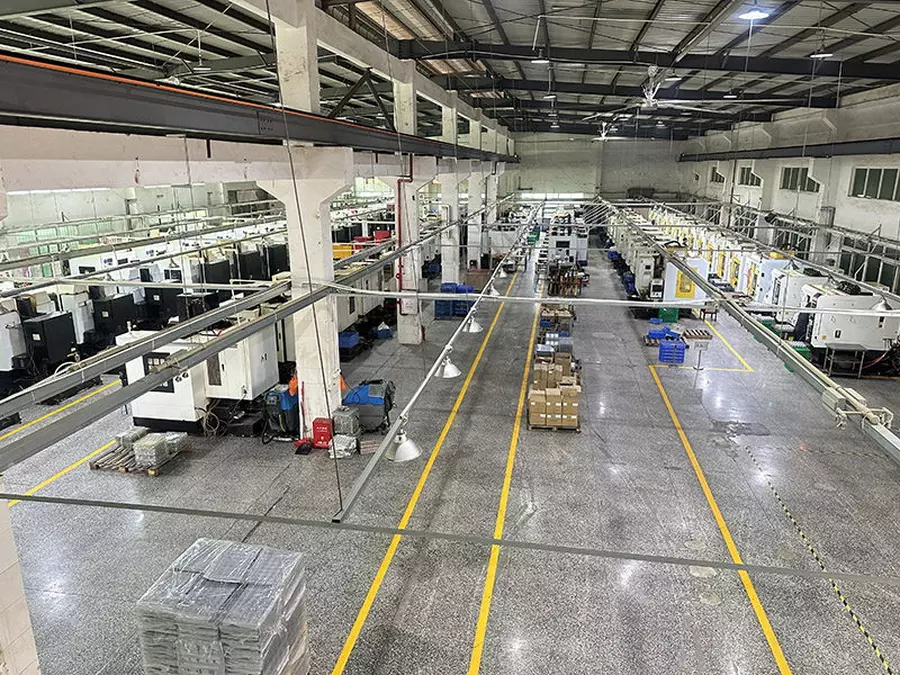
Centres d'usinage verticaux
Centres d'usinage verticaux haute efficacité pour la production de pièces métalliques en prototype, volume moyen et grande série.
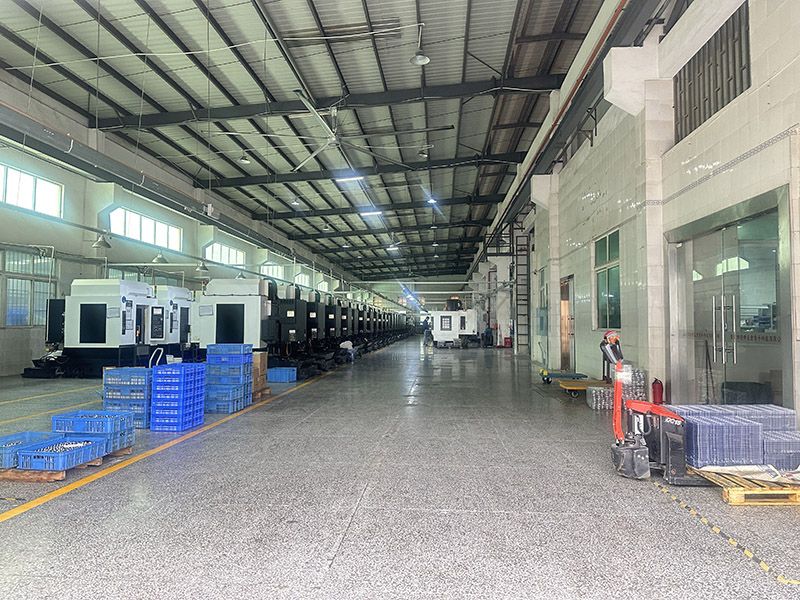
Centres d'usinage perçage & taraudage
Le perçage, le taraudage et le fraisage intégrés réduisent les délais de livraison des boîtiers en aluminium.
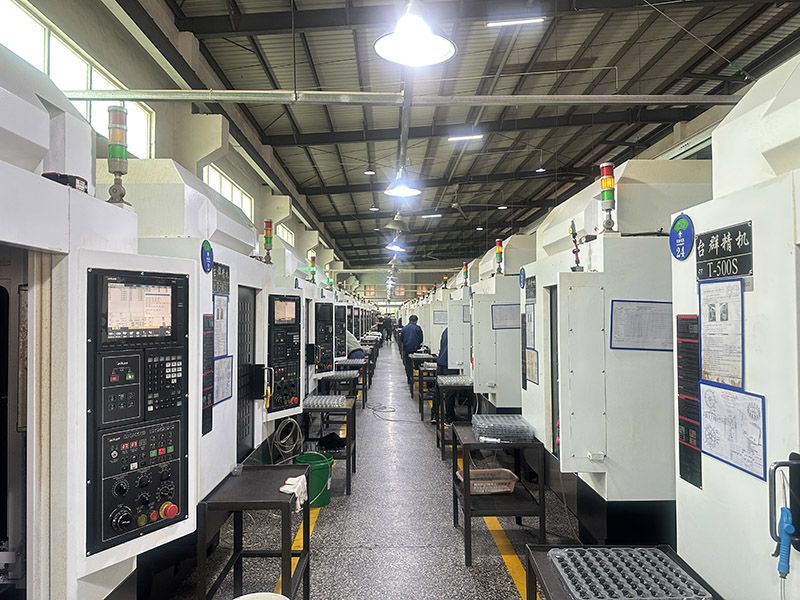
Atelier d'usinage multifonction
Les lignes combinées perçage-fraisage prennent en charge les petites séries comme les commandes OEM en volume.
Atelier de production CNC
Des zones de production bien organisées prennent en charge tout, de la pièce unique aux programmes de grande série.
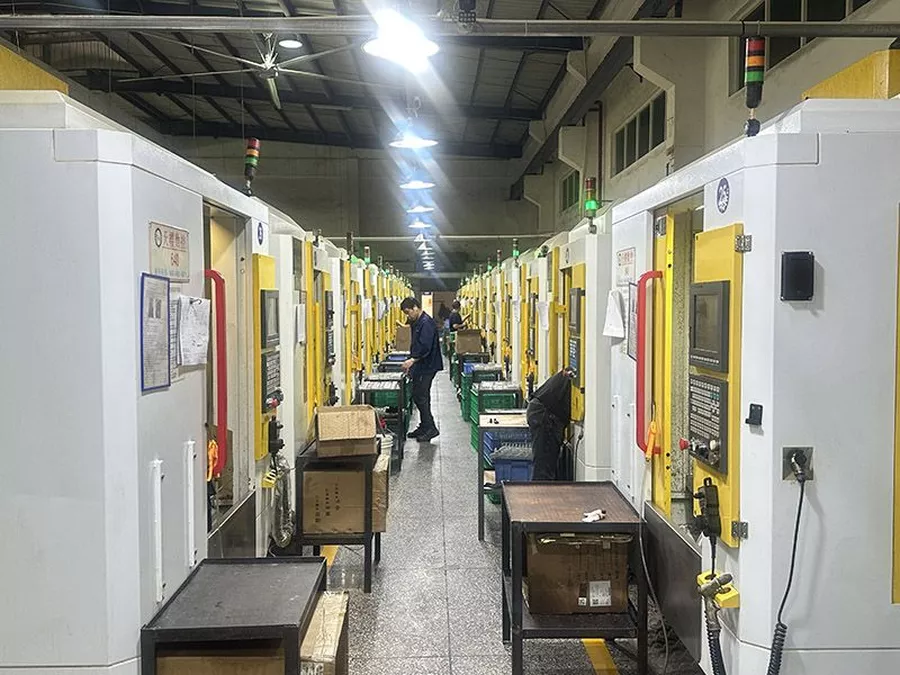
Lignes CNC standard
L'agencement systématique des lignes augmente l'efficacité d'usinage et garantit des livraisons à temps.
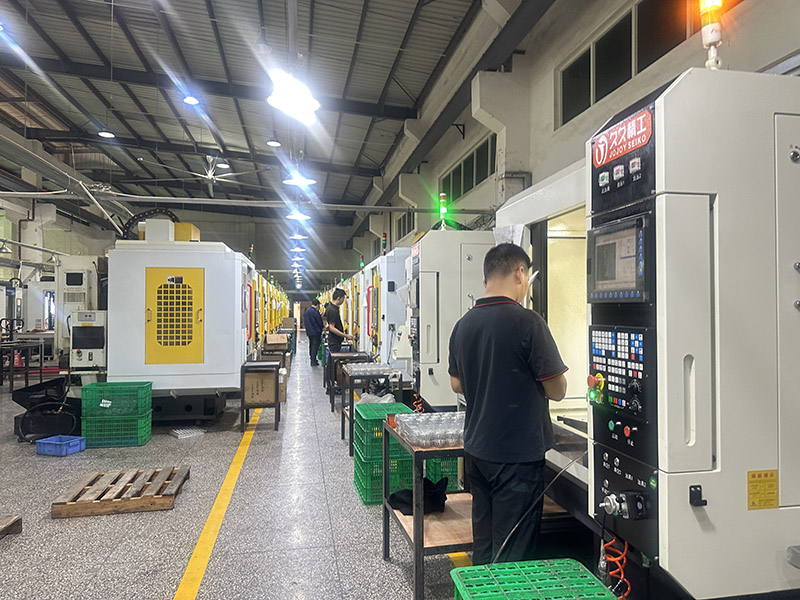
Équipements d'usinage 5 axes
Un parc complet d'équipements CNC permet un fonctionnement continu et stable pour les volumes OEM.
Dongguan, Chine · Plus de 200 machines CNC · Anodisation & découpe laser en interne · Visiteurs et inspections tierces bienvenus.
Qualité, ingénierie & logistique — conçu pour les acheteurs mondiaux

Certifié IATF 16949 & ISO 9001
Système de management de la qualité entièrement certifié. Chaque lot est expédié avec certificats matériaux et rapports d'inspection de confiance.

Support d'ingénierie DFM gratuit
Nos ingénieurs examinent chaque plan en amont — en signalant les tolérances, dépouilles et facteurs de coût avant la moindre coupe.

Emballage sécurisé & expédition mondiale
Mousse sur mesure, caisses en bois et emballages prêts pour FBA. Fret porte-à-porte vers plus de 60 pays avec suivi complet.
Foire aux questions
Répondez-vous aux réglementations de contact alimentaire ?
Quelles pièces de classe pression pouvez-vous usiner ?
Proposez-vous d'abord de petits lots pilotes ?
Comment garantissez-vous que les recompositions correspondent à l'échantillon de référence ?
PROCESSUS SIMPLE
Que se passe-t-il après avoir cliqué sur Envoyer ?
Votre message arrive directement chez nos ingénieurs seniors — accusé de réception immédiat.
Nous étudions vos exigences et proposons une solution réalisable avec options de matériaux & de procédés.
Devis détaillé avec spécifications, options et délai de livraison — aucun frais caché.
Validez l'échantillon, puis nous produisons en série avec QC complet et expédition à l'heure.
WhatsApp: +86 13790500374
E-mail : info@rejincnc.com

Scannez ce code QR avec votre application WeChat pour nous ajouter en contact — envoyez vos plans, recevez des devis sous 24 heures et échangez directement avec nos ingénieurs.
Devis sur mesure sous 24 heures
Vos fichiers CAO restent strictement confidentiels. Devis sous 24 heures.