
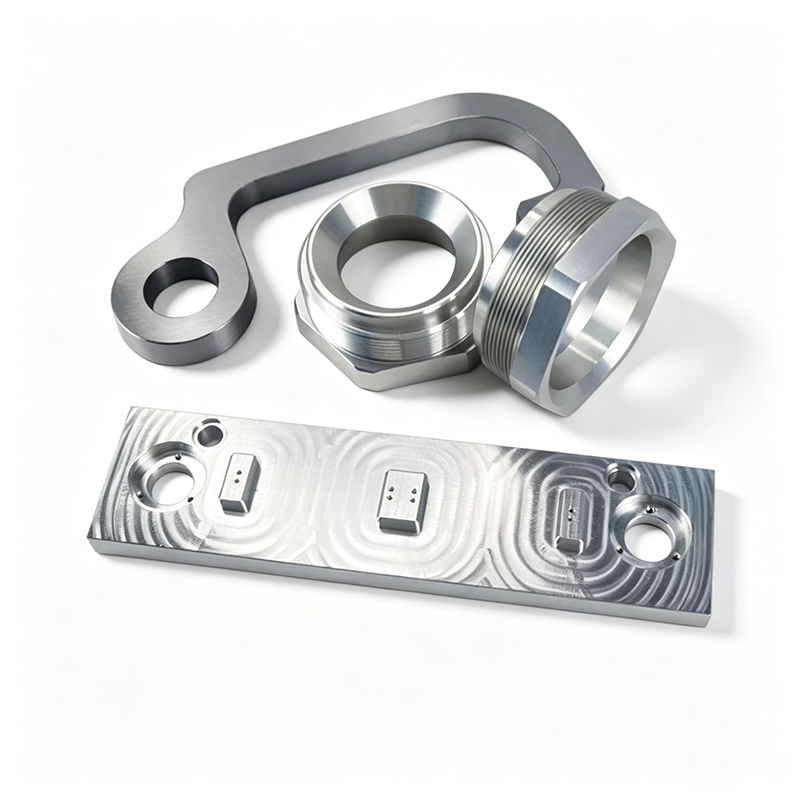
| Tipo de tolerancia | Descripción |
| Tolerancia de precisión | Las piezas se fabrican e inspeccionan siguiendo estrictamente las especificaciones de sus planos y las anotaciones GD&T, con una tolerancia mínima de ±0,05 mm. |
| Tolerancia general | ±0.05 mm |
| Tamaño mínimo de la característica | El tamaño mínimo exacto de la característica puede variar dependiendo de la geometría de la pieza y el material seleccionado. |
| Roscado y agujeros roscados | Capaz de mecanizar cualquier tamaño de rosca estándar, así como especificaciones de rosca personalizadas. |
| Condición del borde | Los bordes afilados están desbarbados y achaflanados por defecto. |
| Acabado de superficie | Anodización, recubrimiento en polvo, pintura en pulverización, grabado láser, serigrafía |
| Espesor mínimo de pared | 0.5mm |
| Tamaño mínimo del molino final | 0.5mm |
| Tamaño mínimo del agujero de taladro | 1 mm |
| Tamaño mínimo de la pieza | Fresado CNC: 5 × 5 × 5 mm; Tornado CNC: 2 × 2 mm; |
| Tamaño máximo de la pieza | Fresado CNC: 4000 × 1500 × 600 mm
Tornado CNC: 200 × 500 mm |
Los componentes de los dispositivos médicos son evaluados por auditores, no solo por ensambladores: cada dimensión en su plano requiere un registro de datos desde la materia prima hasta la inspección final. Nuestra línea con certificación ISO 13485 fue diseñada precisamente para cumplir con este requisito de verificación.
Lo que producimos para dispositivos médicos: Cuerpos y mangos de instrumental quirúrgico; soportes para equipos de diagnóstico y monturas ópticas; componentes de piezas de mano dentales; piezas de mecanismos de administración de fármacos; bandejas de esterilización y herrajes para estuches. Predominan los materiales en acero inoxidable 303/304/316L y aluminio 6061; PEEK y titanio disponibles bajo pedido.
En otros ámbitos, los proyectos médicos suelen fallar: Los talleres mecanizan la pieza, pero no pueden documentar el proceso. Aquí, los lotes de material son rastreables hasta los certificados de la fábrica, las herramientas de corte se registran por operación y los datos de inspección (CMM, rugosidad superficial, certificados de pasivación) se envían con cada lote; sus archivos DHF/TF permanecen completos.
Ingeniería de superficies para entornos clínicos: Acabados aptos para electropulido, pasivación según ASTM A967 y valores objetivo de Ra en superficies en contacto con tejidos o que requieren limpieza intensiva. Las zonas cosméticas se tratan con la misma rigurosidad que las funcionales; las auditorías tienen en cuenta ambas.
Volumen sin drama: Desde programas piloto de 20 instrumental quirúrgico hasta programas anuales de un millón de piezas, con un control de cambios que requiere su aprobación por escrito antes de cualquier desviación del proceso. Los lotes de reposición se vuelven a validar comparándolos con la muestra de referencia archivada.






Dongguan, China · Más de 200 máquinas CNC · Anodizado y corte láser propios · Se admiten visitas e inspecciones de terceros.
Certificados de fábrica, registros de herramientas e informes de CMM por lote: sus archivos regulatorios se cierran sin tener que contactar a los proveedores.

Pasivación según ASTM A967, objetivos Ra preparados para electropulido y rugosidad documentada en zonas críticas de contacto.

Muestras de referencia archivadas con parámetros de proceso; cada pedido repetido se revalida antes del envío.





120.000 piezas/año · Ra 0,4 documentado en las zonas de agarre
Lea el estudio de caso completo →
±0,005 mm en asientos ópticos · pasivado
Lea el estudio de caso completo →Sí. Nuestro sistema de gestión de calidad (SGC) cuenta con la certificación ISO 13485 y proporcionamos certificados de materiales, registros de procesos e informes dimensionales formateados para auditorías de proveedores. Se pueden coordinar auditorías remotas con nuestro equipo de calidad.
A partir de 20 unidades. Aquí son habituales los juegos de evaluación para cirujanos: mantenemos tolerancias y acabados idénticos a los de la producción futura para que sus comentarios clínicos sean válidos.
Mecanizamos los objetivos Ra para prepararlos para el electropulido y gestionamos la pasivación internamente; el electropulido se realiza a través de socios certificados con documentación completa que se integra en su archivo de lotes.
Indíquenos el método (vapor, óxido de etileno, rayos gamma) en sus notas de dibujo. Posteriormente, se validan los materiales y acabados seleccionados para su exposición en ciclos repetidos antes de la primera muestra.
Mecanizado según la norma ISO 13485 con documentación lista para auditorías: presupuesto en 24 horas y comentarios sobre el diseño para la fabricación (DFM) de un equipo que envía un millón de piezas médicas al año.


