
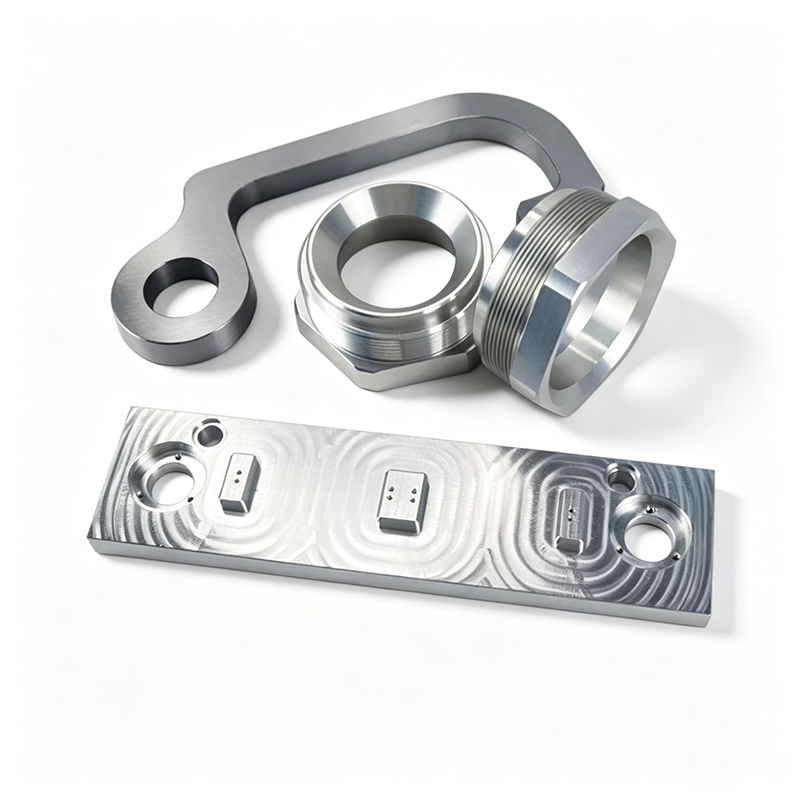
| Typ tolerancji | Opis |
| Tolerancja precyzyjna | Części są produkowane i kontrolowane ściśle według specyfikacji rysunkowych i adnotacji GD&T, z minimalną tolerancją ±0,05 mm. |
| Ogólna tolerancja | ±0.05 mm |
| Minimalny rozmiar funkcji | Dokładny minimalny rozmiar elementu może się różnić w zależności od geometrii części i wybranego materiału. |
| Gwintowanie i otwory gwintowane | Zdolny do obróbki dowolnych standardowych rozmiarów gwintów, a także dostosowanych specyfikacji gwintów. |
| Warunek krawędzi | Ostre krawędzie są domyślnie wyciągane i wyciągane. |
| Wykończenie powierzchni | Anodowanie, powłoka proszkowa, malowanie rozpylające, grawerowanie laserowe, sitodruk |
| Minimalna grubość ściany | 0.5mm |
| Minimalny rozmiar młynu końcowego | 0.5mm |
| Minimalny rozmiar otworu wiertniczego | 1 mm |
| Minimalny rozmiar części | Frezowanie CNC: 5 × 5 × 5 mm; Tokowanie CNC: 2 × 2 mm; |
| Maksymalny rozmiar części | Frezowanie CNC: 4000 × 1500 × 600 mm
Tokowanie CNC: 200 × 500 mm |
Komponenty urządzeń medycznych są oceniane przez audytorów, a nie tylko przez monterów: każdy wymiar na rysunku wymaga śledzenia danych od surowca do końcowej kontroli. Nasza linia produktów z certyfikatem ISO 13485 została zaprojektowana właśnie z myślą o tym ciężarze dowodu.
Co produkujemy dla wyrobów medycznych: Korpusy i uchwyty instrumentów chirurgicznych; uchwyty do sprzętu diagnostycznego i mocowania optyczne; komponenty rękojeści stomatologicznych; części mechanizmów podawania leków; tacki sterylizacyjne i okucia do obudów. Dominują materiały ze stali nierdzewnej 303/304/316L i aluminium 6061; PEEK i tytan na zamówienie.
Gdzie indziej projekty medyczne zawodzą: Warsztaty obrabiają część, ale nie mogą udokumentować jej przebiegu. W tym przypadku partie materiałów są identyfikowalne na podstawie certyfikatów frezarek, narzędzia skrawające są rejestrowane dla każdej operacji, a dane z inspekcji (CMM, chropowatość powierzchni, certyfikaty pasywacji) są dołączane do każdej partii — Twoje pliki DHF/TF pozostają kompletne.
Inżynieria powierzchni w środowiskach klinicznych: Wykończenia gotowe do elektropolerowania, pasywacja zgodna z normą ASTM A967 oraz tarcze Ra na powierzchniach mających kontakt z tkanką lub wymagających czyszczenia. Strefy kosmetyczne są traktowane z taką samą dyscypliną, jak strefy funkcjonalne — audyty uwzględniają oba te aspekty.
Głośność bez dramatyzmu: Od 20-elementowych pilotów instrumentów chirurgicznych po roczne programy liczące milion sztuk, z kontrolą zmian wymagającą pisemnej zgody przed jakimkolwiek odchyleniem procesu. Partie ponownie zamówione są ponownie weryfikowane na podstawie zarchiwizowanej złotej próbki.






Dongguan, Chiny · Ponad 200 maszyn CNC · Anodowanie i cięcie laserowe na miejscu · Zapraszamy gości i osoby trzecie do przeprowadzania inspekcji.
Certyfikaty młyna, rejestry narzędzi i raporty CMM dla każdej partii — Twoje pliki regulacyjne są zamykane bez konieczności ścigania dostawców.

Pasywacja ASTM A967, tarcze Ra gotowe do elektropolerowania i udokumentowana chropowatość w strefach krytycznych dla kontaktu.

Złote próbki archiwizowane są z parametrami procesu; każde ponowne zamówienie jest ponownie weryfikowane przed wysyłką.





120 tys. szt./rok · W strefach chwytu udokumentowano współczynnik Ra 0,4
Przeczytaj pełne studium przypadku →
±0,005 mm na gniazdach optycznych · pasywowanych
Przeczytaj pełne studium przypadku →Tak. Nasz system zarządzania jakością (QMS) posiada certyfikat ISO 13485. Dostarczamy certyfikaty materiałowe, dokumentację procesów i raporty wymiarowe w formacie odpowiednim do pakietów audytów dostawców. Audyty zdalne można zorganizować z naszym zespołem ds. jakości.
Od 20 sztuk. Zestawy do oceny chirurgów są u nas powszechne — stosujemy tolerancje i wykończenia identyczne z przyszłymi produktami, co pozwala nam na przekazywanie Państwa opinii klinicznych.
Obrabiamy maszyny do obróbki powierzchni Ra, aż będą gotowe do elektropolerowania, i zarządzamy pasywacją we własnym zakresie; elektropolerowanie przeprowadzają certyfikowani partnerzy, a pełna dokumentacja jest przesyłana do pliku wsadowego.
Wskaż metodę (para wodna, EtO, gamma) w swoich notatkach rysunkowych. Następnie, przed pierwszym wyrobem, weryfikujemy dobór materiałów i wykończenia pod kątem powtarzalnego cyklu ekspozycji.
Obróbka zgodna z normą ISO 13485 z dokumentacją gotową do audytu — wycena w ciągu 24 godzin i informacja zwrotna DFM od zespołu wysyłającego milion części medycznych rocznie.


