
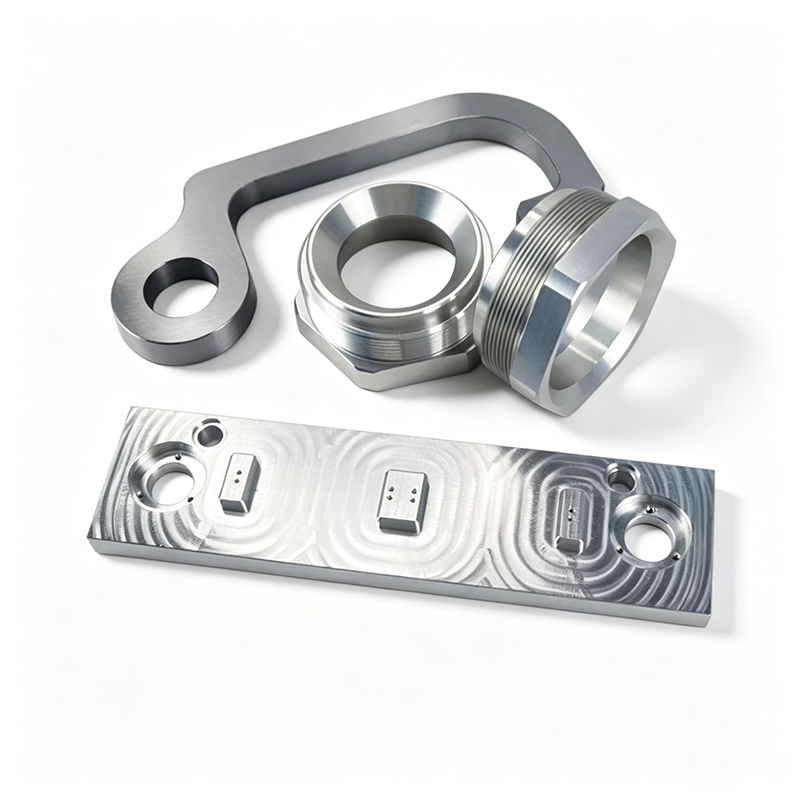
| Tipo de Tolerância | Descrição |
| Tolerância de precisão | As peças são fabricadas e inspecionadas rigorosamente de acordo com as especificações do seu desenho e anotações GD&T, com uma tolerância mínima de ±0,05 mm. |
| Tolerância Geral | ±0.05 mm |
| Tamanho Mínimo da Característica | 0,5 mm. O tamanho mínimo exato das características pode variar dependendo da geometria da parte e do material selecionado. |
| Rosqueamento e furos roscados | Capazes de fabricar qualquer tamanho padrão de fios, bem como especificações personalizadas de fios. |
| Condição do bordo | As bordas agudas são desmaiadas e confundidas por omissão. |
| Rematar a superfície | Anodização, cobertura de pó, pintura de pulverização, gravação de láser, impressão de tela de seda |
| Densidade Minima da Muralha | 0.5mm |
| Tamanho mínimo da molha final | 0.5mm |
| Tamanho mínimo do buraco de perfuração | 1mm |
| Tamanho mínimo da parte | Milling CNC: 5 × 5 × 5 mm; CNC giro: 2 × 2 mm; |
| Tamanho Máximo da Parte | CNC Milling: 4000 × 1500 × 600 mm
CNC rotação: 200 × 500 mm |
Os componentes de dispositivos médicos são avaliados por auditores, não apenas por montadores: cada dimensão em seu desenho precisa de um histórico de dados, desde a matéria-prima até a inspeção final. Nossa linha de produção com certificação ISO 13485 foi construída exatamente para atender a essa exigência de comprovação.
O que produzimos para dispositivos médicos: Corpos e cabos de instrumentos cirúrgicos; suportes e montagens ópticas para equipamentos de diagnóstico; componentes de peças de mão odontológicas; peças para mecanismos de administração de medicamentos; bandejas de esterilização e ferragens para estojos. Predominantemente em aço inoxidável 303/304/316L e alumínio 6061; PEEK e titânio sob encomenda.
Onde os projetos médicos dão errado em outros lugares: As oficinas usinam a peça, mas não conseguem documentar todo o processo. Aqui, os lotes de material são rastreáveis até os certificados da usina, as ferramentas de corte são registradas por operação e os dados de inspeção (CMM, rugosidade superficial, certificados de passivação) são enviados com cada lote — seus arquivos DHF/TF permanecem completos.
Engenharia de superfícies para ambientes clínicos: Acabamentos prontos para eletropolimento, passivação conforme ASTM A967 e alvos Ra mantidos em superfícies de contato com tecidos ou críticas para limpeza. As zonas cosméticas são tratadas com a mesma rigorosidade que as funcionais — as auditorias consideram ambas.
Volume sem drama: Desde projetos-piloto com 20 instrumentos cirúrgicos até programas anuais com milhões de peças, com controle de alterações que exige sua aprovação por escrito antes de qualquer desvio no processo. Os lotes de reposição são revalidados em relação à amostra padrão arquivada.






Dongguan, China · Mais de 200 máquinas CNC · Anodização e corte a laser internos · Visitantes e inspeções de terceiros são bem-vindos.
Certificados de fábrica, registros de ferramentas e relatórios CMM por lote — seus arquivos regulatórios são encerrados sem a necessidade de ficar cobrando fornecedores.

Passivação ASTM A967, alvos Ra prontos para eletropolimento e rugosidade documentada em zonas críticas de contato.

Amostras padrão arquivadas com parâmetros de processo; cada novo pedido é revalidado antes do envio.





120 mil unidades/ano · Ra 0,4 documentado nas zonas de aderência
Leia o estudo de caso completo →
±0,005 mm nos assentos ópticos · passivados
Leia o estudo de caso completo →Sim. Nosso SGQ (Sistema de Gestão da Qualidade) possui certificação ISO 13485 e fornecemos certificados de materiais, registros de processos e relatórios dimensionais formatados para auditorias de fornecedores. Auditorias remotas podem ser agendadas com nossa equipe de qualidade.
A partir de 20 peças. Conjuntos para avaliação cirúrgica são comuns aqui — mantemos as tolerâncias e os acabamentos idênticos aos da produção futura, para que seu feedback clínico seja transferido.
Usinamos as peças para obter alvos Ra prontos para eletropolimento e gerenciamos a passivação internamente; o eletropolimento é realizado por parceiros certificados, com documentação completa que é incluída no seu arquivo de lote.
Informe o método (vapor, óxido de etileno, gama) nas suas anotações de desenho. As escolhas de material e acabamento são então validadas para exposição em ciclos repetidos antes da primeira peça.
Usinagem ISO 13485 com documentação pronta para auditoria — orçamento em 24 horas e feedback de DFM de uma equipe que envia um milhão de peças médicas por ano.


