
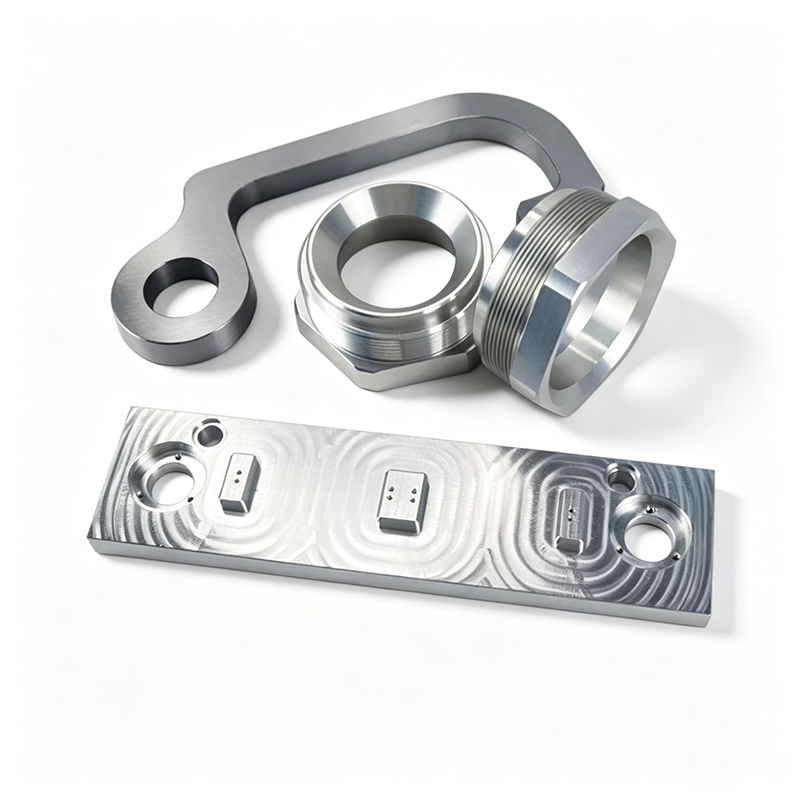
| Typ der Toleranz | Beschreibung |
| Präzisionstoleranz | Die Teile werden streng nach Ihren Zeichnungsvorgaben und GD&T-Anmerkungen gefertigt und geprüft, mit einer minimalen Toleranz von ±0,05 mm. |
| Allgemeine Toleranz | ±0.05 mm |
| Mindestfunktionsgröße | 0,5 mm. Die genaue Mindestgröße kann je nach Bauteilgeometrie und gewähltem Material variieren. |
| Gewindeschneiden und Gewindebohrungen | Fähig, alle Standardgewindegrößen sowie maßgeschneiderte Gewindespezifikationen zu bearbeiten. |
| Randzustand | Scharfe Kanten werden standardmäßig entgratet und abgefasst. |
| Oberflächenveredelung | Anodisierung, Pulverbeschichtung, Spray-Malerei, Lasergravur, Siebdruck |
| Mindestwanddicke | 0.5mm |
| Mindestgröße der Endmühle | 0.5mm |
| Mindestbohrlochgröße | 1 mm |
| Mindestteilgröße | CNC-Fräsen: 5 × 5 × 5 mm; CNC Drehen: 2 × 2 mm; |
| Maximale Teilegröße | CNC-Fräsen: 4000 × 1500 × 600 mm
CNC Drehen: 200 × 500 mm |
Komponenten von Medizinprodukten werden nicht nur von Monteuren, sondern auch von Auditoren geprüft: Jede Abmessung in Ihrer Zeichnung muss vom Rohmaterial bis zur Endkontrolle lückenlos dokumentiert sein. Unsere nach ISO 13485 zertifizierte Fertigungslinie wurde genau für diese Nachweispflicht entwickelt.
Was wir für Medizinprodukte herstellen: Korpusse und Griffe für chirurgische Instrumente; Halterungen für Diagnosegeräte und optische Befestigungen; Komponenten für zahnärztliche Handstücke; Teile für Medikamentenverabreichungssysteme; Sterilisationsschalen und Kofferbeschläge. Hauptsächlich Edelstahl 303/304/316L und Aluminium 6061; PEEK und Titan auf Anfrage.
Wo medizinische Projekte andernorts schiefgehen: Die Fertigungsbetriebe bearbeiten das Teil, können den Bearbeitungsprozess aber nicht dokumentieren. Hier sind Materialchargen bis zu den Werkszertifikaten rückverfolgbar, Schneidwerkzeuge werden pro Bearbeitungsgang protokolliert und Prüfdaten (Koordinatenmessmaschine, Oberflächenrauheit, Passivierungszertifikate) werden mit jeder Charge versendet – Ihre DHF/TF-Dateien bleiben vollständig.
Oberflächentechnik für klinische Umgebungen: Elektropolierfertige Oberflächen, Passivierung gemäß ASTM A967 und Ra-Zielwerte auf gewebeberührenden oder reinigungskritischen Oberflächen werden geprüft. Kosmetische Bereiche werden mit der gleichen Sorgfalt behandelt wie funktionale – beides wird bei Audits erfasst.
Lautstärke ohne Drama: Von Pilotprojekten mit 20 Instrumenten für Chirurgen bis hin zu jährlichen Programmen mit einer Million Stück – mit einem Änderungsmanagement, das Ihre schriftliche Genehmigung erfordert, bevor es zu Abweichungen im Prozess kommt. Nachbestellungen werden anhand des archivierten Referenzmusters erneut validiert.






Dongguan, China · Über 200 CNC-Maschinen · Eigene Anodisierung und Laserschneiden · Besucher und Inspektionen durch Dritte willkommen.
Werkszertifikate, Werkzeugprotokolle und CMM-Berichte pro Charge – Ihre behördlichen Unterlagen sind fertig, ohne dass Sie Lieferanten hinterherlaufen müssen.

ASTM A967-Passivierung, elektropolierfertige Ra-Zielwerte und dokumentierte Rauheit in kontaktkritischen Zonen.

Goldene Muster werden mit Prozessparametern archiviert; jede Nachbestellung wird vor dem Versand erneut validiert.





120.000 Stück/Jahr · Ra 0,4 dokumentiert an den Griffzonen
Lesen Sie die vollständige Fallstudie →
±0,005 mm auf optischen Sitzen · passiviert
Lesen Sie die vollständige Fallstudie →Ja. Unser Qualitätsmanagementsystem ist nach ISO 13485 zertifiziert, und wir stellen Materialzertifikate, Prozessdokumentationen und Maßberichte in den für Lieferantenaudits erforderlichen Formaten bereit. Fernaudits können mit unserem Qualitätsteam vereinbart werden.
Ab 20 Stück. Chirurgen-Evaluierungssets sind hier üblich – wir halten Toleranzen und Oberflächenbeschaffenheiten ein, die mit der späteren Produktion identisch sind, sodass Ihr klinisches Feedback übertragen werden kann.
Wir bearbeiten Oberflächen nach Ra-Werten, die für das Elektropolieren geeignet sind, und übernehmen die Passivierung im eigenen Haus; das Elektropolieren erfolgt über zertifizierte Partner, wobei die vollständige Dokumentation in Ihre Batch-Datei zurückfließt.
Bitte geben Sie in Ihren Zeichnungsnotizen das Prüfverfahren (Dampf, Ethylenoxid, Gammabestrahlung) an. Die Material- und Oberflächenauswahl wird anschließend vor der Erstmusterprüfung auf wiederholte Bestrahlungszyklen hin überprüft.
Bearbeitung nach ISO 13485 mit auditfertiger Dokumentation – Angebot innerhalb von 24 Stunden und DFM-Feedback von einem Team, das jährlich eine Million medizinische Teile versendet.


