
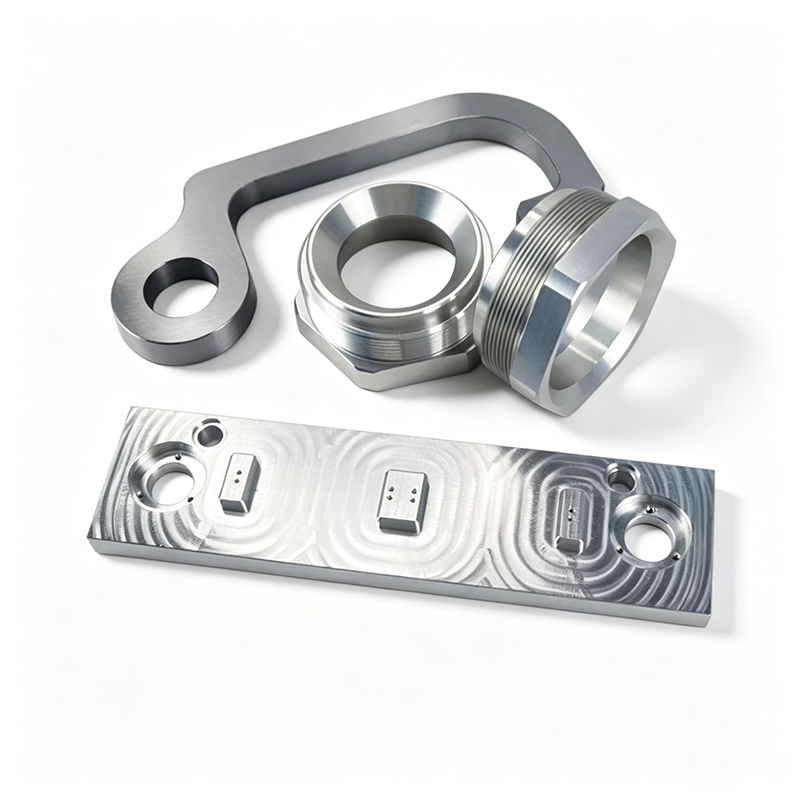
| Tipo di tolleranza | Descrizione |
| Tolleranza di precisione | I componenti vengono fabbricati e ispezionati rigorosamente secondo le specifiche del disegno e le annotazioni GD&T, con una tolleranza minima di ±0,05 mm. |
| Tolleranza generale | ±0.05 mm |
| Dimensione minima della caratteristica | La dimensione minima esatta della caratteristica può variare a seconda della geometria della parte e del materiale selezionato. |
| Filettatura e fori filettati | Capace di lavorare qualsiasi dimensione di filetto standard, nonché specifiche di filetto personalizzate. |
| Condizione bordo | Per impostazione predefinita, i bordi taglienti sono sbarrati e sfasciati. |
| Finitura della superficie | Anodizzazione, rivestimento a polvere, verniciatura a spruzzo, incisione laser, serigrafia |
| Spessore minimo della parete | 0.5mm |
| Dimensione minima del mulino | 0.5mm |
| Dimensione minima del foro | 1mm |
| Dimensione minima della parte | Fresatura CNC: 5 × 5 × 5 mm; Tornitura CNC: 2 × 2 mm; |
| Dimensione massima della parte | Fresatura CNC: 4000 × 1500 × 600 mm
Tornitura CNC: 200 × 500 mm |
I componenti dei dispositivi medici vengono valutati dagli auditor, non solo dagli assemblatori: ogni dimensione riportata sul disegno deve essere tracciabile, dalla materia prima all'ispezione finale. La nostra linea certificata ISO 13485 è stata progettata proprio per soddisfare questo onere probatorio.
Cosa produciamo per i dispositivi medici: Corpi e manici per strumenti chirurgici; staffe e supporti ottici per apparecchiature diagnostiche; componenti per manipoli dentali; parti di meccanismi di erogazione di farmaci; vassoi di sterilizzazione e componenti per custodie. Predominano l'acciaio inossidabile 303/304/316L e l'alluminio 6061; PEEK e titanio su richiesta.
Dove i progetti medici falliscono altrove: Le officine lavorano i pezzi ma non possono documentarne l'intero percorso. Qui, invece, i lotti di materiale sono tracciabili fino ai certificati di fabbrica, gli utensili da taglio vengono registrati per ogni operazione e i dati di ispezione (CMM, rugosità superficiale, certificati di passivazione) vengono spediti con ogni lotto: i file DHF/TF rimangono completi.
Ingegneria delle superfici per ambienti clinici: Finiture pronte per l'elettrolucidatura, passivazione secondo ASTM A967 e valori Ra target mantenuti su superfici a contatto con i tessuti o critiche per la pulizia. Le zone estetiche sono trattate con la stessa disciplina di quelle funzionali: gli audit le prendono in considerazione entrambe.
Volume senza drammi: Dai progetti pilota di strumenti chirurgici da 20 pezzi ai programmi annuali da un milione di pezzi, con un controllo delle modifiche che richiede la vostra approvazione scritta prima che qualsiasi deviazione dal processo venga apportata. I lotti di riordino vengono convalidati nuovamente rispetto al campione di riferimento archiviato.






Dongguan, Cina · Oltre 200 macchine CNC · Anodizzazione e taglio laser interni · Visitatori e ispezioni da parte di terzi sono benvenuti.
Certificati di fabbrica, registri degli utensili e report CMM per lotto: i vostri fascicoli normativi si chiudono senza dover sollecitare i fornitori.

Passivazione ASTM A967, target Ra pronti per l'elettrolucidatura e rugosità documentata nelle zone critiche di contatto.

Campioni di riferimento archiviati con i parametri di processo; ogni riordino viene convalidato nuovamente prima della spedizione.





120.000 pezzi/anno · Ra 0,4 documentato sulle zone di presa
Leggi il caso di studio completo →
±0,005 mm sulle sedi ottiche · passivato
Leggi il caso di studio completo →Sì. Il nostro sistema di gestione della qualità (SGQ) è certificato ISO 13485 e forniamo certificati dei materiali, registri di processo e report dimensionali in formato adatto per gli audit dei fornitori. È possibile organizzare audit a distanza con il nostro team qualità.
A partire da 20 pezzi. I set di valutazione per i chirurghi sono comuni qui: manteniamo tolleranze e finiture identiche alla produzione futura, in modo che il vostro feedback clinico sia trasferibile.
Eseguiamo la lavorazione meccanica per ottenere target Ra pronti per l'elettrolucidatura e gestiamo internamente la passivazione; l'elettrolucidatura viene eseguita da partner certificati con documentazione completa che viene poi inclusa nel file di lotto.
Indicate il metodo (vapore, ossido di etilene, raggi gamma) nelle note del disegno. Le scelte di materiali e finiture vengono quindi validate per cicli di esposizione ripetuti prima della produzione del primo articolo.
Lavorazioni meccaniche conformi alla norma ISO 13485 con documentazione pronta per l'audit: preventivo in 24 ore e feedback DFM da un team che spedisce un milione di componenti medicali all'anno.


