Die Herausforderung der Dünnwandbearbeitungsverformung
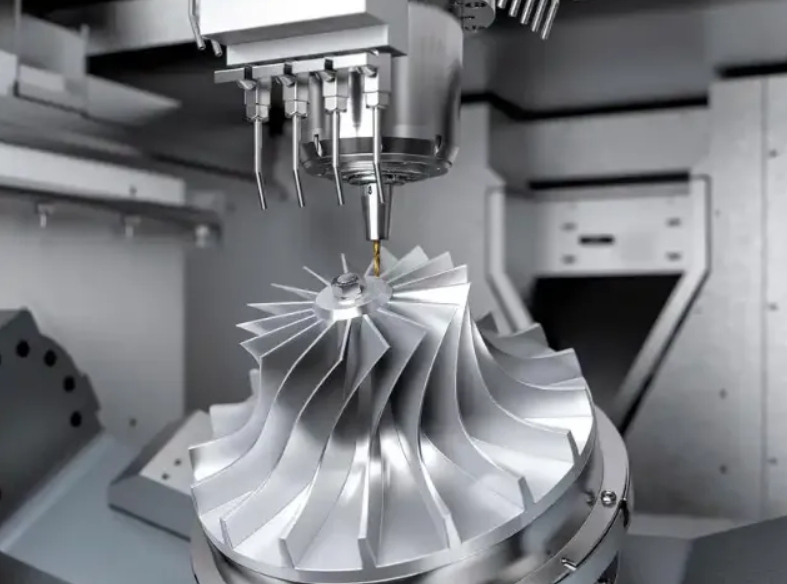
Dünnwandige Strukturbauteile sind in Hochleistungsindustrien zunehmend unverzichtbar, doch die Bearbeitung dünnwandiger Teile stellt aufgrund starker Bearbeitungsverformungen anspruchsvolle technische Herausforderungen dar.
Die Mechanismen der Dünnwandinstabilität verstehen
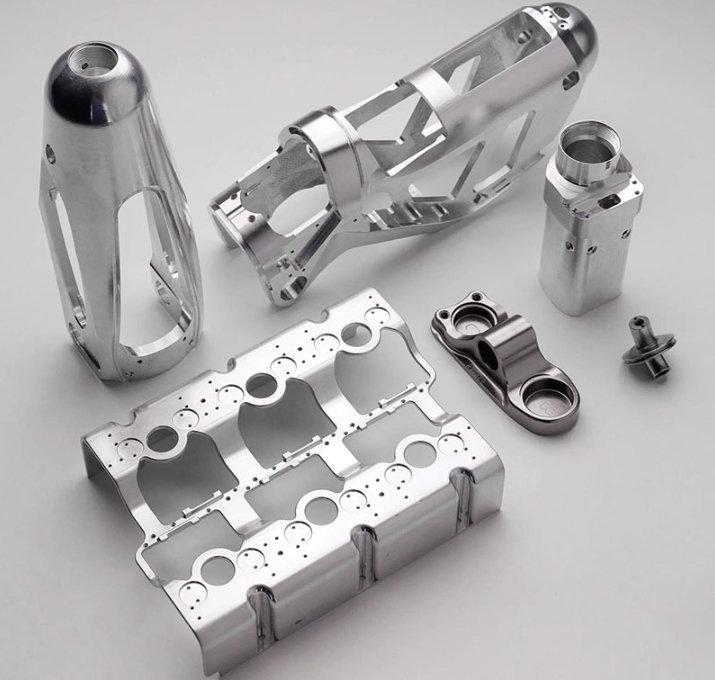
Moderne Konstruktionen im Bereich der UAV-Rahmen für die Luft- und Raumfahrt, der Gehäuse für 3C-Elektronik und der hochwertigen Audiogehäuse erfordern ultraleichte Strukturprofile, ohne dabei an Steifigkeit einzubüßen. CNC von Rejin ist spezialisiert auf die Präzisions-CNC-Bearbeitung und die hochpräzise Dünnwand-CNC-Bearbeitung komplexer Strukturbauteile, bei denen die Wandstärke oft unter 1,0 mm sinkt und eine strenge Kontrolle der mechanischen Durchbiegung und des thermischen Verzugs erforderlich ist.
- Empfindlichkeitsschwellen für Durchbiegung: Beim CNC-Fräsen dünnwandiger Aluminiumlegierungs-Strukturschalen mit einem Wandstärke-Höhen-Verhältnis von über 1:15 verursachen dynamische Schnittkraftkomponenten elastische Durchbiegungen, die zu starken Maßabweichungen und Rattermarken führen. Bei Rejin CNC haben wir 5-Achs CNC Bearbeitung Die Einrichtung kompensiert den dynamischen Werkzeugeingriff, um eine gleichbleibende Genauigkeit im Mikrozollbereich zu gewährleisten und Verformungen bei der CNC-Bearbeitung zu verhindern.
- Vibration und Oberflächenverschlechterung: Ungestützte Dünnwandprofile weisen eine geringe dynamische Steifigkeit auf, was bei der Hochgeschwindigkeits-Umfangsbearbeitung von dünnwandigen Aluminiumteilen zu starken Resonanzschwingungen führt. Durch gezielte Optimierung der 5-Achs-Werkzeugwege und angepasste Spindeldrehzahlen lässt sich die Schwingungsamplitude reduzieren und Oberflächenrauheitswerte unter Ra 0,8 µm erzielen.
Die Wirtschaftlichkeit der Präzisionsdünnwandfertigung
Die Auswahl der optimalen Fertigungsmethode erfordert die Bewertung von Produktionsvolumen, Geometriekomplexität und anfänglichen Werkzeuginvestitionen.
- Prozessauswahlschwellen (CNC vs. Stanzen): Bei Produktionsmengen unter 2.000 Einheiten pro Monat oder Geometrien mit Innenrippen und variablen Wandstärken vermeidet die Anwendung von 5-Achs-Frässtrategien die mit dem Blechstanzen verbundenen Vorlaufkosten von 15.000 bis 50.000 US-Dollar für Werkzeuge und bietet gleichzeitig eine schnellere Flexibilität bei Designiterationen.
- Kostenoptimierung durch integrierte Dienstleistungen: Durch die Nutzung der nach ISO 9001 und IATF 16949 zertifizierten Produktionsstätte von Rejin CNC – ausgestattet mit über 100 hochpräzisen CNC-Bearbeitungszentren und automatisierten hauseigenen Oberflächenbearbeitungslinien – vermeiden OEM-Käufer die Zusammenarbeit mit mehreren Anbietern und senken so die gesamten Beschaffungskosten um bis zu 18 %.
Hauptursachen für Bauteilverzug: Eigenspannungen und Schnittkräfte
Die Identifizierung der physikalischen Phänomene, die der Materialbewegung zugrunde liegen, ist unerlässlich für die Formulierung effektiver Minderungsstrategien gegen Verformungen bei der Bearbeitung dünner Wände.
Verfahren zur Spannungsentlastung und zur Ermittlung von Eigenspannungen in Massivmaterialien
Der innere Spannungszustand im extrudierten oder gewalzten Material wirkt als Hauptkatalysator für die Materialbewegung, sobald die strukturelle Einschränkung während der Materialabtragung aufgehoben wird.
- Spannungsverteilung vor der Bearbeitung: Standardmäßiges AL6061-T6- oder AL7075-T6-Rohmaterial weist aufgrund von Extrusion und thermischer Abschreckung asymmetrische Eigenspannungen auf. Lokales Schneiden führt zu einem Ungleichgewicht dieser Spannungen und damit zu sofortiger Verformung. Rejin CNC verwendet vorkonditionierte, spannungsarm geglühte Werkstoffe (z. B. T651-Zustand), um die innere Bearbeitungsverformung bei der CNC-Bearbeitung dünnwandiger Werkstücke zu minimieren.
- Thermische Entspannung und Glühen: Hochenergetische Materialabtragung erzeugt lokale Temperaturspitzen, die eine thermische Ausdehnung und nachfolgende Spannungsrelaxation auslösen. Durch das Vorbearbeiten mit anschließenden thermischen Entspannungszyklen wird ein Verzug beim Feinfräsen verhindert.
Mechanische Grundlagen: Werkzeugdurchbiegung und Schnittkraftvektoren
Die Wechselwirkung zwischen Schneide und Werkstückwand bestimmt das Ausmaß der mechanischen Verformung.
- Aufteilung der Tangential- und Radialkräfte: Hohe radiale Schnittkräfte drücken dünne Wände vom Fräser weg, was zu Restwandstärkenabweichungen von bis zu 0,08 mm über den Zeichnungsvorgaben führt. Die Ingenieure von Rejin CNC setzen Werkzeuge mit positivem Spanwinkel ein, um die radialen Schubkräfte zu minimieren und ein Herausdrücken der Wände zu verhindern.
- Kennzahlen zur Kompensation der Werkzeugdurchbiegung: Schaftfräser mit hohen Längen-Durchmesser-Verhältnissen (L/D > 4) unterliegen unter Last einer Biegedurchbiegung; die Berechnung der Werkzeugdurchbiegung mittels Balkenelastizitätsmodellen gewährleistet, dass die Fräsbahnen so verschoben werden, dass die nominalen Toleranzen bis zu ±0,01 mm beim CNC-Fräsen dünner Wände eingehalten werden.
Optimierungstechniken: Werkzeugwegauswahl, adaptive Vorschübe und dynamisches Spannen
Die Vermeidung von Verformungen erfordert einen integrierten Ansatz, der fortschrittliche CAM-Programmierung mit flexiblen Spannstrategien kombiniert.
5-Achs-Werkzeugausrichtung und adaptive Werkzeugwegstrategien
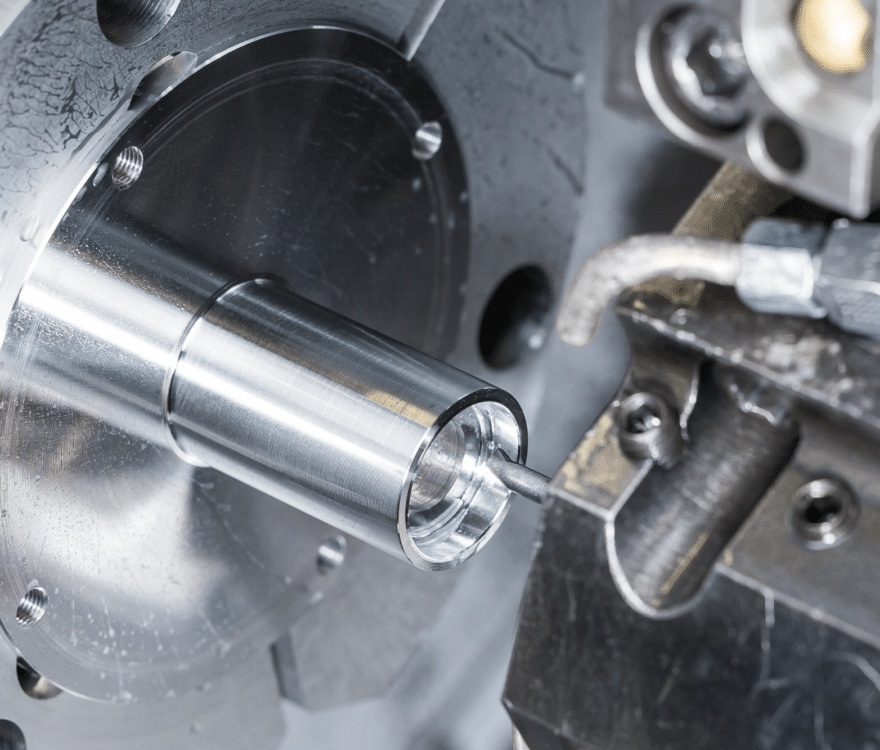
Durch die Nutzung mehrachsiger Kinematik wird eine kontinuierliche Optimierung der Werkzeugkontaktvektoren relativ zu flexiblen Wandstrukturen ermöglicht.
- Dynamische Werkzeugwinkelverstellung: Der Einsatz von 5-Achs-CNC-Bearbeitung auf modernen Plattformen wie DMG MORI und Mazak-Bearbeitungszentren ermöglicht die stufenlose Anpassung der Werkzeugausrichtung (A/C-Achsenverstellung). Dadurch wird die Hauptschnittkraft entlang der starren Z-Achse des Werkstücks geleitet, anstatt die ungestützte Wand zu verbiegen.
- Konstante Spanbelastung beim adaptiven Trochoidalfräsen: Durch den Ersatz herkömmlicher Nutenbearbeitungswege durch adaptive Trochoidalfräswege wird ein konstanter Eingriffsbogen (typischerweise 10–15 % radialer Überstand) aufrechterhalten, wodurch Kraftspitzen vermieden werden, die zu Wandverformungen und CNC-Bearbeitungsdeformationen führen.
- Symmetrische Rippen-Schruppsequenzen: Die Bearbeitung gegenüberliegender Seiten dünner Strukturrippen gleichzeitig oder in gleichmäßigen Abstufungen (treppenförmige Schnitttiefe 0,5 mm–1,0 mm) gleicht die entgegengesetzten mechanischen Kräfte aus und mindert so die Bearbeitungsverzerrung dünner Wände.
Werkstückspanntechnik und dynamische Spannlösungen
Bei herkömmlichen Schraubstockklemmen werden empfindliche, dünnwandige Profile leicht gequetscht, was zu starken Verformungen durch die Klemmung führt und die Anfertigung einer speziellen Vorrichtung erforderlich macht.
- Vakuum- und Niedrigschmelzlegierungs-Spannvorrichtungen: Durch gleichmäßiges Vakuumspannen oder das Unterlegen dünner Taschen mit wasserlöslichen Strukturstützlegierungen wird eine kontinuierliche Dämpfung über komplexe Oberflächen hinweg gewährleistet und lokale Verformungen durch das Spannen vermieden.
- Standardisierte Parameter für das Spannmoment: Durch die Festlegung strenger Drehmomentgrenzen (z. B. 5 N·m–8 N·m) bei kundenspezifischen Weichbackenvorrichtungen wird ein Verdrehen des mechanischen Rahmens bei der Hochgeschwindigkeitsbearbeitung dünnwandiger Teile verhindert.
Kühlmittel- und Wärmemanagement beim Hochgeschwindigkeitsfräsen
Für die Wiederholgenauigkeit der Abmessungen im Mikrozollbereich bei der Bearbeitung dünnwandiger Aluminiumteile ist ein thermisches Gleichgewicht über die gesamte Werkstückgeometrie hinweg entscheidend.
Thermische Regelungsprotokolle und MQL-Implementierung
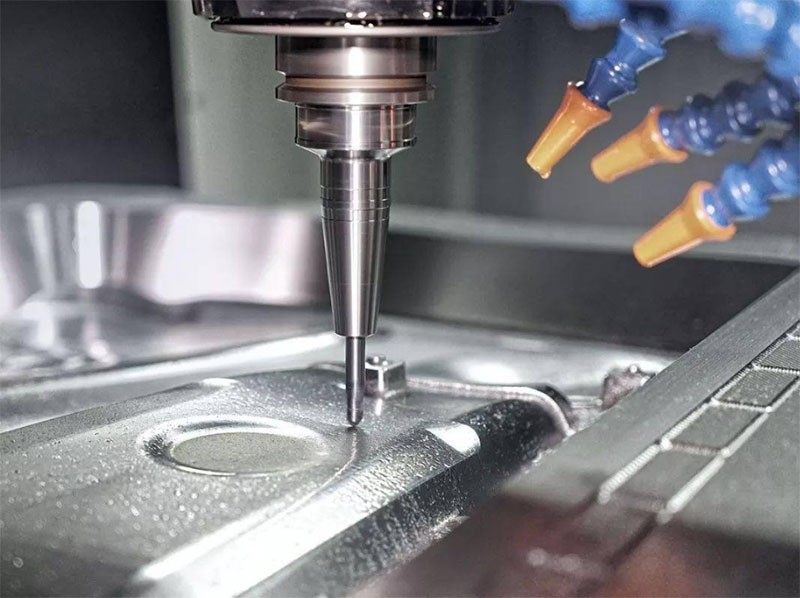
Lokale Temperaturgradienten verursachen eine ungleichmäßige Ausdehnung, was zu Maßfehlern führt, sobald das Bauteil wieder Umgebungstemperatur erreicht hat.
- Hochdruck-Kühlmittelzufuhr durch die Spindel: Durch die Zufuhr von 70 bar Kühlmittel durch die Spindel werden die Späne sofort aus tiefen Hohlräumen gespült, wodurch erneutes Erhitzen und lokale Wärmeausdehnung vermieden werden.
- Anwendung der Minimalmengenschmierung (MQL): Beim CNC-Fräsen dünnwandiger Werkstücke mit hoher Drehzahl liefern MQL-Systeme einen präzisen Aerosolnebel aus biologisch abbaubarem Schmierstoff, der die Temperaturen in der Schnittzone aufrechterhält und gleichzeitig Verformungen durch Temperaturschocks verhindert.
Verifizierte industrielle Fallstudie und Produktionskapazität
Kennzahlen aus der Praxis unterstreichen die technischen Fähigkeiten von Rejin CNC in den Bereichen Präzisions-CNC-Bearbeitung und Bearbeitung dünnwandiger Teile.
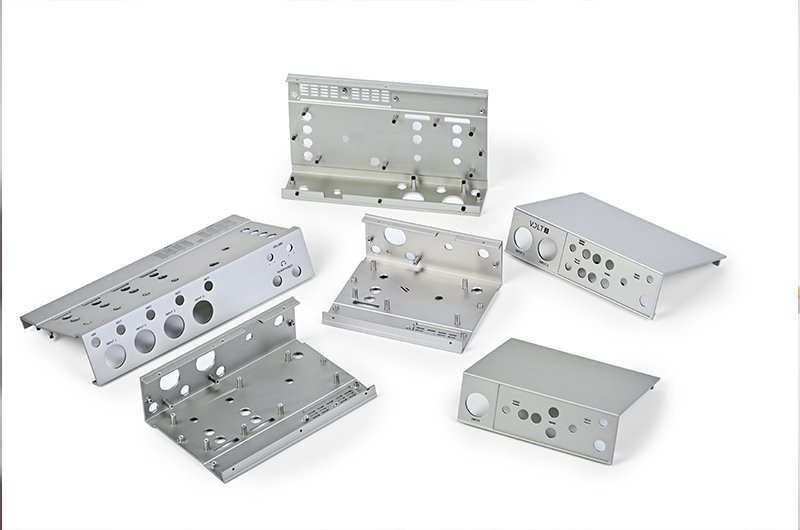
Case Proof: Gehäuse für Steuereinheit einer europäischen High-End-Audiomarke
- Projektherausforderung: Eine führende europäische Marke für Audiogeräte benötigte kundenspezifische Aluminiumgehäuse mit einer Wandstärke von 0,8 mm, einer streng horizontal gebürsteten Optik und einer eloxierten Oberfläche mit einer Ebenheitstoleranz von ±0,015 mm, ohne dass es zu Verzerrungen durch die Bearbeitung dünner Wände kommen sollte.
- Rejin CNC Engineering Solution: Rejin CNC implementierte maßgeschneiderte 5-Achs-Fräsen Strategien mit adaptivem Trochoidalfräsen auf Mazak-Bearbeitungszentren in Kombination mit einer kundenspezifischen Vakuumvorrichtung ermöglichten eine präzise Optimierung der 5-Achs-Werkzeugwege und die gezielte Steuerung der Werkzeugausrichtung, um die Schnittkräfte entlang der Strukturrippen zu lenken und so den Bauteilverzug vollständig zu eliminieren.
- Quantitative Ergebnisse & Skalierung: Bei monatlichen Produktionsmengen von über 20.000 Einheiten wurde eine 100%ige Maßgenauigkeit erreicht. Die Ausbeute der Erstinspektion lag bei 99,6 %, die Retourenquote sank auf unter 0,3 %. Die Prototypenfertigungszeit wurde von 12 auf 5 Tage verkürzt, was eine schnelle weltweite Produkteinführung ermöglicht.
Fazit: Zuverlässige Fertigung ultradünner CNC-Bauteile
Die präzise Bearbeitung dünnwandiger Wände mittels CNC erfordert die Kombination von 5-Achs-CNC-Bearbeitung, dynamischer Spannungsentlastung, kundenspezifischer Werkstückspannung zur Vermeidung von Verformungen durch das Spannen und präzisem Wärmemanagement. Bei Rejin CNC verfügen wir über mehr als 22 Jahre Fertigungserfahrung, über 100 moderne CNC-Bearbeitungszentren und umfassende DFM-Designunterstützung Wir befähigen globale OEM-Kunden in den Bereichen Audio, Automobil, UAV und 3C-Elektronik, eine präzise und verzugsfreie Komponentenfertigung zu erreichen.
Optimieren Sie noch heute Ihre CNC-Fertigung dünnwandiger Bauteile.
Laden Sie Ihre CAD-Modelle hoch und erhalten Sie innerhalb von 24 Stunden eine kostenlose, umfassende DFM-Prüfung und ein offizielles Angebot. Von schnellen Prototypen (3–5 Tage Lieferzeit) bis hin zur OEM-Serienfertigung (über 20.000 Einheiten/Monat) bietet Rejin CNC zuverlässige, hochpräzise CNC-Fräslösungen für Dünnwandbauteile, die exakt auf Ihre Spezifikationen zugeschnitten sind.
- Phone: +86 13790500374
- Email: info@rejincnc.com
FAQ (häufig gestellte Fragen)
F: Was ist die minimale Wandstärke, die bei der Präzisionsbearbeitung dünnwandiger Aluminiumwände erreicht werden kann?
A: Mit optimierter 5-Achs-Werkzeugwegoptimierung, kontrollierten Schnittkraftvektoren und spezieller Vakuum-Werkstückspannung kann die Wandstärke bei der Dünnwand-CNC-Bearbeitung von Aluminiumlegierungen routinemäßig 0,5 mm bis 0,8 mm erreichen, während die Toleranzen innerhalb von ±0,01 mm eingehalten werden.
F: Wie reduziert die 5-Achs-CNC-Bearbeitung die Verformung im Vergleich zum herkömmlichen 3-Achs-Fräsen?
A: Die 5-Achs-CNC-Bearbeitung ermöglicht eine kontinuierliche Ausrichtung des Schneidwerkzeugs, die Ausrichtung der Schnittkraftvektoren entlang der stärksten Strukturachse des Werkstücks und die Bearbeitung mehrseitiger Merkmale in einer einzigen Aufspannung, wodurch Spannungsansammlungen beim erneuten Einspannen und Verformungen durch die CNC-Bearbeitung vermieden werden.
F: Wann sollte ein OEM-Käufer von der Bearbeitung dünnwandiger Teile auf das Stanzen von Blechen umsteigen?
A: Das Stanzen ist bei einfachen Dünnwandgeometrien ab monatlichen Stückzahlen von mehr als 2.000 bis 5.000 Einheiten kosteneffektiv, während das Dünnwand-CNC-Fräsen ideal für komplexe Übergänge von dick nach dünn, kleine bis mittlere Losgrößen oder Projekte ohne Vorab-Werkzeugkosten ist.
F: Welche Werkstoffhärten werden empfohlen, um Bearbeitungsverformungen beim CNC-Fräsen dünner Wände zu minimieren?
A: Für die Bearbeitung dünnwandiger Teile werden spannungsarmgeglühte Werkstoffe wie AL6061-T651 oder AL7075-T651 dringend empfohlen, da sie vor der Bearbeitung einer mechanischen Dehnung unterzogen werden, um eine gleichmäßige innere Spannungsverteilung zu erreichen und einen Verzug nach der Bearbeitung zu verhindern.


 Sie waren









