

| Tipo de Tolerância | Descrição |
| Tolerância de precisão | As peças são fabricadas e inspecionadas rigorosamente de acordo com as especificações do seu desenho e anotações GD&T, com uma tolerância mínima de ±0,05 mm. |
| Tolerância Geral | ±0.05 mm |
| Tamanho Mínimo da Característica | 0,5 mm. O tamanho mínimo exato das características pode variar dependendo da geometria da parte e do material selecionado. |
| Rosqueamento e furos roscados | Capazes de fabricar qualquer tamanho padrão de fios, bem como especificações personalizadas de fios. |
| Condição do bordo | As bordas agudas são desmaiadas e confundidas por omissão. |
| Rematar a superfície | Anodização, cobertura de pó, pintura de pulverização, gravação de láser, impressão de tela de seda |
| Densidade Minima da Muralha | 0.5mm |
| Tamanho mínimo da molha final | 0.5mm |
| Tamanho mínimo do buraco de perfuração | 1mm |
| Tamanho mínimo da parte | Milling CNC: 5 × 5 × 5 mm; CNC giro: 2 × 2 mm; |
| Tamanho Máximo da Parte | CNC Milling: 4000 × 1500 × 600 mm
CNC rotação: 200 × 500 mm |
Ciclistas sentem o que a usinagem CNC vê: um cubo com 0,02 mm de ovalização resulta em uma roda que nunca se alinha; um suporte de amortecedor com um furo irregular desgasta as buchas a cada temporada. Nosso programa de usinagem para bicicletas atinge as tolerâncias que os ciclistas realmente sentem.
O que produzimos para marcas de bicicletas: Cubos e tampas de eixo; aranhas de rotores de freio a disco e suportes de pinças; suportes de amortecedores e garfos de articulação; emblemas de tubo de direção e espaçadores de caixa de direção; aranhas de pedivela e adaptadores de coroa; carcaças de motores de bicicletas elétricas e suportes de braço de torque.
Onde a usinagem cíclica justifica seu preço: Os furos dos rolamentos são acabados com as faces dos flanges em uma única etapa, para que as rodas sejam montadas retas e os rolamentos sejam carregados uniformemente; os suportes dos discos são aplainados com uma tolerância de 0,02 mm para que as pinças nunca arrastem; os chanfros dos furos dos raios são rebarbados por broca de fluxo ou manualmente para evitar que os niples travem sob tensão.
Leve e com margem: 6061-T6 para a estrutura geral, 7075 onde ocorrem as cargas de impacto; nossa proposta de projeto para manufatura (DFM) prevê a redução de massa nos cubos e aranhas, o que normalmente resulta em uma diminuição de 8 a 15% sem penalidade por fadiga — os raios relevantes para a fadiga são especificados por padrão, e não como uma consideração posterior.
Anodização que dura mais que a garantia: Anodização tipo II nas cores da marca com controle de lote ΔE, logotipos gravados a laser que resistem à lama, lavadoras de alta pressão e cinco estações de sol.






Dongguan, China · Mais de 200 máquinas CNC · Anodização e corte a laser internos · Visitantes e inspeções de terceiros são bem-vindos.
Assentos e flanges dos rolamentos usinados em uma única etapa — rodas montadas corretamente, rolamentos com vida útil máxima.

As pastilhas das pinças de freio foram retificadas a uma altura de 0,02 mm, garantindo que os discos de freio funcionem silenciosamente e que as pastilhas se desgastem uniformemente.

Anodização na cor da marca com controle ΔE e logotipos gravados a laser, adequada para lavadoras de lama e de alta pressão.





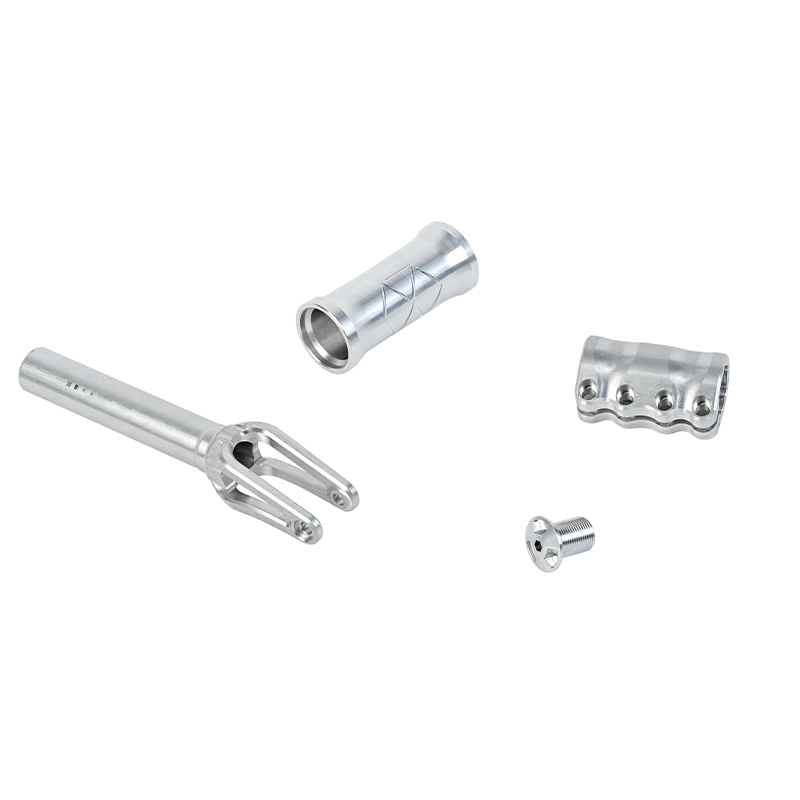
80 mil conjuntos/ano · Assentos com vedação IP65 verificados
Leia o estudo de caso completo →
30 mil pares/ano · 8% de economia em comparação com a revisão 1
Leia o estudo de caso completo →Sim — envie uma amostra ou a ficha técnica do rolamento. Medimos o diâmetro interno, o deslocamento do flange e o padrão dos furos dos raios, e então usinamos de acordo com as suas dimensões com confirmação CMM da primeira peça.
200 peças por cor, já que a anodização é feita em banhos individuais. Nossas cores padrão, preto e prata, começam com 100 peças.
Sim — aletas, caminhos térmicos e ranhuras de vedação são procedimentos de rotina. Trabalhamos de acordo com a folha de especificações do fabricante do seu motor e podemos realizar testes de vazamento em cavidades seladas, mediante solicitação.
Os cubos são enviados com suportes de espuma e tampões para os furos; as peças anodizadas são revestidas com película intercalada para evitar abrasão durante o transporte.
Envie seu projeto CAD — otimização de custos, dimensionamento para produção (DFM) e consultoria sobre tolerâncias de fabricação em 24 horas, de uma oficina que usina 500 mil peças de bicicleta por ano.


