

| Typ der Toleranz | Beschreibung |
| Präzisionstoleranz | Die Teile werden streng nach Ihren Zeichnungsvorgaben und GD&T-Anmerkungen gefertigt und geprüft, mit einer minimalen Toleranz von ±0,05 mm. |
| Allgemeine Toleranz | ±0.05 mm |
| Mindestfunktionsgröße | 0,5 mm. Die genaue Mindestgröße kann je nach Bauteilgeometrie und gewähltem Material variieren. |
| Gewindeschneiden und Gewindebohrungen | Fähig, alle Standardgewindegrößen sowie maßgeschneiderte Gewindespezifikationen zu bearbeiten. |
| Randzustand | Scharfe Kanten werden standardmäßig entgratet und abgefasst. |
| Oberflächenveredelung | Anodisierung, Pulverbeschichtung, Spray-Malerei, Lasergravur, Siebdruck |
| Mindestwanddicke | 0.5mm |
| Mindestgröße der Endmühle | 0.5mm |
| Mindestbohrlochgröße | 1 mm |
| Mindestteilgröße | CNC-Fräsen: 5 × 5 × 5 mm; CNC Drehen: 2 × 2 mm; |
| Maximale Teilegröße | CNC-Fräsen: 4000 × 1500 × 600 mm
CNC Drehen: 200 × 500 mm |
Radfahrer spüren, was CNC-Maschinen erfassen: Eine Nabenhülse, die nur 0,02 mm unrund ist, führt zu einem Laufrad, das sich nie zentrieren lässt; eine Dämpferaufnahme mit rauer Bohrung verschleißt jede Saison die Buchsen. Unser Fahrradprogramm fertigt mit Toleranzen, die Fahrer tatsächlich spüren.
Was wir für Fahrradmarken produzieren: Nabengehäuse und Achsendkappen; Scheibenbremsrotor-Spider und Bremssattelhalterungen; Dämpferhalterungen und Umlenkhebel; Steuerrohrplaketten und Steuersatz-Spacer; Kurbel-Spider und Kettenblattadapter; E-Bike-Motorgehäuse und Drehmomentarmhalterungen.
Wo sich die zyklische Bearbeitung auszahlt: Die Lagerbohrungen werden zusammen mit den Flanschflächen in einer Aufspannung bearbeitet, sodass die Räder gerade gebaut werden und die Lager gleichmäßig belastet werden; die Scheibenaufnahmen werden innerhalb von 0,02 mm plan geschliffen, damit die Bremssättel nicht schleifen; die Speichenlochfasen werden durch Fließbohren oder von Hand entgratet, um ein Festfressen der Nippel unter Spannung zu verhindern.
Leichtgewicht mit Spielraum: 6061-T6 für die allgemeine Struktur, 7075 dort, wo Stoßbelastungen auftreten; unser DFM schlägt Massenaussparungen für Nabenschalen und Zentrierspinnen vor, die typischerweise 8–15 % einsparen, ohne dass dies zu einer Ermüdungsbelastung führt – ermüdungsrelevante Radien werden standardmäßig und nicht erst im Nachhinein festgelegt.
Anodisierung, die die Garantiezeit überdauert: Typ II Anodisierung in Markenfarben mit ΔE Chargenkontrolle, lasergeätzte Logos, die Schlamm, Hochdruckreiniger und fünf Jahreszeiten Sonnenschein überstehen.






Dongguan, China · Über 200 CNC-Maschinen · Eigene Anodisierung und Laserschneiden · Besucher und Inspektionen durch Dritte willkommen.
Lagersitze und Flansche werden in einer Aufspannung gefertigt – die Räder werden gerade gebaut, die Lager erreichen ihre volle Nennleistung.

Die Bremssattelbeläge sind auf 0,02 mm plan, sodass die Bremsscheiben geräuschlos laufen und die Beläge gleichmäßig verschleißen.

Markenfarbene Anodisierung mit ΔE-Kontrolle und lasergeätzten Logos, geeignet für Schlamm- und Hochdruckreiniger.





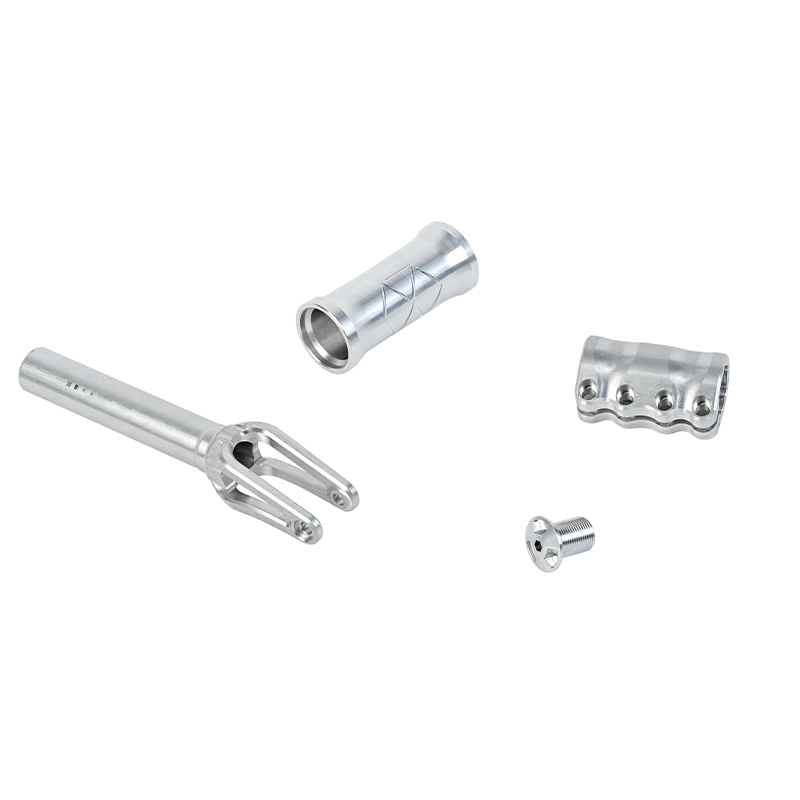
80.000 Sets/Jahr · IP65-zertifizierte Sitze geprüft
Lesen Sie die vollständige Fallstudie →
30.000 Paare/Jahr · 8 % Gewichtsersparnis gegenüber Revision 1
Lesen Sie die vollständige Fallstudie →Ja – senden Sie uns ein Muster oder das Lagerdatenblatt. Wir messen Bohrung, Flanschversatz und Speichenlochmuster und fertigen das Lager anschließend nach Ihren Maßen. Die Erstmusterprüfung erfolgt per Koordinatenmessmaschine (KMM).
200 Stück pro Farbe, da die Anodisierung in Chargenbädern erfolgt. Unsere Standardfarben Schwarz und Silber sind ab 100 Stück erhältlich.
Ja – Kühlrippen, Wärmeleitwege und Dichtungsnuten gehören zum Standard. Wir arbeiten nach dem Datenblatt Ihres Motorenherstellers und können auf Wunsch Dichtheitsprüfungen an abgedichteten Hohlräumen durchführen.
Die Naben werden mit Schaumstoffeinlagen und Lochstopfen geliefert; eloxierte Teile sind mit einer Zwischenschicht aus Folie versehen, um Abrieb während des Transports zu verhindern.
Senden Sie Ihre CAD-Daten – Massenberechnung, DFM-Analyse und Beratung zu den tatsächlichen Fertigungstoleranzen erhalten Sie innerhalb von 24 Stunden von einer Werkstatt, die jährlich 500.000 Fahrradteile fertigt.


