

| Тип толерантности | Описание |
| Точность толерантности | Детали изготавливаются и проверяются строго в соответствии с вашими чертежами и обозначениями GD&T, с минимальным допуском ±0,05 мм. |
| Общая толерантность | ±0.05 mm |
| Минимальный размер функции | Точный минимальный размер функции может варьироваться в зависимости от геометрии детали и выбранного материала. |
| Нарезание резьбы и резьбонарезные отверстия | Способный обрабатывать любые стандартные размеры резьбы, а также индивидуальные спецификации резьбы. |
| Условие края | Острые края по умолчанию вырезаны и вырезаны. |
| Поверхностная отделка | Анодирование, порошковое покрытие, распылительная краска, лазерная гравировка, серография |
| Минимальная толщина стены | 0.5mm |
| Минимальный размер конца мельницы | 0.5mm |
| Минимальный размер отверстия | 1 мм |
| Минимальный размер части | ЧПУ фрезеры: 5 × 5 × 5 мм; Поворот с ЧПУ: 2 × 2 мм; |
| Максимальный размер части | ЧПУ фрезеры: 4000 × 1500 × 600 мм
Поворот с ЧПУ: 200 × 500 мм |
Велосипедисты чувствуют то, что видят станки с ЧПУ: втулка с отклонением от круглости на 0,02 мм превращается в колесо, которое никогда не будет идеально ровным; крепление амортизатора с шероховатым внутренним отверстием изнашивает втулки каждый сезон. Наша программа по производству велосипедов обеспечивает точность обработки деталей, которую велосипедисты могут ощутить на себе.
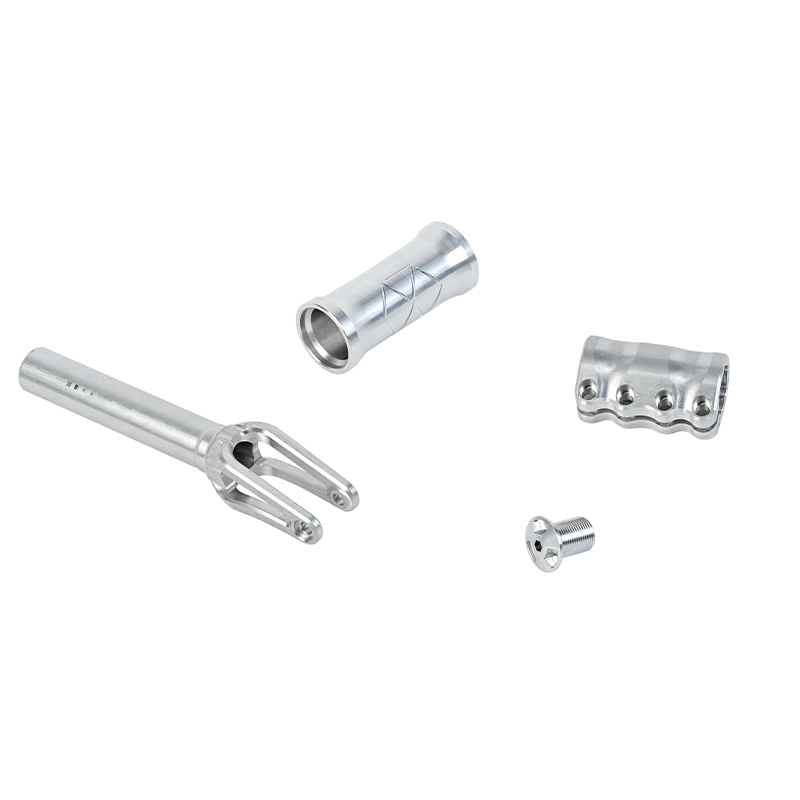
Что мы производим для велосипедных брендов: Втулки и торцевые крышки осей; пауки тормозных дисков и крепления суппортов; крепления амортизаторов и вилки подвески; эмблемы на рулевой трубе и проставки рулевой колонки; пауки шатунов и адаптеры цепных звезд; корпуса двигателей электровелосипедов и кронштейны рычагов крутящего момента.
Где обрабатывающие станки для велосипедов оправдывают свою цену: Отверстия под подшипники обрабатываются вместе с торцами фланцев за одну установку, поэтому колеса собираются ровно, а подшипники равномерно нагружаются; поверхности креплений дисков выравниваются с точностью до 0,02 мм, поэтому суппорты никогда не заедают; фаски отверстий для спиц снимаются с помощью сверла или вручную, чтобы предотвратить заклинивание ниппелей под натяжением.
Легковесный с запасом: 6061-T6 используется для общей конструкции, 7075 — там, где возникают ударные нагрузки; в нашем проекте DFM предлагается использовать углубления для ступичных колец и крестовин, что обычно позволяет уменьшить массу на 8–15% без потери усталостной прочности — радиусы, влияющие на усталостную прочность, задаются по умолчанию, а не добавляются позже.
Анодирование, которое прослужит дольше гарантийного срока: Анодирование типа II в фирменных цветах с контролем качества партии ΔE, лазерная гравировка логотипов, устойчивых к грязи, мойкам высокого давления и пяти сезонам солнца.






Дунгуань, Китай · Более 200 станков с ЧПУ · Собственное анодирование и лазерная резка · Приветствуются посетители и независимые инспекции.
Седла и фланцы подшипников обрабатываются за один проход — колеса собираются ровно, подшипники служат весь свой ресурс.

Поверхность тормозных суппортов отшлифована до толщины 0,02 мм, благодаря чему тормозные диски работают бесшумно, а колодки изнашиваются равномерно.

Анодирование в фирменных цветах с контролем ΔE и лазерной гравировкой логотипов, рассчитано на использование с грязевыми и мойками высокого давления.





80 тыс. комплектов в год · Сиденья с герметичностью IP65, подтвержденной производителем.
Прочитать полный пример из практики →
30 000 пар в год · Экономия массы на 8% по сравнению с версией 1
Прочитать полный пример из практики →Да — пришлите образец или техническое описание подшипника. Мы измеряем диаметр отверстия, смещение фланца и расположение отверстий для спиц, затем обрабатываем деталь в соответствии с вашими размерами, подтверждая их изготовление на координатно-измерительной машине первого образца.
200 штук каждого цвета, поскольку анодирование производится в пакетных ваннах. Стандартные черные и серебристые цвета начинаются от 100 штук.
Да, — ребра, тепловые каналы и уплотнительные канавки являются стандартными. Мы работаем в соответствии с технической документацией производителя вашего двигателя и по запросу можем провести проверку герметичности герметичных полостей.
Ступицы поставляются с поролоновыми подставками и заглушками для отверстий; анодированные детали имеют прослойку из защитной пленки для предотвращения истирания при транспортировке.
Отправьте свои CAD-данные — рекомендации по проектированию с учетом технологичности производства и точности изготовления — в течение 24 часов от цеха, обрабатывающего 500 000 велосипедных деталей в год.


