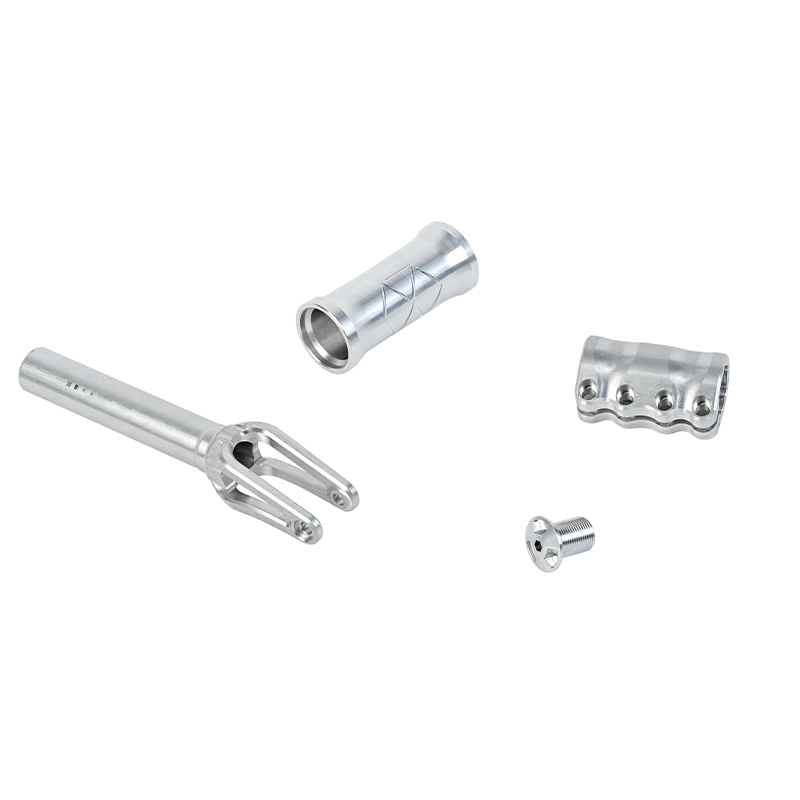
| 포용 유형 | 설명 |
| 정밀 포용력 | 부품은 귀사의 도면 사양 및 GD&T 표기에 따라 엄격하게 제조 및 검사되며, 최소 공차는 ±0.05mm입니다. |
| 일반적인 포용력 | ±0.05 mm |
| 최소 특징 크기 | 0.5 mm. 정확한 최소 특징 크기는 부품 기하학 및 선택된 재료에 따라 달라질 수 있습니다. |
| 나사산 및 탭 가공 구멍 | 모든 표준 스레드 크기와 맞춤형 스레드 사양을 가공 할 수 있습니다. |
| 가장자리 조건 | 날카로운 가장자리는 기본적으로 Deburred 및 chamfered. |
| 표면 마무리 | 양극화, 분말 코팅, 살포 회화, 레이저 조각, 실크 스크린 인쇄 |
| 최소 벽 두께 | 0.5mm |
| 최소 끝 밀 크기 | 0.5mm |
| 최소 드릴 구멍 크기 | 1mm |
| 최소 부품 크기 | CNC 밀링: 5 × 5 × 5 mm; CNC 회전: 2 × 2 mm; |
| 최대 부품 크기 | CNC 밀링: 4000 × 1500 × 600 mm
CNC 회전: 200 × 500 mm |
자전거 라이더는 CNC 가공이 감지하는 것을 몸으로 느낍니다. 허브 쉘이 0.02mm만 틀어져도 휠이 제대로 정렬되지 않고, 쇼크 마운트의 내경이 거칠면 매 시즌 부싱이 마모됩니다. 저희 자전거 가공 프로그램은 라이더가 실제로 느낄 수 있는 정밀도로 기계를 제작합니다.
저희가 자전거 브랜드들을 위해 제작하는 제품: 허브 쉘 및 액슬 엔드캡; 디스크 브레이크 로터 스파이더 및 캘리퍼 마운트; 쇼크 마운트 및 링크 요크; 헤드튜브 배지 및 헤드셋 스페이서; 크랭크 스파이더 및 체인링 어댑터; 전기 자전거 모터 하우징 및 토크 암 브래킷.
사이클링 가공이 제값을 하는 곳: 베어링 보어는 플랜지 면과 함께 한 번의 가공으로 마무리되어 휠이 곧게 조립되고 베어링에 하중이 고르게 분산됩니다. 디스크 마운트는 0.02mm 이내의 정밀도로 평평하게 가공되어 캘리퍼가 절대 끌리지 않습니다. 스포크 홀 모따기는 플로우 드릴 또는 수작업으로 디버링 처리하여 장력 하에서 니플이 고착되는 것을 방지합니다.
여유 공간이 있는 경량화: 일반 구조에는 6061-T6, 충격 하중이 가해지는 부분에는 7075를 사용합니다. 당사의 DFM(설계 제조성 평가)에서는 허브 쉘과 스파이더에 질량 제거 포켓 가공을 제안하여 피로 성능 저하 없이 일반적으로 8~15%의 질량 감소를 달성합니다. 피로 관련 반경은 나중에 고려하는 것이 아니라 기본적으로 지정됩니다.
보증 기간보다 오래가는 아노다이징 처리: 브랜드 색상에 맞춰 ΔE 배치 제어가 적용된 2형 아노다이징 처리와 진흙, 고압 세척기, 사계절 햇볕에도 견딜 수 있는 레이저 각인 로고가 특징입니다.






중국 둥관 · 200대 이상의 CNC 기계 보유 · 자체 아노다이징 및 레이저 절단 설비 보유 · 방문객 및 제3자 검사 환영.
베어링 시트와 플랜지를 한 번의 공정으로 가공하여 휠을 곧게 조립하고 베어링의 수명을 최대한 연장합니다.

캘리퍼 패드의 표면이 0.02mm까지 평평하게 가공되어 로터가 조용하게 회전하고 패드가 고르게 마모됩니다.

브랜드 색상 아노다이징 처리, ΔE 제어 및 레이저 각인 로고가 적용되었으며, 진흙 및 고압 세척기 사용에 적합합니다.





네, 샘플이나 베어링 데이터시트를 보내주세요. 저희는 내경, 플랜지 오프셋, 스포크 홀 패턴을 측정한 후, CMM을 이용한 초도품 확인을 통해 고객님이 지정하신 치수로 가공합니다.
색상별 200개부터 주문 가능하며, 양극 산화 처리는 일괄적으로 진행됩니다. 표준 검정색과 은색은 100개부터 주문할 수 있습니다.
예, 핀, 열 전달 경로 및 밀봉 홈은 일반적인 사항입니다. 당사는 고객사 모터 제조업체의 규격 시트에 따라 작업하며, 요청 시 밀봉된 부분의 누출 검사를 실시할 수 있습니다.
허브는 폼 받침대와 구멍 마개와 함께 배송되며, 양극 산화 처리된 부품은 운송 중 마모를 방지하기 위해 필름으로 감싸져 있습니다.
연간 50만 개의 자전거 부품을 가공하는 업체에서 CAD 도면을 보내주시면 24시간 내에 질량 산출, DFM(설계 제조성 분석), 정확한 제작 공차에 대한 조언을 제공해 드립니다.