

| Typ tolerancji | Opis |
| Tolerancja precyzyjna | Części są produkowane i kontrolowane ściśle według specyfikacji rysunkowych i adnotacji GD&T, z minimalną tolerancją ±0,05 mm. |
| Ogólna tolerancja | ±0.05 mm |
| Minimalny rozmiar funkcji | Dokładny minimalny rozmiar elementu może się różnić w zależności od geometrii części i wybranego materiału. |
| Gwintowanie i otwory gwintowane | Zdolny do obróbki dowolnych standardowych rozmiarów gwintów, a także dostosowanych specyfikacji gwintów. |
| Warunek krawędzi | Ostre krawędzie są domyślnie wyciągane i wyciągane. |
| Wykończenie powierzchni | Anodowanie, powłoka proszkowa, malowanie rozpylające, grawerowanie laserowe, sitodruk |
| Minimalna grubość ściany | 0.5mm |
| Minimalny rozmiar młynu końcowego | 0.5mm |
| Minimalny rozmiar otworu wiertniczego | 1 mm |
| Minimalny rozmiar części | Frezowanie CNC: 5 × 5 × 5 mm; Tokowanie CNC: 2 × 2 mm; |
| Maksymalny rozmiar części | Frezowanie CNC: 4000 × 1500 × 600 mm
Tokowanie CNC: 200 × 500 mm |
Rowerzyści odczuwają to, co widzi CNC: piasta z odchyleniem o 0,02 mm od okręgu staje się kołem, które nigdy nie będzie się prostować; mocowanie amortyzatora z nierównym otworem zużywa tuleje co sezon. Nasz program rowerowy dostosowuje się do tolerancji, które rowerzyści rzeczywiście odczuwają.
Co produkujemy dla marek rowerów: piasty i zaślepki osi; krzyżaki tarcz hamulcowych i mocowania zacisków; mocowania amortyzatorów i jarzma połączeń; emblematy na główkę ramy i podkładki sterów; krzyżaki korb i adaptery tarczy łańcuchowej; obudowy silników rowerów elektrycznych i wsporniki wahaczy.
Dlaczego obróbka cykliczna opłaca się: Otwory łożysk są wykańczane wraz z powierzchniami kołnierzy w jednym ustawieniu, dzięki czemu koła są proste, a łożyska obciążane równomiernie; mocowania tarcz hamulcowych są płaskie z dokładnością do 0,02 mm, dzięki czemu zaciski nigdy się nie ślizgają; sfazowania otworów na szprychy są usuwane wiertarką przepływową lub ręcznie, aby zapobiec zacieraniu się nypli pod wpływem naprężenia.
Lekki z marginesem: 6061-T6 dla ogólnej konstrukcji, 7075 w miejscach narażonych na obciążenia udarowe; nasz DFM proponuje kieszenie usuwające masę w piastach i krzyżakach, które zwykle przycinają się o 8–15% bez kary za zmęczenie — promienie istotne ze względu na zmęczenie są określone domyślnie, a nie jako dodatek.
Anodowanie dłuższe niż gwarancja: Anodowanie typu II w kolorach firmowych z kontrolą partii ΔE, logo grawerowane laserowo, odporne na błoto, myjki ciśnieniowe i pięć pór roku nasłonecznienia.






Dongguan, Chiny · Ponad 200 maszyn CNC · Anodowanie i cięcie laserowe na miejscu · Zapraszamy gości i osoby trzecie do przeprowadzania inspekcji.
Gniazda łożysk i kołnierze są obrabiane w jednym ustawieniu — koła są proste, a łożyska wytrzymują pełną wydajność.

Powierzchnia klocków hamulcowych jest płaska do 0,02 mm, dzięki czemu tarcze pracują cicho, a klocki zużywają się równomiernie.

Anodowanie w kolorze firmowym z kontrolą ΔE i grawerowanymi laserowo logotypami, przystosowanymi do myjek błotnych i ciśnieniowych.





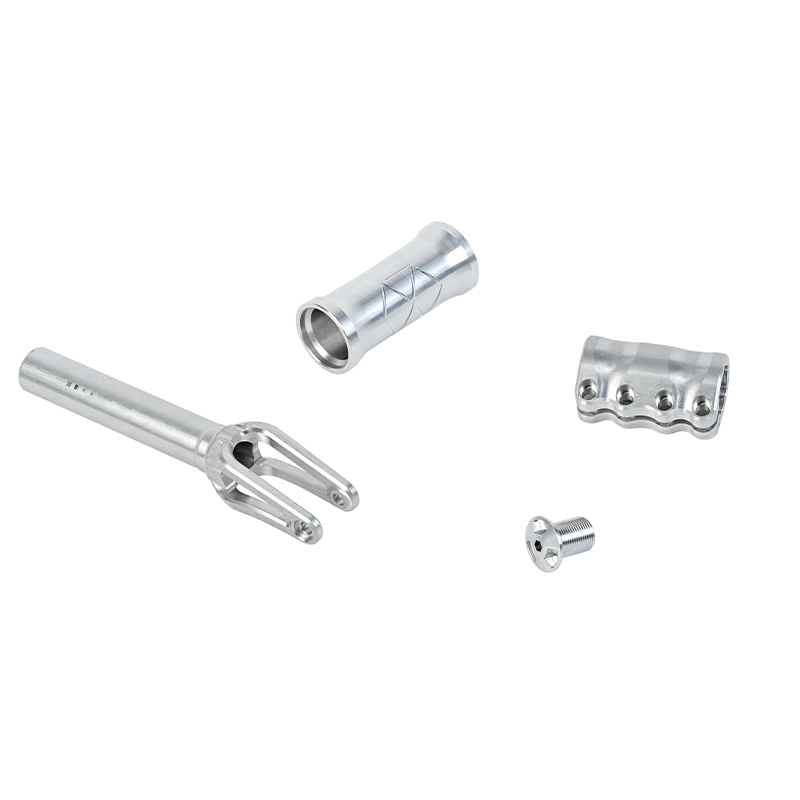
80 tys. zestawów rocznie · Zweryfikowano uszczelnienia gniazd IP65
Przeczytaj pełne studium przypadku →
30 tys. par/rok · 8% oszczędności masy w porównaniu z wersją 1
Przeczytaj pełne studium przypadku →Tak — prześlij próbkę lub kartę katalogową łożyska. Zmierzymy średnicę otworu, odsadzenie kołnierza i rozstaw otworów na ramiona, a następnie obrobimy maszynowo zgodnie z Twoimi wymiarami, z potwierdzeniem wykonania CMM pierwszego artykułu.
200 sztuk w każdym kolorze, ponieważ anodowanie odbywa się w wannach wsadowych. Standardowe zamówienia na kolor czarny i srebrny zaczynają się od 100 sztuk.
Tak — żebra, ścieżki termiczne i rowki uszczelniające są standardem. Pracujemy zgodnie z kartą interfejsu producenta silnika i na życzenie możemy sprawdzić szczelność uszczelnionych komór.
Piasty dostarczane są z piankowymi kołyskami i zaślepkami; części anodowane są przeplatane folią, aby zapobiec ścieraniu podczas transportu.
Wyślij nam swój projekt CAD — model DFM uwzględniający masę i tolerancję rzeczywistego budynku w ciągu 24 godzin od warsztatu produkującego 500 tys. części rowerowych rocznie.


