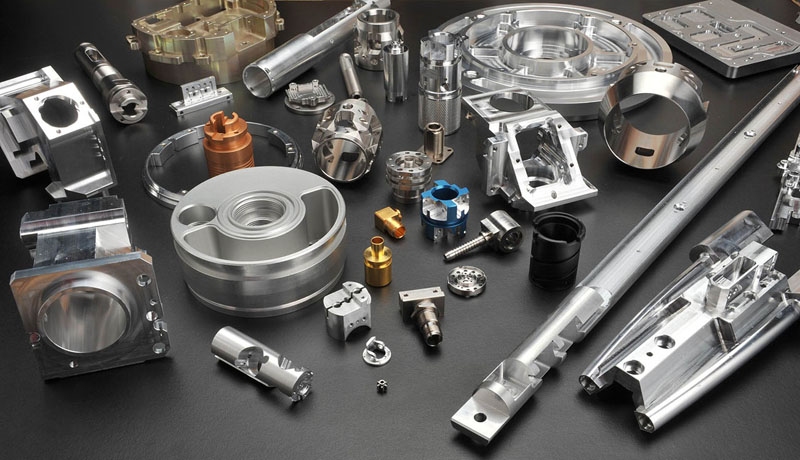
Na manufatura B2B moderna, os ciclos de vida curtos dos produtos e a alta personalização tornaram a usinagem CNC de alta variedade e baixo volume a estratégia de fabricação preferida nos setores de robótica, equipamentos de áudio, aeroespacial e dispositivos médicos. Ao contrário da produção em massa, onde os altos custos de ferramentas são amortizados em dezenas de milhares de unidades, a usinagem CNC de baixo volume exige um foco rigoroso na eficiência do tempo de preparação da CNC, na otimização do percurso da ferramenta e na otimização dos custos de usinagem CNC. Projetar peças considerando a viabilidade de fabricação — conhecido como DFM para usinagem CNC — é a abordagem mais eficaz para o projeto de peças CNC, eliminando custos desnecessários de preparação e acelerando os prazos de entrega.
Em Rejin CNCSomos especializados em usinagem CNC personalizada de precisão e fabricação de chapas metálicas. Combinando centros de usinagem CNC multieixos com projetos CNC padronizados para análises de engenharia de fabricação, ajudamos OEMs globais a fazer uma transição tranquila da verificação de protótipos para a usinagem CNC ágil em pequenos lotes.
Entendendo os fatores de custo na usinagem CNC de alta variedade e baixo volume
Em projetos de usinagem CNC de alta velocidade e baixo volume (HMLV), os custos unitários são fortemente influenciados pelas rotinas de preparação da máquina, pela criação de dispositivos de fixação personalizados e pelos tempos totais do ciclo de usinagem, e não pelos custos da matéria-prima. A otimização adequada da geometria CNC aborda esses fatores diretamente antes do início da produção.
Eficiência na configuração da máquina e na fixação da peça
A estratégia de retenção de trabalho determina diretamente se um projeto de alta e baixa velocidade de produção (HMLV) permanece economicamente viável ou incorre em custos indiretos de mão de obra substanciais.
- Prioridade na Usinagem com Configuração Única: A implementação de práticas de usinagem CNC com configuração única permite que as características sejam usinadas em uma única fase de fixação, reduzindo a necessidade de reposicionamento em até 80%. A eliminação de múltiplas etapas de fixação minimiza diretamente os erros cumulativos de posicionamento e reduz o tempo ocioso da máquina.
- Alinhamento padronizado de dispositivos de fixação: A utilização de mordentes universais macios ou placas de grade modulares evita a fabricação de dispositivos de fixação personalizados. Para pedidos com menos de 50 unidades, dispositivos de fixação personalizados geralmente aumentam o custo total do projeto em 20% a 30%, tornando a fixação padronizada essencial na usinagem CNC de pequenos lotes.
- Padronização da direção de recursos: o alinhamento de furos, ranhuras e cavidades ao longo de vetores de orientação de ferramentas paralelos permite que as ferramentas de corte acessem os recursos sem a necessidade de reposicionamento em vários eixos ou reorientação manual.
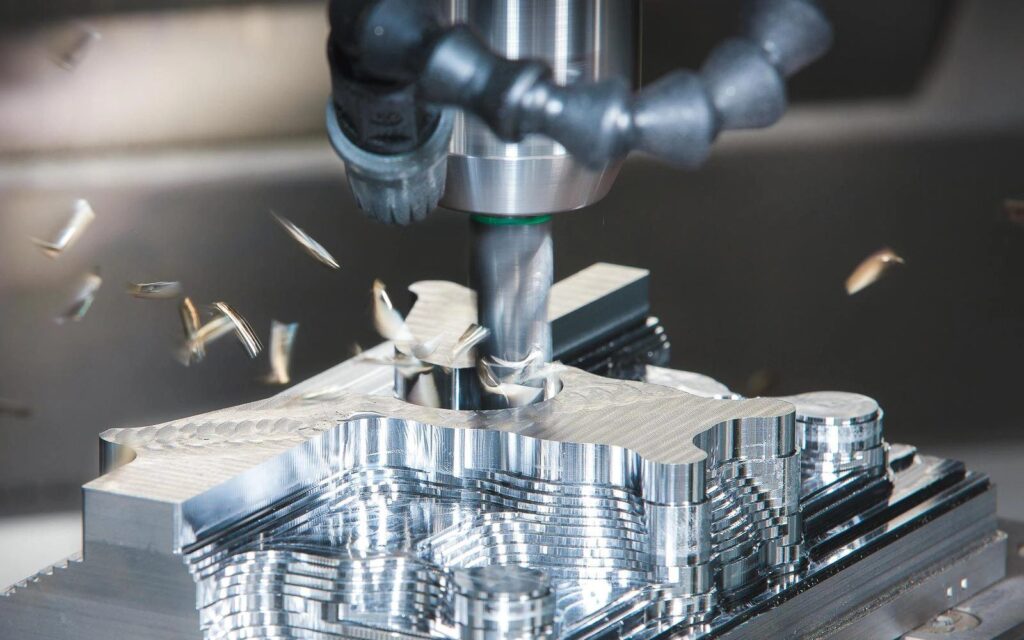
Taxa de remoção de material versus tempo de ciclo
O controle do tempo de ciclo é obtido mantendo a ferramenta de corte em contato constante e evitando etapas de usinagem lentas ou especiais.
- Relações padrão de diâmetro de ferramentas: Os raios internos devem corresponder aos tamanhos comuns de fresas de topo, como 3 mm, 6 mm ou 12 mm. Isso evita trocas extras de ferramentas e a necessidade de fresas especiais.
- Limites de Profundidade/Largura do Cavidade: Em usinagem CNC de cavidades profundas, a relação entre profundidade e largura da cavidade deve permanecer abaixo de 4:1. Isso proporciona boas taxas de remoção de material e reduz a deflexão ou vibração da ferramenta de corte em fresamento de alta velocidade.
Diretrizes essenciais de geometria DFM para projetos CNC HMLV
Escolher boas formas para as principais características já na fase de CAD reduz o tempo de ciclo e mantém as dimensões das peças constantes durante o processo. usinagem CNC de alta variedade e baixo volume corre.
Otimizando raios de cantos internos e cavidades profundas
A dificuldade de acesso da ferramenta ao interior das cavidades pode causar vibração e tempos de operação mais longos.
- Relação raio/profundidade (R ≥ 1/3 da profundidade): O raio de canto interno em máquinas CNC funciona melhor quando definido um pouco maior que o raio da ferramenta de fresagem. Dessa forma, a fresa se move em uma curva constante, em vez de parar em ângulos retos de 90 graus. Como resultado, o desgaste da ferramenta e a vibração diminuem.
- Distância entre o piso e a parede com o filete: Um raio de filete entre 0,5 mm e 1,0 mm evita o desgaste prematuro das arestas em fresas de topo para arredondamento de cantos. Também distribui a tensão de maneira mais uniforme nas estruturas que suportam cargas reais em serviço.
- Recortes de alívio (cantos em forma de osso): Componentes quadrados que se encaixam em um rebaixo fresado necessitam de recortes de alívio em forma de osso (T) ou de canto em forma de osso. Esses formatos eliminam a necessidade de usinagem por eletroerosão (EDM) dispendiosa ou de fresas de topo muito pequenas durante a usinagem CNC de baixo volume.
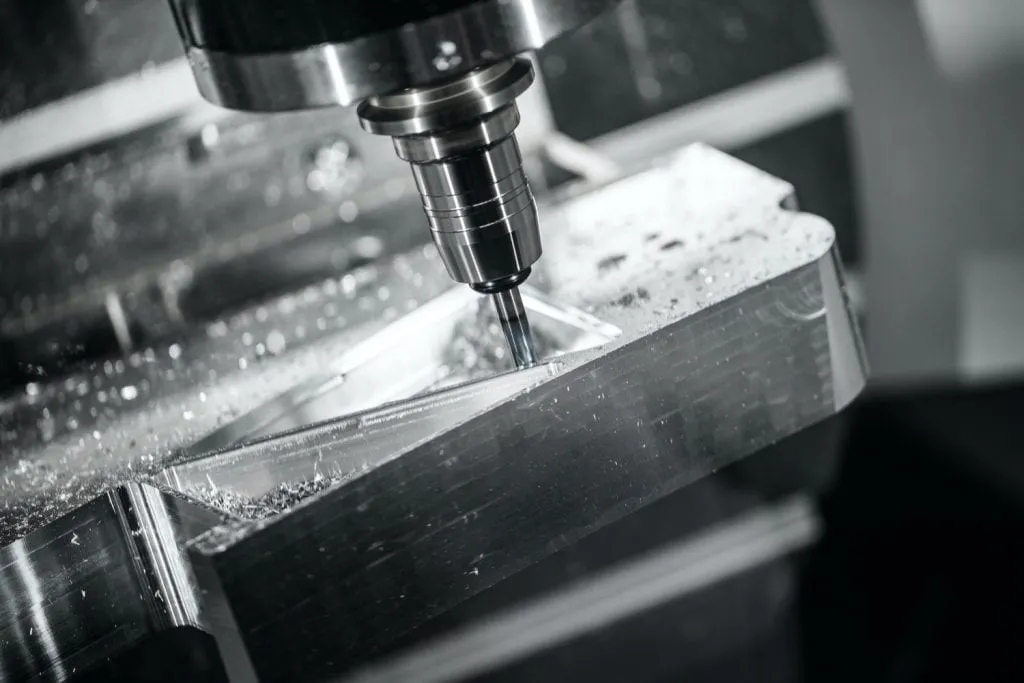
Gestão da espessura e tolerância da parede
Paredes muito finas ou tolerâncias mais apertadas do que o necessário aumentam as taxas de refugo e prolongam o tempo de inspeção em usinagem CNC de baixo volume.
- Limiares mínimos de espessura de parede: A usinagem CNC de paredes finas em ligas de alumínio, como 6061-T6 e 7075, exige paredes com espessura mínima de 0,8 mm. O aço inoxidável 304/316 e as ligas de titânio requerem paredes com espessura superior a 1,2 mm para que as forças de corte não deformem a peça.
- Estratégia de Aplicação de Tolerâncias: A maioria das dimensões não críticas segue a norma ISO 2768-m com tolerância de ±0,1 mm. Tolerâncias rigorosas de ±0,01 mm são reservadas para ajustes de rolamentos, ranhuras de vedação e pinos de localização de precisão, onde são mais importantes.
- Otimização da Profundidade da Rosca: A profundidade da rosca deve ser de 2 a 3 vezes o diâmetro nominal do parafuso. Uma profundidade superior a 3 vezes o diâmetro nominal praticamente não aumenta a força de fixação, mas eleva significativamente o risco de quebra do macho de rosca no furo durante a produção.
Seleção Estratégica de Processos: Usinagem CNC vs. Manufatura Alternativa
A escolha do processo de produção adequado depende do volume total de pedidos, da complexidade geométrica e dos investimentos iniciais em ferramentas.
Limiares de Quantidade e Compromissos de Engenharia
Compreender os pontos de transição do processo garante uma gestão otimizada dos custos unitários em diferentes etapas de produção.
- Usinagem CNC versus Estampagem de Chapas Metálicas: Para suportes estruturais complexos, a usinagem CNC de alta variedade e baixo volume é ideal para quantidades de 1 a 500 unidades por lote. Quando a escala de produção ultrapassa 2.000 unidades por mês, a transição para a estampagem de metal de precisão com matrizes progressivas reduz os custos unitários, apesar dos investimentos iniciais em ferramentas.
- Usinagem CNC vs. Fundição sob pressão: A usinagem CNC HMLV oferece total flexibilidade de projeto para gabinetes estruturais de baixo volume (10 a 1.000 unidades). A fundição sob pressão torna-se economicamente viável apenas quando os volumes de lote excedem 5.000 unidades, devido aos altos custos de ferramentas de moldagem e aos longos prazos de entrega.
- Transição para prototipagem rápida: Pedidos de 5 a 100 peças são os que mais se beneficiam da usinagem CNC de 5 eixos em configuração única, permitindo obter a geometria completa da peça em uma única configuração, sem atrasos decorrentes de ferramentas personalizadas.
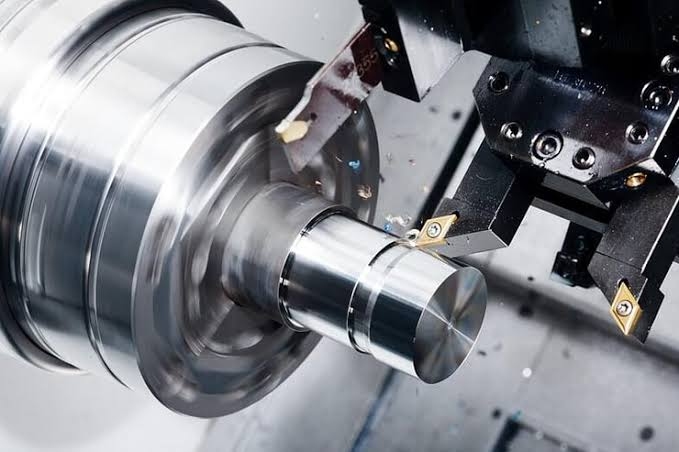
Como a Rejin CNC oferece precisão e agilidade para pedidos HMLV
Na Rejin CNC, integramos equipamentos de usinagem multieixos de alta precisão com rigoroso controle de qualidade para oferecer prazos de entrega rápidos para componentes OEM personalizados.
Infraestrutura Multieixos e Garantia de Qualidade
Nossa unidade fabril combina centros de usinagem avançados com sistemas de gestão de qualidade certificados. Essa configuração nos permite entregar peças com precisão consistente em todas as etapas.
- Parque de máquinas de alta precisão: Nossa oficina opera com mais de 100 centros de usinagem CNC de alta precisão. Isso inclui tornos de torneamento e fresamento multieixos e máquinas CNC de 5 eixos de fabricantes como Mazak e DMG MORI.
- Gestão de Qualidade Certificada: Possuímos as certificações ISO 9001:2015 e IATF 16949. Os controles de processo abrangem desde a verificação da matéria-prima até a Inspeção da Primeira Peça e os testes dimensionais por CMM.
- Revisão abrangente do DFMCada desenho CAD do cliente recebe uma avaliação detalhada de DFM (Design for Manufacturing) para usinagem CNC antes da produção. A análise identifica problemas de usinagem CNC em cavidades profundas, riscos de usinagem CNC em paredes finas e tolerâncias apertadas.
- Integração Vertical de Acabamento: Gerenciamos o pós-processamento internamente. Os serviços incluem anodização, jateamento de areia, galvanoplastia, pintura eletrostática a pó e gravação a laser para fornecer peças prontas para montagem.
Estudo de Caso Industrial: Componentes Eletroacústicos e Robóticos de Alta Complexidade
Nossa agilidade de produção é comprovada por meio de parcerias de longo prazo em diversos setores de alta tecnologia.
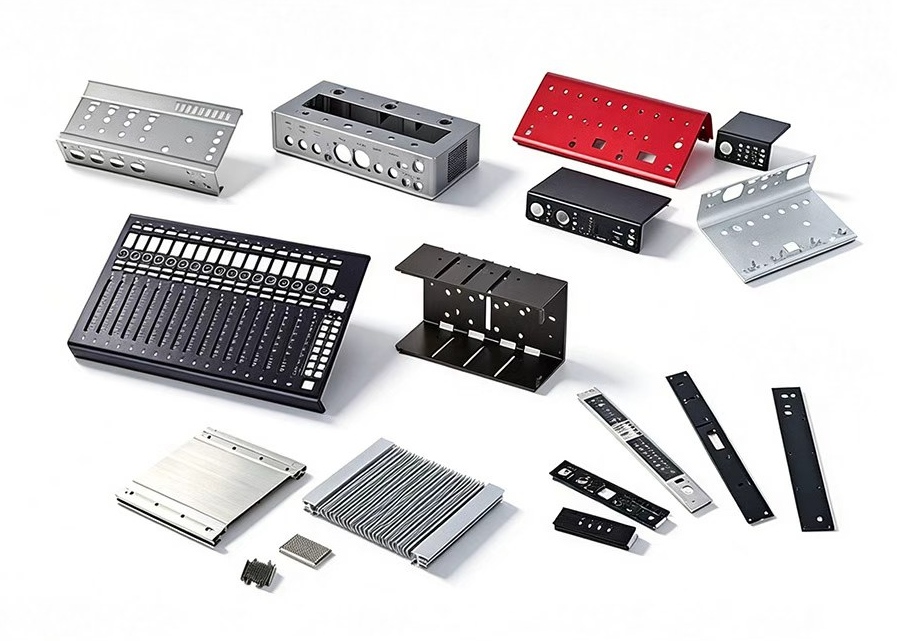
- Projeto OEM eletroacústico europeu: Para uma marca europeia de áudio de alta fidelidade, a Rejin CNC fabrica gabinetes de alumínio personalizados para fones de ouvido, painéis de amplificadores e botões de controle. Operando em um cronograma HMLV com lotes mensais entre 50 e 300 unidades em 12 SKUs distintos, alcançamos tolerâncias rigorosas de ±0,01 mm e entregamos acabamentos anodizados jateados com microesferas de vidro de alta qualidade.
- Projeto de Hardware para Robótica Industrial: Apoiando um fabricante de automação industrial, a Rejin CNC produz juntas de braço de precisão e carcaças estruturais. Ao converter conjuntos soldados de múltiplas peças em componentes usinados por CNC de 5 eixos em uma única configuração, os prazos de desenvolvimento de amostras foram reduzidos de 12 para 5 dias, atingindo uma taxa de entrega pontual de 100% em lotes de produção mensais de 100 a 500 unidades.
- Escala e flexibilidade de pedidos: Oferecemos suporte a protótipos a partir de 1 unidade até pedidos mensais estáveis de mais de 1.000 unidades, proporcionando aos compradores globais opções de aquisição flexíveis, adaptadas à sua escala exata.
Otimize suas peças CNC de baixo volume com a Rejin CNC.
A aplicação de otimização inteligente da geometria CNC é fundamental para controlar custos e acelerar os prazos de entrega em projetos de usinagem CNC de alta variedade e baixo volume. Ao realizar pequenos ajustes nos raios de cantos internos, espessuras de parede e especificações de tolerância, as equipes de engenharia podem obter uma otimização substancial dos custos de usinagem CNC sem sacrificar o desempenho funcional.
Ao fazer parceria com a Rejin CNC, você terá acesso direto à nossa expertise em usinagem CNC multieixos, suporte automatizado para projeto e fabricação (DFM) em usinagem CNC e controle de qualidade certificado. Seja para a produção de 5 protótipos ou um pequeno lote de 500 componentes de precisão, nossa equipe de engenharia está pronta para analisar seu projeto e otimizá-lo para uma fabricação eficiente.
Pronto para otimizar o projeto de suas peças CNC e reduzir os custos de fabricação? Faça o upload de seus desenhos CAD 2D/3D. Entre em contato com a Rejin CNC hoje mesmo para receber um projeto CNC completo com análise de viabilidade de fabricação e um orçamento competitivo em até 24 horas.
FAQ
P: Qual é a relação ideal entre o raio do canto interno e o raio de curvatura de cavidades fresadas por CNC em baixos volumes?
A: Uma regra prática recomendada para otimizar o raio de canto interno em usinagem CNC é mantê-lo em pelo menos 1/3 da profundidade do rebaixo e, idealmente, maior que os raios de ferramenta padrão (por exemplo, usar um raio de 3,5 mm para um percurso de ferramenta de 6 mm). Isso evita tempo de espera da ferramenta, vibração e quebra da fresa durante a usinagem CNC de rebaixos profundos.
P: Como a usinagem multieixos com configuração única reduz os custos gerais de produção de HMLV?
A: A usinagem de um componente complexo usando usinagem CNC de configuração única em equipamentos de 5 eixos permite o corte de características com múltiplas faces em uma única fixação. Isso elimina dispositivos de posicionamento personalizados, reduz drasticamente o tempo de configuração da CNC e evita erros cumulativos de alinhamento, diminuindo os custos indiretos de configuração por unidade na usinagem CNC HMLV.
P: Quais tolerâncias padrão devem ser especificadas para elementos não críticos na usinagem CNC?
A: A otimização eficaz das tolerâncias em máquinas CNC envolve a aplicação de tolerâncias padrão, como a ISO 2768-m (±0,1 mm), para elementos não críticos, evitando passes de acabamento secundários desnecessários e custos adicionais com inspeção por CMM. Tolerâncias rigorosas, como ±0,01 mm, devem ser reservadas estritamente para faces de contato críticas ou assentos de rolamentos.
P: Em que tamanho de lote de produção um projeto deve passar da usinagem CNC para a estampagem de chapa metálica?
A: A usinagem CNC de baixo volume geralmente é mais rentável para lotes com menos de 500 unidades por mês, devido à ausência de custos iniciais com ferramentas. Quando a demanda mensal por lotes ultrapassa 2.000 unidades, a transição da usinagem CNC de pequenos lotes para a estampagem de chapas metálicas ou fundição sob pressão normalmente resulta em custos unitários mais baixos, compensando os investimentos iniciais em ferramentas.


 Eles eram









