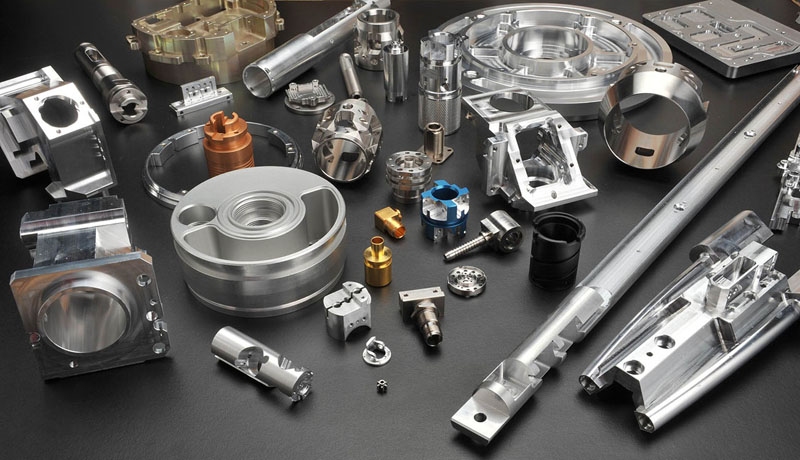
En la fabricación B2B moderna, los ciclos de vida cortos de los productos y la alta personalización han convertido al mecanizado CNC de alta variedad y bajo volumen en la estrategia de fabricación preferida en los sectores de robótica, equipos de audio, aeroespacial y dispositivos médicos. A diferencia de la producción en masa, donde los altos costos de utillaje se amortizan en decenas de miles de unidades, el mecanizado CNC de bajo volumen requiere un enfoque estricto en la eficiencia del tiempo de configuración del CNC, la optimización de la trayectoria de la herramienta y la optimización de los costos de mecanizado CNC. Diseñar piezas teniendo en cuenta la viabilidad de fabricación (conocido comúnmente como DFM para mecanizado CNC) es el enfoque más eficaz para el diseño de piezas CNC, ya que elimina los costos de configuración innecesarios y acelera los plazos de entrega.
En CNC de RejinNos especializamos en mecanizado CNC de precisión a medida y fabricación de chapa metálica. Al combinar centros de mecanizado CNC multieje con revisiones de ingeniería estandarizadas de diseño CNC para la fabricación, ayudamos a los fabricantes de equipos originales (OEM) globales a realizar una transición fluida desde la verificación de prototipos hasta el mecanizado CNC ágil de lotes pequeños.
Comprender los factores que influyen en los costos del mecanizado CNC de alta variedad y bajo volumen.
En los proyectos de mecanizado CNC de alto volumen y baja presión (HMLV), los costos unitarios dependen en gran medida de las rutinas de configuración de la máquina, la creación de utillajes personalizados y los tiempos totales del ciclo de mecanizado, más que del costo de la materia prima. Una optimización adecuada de la geometría CNC aborda estos factores directamente antes de que comience la producción.
Eficiencia en la configuración de la máquina y la sujeción de las piezas
La estrategia de sujeción de piezas determina directamente si un proyecto HMLV sigue siendo rentable o si, por el contrario, genera costes laborales sustanciales.
- Prioridad de mecanizado en una sola configuración: La implementación de prácticas de mecanizado CNC en una sola configuración permite mecanizar las piezas en una sola fase de sujeción, reduciendo los requisitos de reajuste hasta en un 80 %. La eliminación de múltiples pasos de sujeción minimiza directamente los errores de posicionamiento acumulativos y reduce el tiempo de máquina improductivo.
- Alineación estandarizada de fijaciones: El uso de mordazas blandas universales o placas de rejilla modulares evita la fabricación de fijaciones a medida. Para pedidos de menos de 50 unidades, las plantillas personalizadas suelen incrementar los gastos totales del proyecto entre un 20 % y un 30 %, lo que hace que la sujeción estandarizada sea esencial en el mecanizado CNC de lotes pequeños.
- Estandarización de la dirección de las características: Alinear los agujeros, ranuras y cavidades a lo largo de vectores de orientación de herramientas paralelos permite que las herramientas de corte accedan a las características sin necesidad de reposicionamiento en varios ejes ni reorientación manual.
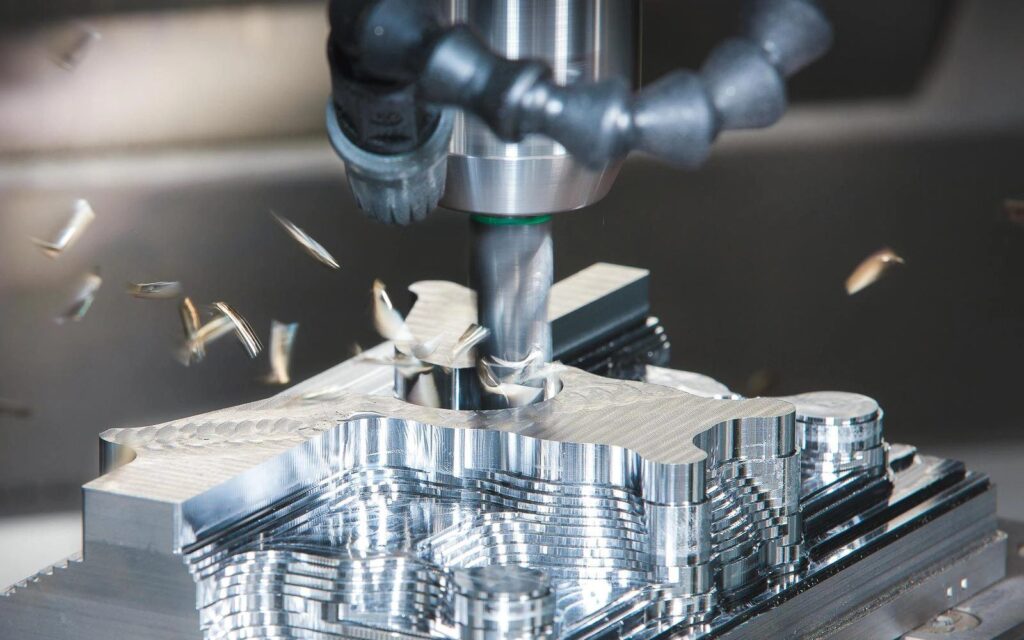
Tasa de remoción de material vs. tiempo de ciclo
El control del tiempo de ciclo se logra manteniendo la herramienta de corte en contacto constante y omitiendo pasos de mecanizado lentos o especiales.
- Relaciones de diámetro de herramienta estándar: Los radios internos deben coincidir con los tamaños comunes de fresas, como 3 mm, 6 mm o 12 mm. Esto evita cambios de herramienta adicionales y la necesidad de fresas especiales.
- Límites de profundidad y anchura de la cavidad: En el mecanizado CNC de cavidades profundas, la relación profundidad-anchura debe mantenerse por debajo de 4:1. Esto favorece una buena tasa de remoción de material y reduce la desviación o vibración de la herramienta de corte en el fresado a alta velocidad.
Directrices esenciales de geometría DFM para proyectos CNC de HMLV
Seleccionar buenas formas para las características clave justo en la etapa CAD reduce el tiempo de ciclo y mantiene estables los tamaños de las piezas durante Mecanizado CNC de alta variedad y bajo volumen corre.
Optimización de los radios de las esquinas internas y de las cavidades profundas.
La dificultad para introducir la herramienta en las cavidades puede provocar vibraciones y tiempos de funcionamiento más prolongados.
- Relación radio-profundidad (R ≥ 1/3 de profundidad): El radio de la esquina interna de la fresadora CNC funciona mejor cuando se ajusta ligeramente mayor que el radio de la herramienta de fresado. De esta forma, la fresa se mueve en una curva constante en lugar de detenerse en puntos de 90 grados. Como resultado, se reduce el desgaste de la herramienta y las vibraciones.
- Espacio libre entre el piso y la pared: Un radio de redondeo entre 0,5 mm y 1,0 mm evita el desgaste prematuro de los bordes en las fresas de redondeo de esquinas. Además, distribuye la tensión de manera más uniforme en las carcasas estructurales que soportan cargas reales durante su uso.
- Rebajes de alivio (esquinas en forma de hueso de perro): Los componentes de acoplamiento cuadrados que se insertan en una cavidad fresada requieren rebajes de alivio en las esquinas en forma de hueso de perro o de hueso de perro. Estas formas eliminan la necesidad de utilizar costosos procesos de mecanizado por descarga eléctrica (EDM) o fresas de extremo muy pequeñas durante el mecanizado CNC de bajo volumen.
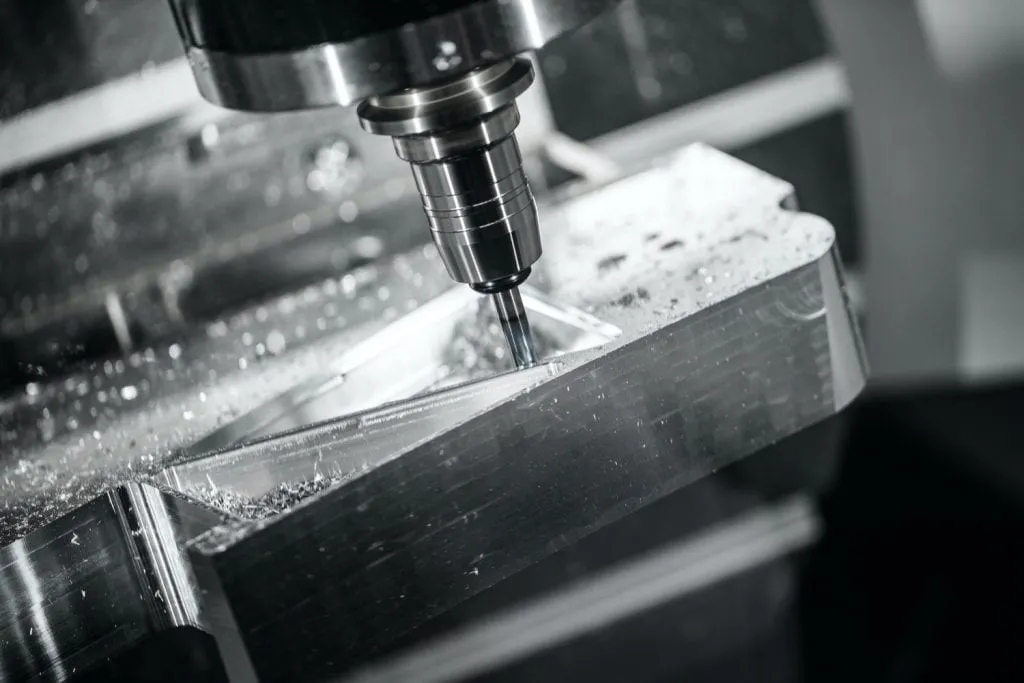
Gestión del espesor de pared y la tolerancia
En el mecanizado CNC de bajo volumen, las paredes demasiado delgadas o las tolerancias más estrictas de lo necesario aumentan los índices de desperdicio y alargan el tiempo de inspección.
- Umbrales mínimos de espesor de pared: El mecanizado CNC de paredes delgadas en aleaciones de aluminio como 6061-T6 y 7075 requiere paredes de al menos 0,8 mm de espesor. El acero inoxidable 304/316 y las aleaciones de titanio requieren paredes de más de 1,2 mm para que las fuerzas de corte no deformen la pieza.
- Estrategia de aplicación de tolerancias: La mayoría de las dimensiones no críticas cumplen con la norma ISO 2768-m con una tolerancia de ±0,1 mm. Las tolerancias estrictas de ±0,01 mm se reservan para los ajustes de cojinetes, las ranuras de sellado y los pasadores de posicionamiento de precisión, donde son más importantes.
- Optimización de la profundidad de la rosca: La profundidad de la rosca se mantiene entre 2 y 3 veces el diámetro nominal del sujetador. Una profundidad superior a 3 veces el diámetro nominal prácticamente no aporta fuerza de sujeción, pero aumenta significativamente el riesgo de rotura de la broca en el orificio durante la producción.
Selección de procesos estratégicos: mecanizado CNC frente a fabricación alternativa
La elección del proceso de producción adecuado depende del volumen total del pedido, la complejidad geométrica y la inversión inicial en herramientas.
Umbrales de cantidad y compensaciones de ingeniería
Comprender los puntos de transición del proceso garantiza una gestión óptima del coste unitario en las distintas etapas de producción.
- Mecanizado CNC frente a estampado de chapa metálica: Para soportes estructurales complejos, el mecanizado CNC de alta variedad y bajo volumen es ideal para cantidades de 1 a 500 unidades por lote. Una vez que la producción supera las 2000 unidades mensuales, la transición al estampado de precisión con troqueles progresivos reduce los costos unitarios a pesar de la inversión inicial en herramientas.
- Mecanizado CNC frente a fundición a presión: El mecanizado CNC de HMLV ofrece total flexibilidad de diseño para carcasas estructurales de bajo volumen (de 10 a 1000 unidades). La fundición a presión solo resulta rentable cuando los volúmenes de producción superan las 5000 unidades, debido a los elevados costes de los moldes y los largos plazos de entrega.
- Transición al prototipado rápido: Los pedidos de entre 5 y 100 piezas se benefician al máximo del mecanizado CNC de 5 ejes con una sola configuración, logrando la geometría completa de la pieza en una sola operación sin las demoras que conlleva el uso de herramientas personalizadas.
Cómo Rejin CNC ofrece precisión y agilidad para pedidos de alto volumen y gran volumen (HMLV)
En Rejin CNC, integramos equipos de mecanizado multieje de alta precisión con un riguroso control de calidad para garantizar plazos de entrega rápidos para componentes OEM personalizados.
Infraestructura multieje y garantía de calidad
Nuestra planta de fabricación combina centros de mecanizado de última generación con sistemas de gestión de calidad certificados. Esta configuración nos permite entregar piezas con una precisión constante en todo momento.
- Flota de maquinaria de alta gama: Nuestro taller cuenta con más de 100 centros de mecanizado CNC de alta precisión. Entre ellos se incluyen tornos-fresadoras multieje y máquinas CNC de 5 ejes de fabricantes como Mazak y DMG MORI.
- Gestión de calidad certificada: Contamos con las certificaciones ISO 9001:2015 e IATF 16949. Los controles de proceso abarcan desde la verificación de la materia prima hasta la inspección del primer artículo y las pruebas dimensionales con máquina de medición por coordenadas (CMM).
- Revisión exhaustiva de DFMAntes de la producción, cada dibujo CAD del cliente recibe una evaluación detallada de DFM para el mecanizado CNC. Esta revisión detecta problemas de mecanizado CNC en cavidades profundas, riesgos en el mecanizado CNC de paredes delgadas y tolerancias estrictas.
- Integración vertical del acabado: Gestionamos el postprocesamiento internamente. Nuestros servicios incluyen anodizado, arenado, galvanoplastia, recubrimiento en polvo y grabado láser para suministrar piezas listas para el ensamblaje.
Caso práctico del sector: Componentes electroacústicos y robóticos de alta gama
Nuestra agilidad productiva queda demostrada a través de alianzas a largo plazo en sectores de alta tecnología.
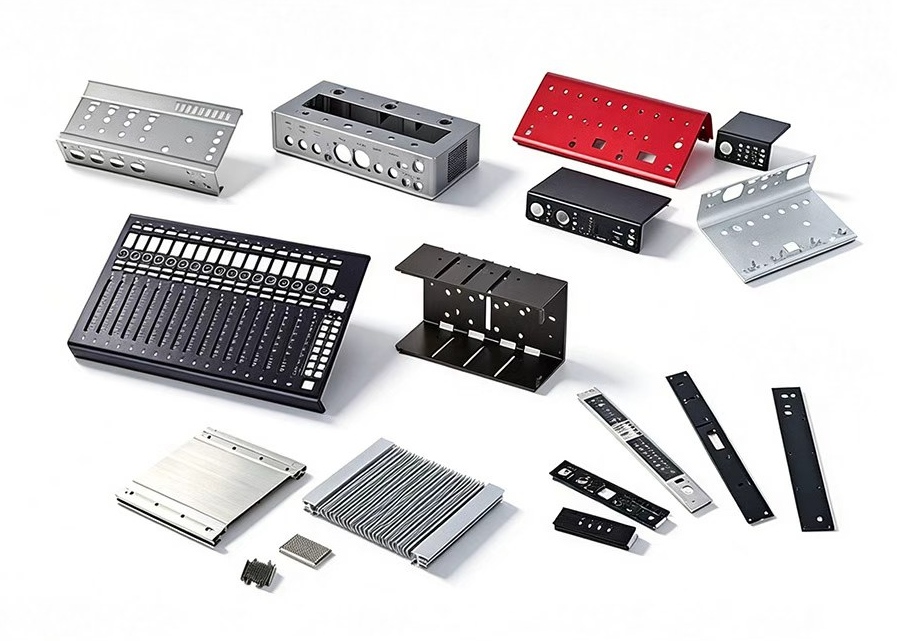
- Proyecto OEM electroacústico europeo: Para una marca europea de audio de alta gama, Rejin CNC fabrica carcasas de auriculares, paneles de amplificadores y perillas de control de aluminio a medida. Trabajando bajo un programa de producción de alto volumen (HMLV) con lotes mensuales de entre 50 y 300 unidades en 12 referencias distintas, logramos tolerancias estrictas de ±0,01 mm y acabados anodizados con chorro de arena de granalla de alta calidad.
- Proyecto de hardware para robótica industrial: Rejin CNC, que presta servicios a un fabricante de automatización industrial, produce articulaciones de brazo de precisión y carcasas estructurales. Al convertir conjuntos soldados de varias piezas en componentes mecanizados por CNC de 5 ejes con una sola configuración, los plazos de desarrollo de muestras se redujeron de 12 a 5 días, logrando una tasa de entrega puntual del 100 % en series de producción mensuales de entre 100 y 500 unidades.
- Escala y flexibilidad de pedidos: Admitimos la producción de prototipos desde 1 unidad hasta pedidos mensuales estables de más de 1000 unidades, lo que proporciona a los compradores globales opciones de adquisición flexibles adaptadas a su escala exacta.
Optimice sus piezas CNC de bajo volumen con Rejin CNC.
La optimización inteligente de la geometría CNC es clave para controlar los costos y acelerar los tiempos de entrega en proyectos de mecanizado CNC de alta variedad y bajo volumen. Mediante pequeños ajustes en los radios de las esquinas internas, los espesores de pared y las tolerancias especificadas, los equipos de ingeniería pueden lograr una optimización sustancial de los costos de mecanizado CNC sin sacrificar el rendimiento funcional.
Asociarse con Rejin CNC le brinda acceso directo a la experiencia en mecanizado CNC multieje, soporte automatizado para DFM (Diseño para la Fabricación) y control de calidad certificado. Ya sea que necesite 5 prototipos o una pequeña serie de mecanizado CNC de 500 componentes de precisión, nuestro equipo de ingeniería está listo para revisar su diseño y optimizarlo para una fabricación eficiente.
¿Listo para optimizar el diseño de sus piezas CNC y reducir los costos de fabricación? Sube tus dibujos CAD 2D/3D Contacte hoy mismo con Rejin CNC para recibir un diseño CNC completo para un análisis de viabilidad de fabricación y un presupuesto competitivo en un plazo de 24 horas.
Preguntas frecuentes
P: ¿Cuál es la relación ideal del radio de las esquinas internas para cavidades fresadas por CNC de bajo volumen?
A: Una regla general recomendada para optimizar el radio de la esquina interna en el mecanizado CNC es mantenerlo al menos a 1/3 de la profundidad de la cavidad, e idealmente mayor que los radios de herramienta estándar (por ejemplo, usar un radio de 3,5 mm para una trayectoria de herramienta de 6 mm). Esto evita el tiempo de permanencia de la herramienta, las vibraciones y la rotura de la fresa durante el mecanizado CNC de cavidades profundas.
P: ¿Cómo reduce el mecanizado multieje de configuración única los costes generales de producción de HMLV?
A: El mecanizado de componentes complejos mediante CNC de configuración única en equipos de 5 ejes permite cortar características multifacéticas con una sola sujeción. Esto elimina la necesidad de dispositivos de posicionamiento personalizados, reduce drásticamente el tiempo de configuración del CNC y evita errores de alineación acumulativos, disminuyendo así los costos de configuración por unidad en el mecanizado CNC de alto volumen y alto rendimiento (HMLV).
P: ¿Qué tolerancias estándar deben especificarse para las características no críticas en el mecanizado CNC?
A: La optimización eficaz de las tolerancias en el mecanizado CNC implica la aplicación de tolerancias estándar como la ISO 2768-m (±0,1 mm) para elementos no críticos, con el fin de evitar pasadas de acabado secundarias innecesarias y la sobrecarga de la inspección con máquina de medición por coordenadas (CMM). Las tolerancias estrictas, como ±0,01 mm, deben reservarse exclusivamente para superficies de contacto críticas o asientos de cojinetes.
P: ¿A partir de qué tamaño de lote de producción debería un diseño pasar del mecanizado CNC al estampado de chapa metálica?
A: El mecanizado CNC de bajo volumen suele ser más rentable para lotes de menos de 500 unidades al mes, debido a la ausencia de costes iniciales de utillaje. Cuando la demanda mensual supera las 2000 unidades, la transición del mecanizado CNC de lotes pequeños al estampado de chapa metálica o la fundición a presión generalmente reduce los costes unitarios, compensando así la inversión inicial en utillaje.


 Eran









