
Bauteilgeometrien für Kleinserien-High-Mix-CNC-Bearbeitung optimieren
-
Eren
- 28. August 2026
In der modernen B2B-Fertigung haben kurze Produktlebenszyklen und hohe Individualisierung die CNC-Bearbeitung mit hoher Variantenvielfalt und niedrigen Stückzahlen zur bevorzugten Fertigungsstrategie in den Bereichen Robotik, Audiogeräte, Luft- und Raumfahrt sowie Medizintechnik gemacht. Anders als bei der Serienproduktion, wo hohe Werkzeugkosten auf Zehntausende Einheiten umgelegt werden, erfordert die Kleinserien-CNC-Bearbeitung einen strikten Fokus auf Rüsteffizienz, Werkzeugbahn-Optimierung und Kostensenkung der CNC-Bearbeitung. Die Konstruktion von Teilen unter Berücksichtigung der Fertigungsmachbarkeit – allgemein bekannt als DFM für die CNC-Bearbeitung – ist der effektivste Ansatz beim CNC-Bauteildesign, der unnötige Rüstkosten vermeidet und die Lieferzeiten verkürzt.
Bei Rejin CNCsind wir auf präzise kundenspezifische CNC-Bearbeitung und Blechbearbeitung spezialisiert. Durch die Kombination von mehrachsigen CNC-Bearbeitungszentren mit standardisierten Reviews zur Fertigungsgerechtigkeit (DFM) helfen wir globalen OEMs beim reibungslosen Übergang von der Prototypenvalidierung zur agilen Kleinserien-CNC-Bearbeitung.
Kostentreiber in der CNC-Bearbeitung mit hoher Variantenvielfalt und niedrigen Stückzahlen verstehen
In HMLV-CNC-Projekten werden die Stückkosten stark von Maschinenroutinen, individuellen Vorrichtungen und den gesamten Bearbeitungszykluszeiten bestimmt – weniger von den Materialkosten. Eine richtige CNC-Geometrieoptimierung geht diese Faktoren direkt vor Produktionsbeginn an.
Maschineneinrichtung und Spanneffizienz
Die Spannstrategie entscheidet direkt darüber, ob ein HMLV-Projekt kosteneffizient bleibt oder erhebliche Lohnkosten verursacht.
- Priorität für Ein-Aufspannungs-Bearbeitung: Die Umsetzung von Ein-Aufspannungs-CNC-Praktiken erlaubt es, Merkmale in einem einzigen Einspannvorgang zu fertigen, was den Wiederspannaufwand um bis zu 80 % reduziert. Das Wegfallen mehrerer Spannschritte minimiert kumulative Positionsfehler und senkt die nebenschneidende Maschinenzeit.
- Standardisierte Vorrichtungs-Ausrichtung: Universelle Spannbacken oder modulare Rasterplatten vermeiden die Fertigung individueller Vorrichtungen. Bei Aufträgen unter 50 Stück fügen kundenspezifische Lehren oft 20 % bis 30 % zu den Gesamtprojektkosten hinzu, weshalb standardisiertes Spannen in der Kleinserien-CNC-Bearbeitung essenziell ist.
- Standardisierung der Merkmalsrichtungen: Ausrichten von Bohrungen, Nuten und Taschen entlang paralleler Werkzeugrichtungsvektoren erlaubt den Werkzeugen, die Merkmale ohne mehrachsiges Umpositionieren oder manuelles Umlagern zu erreichen.
Zerspanrate vs. Zykluszeit
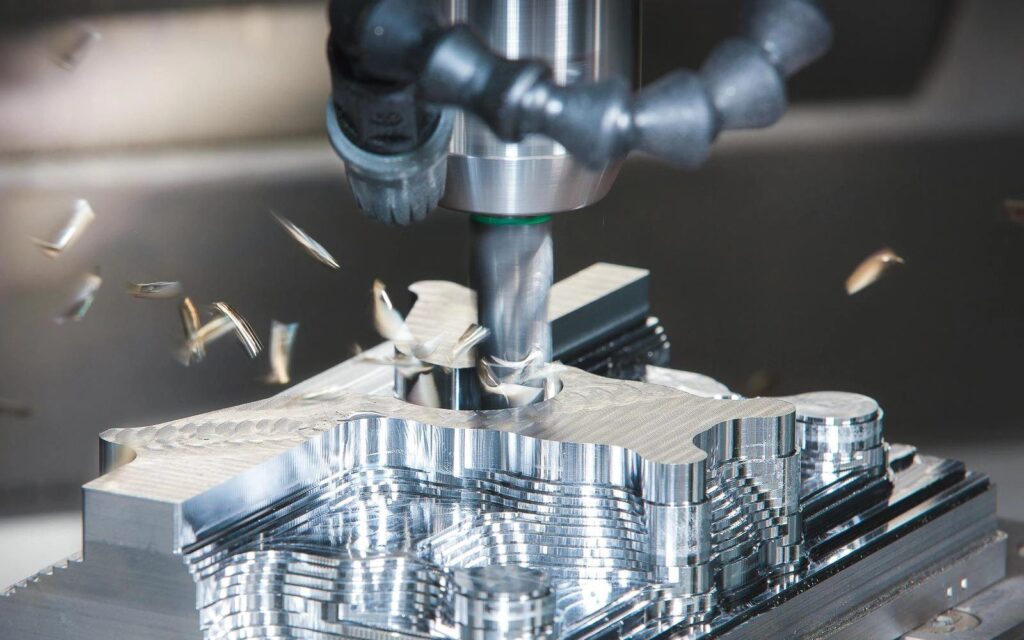
Die Zykluszeitkontrolle entsteht durch ständigen Werkzeugkontakt und das Weglassen langsamer oder spezieller Bearbeitungsschritte.
- Standard-Werkzeugdurchmesser-Verhältnisse: Innere Radien sollten gängigen Schaftfräsergrößen wie 3 mm, 6 mm oder 12 mm entsprechen. Dies vermeidet zusätzliche Werkzeugwechsel und Spezialfräser.
- Grenzen für Taschen-Tiefen-Breiten-Verhältnis: Beim tiefen Taschenfräsen sollte das Tiefen-Breiten-Verhältnis unter 4:1 bleiben. Dies unterstützt gute Zerspanraten und verringert Werkzeugauslenkung oder Rattern beim Hochgeschwindigkeitsfräsen.
Wesentliche DFM-Geometrie-Richtlinien für HMLV-CNC-Projekte
Die Wahl guter Formen für Schlüsselmerkmale direkt in der CAD-Phase senkt die Zykluszeit und hält die Bauteilmaße stabil während der CNC-Bearbeitung mit hoher Variantenvielfalt und kleinen Stückzahlen .
Optimierung innerer Eckradien und tiefer Taschen
Die Werkzeugreichweite in Kavitäten kann zu Vibrationen und längeren Laufzeiten führen.
- Radius-zu-Tiefe-Verhältnis (R ≥ 1/3 der Tiefe): Der innere Eckradius der CNC-Bearbeitung funktioniert besser, wenn er etwas größer als der Fräseradius gewählt wird. Der Fräser bewegt sich dann in einer stetigen Kurve statt an scharfen 90-Grad-Stellen anzuhalten. Werkzeugverschleiß und Rattern sinken dadurch.
- Freiheit am Boden-Wall-Übergang: Ein Bodenrundungsradius zwischen 0,5 mm und 1,0 mm verhindert frühen Kantenverschleiß an Eckrundungsfräsern. Er verteilt Spannungen zudem gleichmäßiger über tragende Gehäuse, die im Betrieb realen Lasten ausgesetzt sind.
- Freistellungen (Dog-bone-Ecken): Quadratische Passungskomponenten, die in eine gefräste Tasche eingesetzt werden, benötigen T-förmige oder Dog-bone-Eckfreistellungen. Diese Formen machen teure Funkenerosion (EDM) oder sehr kleine Schaftfräser in der Kleinserien-CNC-Bearbeitung überflüssig.
Wandstärke- und Toleranzmanagement
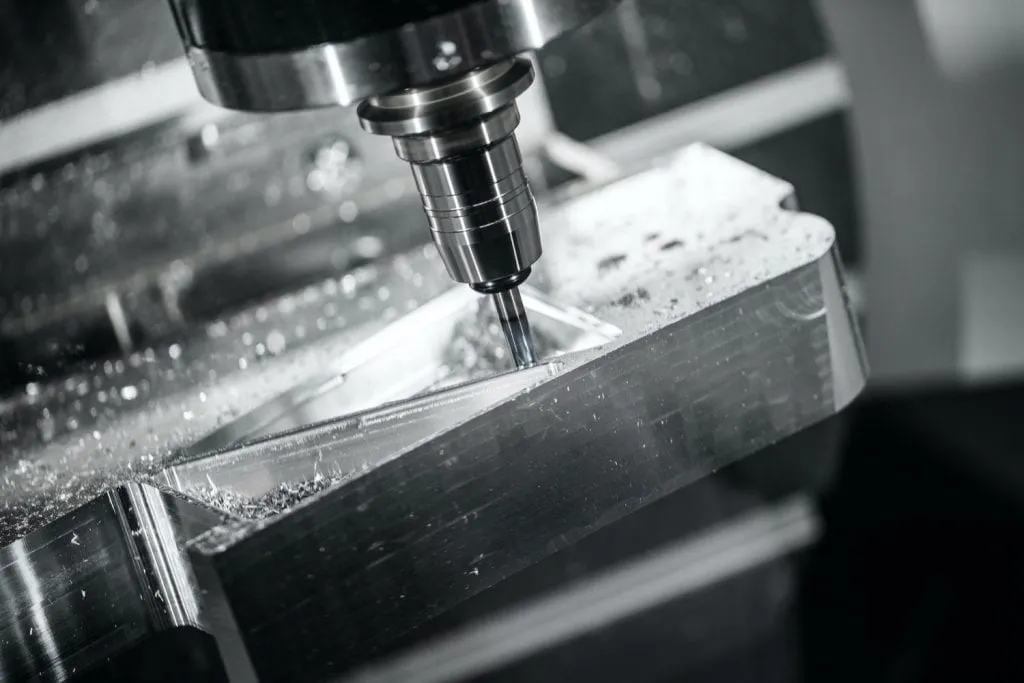
Zu dünne Wände oder engere Toleranzen als nötig erhöhen die Ausschussquote und verlängern die Prüfzeit in der Kleinserien-CNC-Bearbeitung.
- Mindest-Wandstärken: Dünnwandige CNC-Bearbeitung von Aluminiumlegierungen wie 6061-T6 und 7075 benötigt Wände von mindestens 0,8 mm. Edelstahl 304/316 und Titanlegierungen erfordern Wände über 1,2 mm, damit Schnittkräfte das Teil nicht verformen.
- Toleranzstrategie: Die meisten unkritischen Maße folgen ISO 2768-m bei ±0,1 mm. Engere Toleranzen innerhalb von ±0,005 mm bleiben Lagersitzen, Dichtnuten und präzisen Positionierstiften vorbehalten, wo sie am wichtigsten sind.
- Gewindetiefen-Optimierung: Geschchnittene Gewindetiefen bleiben beim 2- bis 3-Fachen des Nenndurchmessers des Verbindungselements. Mehr Tiefe über das 3-Fache hinaus bringt kaum Haltekraft, erhöht aber das Risiko von Gewindebohrerbruch während der Produktion erheblich.
Strategische Prozessauswahl: CNC-Bearbeitung vs. alternative Fertigungsverfahren
Die Wahl des richtigen Produktionsprozesses hängt von der Gesamtbestellmenge, der geometrischen Komplexität und den anfänglichen Werkzeuginvestitionen ab.
Mengenschwellen und technische Abwägungen
Das Verständnis von Prozessübergangspunkten sichert eine optimale Stückkostensteuerung über verschiedene Produktionsphasen.
- CNC-Bearbeitung vs. Blechstanzen: Für komplexe Strukturhalterungen ist die CNC-Bearbeitung mit hoher Variantenvielfalt und kleinen Stückzahlen ideal für Mengen von 1 bis 500 Einheiten pro Charge. Übersteigt die Produktionsmenge 2.000 Einheiten pro Monat, senkt der Wechsel zu Präzisions-Metalstanzen mit Folgeverbundwerkzeugen die Stückkosten trotz anfänglicher Werkzeuginvestitionen.
- CNC-Bearbeitung vs. Druckguss: HMLV-CNC-Bearbeitung bietet volle Designflexibilität für Kleinserien-Strukturgehäuse (10 bis 1.000 Einheiten). Druckguss wird erst bei Chargen über 5.000 Einheiten kosteneffizient, aufgrund hoher Formwerkzeugkosten und langer Lieferzeiten.
- Schnellprototypen-Übergang: Aufträge von 5 bis 100 Stück profitieren am meisten von 5-achsig Ein-Aufspannungs-CNC-Bearbeitung, die die vollständige Bauteilgeometrie in einer Aufspannung ohne individuelle Werkzeugverzögerungen erreicht.
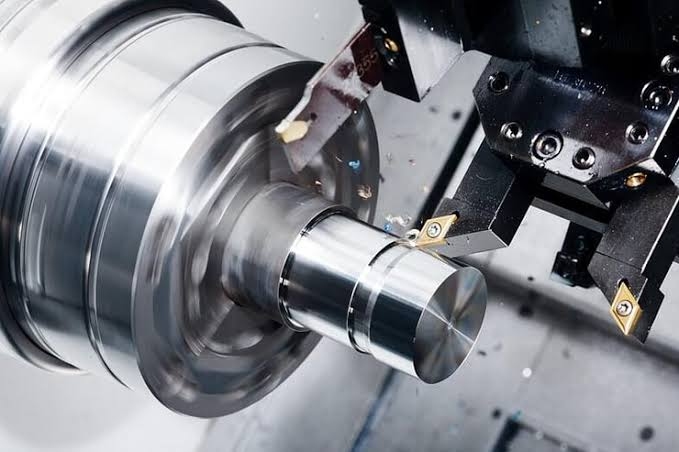
Wie Rejin CNC Präzision und Agilität für HMLV-Aufträge liefert
Bei Rejin CNC kombinieren wir hochpräzise mehrachsige Bearbeitungsanlagen mit strenger Qualitätskontrolle, um schnelle Wendezeiten für kundenspezifische OEM-Komponenten zu unterstützen.
Mehrachsige Infrastruktur und Qualitätssicherung
Unser Fertigungswerk verbindet moderne Bearbeitungszentren mit zertifizierten Qualitätsmanagementsystemen. Dieses Setup hilft, Teile mit konstanter Genauigkeit zu liefern – jedes Mal.
- Hochwertige Maschinenflotte: Unser Werkzeughaus betreibt über 100 hochpräzise CNC-Bearbeitungszentren. Dazu gehören mehrachsige Dreh-Fräsmaschinen und 5-Achs-CNC-Maschinen von Herstellern wie Mazak und DMG MORI.
- Zertifiziertes Qualitätsmanagement: Wir sind ISO 9001:2015 und IATF 16949 zertifiziert. Prozesskontrollen reichen von der Rohstoffprüfung über die Erstmusterprüfung (FAI) bis zur CMM-Maßprüfung.
- Umfassende DFM-Prüfung: Jede Kunden-Zeichnung erhält vor der Produktion eine detaillierte DFM-Bewertung für die CNC-Bearbeitung. Das Review zeigt Probleme beim tiefen Taschenfräsen, Risiken bei dünnwandiger CNC-Bearbeitung und enge Toleranzen auf.
- Integrierte Oberflächenveredelung: Wir steuern die Nachbearbeitung im eigenen Haus. Das Angebot umfasst Eloxieren, Strahlen, Galvanisieren, Pulverbeschichtung und Lasergravur – für montagefertige Teile.
Branchen-Fallstudie: Elektroakustik- & Robotik-Komponenten mit hoher Variantenvielfalt
Unsere Fertigungsagilität ist durch langfristige Partnerschaften in Hightech-Sektoren belegt.
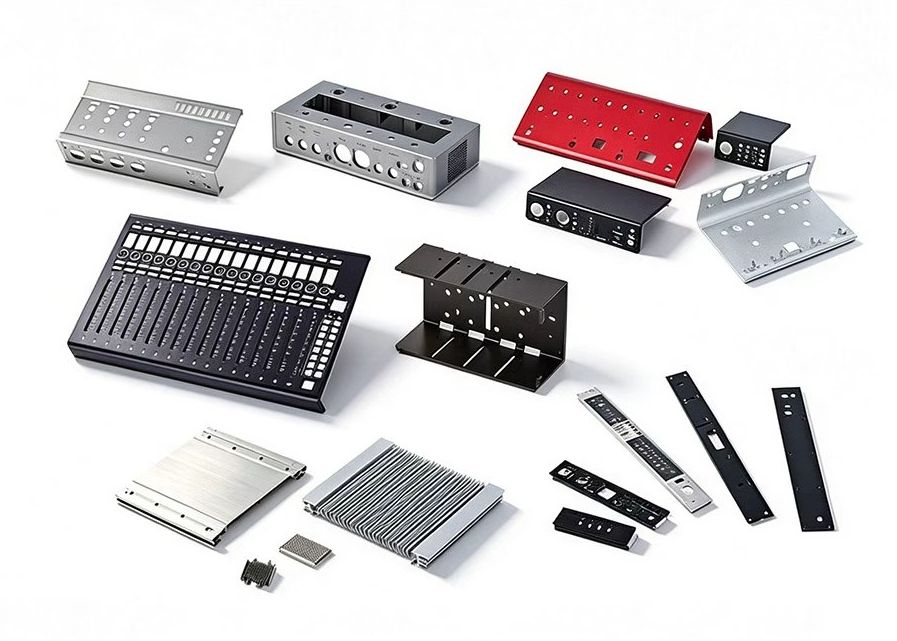
- Europäisches OEM-Projekt in der Elektroakustik: Für eine europäische High-End-Audiomarke fertigt Rejin CNC kundenspezifische Aluminium-Kopfhörergehäuse, Verstärkerplatten und Bedienknöpfe. Nach einem HMLV-Zeitplan mit monatlichen Chargen von 50 bis 300 Einheiten über 12 verschiedene SKUs erreichten wir enge Toleranzen von ±0,005 mm und lieferten fein gestrahlte, eloxierte Oberflächen.
- Industrierobotik-Hardwareprojekt: Für einen Hersteller industrieller Automatisierung produziert Rejin CNC präzise Armgelenke und Strukturgehäuse. Durch die Umwandlung mehrteiliger Schweißbaugruppen in 5-achsig Ein-Aufspannungs-CNC-Komponenten wurden die Musterentwicklungszeiten von 12 auf 5 Tage verkürzt, bei 100 % Liefertreue über monatliche Serien von 100 bis 500 Einheiten.
- Auftragsskala & Flexibilität: Wir unterstützen Prototypen ab 1 Stück bis zu stabilen monatlichen Serienaufträgen von 1.000+ Einheiten und bieten globalen Einkäufern flexible Beschaffungsoptionen passend zur exakten Größenordnung.
Optimieren Sie Ihre CNC-Kleinserien-Teile mit Rejin CNC
Die kluge CNC-Geometrieoptimierung ist der Schlüssel zur Kostenkontrolle und schnelleren Wendezeiten in Projekten der CNC-Bearbeitung mit hoher Variantenvielfalt und kleinen Stückzahlen. Mit kleinen Anpassungen an inneren Eckradien, Wandstärken und Toleranzangaben können Engineering-Teams erhebliche Kostensenkungen in der CNC-Bearbeitung erreichen, ohne die funktionale Leistung zu opfern.
Eine Partnerschaft mit Rejin CNC gibt Ihnen direkten Zugang zu mehrachsiger CNC-Expertise, automatisierter DFM-Unterstützung für die CNC-Bearbeitung und zertifizierter Qualitätskontrolle. Ob Sie 5 Prototypenmuster oder eine Kleinserien-CNC-Fertigung von 500 Präzisionskomponenten benötigen – unser Engineering-Team prüft und optimiert Ihr Design gerne für eine effiziente Fertigung.
Bereit, Ihr CNC-Bauteildesign zu optimieren und die Fertigungskosten zu senken? Laden Sie Ihre 2D/3D-CAD-Zeichnungen heute bei Rejin CNC hoch, um eine umfassende Analyse zur CNC-Fertigungsgerechtigkeit und ein wettbewerbsfähiges Angebot innerhalb von 24 Stunden zu erhalten.
FAQ
F: Was ist das ideale Verhältnis für innere Eckradien bei CNC-gefrästen Taschen in Kleinserien?
A: Eine empfohlene Faustregel zur Optimierung des inneren Eckradius ist mindestens 1/3 der Taschentiefe, idealerweise größer als Standardfräserradien (z. B. ein 3,5-mm-Radius für eine 6-mm-Fräserbahn). Dies vermeidet Werkzeugstau, Rattern und Fräserbruch beim tiefen Taschenfräsen.
F: Wie senkt die Ein-Aufspannungs-Mehrachsbearbeitung die Gesamtkosten der HMLV-Produktion?
A: Die Bearbeitung eines komplexen Bauteils mit Ein-Aufspannungs-CNC-Verfahren auf 5-Achs-Anlagen erlaubt es, mehrseitige Merkmale in einem einzigen Einspannvorgang zu fräsen. Dies eliminiert individuelle Positioniervorrichtungen, reduziert die CNC-Rüstzeit drastisch und verhindert kumulative Ausrichtungsfehler, wodurch die Rüstkosten pro Einheit in der HMLV-CNC-Bearbeitung sinken.
F: Welche Standardtoleranzen sollten für unkritische Merkmale in der CNC-Bearbeitung vorgegeben werden?
A: Eine wirksame CNC-Toleranzoptimierung bedeutet, Standardtoleranzen wie ISO 2768-m (±0,1 mm) für unkritische Merkmale vorzugeben, um unnötige Nachbearbeitungsgänge und CMM-Prüfaufwand zu vermeiden. Enge Toleranzen wie ±0,01 mm sollten strikt kritischen Passflächen oder Lagersitzen vorbehalten bleiben.
F: Bei welcher Produktionscharge sollte ein Design von der CNC-Bearbeitung zum Blechstanzen wechseln?
A: Kleinserien-CNC-Bearbeitung ist bei Chargen unter 500 Einheiten pro Monat im Allgemeinen am kosteneffektivsten, da keine Werkzeugvorlaufkosten anfallen. Übersteigen die monatlichen Anforderungen 2.000 Einheiten, führt der Wechsel von der Kleinserien-CNC-Bearbeitung zum Blechstanzen oder Druckguss typischerweise zu niedrigeren Stückkosten und kompensiert die anfänglichen Werkzeuginvestitionen.
Neue Beiträge

Thermal Management Design: Why CNC Machined Heatsinks Outperform Extrusions
How to Design Internal Corners and Undercuts for Cost-Effective CNC Milling

Low-Volume CNC Machining: Sourcing for Prototyping Rapid Hardware
VERWANDTE PRODUKTE
Teile, die wir täglich fertigen
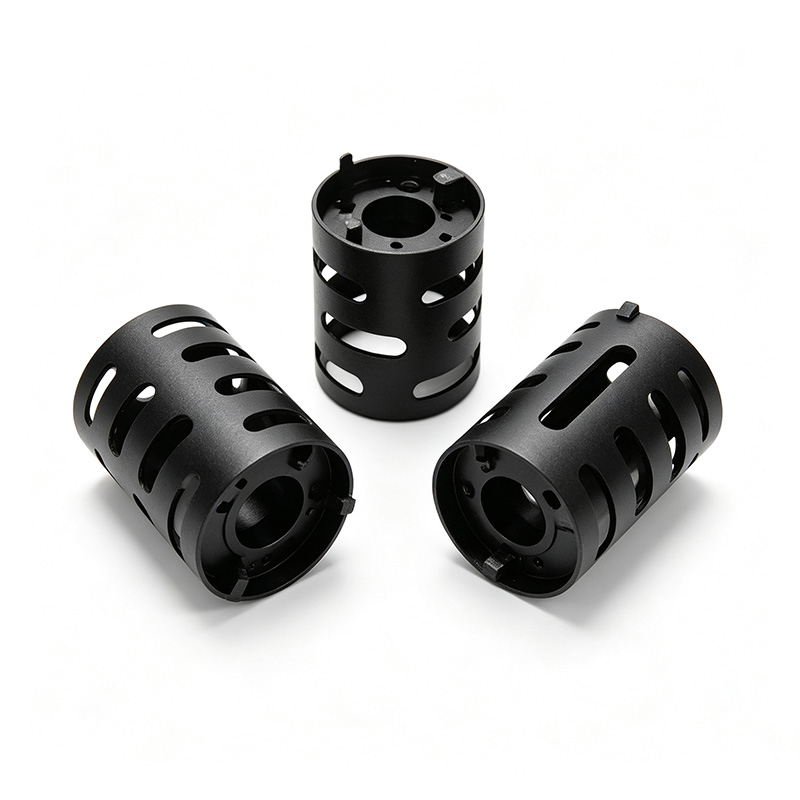
CNC Machined Aluminum Heat Sink Sleeves & Motor Cooling Cages
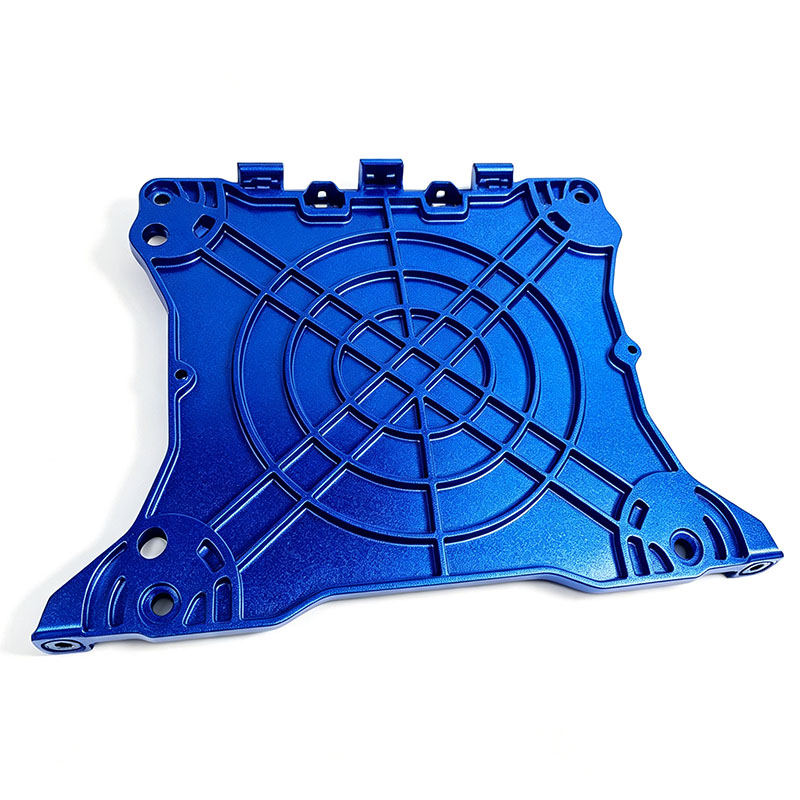
CNC Aluminum Automotive Brackets & Lightweight Structural Links
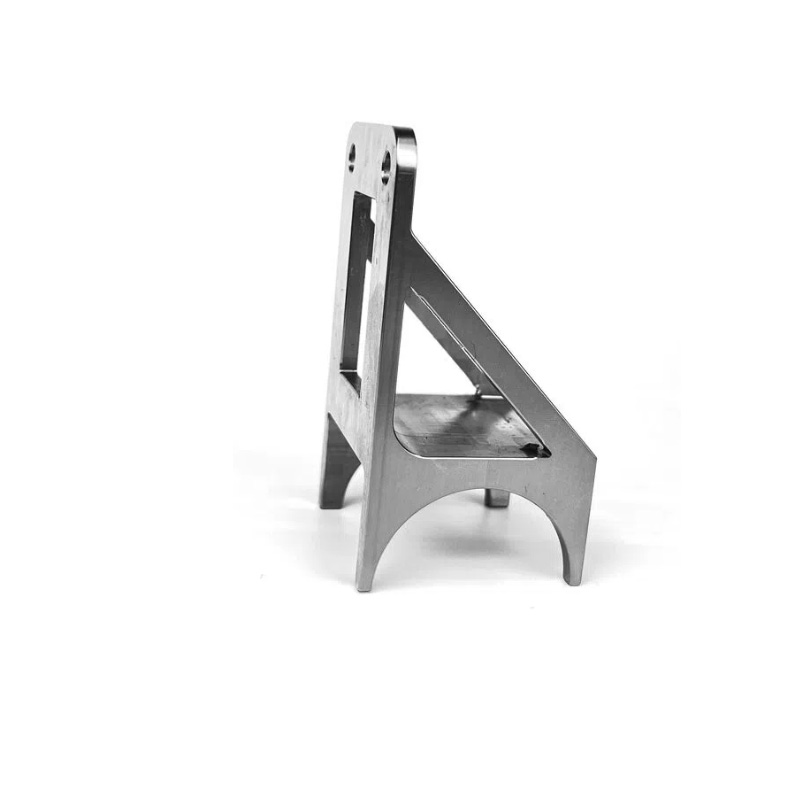
CNC Machined 304 Stainless Steel Support Brackets for UAV Avionics & Sensor Mounts

CNC 5-Axis Aluminum Tri-Arm Structural Hub for UAV Airframes
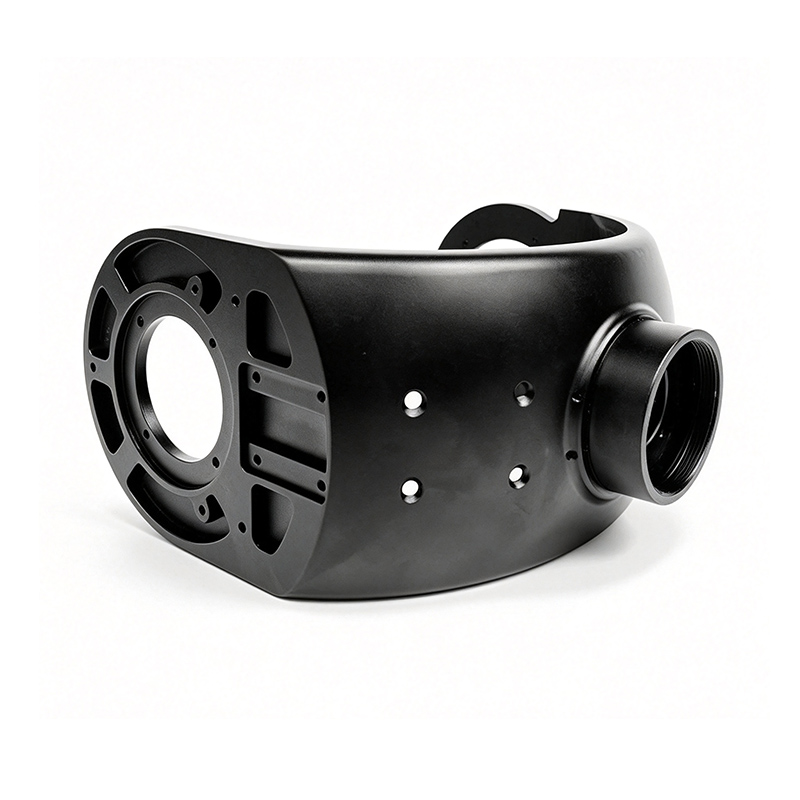
CNC UAV Camera Gimbal Brackets & Yoke Frames | 6061 Aluminum
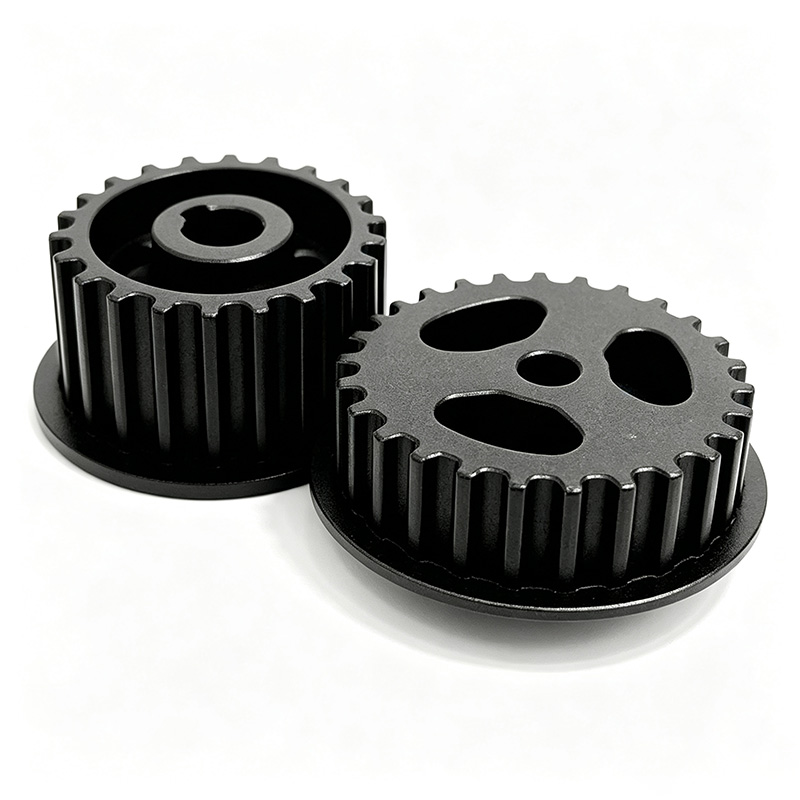
Custom CNC Aluminum Timing Belt Pulleys with Keyway Bore & Lightening Holes for Robot Drives

Custom CNC Stainless Steel Flanged Hub Housings & Bearing Adapter Brackets for Robot Joints

Custom CNC Brass Bulkhead Hose Barb Fittings (M8) Elbow & Straight for UAV Fluid Reservoirs
EINFACHER PROZESS
Was passiert nach dem Klick auf Senden?
Ihre Nachricht landet direkt bei unseren Senior-Ingenieuren — sofort bestätigt.
Wir analysieren Ihre Anforderungen und schlagen eine machbare Lösung mit Werkstoff- & Prozessoptionen vor.
Detailliertes Angebot mit Spezifikationen, Optionen und Lieferzeit — keine versteckten Kosten.
Muster freigeben, dann produzieren wir in Serie mit vollständiger QC und pünktlichem Versand.
WhatsApp: +86 13790500374
E-Mail: info@rejincnc.com

Scannen Sie diesen QR-Code mit Ihrer WeChat-App, um uns als Kontakt hinzuzufügen — Zeichnungen senden, Angebote innerhalb von 24 Stunden erhalten und direkt mit unseren Ingenieuren chatten.
Individuelles Angebot innerhalb von 24 Stunden
Ihre CAD-Dateien werden streng vertraulich behandelt. Angebot innerhalb von 24 Stunden.