
Ottimizzare le geometrie dei pezzi per la lavorazione CNC a basso volume e alta varietà
-
Eren
- 28 agosto 2026
Nella produzione B2B moderna, cicli di vita brevi dei prodotti ed elevata personalizzazione hanno reso la lavorazione CNC ad alta varietà e bassi volumi la strategia produttiva preferita nei settori robotica, apparecchiature audio, aerospaziale e dispositivi medicali. A differenza della produzione in serie, dove gli elevati costi di attrezzaggio vengono ammortizzati su decine di migliaia di unità, la lavorazione CNC in bassi volumi richiede un'attenzione rigorosa all'efficienza dei tempi di attrezzaggio, all'ottimizzazione dei percorsi utensile e all'ottimizzazione dei costi di lavorazione CNC. Progettare i pezzi tenendo presente la fattibilità produttiva — comunemente nota come DFM per la lavorazione CNC — è l'approccio più efficace alla progettazione di parti CNC che elimina costi di attrezzaggio superflui e accelera i tempi di consegna.
Presso Rejin CNC, siamo specializzati in lavorazioni CNC su misura di precisione e nella fabbricazione della lamiera. Combinando centri di lavoro CNC multiasse con revisioni tecniche standardizzate di progettazione per la producibilità CNC, aiutiamo gli OEM globali a passare senza intoppi dalla verifica del prototipo a una lavorazione CNC agile in piccoli lotti.
Comprendere i fattori di costo nella lavorazione CNC ad alta varietà e bassi volumi
Nei progetti di lavorazione CNC HMLV, i costi unitari sono fortemente determinati dalle routine di attrezzaggio macchina, dalla creazione di dime su misura e dai tempi di ciclo totali di lavorazione, più che dai costi delle materie prime. Una corretta ottimizzazione della geometria CNC affronta questi fattori direttamente prima dell'avvio della produzione.
Efficienza di attrezzaggio macchina e bloccaggio del pezzo
La strategia di bloccaggio del pezzo determina direttamente se un progetto HMLV resti conveniente o incorra in consistenti costi di manodopera.
- Priorità alla lavorazione in un'unica messa in dima: adottare pratiche di lavorazione CNC in un'unica presa consente di lavorare le caratteristiche in una sola fase di bloccaggio, riducendo fino all'80% la necessità di riattrezzaggio. Eliminare più fasi di bloccaggio riduce al minimo gli errori cumulativi di posizionamento e abbassa i tempi macchina non di taglio.
- Allineamento standardizzato delle dime: l'impiego di ganasce morbide universali o piastre a griglia modulari evita la fabbricazione di dime su misura. Per ordini inferiori a 50 unità, le dime dedicate su misura aggiungono spesso dal 20% al 30% ai costi totali del progetto, rendendo il bloccaggio standardizzato essenziale nella lavorazione CNC in piccoli lotti.
- Standardizzazione della direzione delle caratteristiche: allineare fori, scanalature e tasche lungo vettori di orientamento utensile paralleli consente agli utensili da taglio di accedere alle caratteristiche senza riposizionamenti multiasse o riorientamenti manuali.
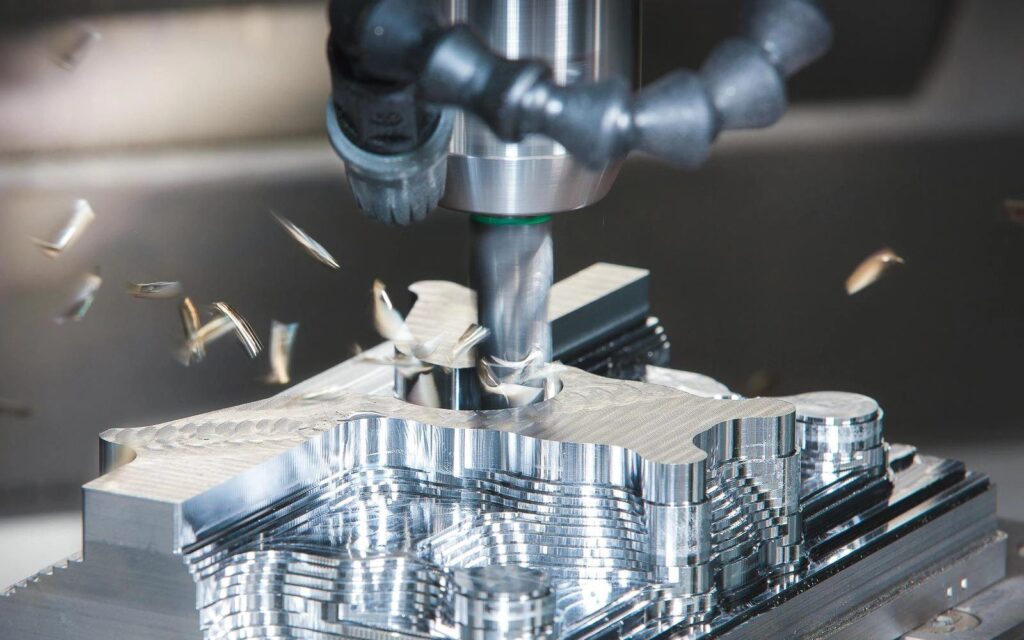
Velocità di asportazione del materiale vs. tempo di ciclo
Il controllo del tempo di ciclo deriva dal mantenere l'utensile in contatto costante e dall'evitare fasi di lavorazione lente o speciali.
- Rapporti standard dei diametri utensile: i raggi interni dovrebbero corrispondere alle dimensioni comuni delle frese a candela, come 3 mm, 6 mm o 12 mm. Questo evita cambi utensile aggiuntivi e la necessità di frese speciali.
- Limiti del rapporto profondità/larghezza delle tasche: nella lavorazione CNC di tasche profonde, il rapporto profondità/larghezza dovrebbe restare inferiore a 4:1. Questo favorisce buone velocità di asportazione e riduce la flessione dell'utensile o le vibrazioni nella fresatura ad alta velocità.
Linee guida DFM essenziali sulla geometria per progetti CNC HMLV
Scegliere forme adatte per le caratteristiche chiave già in fase CAD riduce il tempo di ciclo e mantiene stabili le dimensioni dei pezzi durante le lavorazioni CNC ad alta varietà e bassi volumi in serie.
Ottimizzazione dei raggi degli spigoli interni e delle tasche profonde
La portata dell'utensile all'interno delle cavità può causare vibrazioni e tempi di ciclo più lunghi.
- Rapporto raggio/profondità (R ≥ 1/3 della profondità): il raggio dello spigolo interno CNC funziona meglio se impostato leggermente più grande del raggio della fresa. L'utensile si muove così lungo una curva costante invece di arrestarsi su spigoli netti a 90°. Usura dell'utensile e vibrazioni ne risultano ridotte.
- Raccordo tra fondo e parete: un raggio di raccordo del fondo tra 0,5 mm e 1,0 mm evita l'usura precoce del tagliente sulle frese a candela con raggio d'angolo. Distribuisce inoltre le tensioni in modo più uniforme negli scatoli strutturali soggetti a carichi reali in esercizio.
- Sottosquadri di scarico (spigoli a osso di cane): i componenti di accoppiamento quadrati che si inseriscono in una tasca fresata richiedono scarichi d'angolo a T o a osso di cane. Queste forme eliminano la necessità di costose lavorazioni per elettroerosione (EDM) o di frese a candela molto piccole nella lavorazione CNC in bassi volumi.
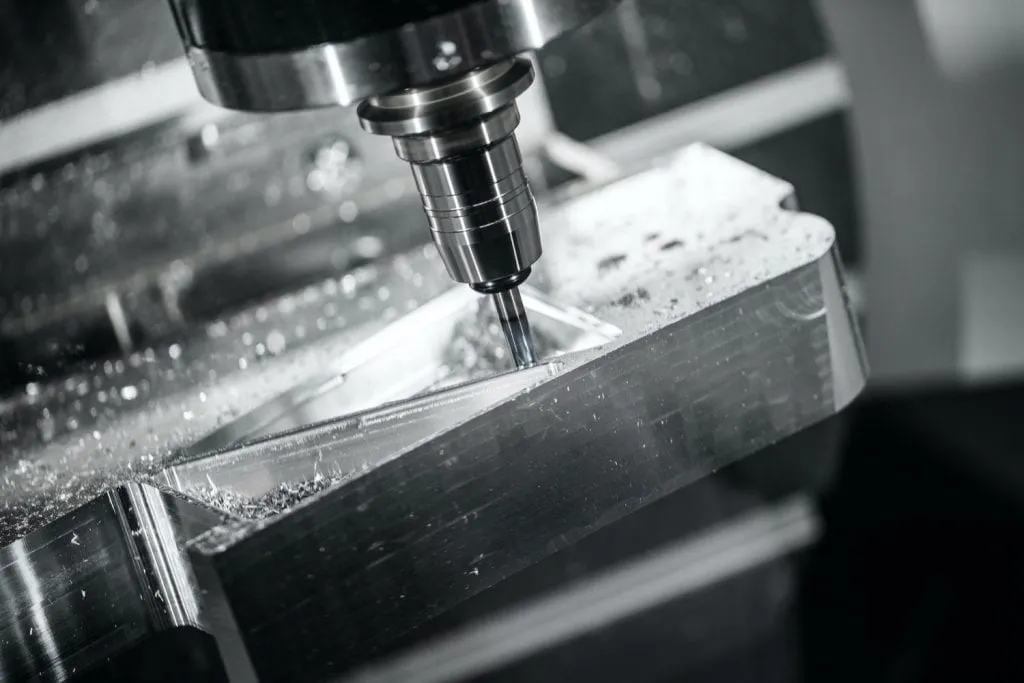
Gestione dello spessore delle pareti e delle tolleranze
Pareti troppo sottili o tolleranze più strette del necessario fanno salire il tasso di scarto e allungano i tempi di ispezione nella lavorazione CNC in bassi volumi.
- Soglie minime di spessore delle pareti: la lavorazione CNC a parete sottile su leghe di alluminio come 6061-T6 e 7075 richiede pareti di almeno 0,8 mm. L'acciaio inox 304/316 e le leghe di titanio richiedono pareti superiori a 1,2 mm affinché le forze di taglio non deformino il pezzo.
- Strategia di applicazione delle tolleranze: la maggior parte delle dimensioni non critiche segue la norma ISO 2768-m a ±0,1 mm. Le tolleranze strette entro ±0,005 mm restano riservate agli accoppiamenti dei cuscinetti, alle gole delle tenute e ai perni di centraggio di precisione, dove contano di più.
- Ottimizzazione della profondità delle filettature: le profondità di maschiatura restano pari a 2-3 volte il diametro nominale del fissaggio. Una profondità oltre 3x aggiunge quasi nessuna forza di tenuta ma aumenta sensibilmente il rischio di rottura del maschio nel foro durante la produzione reale.
Scelta strategica del processo: lavorazione CNC vs. processi alternativi
La scelta del processo produttivo giusto dipende dal volume totale dell'ordine, dalla complessità geometrica e dagli investimenti iniziali in attrezzaggi.
Soglie di quantità e compromessi tecnici
Comprendere i punti di transizione di processo garantisce una gestione ottimale del costo unitario nelle diverse fasi produttive.
- Lavorazione CNC vs. stampaggio della lamiera: per staffe strutturali complesse, la lavorazione CNC ad alta varietà e bassi volumi è ideale per quantità da 1 a 500 unità per lotto. Quando la scala produttiva supera le 2.000 unità al mese, il passaggio allo stampaggio di precisione dei metalli con stampi progressivi riduce i costi unitari nonostante gli investimenti iniziali in attrezzaggi.
- Lavorazione CNC vs. pressofusione: la lavorazione CNC HMLV offre piena libertà progettuale per scatoli strutturali in bassi volumi (da 10 a 1.000 unità). La pressofusione diventa conveniente solo quando i lotti superano le 5.000 unità, a causa degli elevati costi degli stampi e dei lunghi tempi di consegna.
- Transizione alla prototipazione rapida: gli ordini da 5 a 100 pezzi traggono il massimo vantaggio dalla lavorazione CNC a 5 assi in un'unica messa in dima, ottenendo la geometria completa del pezzo in una sola presa senza i ritardi degli attrezzaggi su misura.
Come Rejin CNC garantisce precisione e agilità per gli ordini HMLV
In Rejin CNC integriamo attrezzature di lavorazione multiasse ad alta precisione con un rigoroso controllo qualità per supportare tempi di consegna rapidi per componenti OEM su misura.
Infrastruttura multiasse e garanzia della qualità
Il nostro stabilimento combina centri di lavoro avanzati con sistemi di gestione della qualità certificati. Questa configurazione consente di fornire pezzi con accuratezza costante ogni volta.
- Parco macchine di fascia alta: la nostra officina gestisce oltre 100 centri di lavoro CNC ad alta precisione. Tra questi figurano torni-fresa multiasse e macchine CNC a 5 assi di costruttori come Mazak e DMG MORI.
- Gestione della qualità certificata: siamo in possesso delle certificazioni ISO 9001:2015 e IATF 16949. I controlli di processo vanno dalla verifica delle materie prime all'ispezione del primo campione e ai test dimensionali CMM.
- Revisione DFM completa: Ogni disegno CAD del cliente riceve una valutazione DFM dettagliata per la lavorazione CNC prima della produzione. La revisione segnala le criticità delle tasche profonde, i rischi delle pareti sottili e le tolleranze strette.
- Integrazione verticale delle finiture: gestiamo internamente le lavorazioni successive. I servizi comprendono anodizzazione, sabbiatura, galvanoplastica, verniciatura a polvere e incisione laser per fornire pezzi pronti all'assemblaggio.
Case study di settore: componenti elettroacustici & robotici ad alta varietà
La nostra agilità produttiva è dimostrata da partnership di lungo periodo in settori ad alta tecnologia.
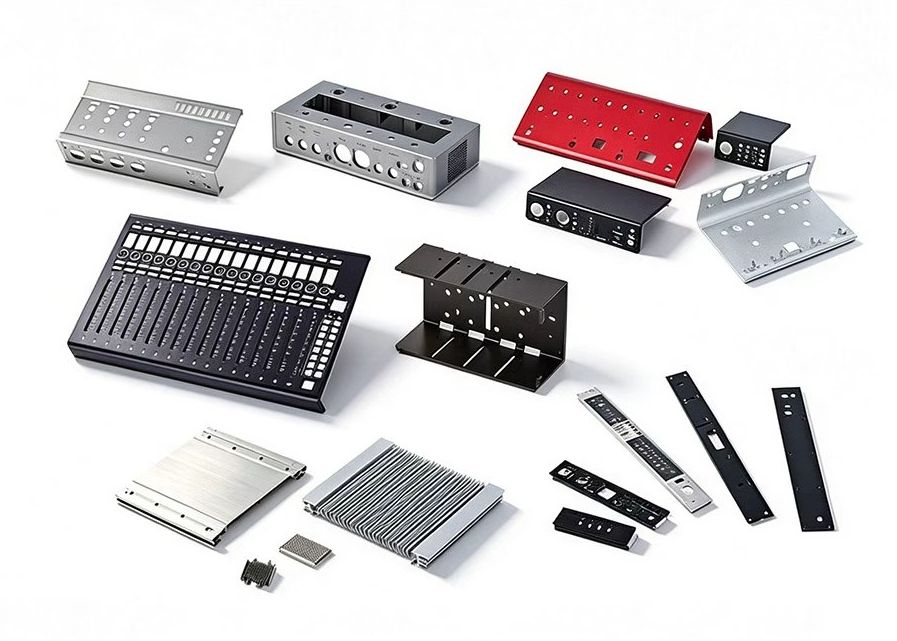
- Progetto OEM elettroacustico europeo: per un marchio audio europeo di fascia alta, Rejin CNC produce scatoli per cuffie, pannelli per amplificatori e manopole di controllo in alluminio su misura. Operando con un piano HMLV e lotti mensili tra 50 e 300 unità su 12 SKU distinti, abbiamo raggiunto tolleranze strette di ±0,005 mm e fornito finiture anodizzate con sabbiatura fine a microsfere.
- Progetto hardware di robotica industriale: a supporto di un produttore di automazione industriale, Rejin CNC produce giunti di braccio e scatoli strutturali di precisione. Convertendo saldature multiparte in componenti lavorati al CNC a 5 assi in un'unica messa in dima, i tempi di sviluppo dei campioni sono passati da 12 a 5 giorni, raggiungendo un tasso di consegne puntuali del 100% su serie mensili da 100 a 500 unità.
- Scala degli ordini & flessibilità: supportiamo serie prototipali a partire da 1 pezzo fino a ordini in lotti mensili stabili di oltre 1.000 unità, offrendo agli acquirenti globali opzioni di approvvigionamento flessibili calibrate sulla loro scala esatta.
Ottimizzate i Vostri pezzi CNC in bassi volumi con Rejin CNC
Applicare un'ottimizzazione intelligente della geometria CNC è fondamentale per controllare i costi e accelerare i tempi di consegna nei progetti di lavorazione CNC ad alta varietà e bassi volumi. Con piccoli aggiustamenti ai raggi degli spigoli interni, agli spessori delle pareti e alle indicazioni di tolleranza, i team tecnici possono ottenere una sostanziale ottimizzazione dei costi di lavorazione CNC senza sacrificare le prestazioni funzionali.
Collaborare con Rejin CNC dà accesso diretto a competenze di lavorazione CNC multiasse, supporto DFM automatizzato per la lavorazione CNC e controllo qualità certificato. Che servano 5 campioni prototipali o una serie in piccolo lotto di 500 componenti di precisione lavorati al CNC, il nostro team tecnico è pronto a esaminare il Vostro progetto e a ottimizzarlo per una produzione efficiente.
Pronti a ottimizzare il progetto dei Vostri pezzi CNC e a ridurre i costi di produzione? Caricate i Vostri disegni CAD 2D/3D su Rejin CNC oggi stesso per ricevere un'analisi completa di progettazione per la producibilità CNC e un preventivo competitivo entro 24 ore.
FAQ
D: Qual è il rapporto ideale del raggio dello spigolo interno per tasche fresate CNC in bassi volumi?
R: Una regola pratica consigliata per ottimizzare il raggio dello spigolo interno CNC è mantenerlo ad almeno 1/3 della profondità della tasca, e idealmente più grande dei raggi utensile standard (ad esempio un raggio di 3,5 mm per un percorso utensile con fresa da 6 mm). Questo evita soste dell'utensile, vibrazioni e rotture della fresa durante la lavorazione CNC di tasche profonde.
D: In che modo la lavorazione multiasse in un'unica messa in dima riduce i costi complessivi di produzione HMLV?
R: Lavorare un componente complesso con la lavorazione CNC in un'unica messa in dima su attrezzature a 5 assi consente di tagliare caratteristiche su più lati in un solo bloccaggio. Questo elimina le dime di posizionamento su misura, riduce drasticamente i tempi di attrezzaggio CNC e previene gli errori cumulativi di allineamento, abbassando i costi di attrezzaggio per unità nella lavorazione CNC HMLV.
D: Quali tolleranze standard dovrebbero essere specificate per le caratteristiche non critiche nella lavorazione CNC?
R: Un'efficace ottimizzazione delle tolleranze CNC prevede l'applicazione di tolleranze standard come ISO 2768-m (±0,1 mm) per le caratteristiche non critiche, onde evitare passate di finitura secondarie e costi di ispezione CMM superflui. Tolleranze strette come ±0,01 mm dovrebbero essere riservate esclusivamente alle facce di accoppiamento critiche o alle sedi dei cuscinetti.
D: A quale dimensione del lotto produttivo un progetto dovrebbe passare dalla lavorazione CNC allo stampaggio della lamiera?
R: La lavorazione CNC in bassi volumi è generalmente la più conveniente per lotti inferiori a 500 unità al mese, grazie all'assenza di costi iniziali di attrezzaggio. Quando la domanda mensile supera le 2.000 unità, il passaggio dalla lavorazione CNC in piccoli lotti allo stampaggio della lamiera o alla pressofusione produce in genere costi unitari inferiori, compensando gli investimenti iniziali in attrezzaggi.
Articoli recenti

Thermal Management Design: Why CNC Machined Heatsinks Outperform Extrusions
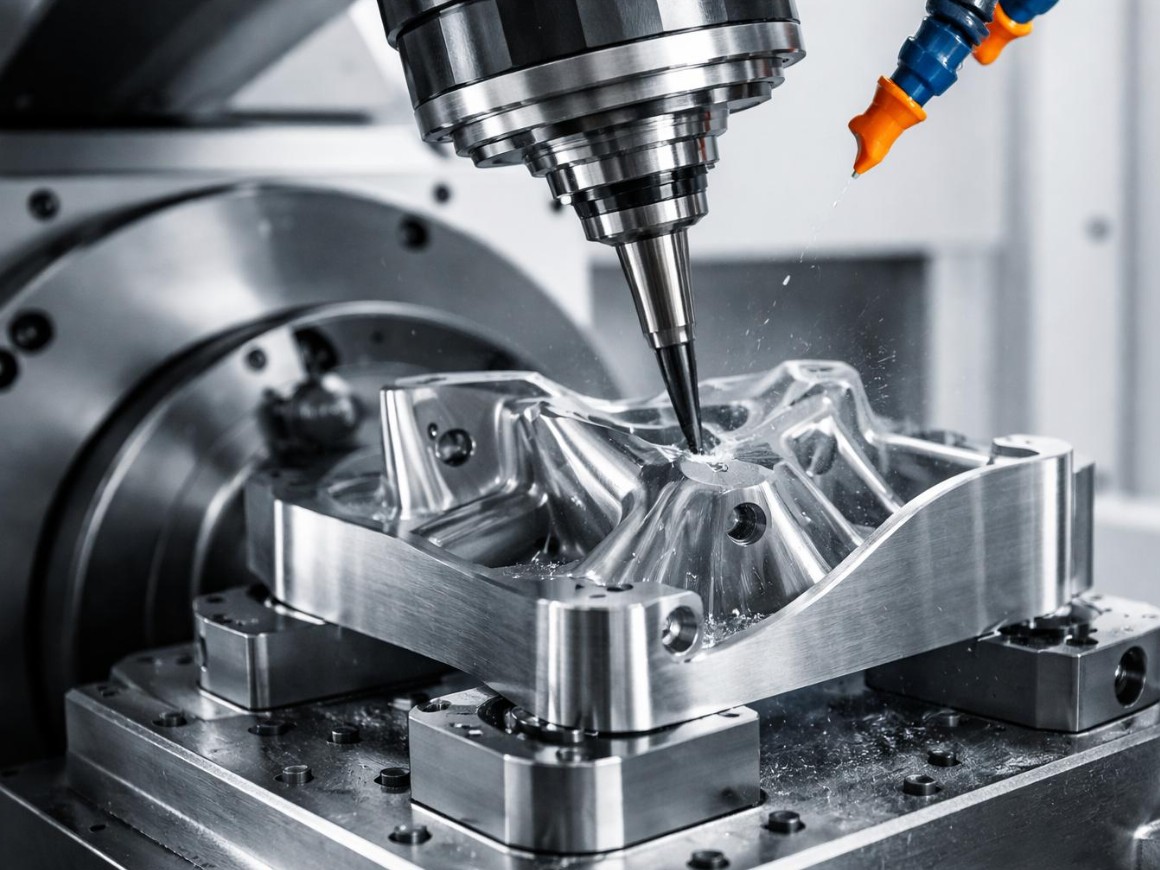
How to Design Internal Corners and Undercuts for Cost-Effective CNC Milling

Low-Volume CNC Machining: Sourcing for Prototyping Rapid Hardware
PRODOTTI CORRELATI
Parti che lavoriamo ogni giorno
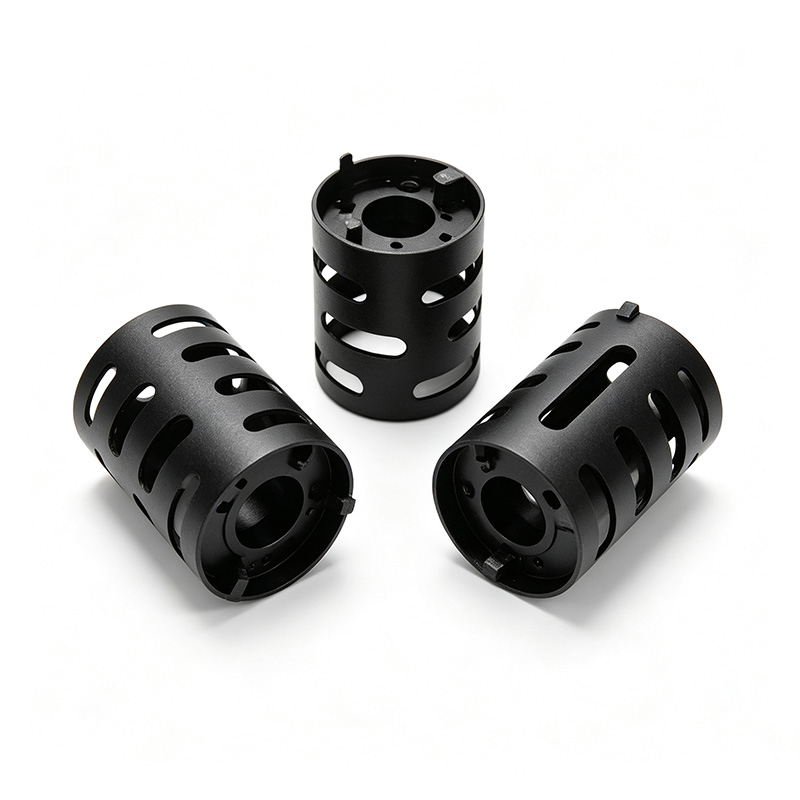
CNC Machined Aluminum Heat Sink Sleeves & Motor Cooling Cages
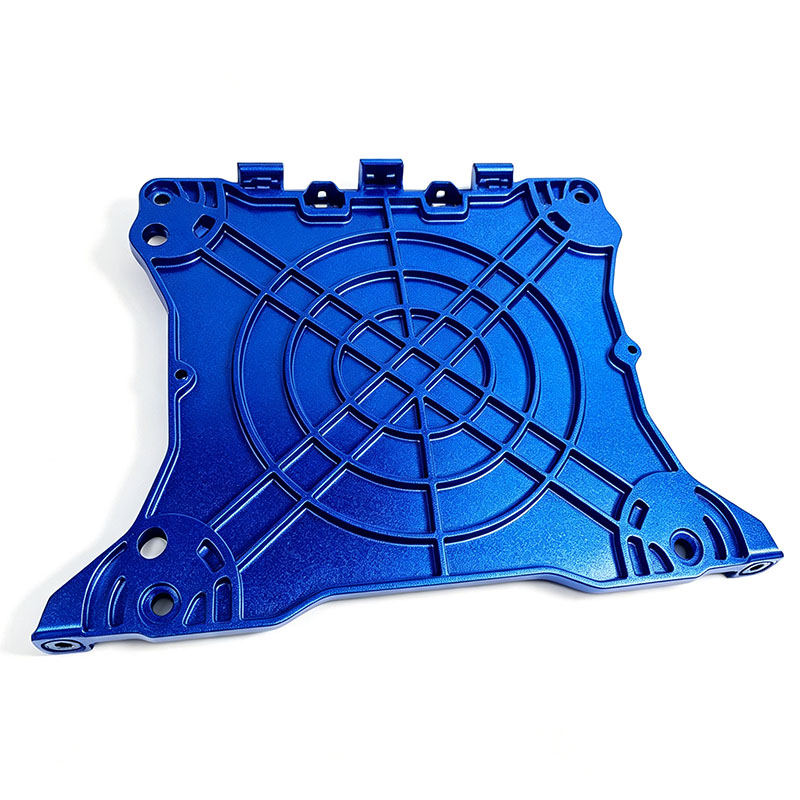
CNC Aluminum Automotive Brackets & Lightweight Structural Links
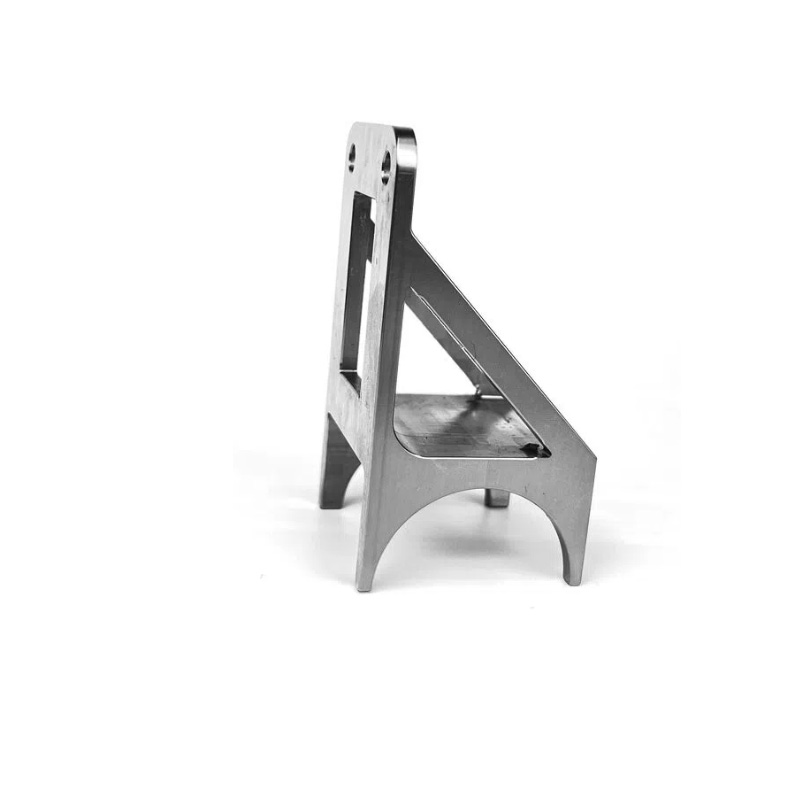
CNC Machined 304 Stainless Steel Support Brackets for UAV Avionics & Sensor Mounts

CNC 5-Axis Aluminum Tri-Arm Structural Hub for UAV Airframes
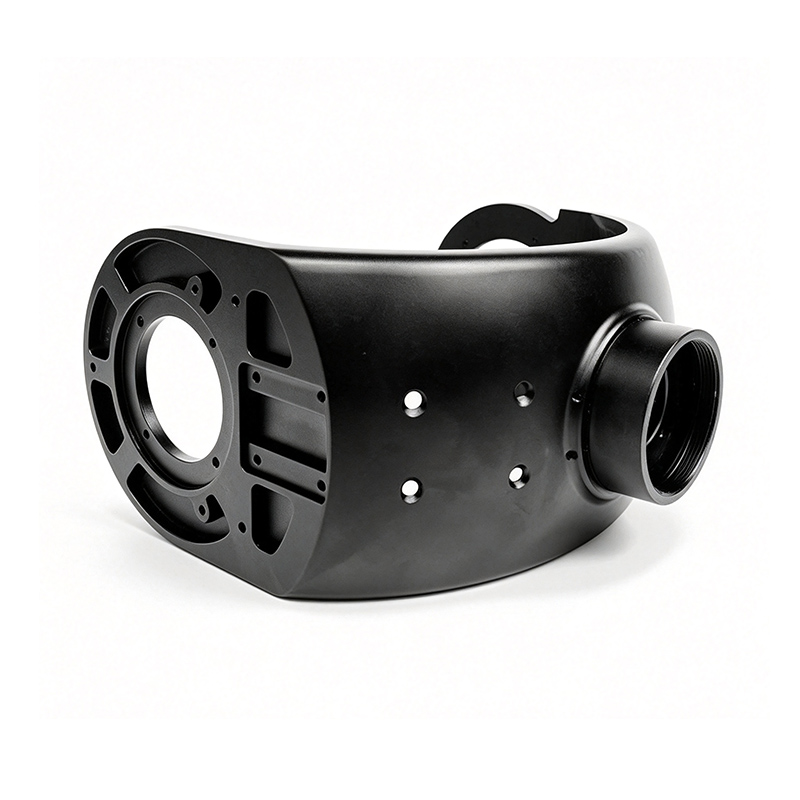
CNC UAV Camera Gimbal Brackets & Yoke Frames | 6061 Aluminum
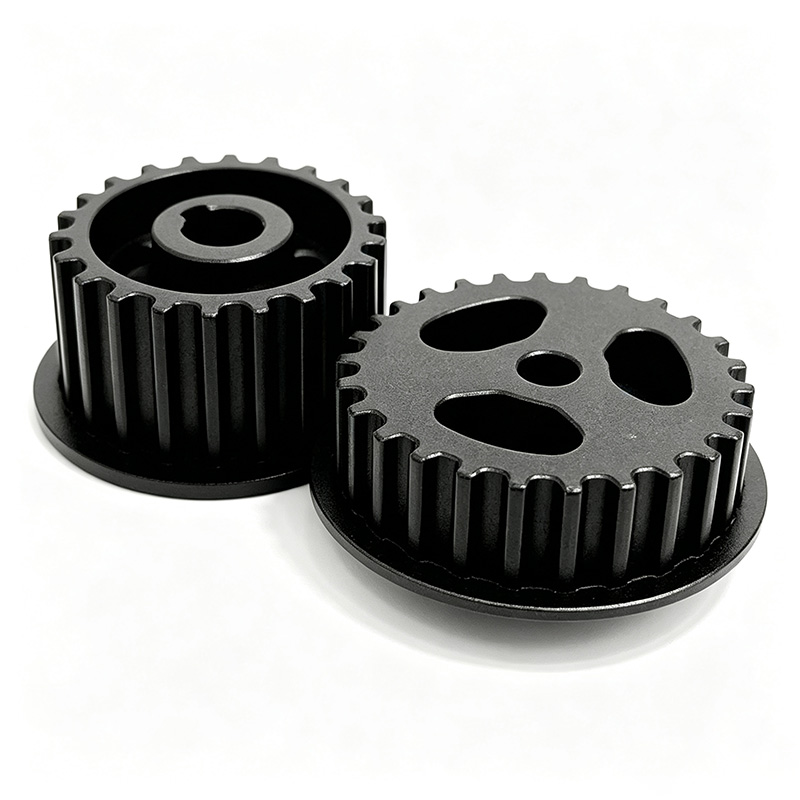
Custom CNC Aluminum Timing Belt Pulleys with Keyway Bore & Lightening Holes for Robot Drives

Custom CNC Stainless Steel Flanged Hub Housings & Bearing Adapter Brackets for Robot Joints

Custom CNC Brass Bulkhead Hose Barb Fittings (M8) Elbow & Straight for UAV Fluid Reservoirs
PROCESSO SEMPLICE
Cosa succede dopo che cliccate Invia?
Il vostro messaggio arriva direttamente ai nostri ingegneri senior — conferma immediata.
Studiamo i vostri requisiti e proponiamo una soluzione realizzabile con opzioni di materiale & processo.
Preventivo dettagliato con specifiche, opzioni e tempi di consegna — nessun costo nascosto.
Approvate il campione, quindi produciamo in serie con QC completo e spedizione puntuale.
WhatsApp: +86 13790500374
Email: info@rejincnc.com

Scansionate questo codice QR con la vostra app WeChat per aggiungerci come contatto — inviate disegni, ricevete preventivi entro 24 ore e chattate direttamente con i nostri ingegneri.
Preventivo personalizzato entro 24 ore
I vostri file CAD sono mantenuti strettamente riservati. Preventivo entro 24 ore.