
Optimiser les géométries de pièces pour l'usinage CNC à faible volume et forte diversité
-
Eren
- 28th août 2026
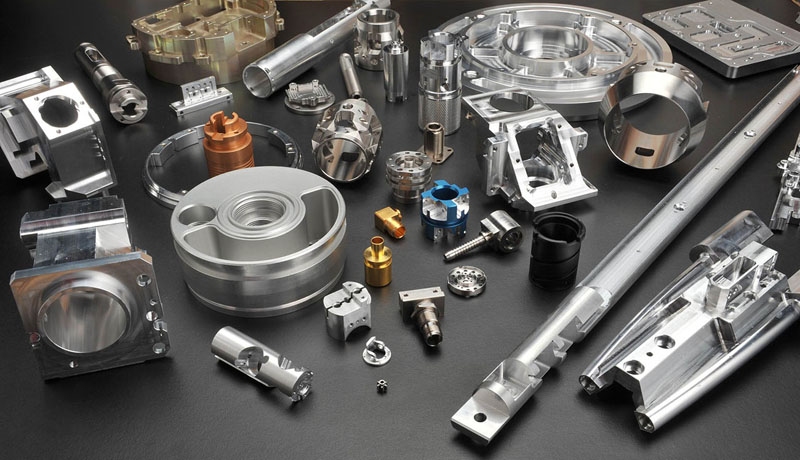
Dans la fabrication B2B moderne, des cycles de vie produits courts et une forte personnalisation ont fait de l'usinage CNC à forte diversité et faible volume la stratégie de fabrication privilégiée dans la robotique, l'équipement audio, l'aérospatial et les dispositifs médicaux. Contrairement à la production en série, où des coûts d'outillage élevés s'amortissent sur des dizaines de milliers d'unités, l'usinage CNC à faible volume exige une attention stricte à l'efficacité du temps de préparation, à l'optimisation des trajectoires d'outil et à l'optimisation des coûts d'usinage. Concevoir des pièces en gardant à l'esprit la faisabilité de fabrication—appelée couramment DFM pour l'usinage CNC—est l'approche la plus efficace de conception de pièces CNC qui élimine les coûts de préparation inutiles et accélère les délais de livraison.
Chez Rejin CNC, nous sommes spécialisés dans l'usinage CNC sur mesure de précision et la fabrication de tôle. En combinant des centres d'usinage CNC multi-axes à des revues d'ingénierie standardisées de conception pour la fabrication, nous aidons les OEM mondiaux à passer sans heurt de la validation du prototype à l'usinage CNC agile en petites séries.
Comprendre les facteurs de coût dans l'usinage CNC à forte diversité et faible volume
Dans les projets d'usinage CNC HMLV, les coûts unitaires sont fortement déterminés par les routines de préparation machine, la création de montages sur mesure et les temps de cycle d'usinage totaux, plutôt que par le coût des matières premières. Une bonne optimisation de la géométrie CNC traite directement ces facteurs avant le démarrage de la production.
Préparation machine et efficacité du maintien de pièce
La stratégie de maintien de pièce détermine directement si un projet HMLV reste rentable ou entraîne d'importants frais de main-d'œuvre.
- Priorité à l'usinage en une seule prise : mettre en œuvre des pratiques d'usinage CNC en une seule prise permet d'usiner les caractéristiques en une seule phase de serrage, réduisant les besoins de re-fixation jusqu'à 80%. Supprimer les étapes de serrage multiples minimise directement les erreurs de positionnement cumulées et réduit le temps machine hors coupe.
- Alignement standardisé des montages : utiliser des mors souples universels ou des plaques modulaires à grille évite la fabrication de montages sur mesure. Pour les commandes de moins de 50 unités, les gabarits dédiés sur mesure ajoutent souvent 20% à 30% aux dépenses totales du projet, rendant le serrage standardisé indispensable dans l'usinage CNC en petites séries.
- Standardisation de l'orientation des caractéristiques : aligner les trous, les rainures et les poches selon des vecteurs d'orientation d'outil parallèles permet aux outils de coupe d'accéder aux caractéristiques sans repositionnement multi-axes ni réorientation manuelle.
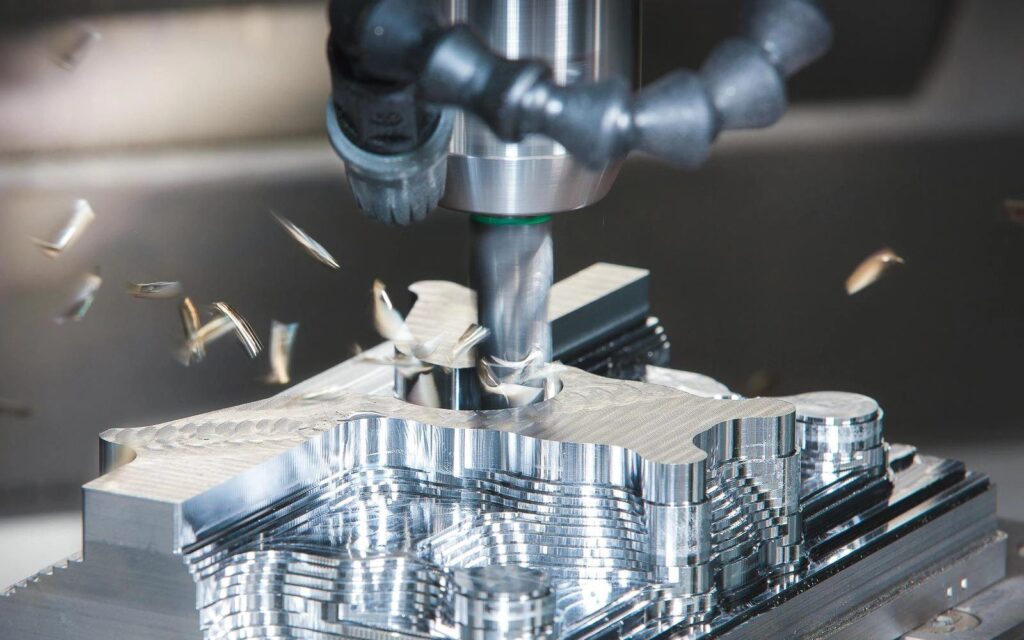
Taux d'enlèvement de matière contre temps de cycle
La maîtrise du temps de cycle passe par un contact régulier de la fraise et par l'absence d'étapes d'usinage lentes ou spéciales.
- Rapports de diamètre d'outil standard : les rayons internes doivent correspondre aux tailles courantes de fraises en bout comme 3 mm, 6 mm ou 12 mm. Cela évite les changements d'outil supplémentaires et le recours à des fraises spéciales.
- Limites profondeur/largeur des poches : dans l'usinage CNC de poches profondes, les rapports profondeur/largeur doivent rester sous 4:1. Cela favorise de bons taux d'enlèvement de matière et réduit la déflexion de l'outil ou le broutage en fraisage à grande vitesse.
Règles géométriques DFM essentielles pour les projets CNC HMLV
Choisir de bonnes formes pour les caractéristiques clés dès l'étape CAO réduit le temps de cycle et maintient la stabilité des cotes pendant les séries d'usinage CNC à forte diversité et faible volume de production.
Optimiser les rayons de coins internes et les poches profondes
La portée de l'outil à l'intérieur des cavités peut provoquer des vibrations et allonger les temps de cycle.
- Rapport rayon/profondeur (R ≥ 1/3 de la profondeur) : le rayon de coin interne CNC fonctionne mieux lorsqu'il est fixé un peu au-dessus du rayon de la fraise. L'outil se déplace alors en une courbe régulière au lieu de s'arrêter aux angles vifs à 90 degrés. L'usure de l'outil et le broutage s'en trouvent réduits.
- Dégagement du congé fond/paroi : un rayon de congé de fond compris entre 0.5 mm et 1.0 mm évite l'usure prématurée des arêtes des fraises à bout arrondi. Il répartit aussi les contraintes plus uniformément dans les boîtiers structurels soumis à de réelles charges en service.
- Dégagements en contre-dépouille (coins en os de chien) : les composants d'accouplement carrés qui entrent dans une poche fraisée nécessitent des dégagements d'angle en T ou en os de chien. Ces formes suppriment le recours coûteux à l'électroérosion (EDM) ou à des fraises en bout très petites lors de l'usinage CNC à faible volume.
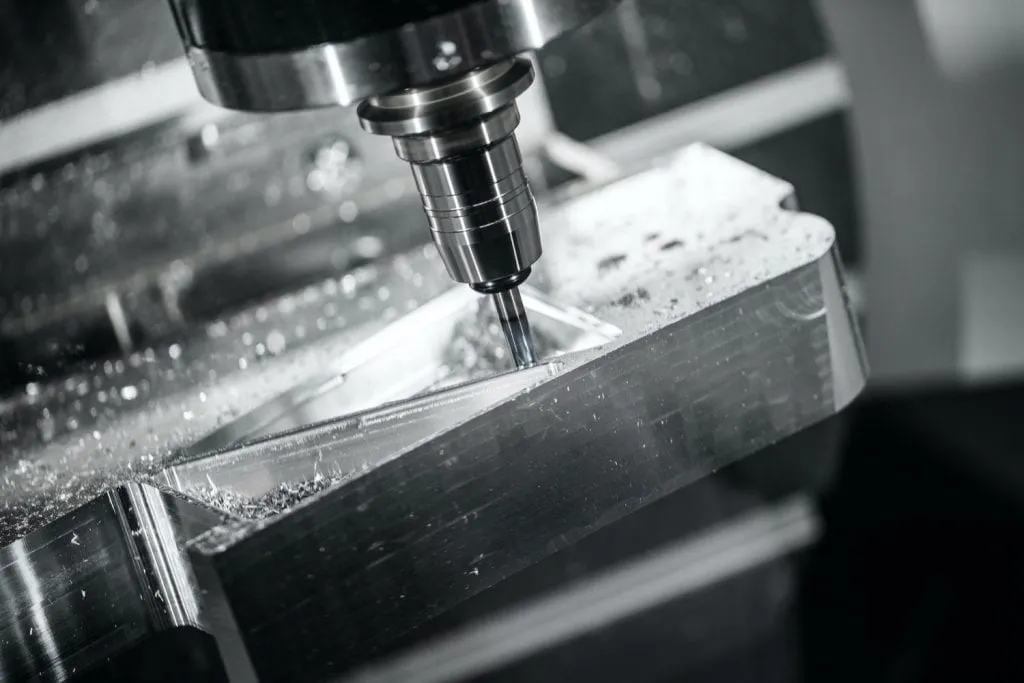
Gestion de l'épaisseur de paroi et des tolérances
Des parois trop fines ou des tolérances plus serrées que nécessaire font grimper les taux de rebut et allongent le temps de contrôle dans l'usinage CNC à faible volume.
- Seuils minimaux d'épaisseur de paroi : l'usinage CNC de parois minces sur des alliages d'aluminium comme le 6061-T6 et le 7075 exige des parois d'au moins 0.8 mm. L'acier inoxydable 304/316 et les alliages de titane requièrent des parois supérieures à 1.2 mm afin que les efforts de coupe ne déforment pas la pièce.
- Stratégie d'application des tolérances : la plupart des cotes non critiques suivent ISO 2768-m à ±0.1 mm. Les tolérances serrées à ±0.005 mm restent réservées aux ajustements de roulement, aux rainures de joint et aux broches de positionnement de précision, là où elles comptent le plus.
- Optimisation de la profondeur de filetage : les profondeurs de filetage taraudé restent à 2x à 3x le diamètre nominal de la fixation. Une profondeur supérieure à 3x n'ajoute presque aucune tenue mécanique tout en accroissant nettement le risque de rupture du taraud dans le trou en production réelle.
Sélection stratégique du procédé : usinage CNC contre fabrication alternative
Choisir le bon procédé de production dépend du volume total de la commande, de la complexité géométrique et des investissements initiaux en outillage.
Seuils de quantité et compromis d'ingénierie
Comprendre les points de transition entre procédés assure une gestion optimale du coût unitaire aux différents stades de production.
- Usinage CNC contre emboutissage de tôle : pour les supports structurels complexes, l'usinage CNC à forte diversité et faible volume est idéal pour des quantités de 1 à 500 unités par lot. Une fois que l'échelle de production dépasse 2,000 unités par mois, le passage à l'emboutissage de métal de précision avec matrices progressives abaisse les coûts unitaires malgré les investissements initiaux en outillage.
- Usinage CNC contre moulage sous pression : L'usinage CNC HMLV offre une liberté de conception totale pour les boîtiers structurels à faible volume (10 à 1,000 unités). Le moulage sous pression ne devient rentable que lorsque les volumes de lot dépassent 5,000 unités, en raison des coûts élevés d'outillage de moule et des longs délais.
- Transition vers le prototypage rapide : les commandes de 5 à 100 pièces tirent le meilleur parti de l'usinage CNC 5 axes en une seule prise, réalisant la géométrie complète de la pièce en une seule prise sans délais d'outillage sur mesure.
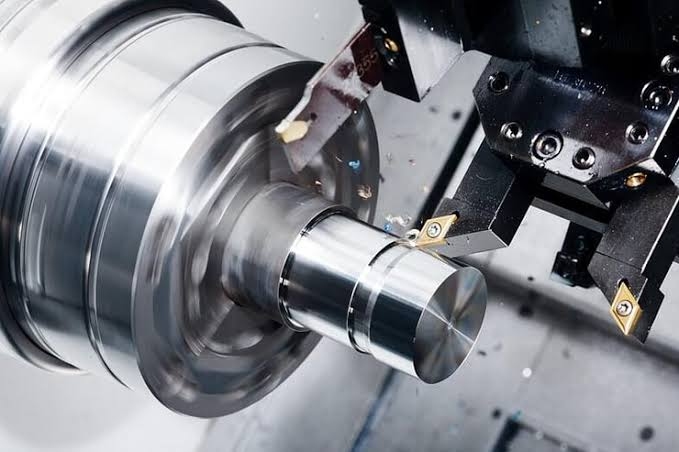
Comment Rejin CNC allie précision et agilité pour les commandes HMLV
Chez Rejin CNC, nous intégrons des équipements d'usinage multi-axes de haute précision à un contrôle qualité rigoureux pour assurer des délais rapides sur les composants OEM sur mesure.
Infrastructure multi-axes et assurance qualité
Notre site de fabrication combine des centres d'usinage de pointe à des systèmes de management de la qualité certifiés. Cette organisation permet de livrer des pièces d'une précision constante à chaque fois.
- Parc de machines haut de gamme : notre atelier exploite plus de 100 centres d'usinage CNC de haute précision. Ils comprennent des tours de tournage-fraisage multi-axes et des machines CNC 5 axes de constructeurs comme Mazak et DMG MORI.
- Management de la qualité certifié : nous détenons les certifications ISO 9001:2015 et IATF 16949. Les contrôles de procédé vont du contrôle des matières premières à l'inspection du premier article et aux essais dimensionnels CMM.
- Revue DFM complète: Chaque plan CAO client reçoit une évaluation DFM détaillée pour l'usinage CNC avant production. La revue signale les problèmes d'usinage des poches profondes, les risques d'usinage des parois fines et les tolérances serrées.
- Intégration verticale des finitions : nous gérons le post-traitement en interne. Les services couvrent l'anodisation, le sablage, le placage, le thermolaquage et la gravure laser pour fournir des pièces prêtes à assembler.
Étude de cas sectorielle : composants électroacoustiques & robotiques à forte diversité
Notre agilité de production est prouvée par des partenariats de longue durée dans des secteurs de haute technologie.
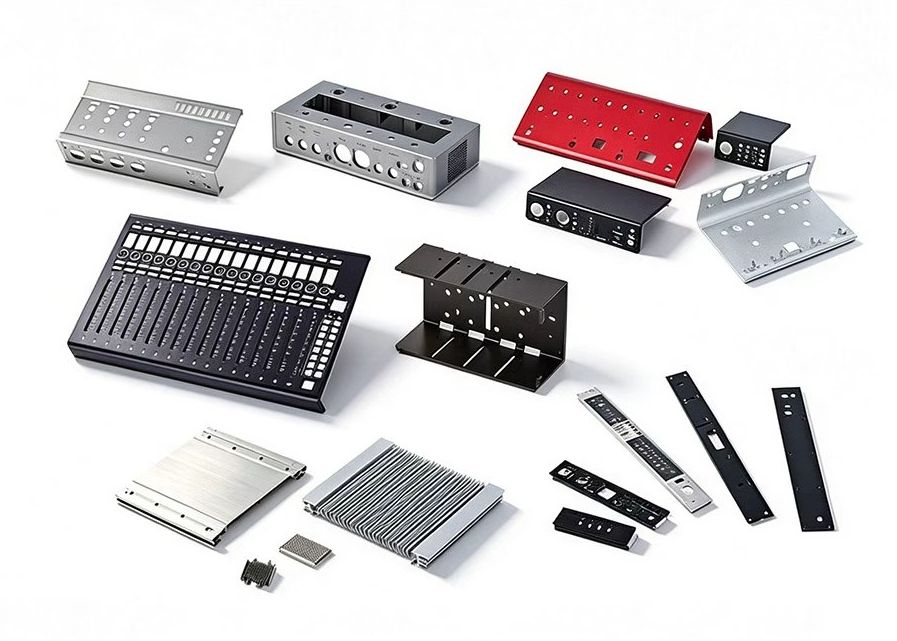
- Projet OEM électroacoustique européen : pour une marque européenne d'audio haut de gamme, Rejin CNC fabrique des boîtiers de casque en aluminium sur mesure, des panneaux d'amplificateur et des boutons de commande. Fonctionnant selon un calendrier HMLV avec des lots mensuels de 50 à 300 unités sur 12 références distinctes, nous avons atteint des tolérances serrées de ±0.005 mm et livré des finitions anodisées finement sablées aux billes.
- Projet de matériel de robotique industrielle : en soutien d'un fabricant d'automatisation industrielle, Rejin CNC produit des articulations de bras de précision et des boîtiers structurels. En convertissant des ensembles soudés en plusieurs pièces en composants d'usinage CNC 5 axes en une seule prise, les délais de développement des échantillons sont passés de 12 jours à 5 jours, avec un taux de livraison à l'heure de 100% sur des séries mensuelles de 100 à 500 unités.
- Échelle de commande & flexibilité : nous prenons en charge des séries de prototypes à partir de 1 pièce jusqu'à des commandes mensuelles stables de 1,000+ unités, offrant aux acheteurs du monde entier des options d'approvisionnement flexibles adaptées à leur échelle exacte.
Optimisez vos pièces CNC à faible volume avec Rejin CNC
Appliquer une optimisation géométrique CNC intelligente est essentiel pour maîtriser les coûts et accélérer les délais dans les projets d'usinage CNC à forte diversité et faible volume. Par de petits ajustements des rayons de coins internes, des épaisseurs de paroi et des appels de tolérance, les équipes d'ingénierie peuvent obtenir une optimisation substantielle des coûts d'usinage CNC sans sacrifier la performance fonctionnelle.
S'associer à Rejin CNC vous donne un accès direct à une expertise d'usinage CNC multi-axes, à un support DFM automatisé pour l'usinage CNC et à un contrôle qualité certifié. Que vous ayez besoin de 5 échantillons prototypes ou d'une petite série d'usinage CNC de 500 composants de précision, notre équipe d'ingénierie est prête à examiner votre conception et à l'optimiser pour une fabrication efficace.
Prêt à optimiser la conception de votre pièce CNC et à réduire vos coûts de fabrication ? Téléchargez vos plans CAO 2D/3D chez Rejin CNC dès aujourd'hui pour recevoir une analyse complète de conception pour la fabricabilité CNC et un devis compétitif sous 24 heures.
FAQ
Q : Quel est le rapport de rayon de coin interne idéal pour les poches fraisées CNC à faible volume ?
R : Une règle empirique recommandée pour optimiser le rayon de coin interne CNC consiste à le maintenir à au moins 1/3 de la profondeur de la poche, et idéalement au-dessus des rayons d'outil standard (par exemple, un rayon de 3.5 mm pour un parcours d'outil de fraise de 6 mm). Cela évite le temps d'attente de l'outil, le broutage et la rupture de la fraise lors de l'usinage CNC de poches profondes.
Q : Comment l'usinage multi-axes en une seule prise réduit-il les coûts globaux de production HMLV ?
R : Usiner un composant complexe par usinage CNC en une seule prise sur un équipement 5 axes permet de couper des caractéristiques multifaces en un seul serrage. Cela supprime les montages de positionnement sur mesure, réduit drastiquement le temps de préparation CNC et prévient les erreurs d'alignement cumulées, abaissant les frais de préparation par pièce dans l'usinage CNC HMLV.
Q : Quelles tolérances standard faut-il spécifier pour les caractéristiques non critiques en usinage CNC ?
R : Une optimisation efficace des tolérances CNC consiste à appliquer des tolérances standard comme ISO 2768-m (±0.1 mm) aux caractéristiques non critiques afin d'éviter des passes de finition secondaires inutiles et des frais de contrôle CMM. Les tolérances serrées telles que ±0.01 mm doivent être réservées strictement aux faces d'accouplement critiques ou aux portées de roulement.
Q : À quelle taille de lot de production une conception doit-elle passer de l'usinage CNC à l'emboutissage de tôle ?
R : L'usinage CNC à faible volume est généralement le plus rentable pour des volumes de lot inférieurs à 500 unités par mois, grâce à l'absence de coûts d'outillage initiaux. Lorsque la demande mensuelle dépasse 2,000 unités, le passage de l'usinage CNC en petites séries à l'emboutissage de tôle ou au moulage sous pression donne typiquement des coûts unitaires plus bas, compensant les investissements initiaux en outillage.
Articles récents

Thermal Management Design: Why CNC Machined Heatsinks Outperform Extrusions
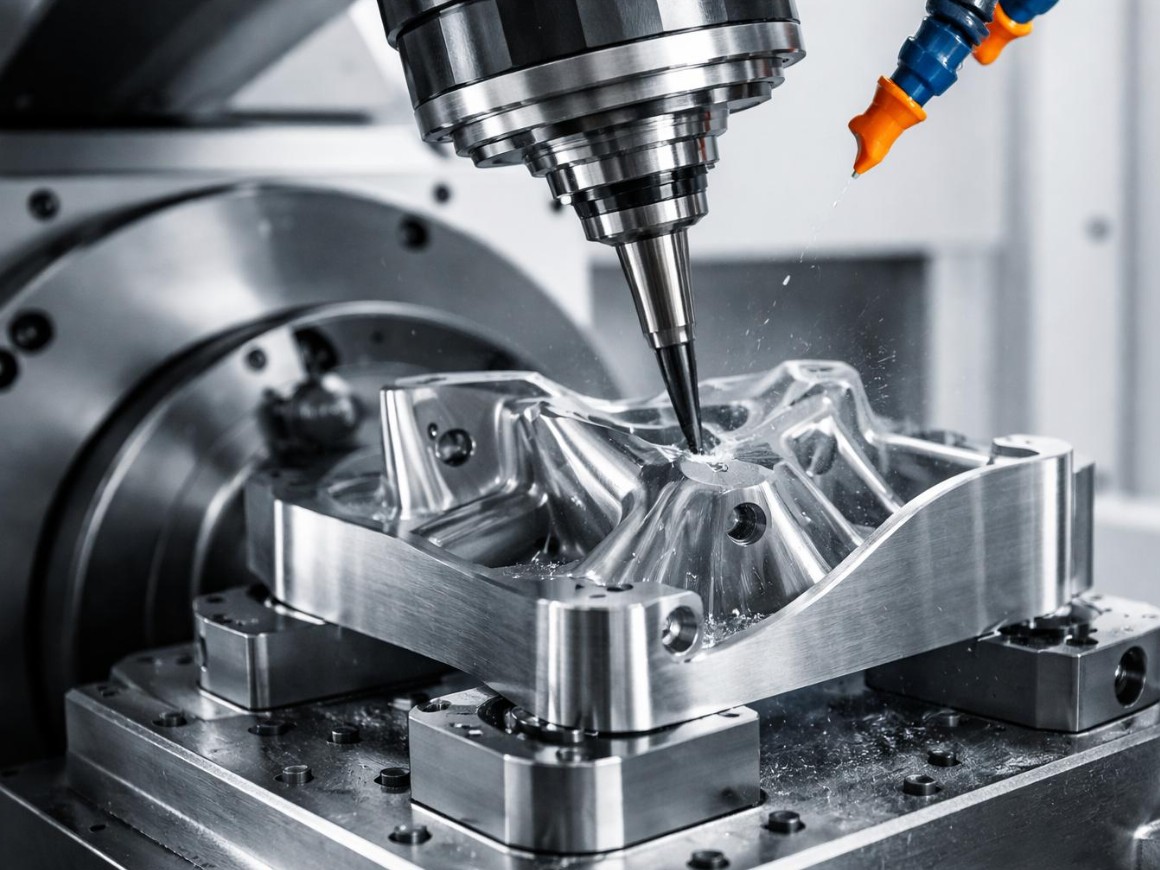
How to Design Internal Corners and Undercuts for Cost-Effective CNC Milling

Low-Volume CNC Machining: Sourcing for Prototyping Rapid Hardware
PRODUITS CONNEXES
Les pièces que nous usinons chaque jour
CNC Machined Aluminum Heat Sink Sleeves & Motor Cooling Cages
CNC Aluminum Automotive Brackets & Lightweight Structural Links
CNC Machined 304 Stainless Steel Support Brackets for UAV Avionics & Sensor Mounts

CNC 5-Axis Aluminum Tri-Arm Structural Hub for UAV Airframes
CNC UAV Camera Gimbal Brackets & Yoke Frames | 6061 Aluminum
Custom CNC Aluminum Timing Belt Pulleys with Keyway Bore & Lightening Holes for Robot Drives

Custom CNC Stainless Steel Flanged Hub Housings & Bearing Adapter Brackets for Robot Joints

Custom CNC Brass Bulkhead Hose Barb Fittings (M8) Elbow & Straight for UAV Fluid Reservoirs
PROCESSUS SIMPLE
Que se passe-t-il après avoir cliqué sur Envoyer ?
Votre message arrive directement chez nos ingénieurs seniors — accusé de réception immédiat.
Nous étudions vos exigences et proposons une solution réalisable avec options de matériaux & de procédés.
Devis détaillé avec spécifications, options et délai de livraison — aucun frais caché.
Validez l'échantillon, puis nous produisons en série avec QC complet et expédition à l'heure.
WhatsApp: +86 13790500374
E-mail : info@rejincnc.com

Scannez ce code QR avec votre application WeChat pour nous ajouter en contact — envoyez vos plans, recevez des devis sous 24 heures et échangez directement avec nos ingénieurs.
Devis sur mesure sous 24 heures
Vos fichiers CAO restent strictement confidentiels. Devis sous 24 heures.