
小ロット多品種CNC加工のための部品形状の最適化
-
Eren
- 2026年8月28日
現代のB2B製造では、製品ライフサイクルの短期化と高いカスタマイズ需要により、ロボティクス、オーディオ機器、航空宇宙、医療機器の各分野で多品種・少量のCNC加工が有力な生産戦略となっています。数万個単位で高い金型費を償却する量産とは異なり、少量CNC加工では、CNC段取り時間の効率化、工具経路の最適化、そしてCNC加工コストの最適化に厳しく注力する必要があります。製造可行性を念頭に置いた部品設計 — 一般にDFM for CNC machiningと呼ばれる — は、不要な段取りコストを排除し、納期を短縮するうえで最も効果的なCNC部品設計のアプローチです。
において Rejin CNCでは、精密カスタムCNC加工と板金加工を専門としています。多軸CNCマシニングセンタと、標準化されたCNC設計・製造性エンジニアリングレビューを組み合わせ、グローバルOEMが試作検証から機動的な小ロットCNC加工へスムーズに移行できるよう支援します。
多品種・少量CNC加工におけるコスト要因を理解する
HMLV CNC加工の案件では、単価を大きく左右するのは原材料費ではなく、機械の段取り作業、専用治具の製作、そして加工サイクルタイムの合計です。適切なCNC形状最適化は、生産開始前にこれらの要因へ直接働きかけます。
機械段取りとワーク保持の効率化
ワーク保持の戦略は、HMLV案件が費用対効果を保てるか、あるいは多大な工数を抱えるかを直接左右します。
- ワンセットアップ加工の優先:ワンセットアップCNC加工を実践すると、複数形状を一度のクランプで加工でき、再治具の必要性を最大80%削減できます。クランプ工程を省くことで、累積位置決め誤差を抑え、非切削時間も直接的に減らせます。
- 標準化された治具位置合わせ:汎用ソフトジョーやモジュラーグリッドプレートを使えば、専用治具の製作が不要になります。50個未満の注文では、専用ジグが案件総費用を20%〜30%押し上げることも多く、小ロットCNC加工では標準化されたクランプが不可欠です。
- 形状方向の標準化:穴、スロット、ポケットを平行な工具方向ベクトルに沿って揃えると、多軸での位置替えや手作業による向き直しなしに工具が各形状へアプローチできます。
材料除去率とサイクルタイム
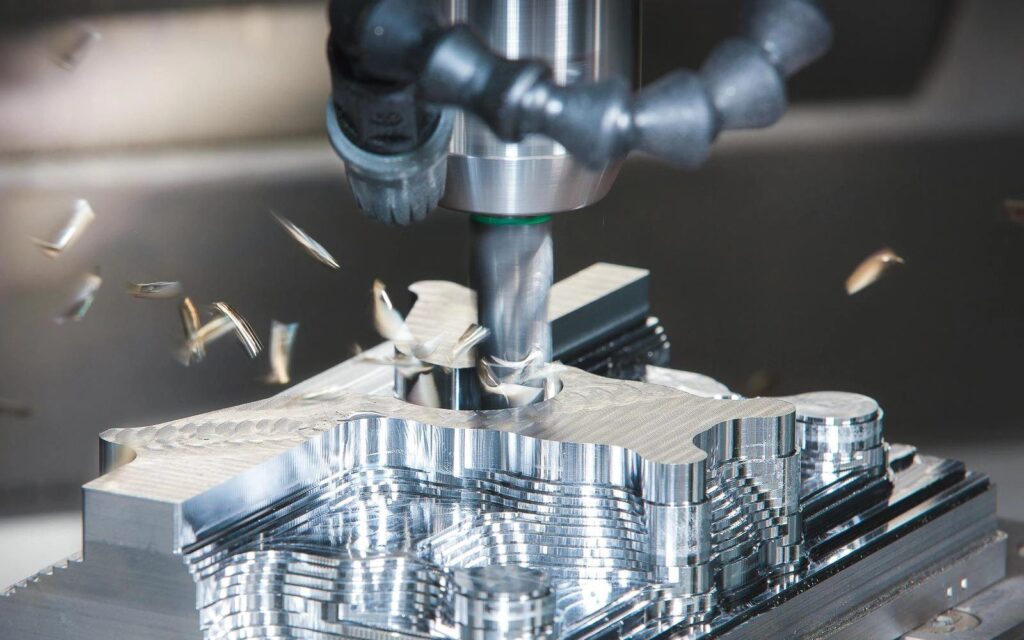
サイクルタイムの管理は、切削工具を安定して接触させ続け、低速・特殊な加工工程を省くことから生まれます。
- 標準工具径の比率:内側Rは、3 mm、6 mm、12 mmといった一般的なエンドミル径に合わせます。これにより余分な工具交換や特殊工具の必要性を避けられます。
- ポケットの深さ・幅比の限度:深ポケットCNC加工では、深さと幅の比を4:1未満に保ちます。良好な材料除去率を支え、高速ミーリングでの工具のたわみやびびりを抑えます。
HMLV CNC案件に不可欠なDFM形状ガイドライン
主要形状をCAD段階で適切に選定すれば、サイクルタイムを削減し、 多品種・少量CNC加工 中の部品寸法を安定して保てます。
内側コーナーRと深ポケットの最適化
キャビティ内での工具の届きにくさは、振動や加工時間の増加を招きます。
- R/深さ比(R ≥ 1/3 深さ):CNC内側コーナーRは、ミーリング工具半径よりやや大きめに設定すると良好です。工具が鋭い90度の箇所で停止せず、安定した曲線を描いて移動できるため、工具摩耗やびびりが低減します。
- 底面・壁面フィレットの逃げ:底面フィレット半径を0.5 mm〜1.0 mmにすると、コーナーR付きエンドミルの早期刃先摩耗を防げます。また、実使用で荷重がかかる構造筐体全体に応力をより均等に分散します。
- 逃がしアンダーカット(ドッグボーンコーナー):ミーリングポケットに嵌合する角型部品には、Tボーンまたはドッグボーンのコーナー逃がしが必要です。これらの形状により、少量CNC加工で高価な放電加工(EDM)や極小エンドミルが不要になります。
肉厚と公差の管理
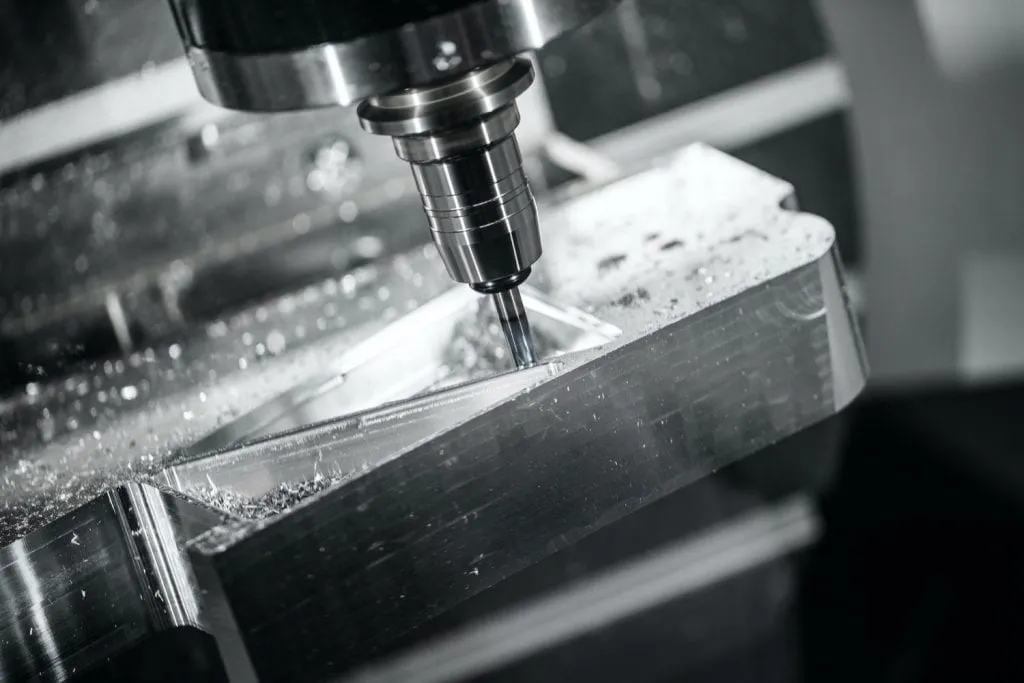
薄すぎる肉厚や必要以上に厳しい公差は、少量CNC加工でスクラップ率を押し上げ、検査時間を延ばします。
- 最小肉厚の目安:6061-T6や7075などのアルミニウム合金の薄肉CNC加工では、肉厚を少なくとも0.8 mm確保する必要があります。ステンレス鋼304/316やチタン合金では、切削力で部品が変形しないよう1.2 mm超の肉厚が求められます。
- 公差適用の戦略:重要度の低い寸法は、ISO 2768-mに従い±0.1 mmが一般的です。±0.005 mm以内の厳しい公差は、真に必要な軸受嵌合、シール溝、精密位置決めピンに限定します。
- ねじ深さの最適化:タップねじ深さは、締結部品の呼び径の2x〜3xに留めます。3xを超える余分な深さは締結力をほとんど増やさず、実生産では穴内でのタップ折損リスクを大幅に高めます。
戦略的な工法選定:CNC加工と代替製造工法
適切な生産工法の選択は、注文総数、形状の複雑さ、初期の治具・金型投資によって決まります。
数量の分岐点とエンジニアリング上のトレードオフ
工法の切り替え点を把握することで、生産段階に応じた最適な単価管理が可能になります。
- CNC加工と板金プレス:複雑な構造ブラケットでは、1ロット1〜500個の数量に多品種・少量CNC加工が最適です。生産規模が月2,000個を超えた段階で、順送金型による精密金属プレスへ移行すれば、初期の金型投資を伴っても単価を下げられます。
- CNC加工とダイカスト: HMLV CNC加工は、少量の構造筐体(10〜1,000個)に対して完全な設計自由度を提供します。ダイカストは金型費が高くリードタイムも長いため、ロットが5,000個を超えて初めて費用対効果が見合うようになります。
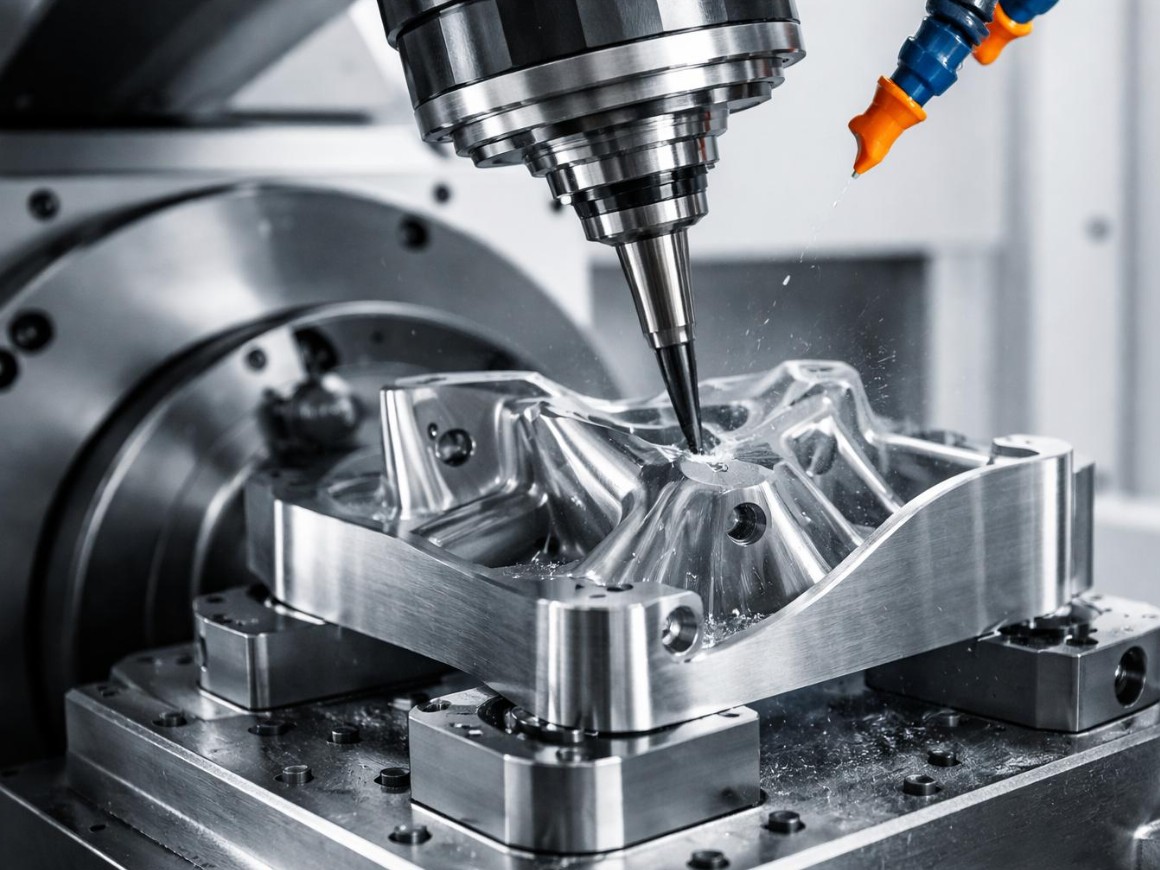
- 迅速試作への移行:5〜100個の注文では、5軸ワンセットアップCNC加工が最も効果的です。専用治具の待ち時間なしに、一度の段取りで部品形状を完成できます。
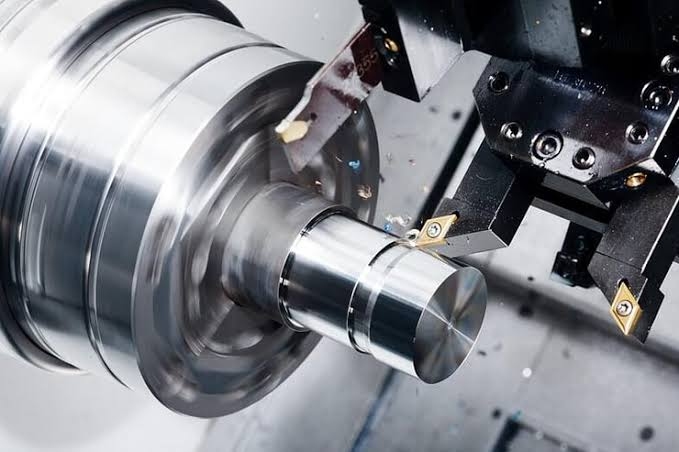
Rejin CNCがHMLV注文で精度と機動性を両立する方法
Rejin CNCは、高精度な多軸加工設備と厳格な品質管理を組み合わせ、カスタムOEM部品の短納期対応を支えています。
多軸設備と品質保証
当社の製造拠点は、先進的なマシニングセンタと認証取得済みの品質管理体制を兼ね備えています。この体制により、常に安定した精度の部品をお届けできます。
- 最高級の加工設備群:工場には100台超の高精度CNCマシニングセンタを稼働させています。MazakやDMG MORIなどのメーカーによる多軸旋削・ミーリング複合機や5軸CNC機も含まれます。
- 認証取得の品質管理:ISO 9001:2015およびIATF 16949を取得しています。原材料検査から初品検査、CMM寸法測定に至るまで工程を管理しています。
- 包括的なDFMレビュー:お客様からお預かりしたCAD図面はすべて、生産前に詳細なDFM for CNC machining評価を実施します。深ポケットCNC加工の課題、薄肉CNC加工のリスク、厳しい公差を洗い出します。
- 仕上げ工程の垂直統合:後加工は自社で管理しています。陽極酸化処理、サンドブラスト、電気めっき、粉体塗装、レーザー彫刻に対応し、組み立て可能な状態の部品を供給します。
業界事例:多品種の電気音響 & ロボティクス部品
当社の生産の機動性は、ハイテク分野における長年のパートナーシップによって実証されています。
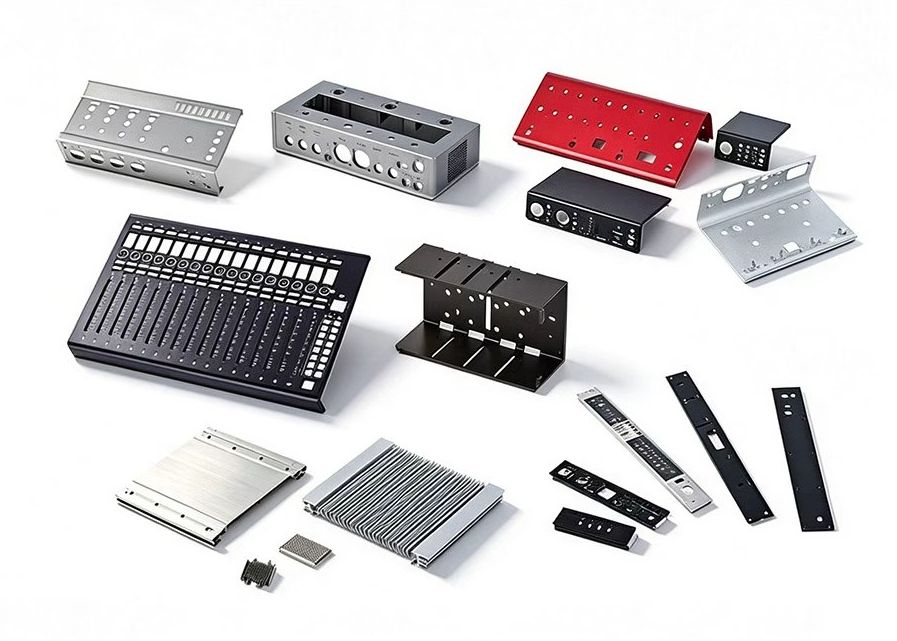
- 欧州の電気音響OEM案件:欧州のハイエンドオーディオブランド向けに、Rejin CNCはカスタムアルミニウム製ヘッドホン筐体、アンプパネル、コントロールノブを製造しています。12種のSKUにわたり月50〜300個のHMLV体制で、±0.005 mmの厳しい公差を達成し、上質なビーズブラスト・陽極酸化仕上げをお届けしました。
- 産業用ロボティクス部品の案件:産業オートメーションメーカーを支援し、Rejin CNCは精密アーム関節と構造筐体を生産しています。複数の溶接組立品を5軸ワンセットアップCNC加工部品へ置き換えたことで、試作開発リードタイムを12日から5日に短縮し、月100〜500個の生産で納期遵守率100%を達成しました。
- 注文規模 & 柔軟性:試作1個から、月1,000個超の安定したロット注文まで対応し、お客様の規模に合わせた柔軟な調達オプションをグローバルのバイヤーへ提供します。
Rejin CNCで少量CNC部品を最適化する
多品種・少量CNC加工の案件でコストを抑え、納期を早めるには、賢明なCNC形状最適化が鍵となります。内側コーナーR、肉厚、公差指定に小さな調整を加えるだけで、機能性能を犠牲にすることなく、CNC加工コストを大幅に最適化できます。
Rejin CNCと組むことで、多軸CNC加工の専門知識、自動化されたDFM for CNC machining支援、そして認証取得済みの品質管理を直接活用できます。試作5個でも、精密部品500個の小ロットCNC加工でも、当社のエンジニアリングチームが設計をレビューし、効率的な量産へと最適化いたします。
CNC部品の設計を最適化し、製造コストを下げる準備はできていますか? 2D/3D CAD図面をアップロード して、Rejin CNCへ本日お送りください。包括的なCNC製造性分析と、24時間以内の競争力あるお見積もりをお届けします。
FAQ
Q: 少量CNCミーリングのポケットに最適な内側コーナーRの比率はどの程度ですか?
A: CNC内側コーナーRの最適化に関する目安は、ポケット深さの少なくとも1/3 以上、できれば標準工具半径より大きくすることです(例:6 mmの工具経路に対して3.5 mmのRを使用)。これにより、深ポケットCNC加工での工具の停留、びびり、折損を避けられます。
Q: ワンセットアップ多軸加工は、HMLV生産の総コストをどのように下げますか?
A: 5軸設備でワンセットアップCNC加工を行えば、複雑部品の多面形状を一度のクランプで切削できます。専用の位置決め治具が不要になり、CNC段取り時間を大幅に削減するとともに、累積位置決め誤差も防げるため、HMLV CNC加工の1個あたり段取り負荷が下がります。
Q: CNC加工で重要度の低い形状には、どの標準公差を指定すべきですか?
A: 効果的なCNC公差最適化では、重要度の低い形状にISO 2768-m(±0.1 mm)などの標準公差を適用し、不要な二次仕上げパスやCMM検査の負荷を防ぎます。±0.01 mmといった厳しい公差は、重要な嵌合面や軸受座にのみ厳密に限定すべきです。
Q: 設計をCNC加工から板金プレスへ切り替えるべき生産ロット規模はどの程度ですか?
A: 少量CNC加工は初期の治具・金型費が不要なため、月500個未満のロットで一般的に最も費用対効果に優れます。月間需要が2,000個を超えると、小ロットCNC加工から板金プレスやダイカストへ移行する方が単価は下がり、初期投資を回収できます。


関連製品
毎日加工している部品
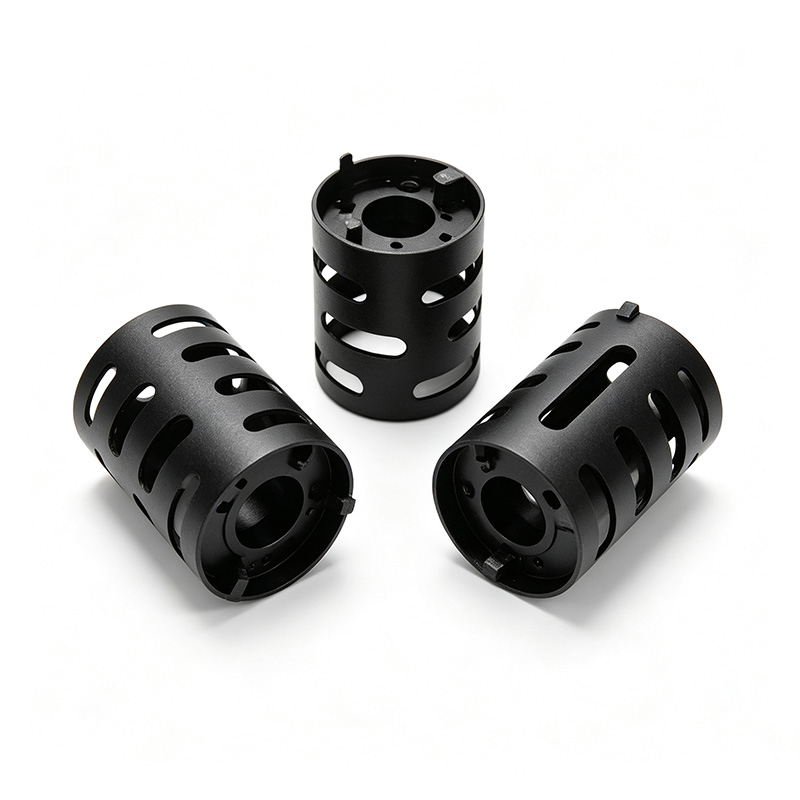
CNC Machined Aluminum Heat Sink Sleeves & Motor Cooling Cages
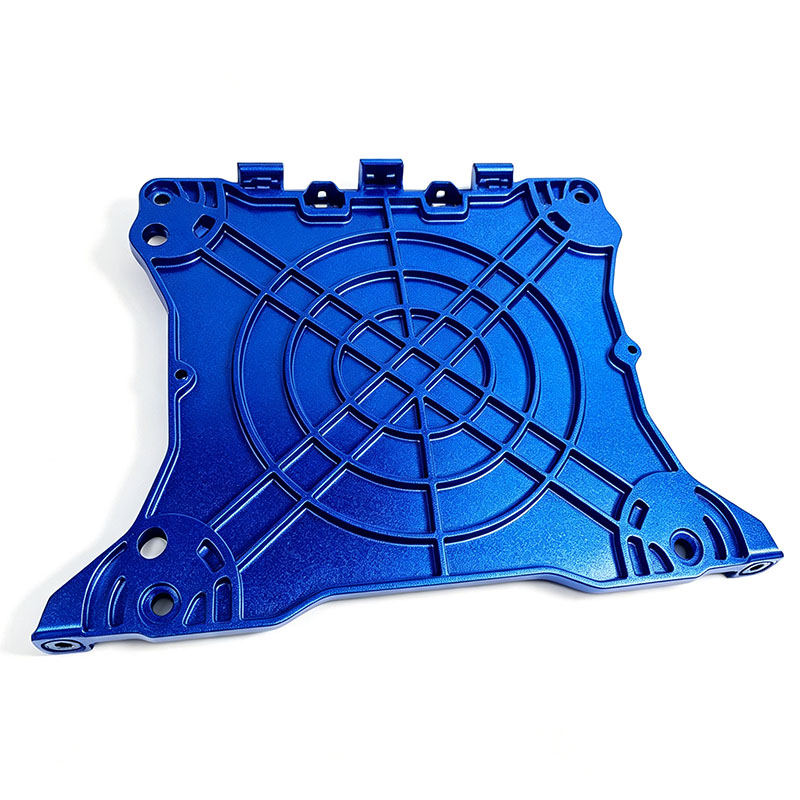
CNC Aluminum Automotive Brackets & Lightweight Structural Links
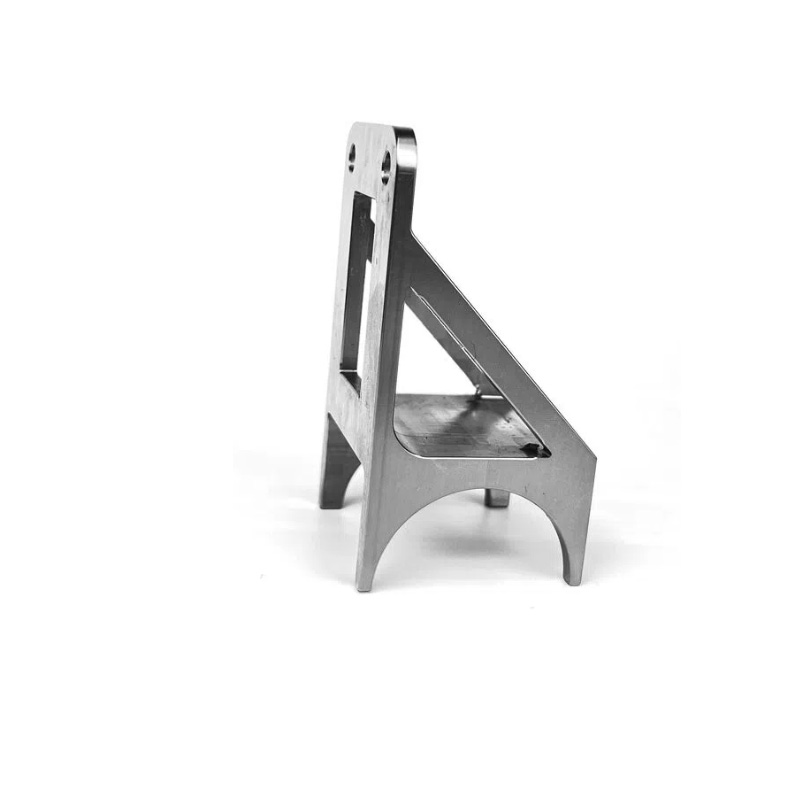
CNC Machined 304 Stainless Steel Support Brackets for UAV Avionics & Sensor Mounts

CNC 5-Axis Aluminum Tri-Arm Structural Hub for UAV Airframes
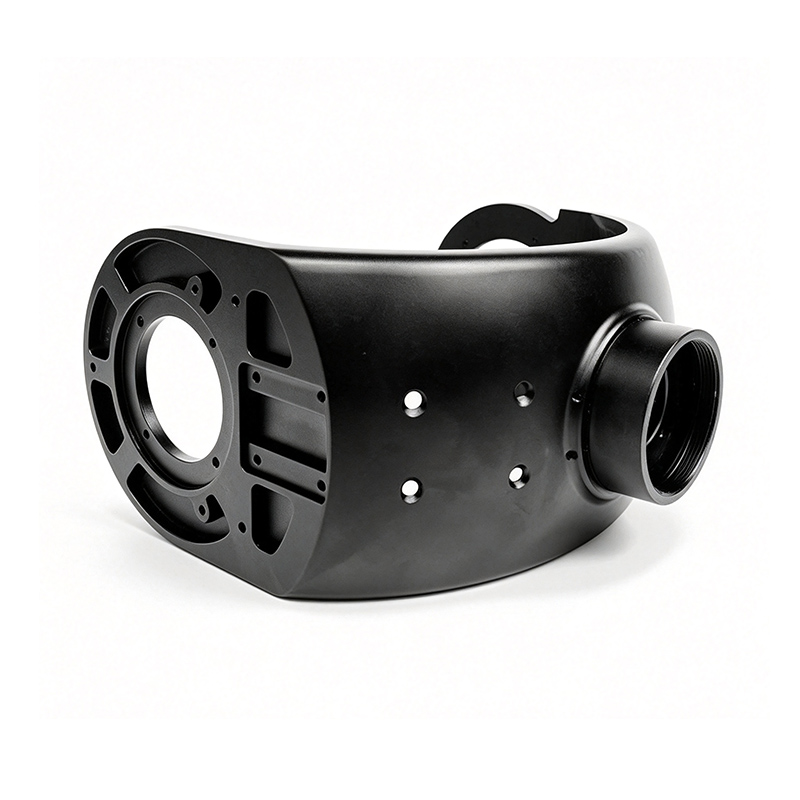
CNC UAV Camera Gimbal Brackets & Yoke Frames | 6061 Aluminum
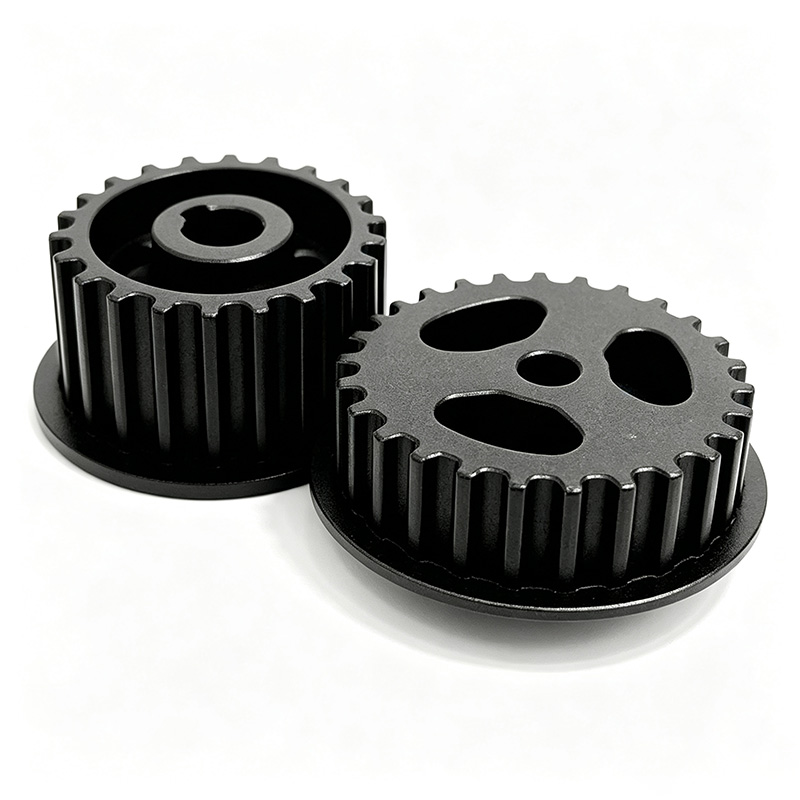
Custom CNC Aluminum Timing Belt Pulleys with Keyway Bore & Lightening Holes for Robot Drives

Custom CNC Stainless Steel Flanged Hub Housings & Bearing Adapter Brackets for Robot Joints

Custom CNC Brass Bulkhead Hose Barb Fittings (M8) Elbow & Straight for UAV Fluid Reservoirs
簡単な流れ
送信ボタンを押した後は?
お客様のメッセージはシニアエンジニアに直接届き、即座に受付確認いたします。
お客様の要件を分析し、材料・工程の選択肢を含めた実現可能なソリューションをご提案します。
仕様、オプション、納期を含む詳細なお見積もり — 隠れた費用はありません。
サンプル承認後、完全な品質管理と納期厳守で量産し、出荷いたします。
WhatsApp: +86 13790500374
メール: info@rejincnc.com

WeChatアプリでこのQRコードをスキャンして、ぜひご連絡先に追加してください — 図面の送信、24時間以内のお見積もり、エンジニアとの直接チャットが可能です。
24時間以内にカスタムお見積もり
お客様のCADファイルは厳重に機密保持されます。24時間以内にお見積もりいたします。