
حسّن هندسات القطع لتشغيل CNC بكميات منخفضة وتنوع عالٍ
-
Eren
- 28 أغسطس 2026
في التصنيع الحديث بين الشركات (B2B)، جعلت دورات حياة المنتجات القصيرة والتخصيص العالي من التشغيل الآلي CNC متنوّع التشكيلة ومنخفض الحجم الاستراتيجية التصنيعية المفضّلة في قطاعات الروبوتات ومعدّات الصوت والطيران والأجهزة الطبية. وخلافاً للإنتاج الضخم، حيث تُستهلَك تكاليف التجهيز المرتفعة على عشرات الآلاف من الوحدات، يتطلّب التشغيل الآلي CNC منخفض الحجم تركيزاً صارماً على كفاءة زمن تثبيت CNC، وتحسين مسارات الأدوات، وتحسين تكلفة التشغيل الآلي CNC. ويُعدّ تصميم القطع مع مراعاة قابلية التصنيع — المعروف باسم DFM للتشغيل الآلي CNC — أنجع منهج لتصميم قطع CNC يُلغي تكاليف التثبيت غير الضرورية ويعجّل مواعيد التسليم.
في Rejin CNC، نتخصّص في التشغيل الآلي CNC الدقيق المخصّص وتشكيل الصاج المعدني. وبالجمع بين مراكز التشغيل الآلي CNC متعددة المحاور والمراجعات الهندسية الموحّدة لتصميم CNC القابل للتصنيع، نساعد شركات OEM العالمية على الانتقال بسلاسة من التحقّق من النموذج الأولي إلى التشغيل الآلي CNC المرن للدفعات الصغيرة.
فهم محرّكات التكلفة في التشغيل الآلي CNC متنوّع التشكيلة منخفض الحجم
في مشاريع التشغيل الآلي CNC بنمط HMLV، تتأثّر تكلفة الوحدة بقوة بروتينات تثبيت الماكينات، وصنع تجهيزات التثبيت المخصّصة، وإجمالي أزمنة دورة التشغيل، أكثر من تأثّرها بتكاليف المواد الخام. ويعالج التحسين السليم لهندسة CNC هذه العوامل مباشرةً قبل بدء الإنتاج.
تثبيت الماكينة وكفاءة تثبيت قطعة العمل
تحدّد استراتيجية تثبيت قطعة العمل مباشرةً ما إذا كان مشروع HMLV سيبقى مجدياً من حيث التكلفة أم سيتحمّل أعباء عمالة كبيرة.
- أولوية التشغيل بتثبيت واحد: يتيح تطبيق ممارسات التشغيل الآلي CNC بتثبيت واحد تشغيل السمات في مرحلة تثبيت واحدة، مما يقلّل متطلّبات إعادة التثبيت بنسبة تصل إلى 80%. ويُقلّل إلغاء خطوات التثبيت المتعدّدة مباشرةً أخطاء التموضع المتراكمة ويخفض زمن الماكينة غير المخصص للقطع.
- محاذاة تجهيزات التثبيت الموحّدة: يتجنّب استخدام الفكوك اللينة العالمية أو الألواح الشبكية المعيارية صنع تجهيزات تثبيت مخصّصة. فبالنسبة للطلبات دون 50 وحدة، كثيراً ما تضيف التجهيزات المخصّصة 20% إلى 30% إلى إجمالي نفقات المشروع، مما يجعل التثبيت الموحّد ضرورياً في التشغيل الآلي CNC للدفعات الصغيرة.
- توحيد اتجاه السمات: تتيح محاذاة الثقوب والشقوق والتجاويف على متجهات توجيه أدوات متوازية وصول أدوات القطع إلى السمات من دون الحاجة إلى إعادة تموضع متعدد المحاور أو إعادة توجيه يدوية.
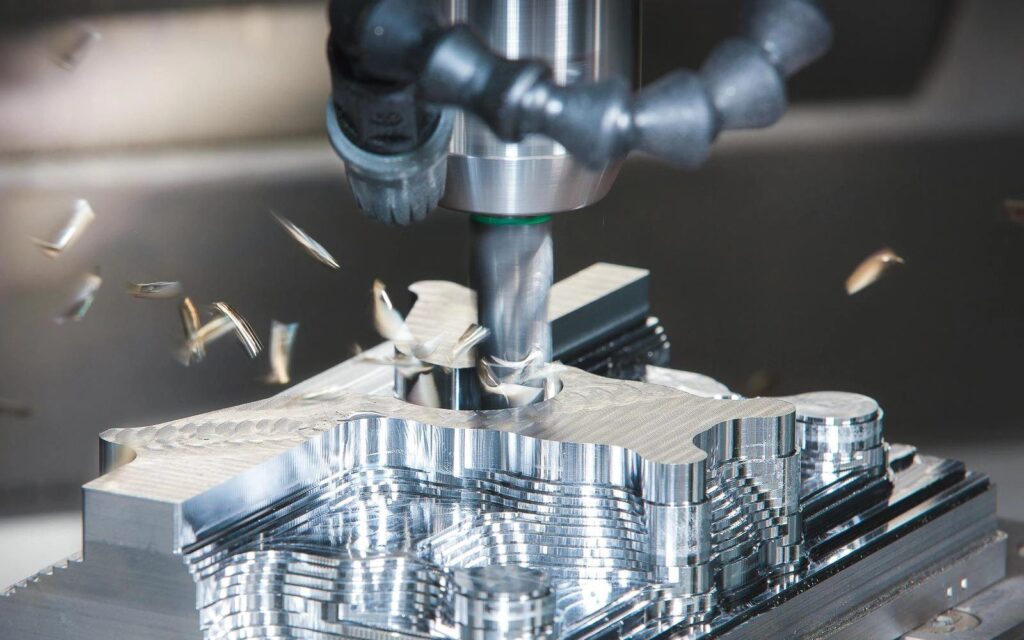
معدّل إزالة المادة مقابل زمن الدورة
ينبع ضبط زمن الدورة من إبقاء القاطع في تلامس ثابت وتجاوز خطوات التشغيل البطيئة أو الخاصة.
- نسب أقطار الأدوات القياسية: يجب أن تطابق أنصاف الأقطار الداخلية مقاسات أعمدة التفريز الشائعة مثل 3 mm أو 6 mm أو 12 mm، مما يتجنّب تغييرات الأدوات الإضافية والحاجة إلى قواطع خاصة.
- حدود نسبة عمق التجويف إلى عرضه: في التشغيل الآلي CNC للتجاويف العميقة، يجب أن تبقى نسبة العمق إلى العرض دون 4:1، مما يدعم معدّلات إزالة مادة جيدة ويقلّل انحراف القاطع أو اهتزازه في التفريز عالي السرعة.
إرشادات هندسية جوهرية لتحليل DFM في مشاريع CNC بنمط HMLV
يقلّل اختيار الأشكال المناسبة للسمات الرئيسية مباشرةً في مرحلة CAD زمن الدورة ويُبقي أبعاد القطع ثابتة أثناء التشغيل الآلي CNC متنوّع التشكيلة منخفض الحجم لدورات الإنتاج.
تحسين أنصاف أقطار الزوايا الداخلية والتجاويف العميقة
قد يؤدي وصول الأداة إلى داخل التجاويف إلى اهتزاز وأزمنة تشغيل أطول.
- نسبة نصف القطر إلى العمق (R ≥ 1/3 من العمق): يكون نصف قطر الزاوية الداخلية في التشغيل الآلي CNC أفضل حين يُضبط أكبر قليلاً من نصف قطر أداة التفريز، فتتحرّك الأداة عندها في منحنى ثابت بدلاً من التوقّف عند زوايا حادّة بزاوية 90 درجة، فتتراجع بالتالي اهتراء الأداة والاهتزاز.
- خلوص الشريحة بين الأرضية والجدار: يمنع نصف قطر شريحة الأرضية بين 0.5 mm و1.0 mm الاهتراء المبكر لحواف أعمدة التفريز المستديرة الزوايا، كما يوزّع الإجهاد بانتظام أكبر على الأغلفة الهيكلية التي تتعرّض لأحمال فعلية أثناء الخدمة.
- القطوع السفلية للتخفيف (زوايا عظم الكلب): تحتاج المكوّنات المربّعة المتلائمة التي تدخل في تجويف مفروز إلى تخفيفات زوايا على شكل T-bone أو dog-bone، وتُلغي هذه الأشكال الحاجة إلى التشغيل بالتفريغ الكهربائي المكلف (EDM) أو أعمدة تفريز بالغة الصغر أثناء التشغيل الآلي CNC منخفض الحجم.
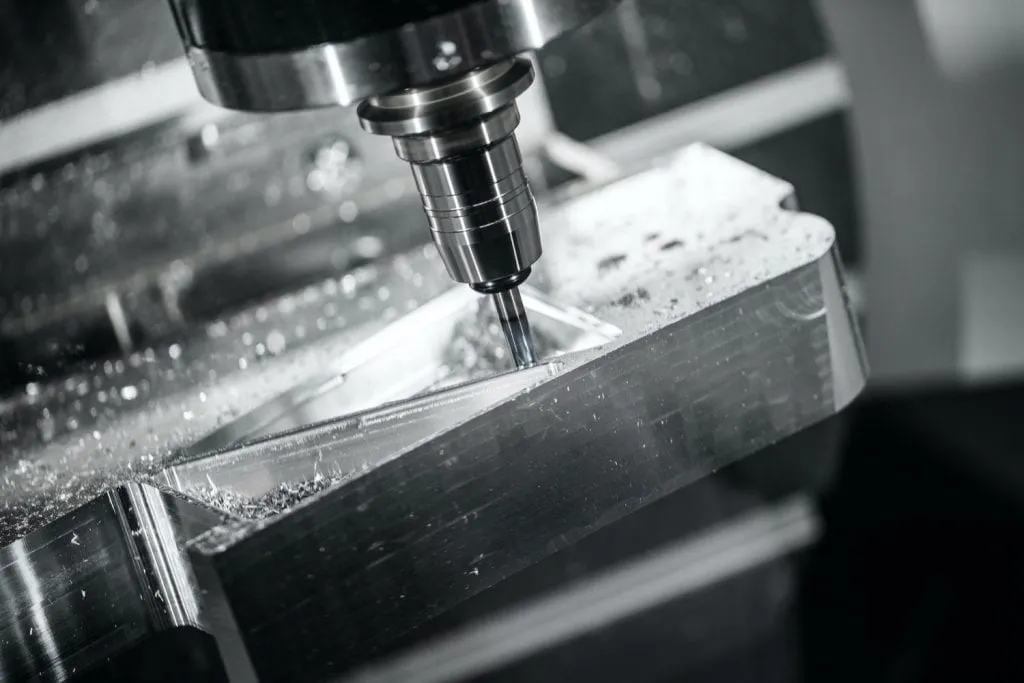
إدارة سُماكة الجدار والسماحيات
ترفع الجدران المفرطة الرقّة أو السماحيات الأضيق من اللازم معدّلات الهدر وتُطيل زمن الفحص في التشغيل الآلي CNC منخفض الحجم.
- عتبات الحد الأدنى لسُماكة الجدار: يتطلّب التشغيل الآلي CNC للجدران الرقيقة في سبائك الألومنيوم مثل 6061-T6 و7075 جدراناً بسُماكة 0.8 mm على الأقل، فيما تتطلّب سبائك الفولاذ المقاوم للصدأ 304/316 والتيتانيوم جدراناً تتجاوز 1.2 mm كي لا تُخرج قوى القطع القطعة عن شكلها.
- استراتيجية تطبيق السماحيات: تتبع معظم الأبعاد غير الحرجة معيار ISO 2768-m عند ±0.1 mm، وتُحجز السماحيات الدقيقة ضمن ±0.005 mm لتلاؤمات المحامل وأخاديد مانعات التسرب ومسامير التموضع الدقيقة حيث تكون أشدّ أهمية.
- تحسين عمق اللولبة: تبقى أعماق اللوالب الملولبة عند 2x إلى 3x من القطر الاسمي للمثبت؛ فالعمق الزائد بعد 3x لا يضيف قوة إمساك تُذكر، لكنه يرفع بحدّة خطر كسر القلاووظ داخل الثقب أثناء الإنتاج الفعلي.
الاختيار الاستراتيجي للعملية: التشغيل الآلي CNC مقابل أساليب التصنيع البديلة
يتوقّف اختيار عملية الإنتاج الصحيحة على إجمالي حجم الطلب، والتعقيد الهندسي، والاستثمارات الأولية في التجهيزات.
عتبات الكميات والمفاضلات الهندسية
يضمن فهم نقاط انتقال العمليات إدارةً مثلى لتكلفة الوحدة عبر مراحل الإنتاج المختلفة.
- التشغيل الآلي CNC مقابل ختم الصاج المعدني: بالنسبة للحوامل الهيكلية المعقّدة، يُعدّ التشغيل الآلي CNC متنوّع التشكيلة منخفض الحجم مثالياً لكميات من 1 إلى 500 وحدة لكل دفعة. وما إن يتجاوز نطاق الإنتاج 2,000 وحدة شهرياً، فإن الانتقال إلى الختم المعدني الدقيق بقوالب متتابعة يخفض تكلفة الوحدة رغم الاستثمارات الأولية في التجهيزات.
- التشغيل الآلي CNC مقابل الصبّ بالقوالب: يوفّر التشغيل الآلي CNC بنمط HMLV مرونة تصميم كاملة للأغلفة الهيكلية منخفضة الحجم (10 إلى 1,000 وحدة)، ولا يصبح الصبّ بالقوالب مجدياً من حيث التكلفة إلا حين تتجاوز أحجام الدفعات 5,000 وحدة، نظراً لارتفاع تكاليف تجهيزات القوالب وطول مواعيد التسليم.
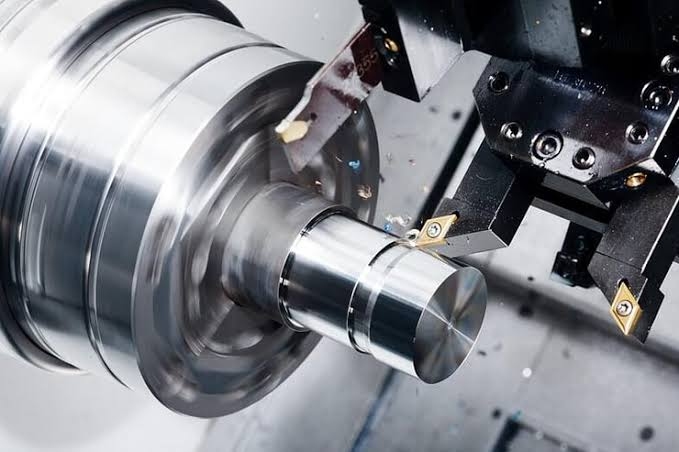
- انتقال النماذج الأولية السريعة: تستفيد الطلبات المتراوحة بين 5 و100 قطعة أقصى استفادة من التشغيل الآلي CNC ذي 5 محاور بتثبيت واحد، إذ تُنجز الهندسة الكاملة للقطعة في تثبيت واحد من دون تأخيرات التجهيزات المخصّصة.
كيف توفّر Rejin CNC الدقة والمرونة لطلبات HMLV
في Rejin CNC ندمج معدّات تشغيل متعددة المحاور عالية الدقة مع ضبط جودة صارم لدعم سرعة الإنجاز للمكوّنات المخصّصة الخاصة بنظام OEM.
البنية التحتية متعددة المحاور وضمان الجودة
تجمع منشأتنا التصنيعية بين مراكز تشغيل متقدّمة وأنظمة إدارة جودة معتمدة، ويساعد هذا الإعداد على توريد قطع بدقّة ثابتة في كل مرّة.
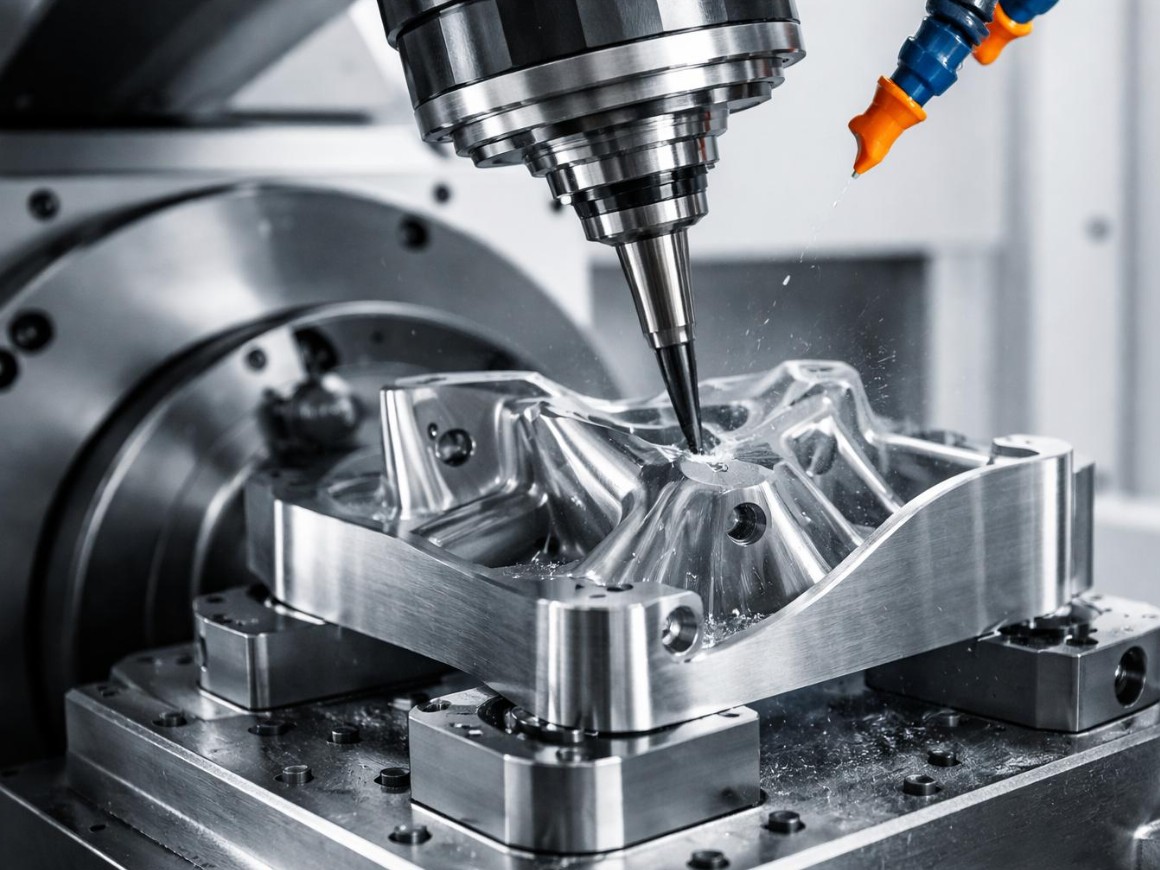
- أسطول تشغيل متقدّم: تُشغّل ورشتنا أكثر من 100 مركز تشغيل CNC عالي الدقة، تشمل مخارط خراطة وتفريز متعددة المحاور وماكينات CNC ذات 5 محاور من شركات مثل Mazak وDMG MORI.
- إدارة جودة معتمدة: نحوز شهادتي ISO 9001:2015 وIATF 16949، وتمتد ضوابط العمليات من فحوص المواد الخام مروراً بفحص النموذج الأول وصولاً إلى اختبارات الأبعاد بجهاز CMM.
- مراجعة DFM شاملة: يخضع كل رسم CAD من العميل لتقييم مفصّل لتحليل DFM الخاص بالتشغيل الآلي CNC قبل الإنتاج، وتحدّد المراجعة مشكلات تشغيل التجاويف العميقة ومخاطر تشغيل الجدران الرقيقة والسماحيات الدقيقة.
- تكامل التشطيب الرأسي: نتولّى المعالجة اللاحقة داخلياً، وتشمل خدماتنا الأكسدة الكهربائية والسفع الرملي والطلاء الكهربائي والدهان بالبودرة والنقش بالليزر لتوريد قطع جاهزة للتجميع.
دراسة حالة قطاعية: مكوّنات صوتيات كهربائية عالية التنوّع & مكوّنات الروبوتات
تثبت مرونتنا الإنتاجية عبر شراكات طويلة الأمد في القطاعات عالية التقنية.
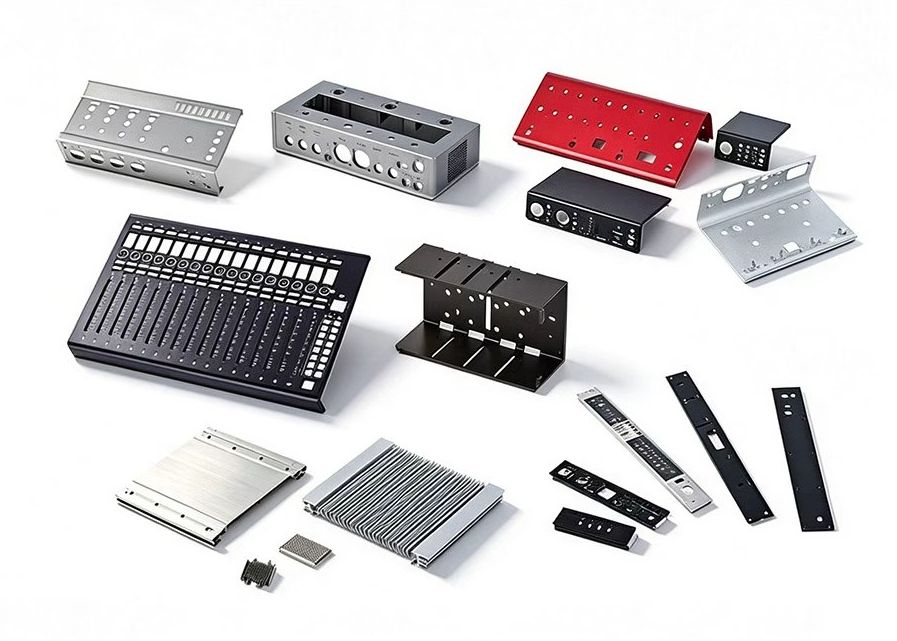
- مشروع OEM أوروبي للصوتيات الكهربائية: لصالح علامة صوتية أوروبية فاخرة، تصنّع Rejin CNC علب سماعات ألومنيوم مخصّصة ولوحات مضخّمات ومقابض تحكّم. وفي ظل جدول HMLV بدفعات شهرية تتراوح بين 50 و300 وحدة عبر 12 رمز SKU مختلفاً، حقّقنا سماحيات دقيقة تبلغ ±0.005 mm وقدّمنا تشطيبات مؤكسدة ناعمة مسفوعة بالخرز.
- مشروع أجهزة الروبوتات الصناعية: دعماً لشركة أتمتة صناعية، تُنتج Rejin CNC وصلات أذرع دقيقة وأغلفة هيكلية. وبتحويل الوصلات الملحومة متعددة القطع إلى مكوّنات مشغّلة آلياً CNC بتثبيت واحد ذي 5 محاور، تقلّصت مواعيد تطوير العيّنات من 12 يوماً إلى 5 أيام، مع تحقيق معدّل تسليم في موعده بنسبة 100% عبر دورات إنتاج شهرية من 100 إلى 500 وحدة.
- نطاق الطلب & المرونة: ندعم دفعات النماذج الأولية ابتداءً من قطعة واحدة وصولاً إلى طلبات دفعات شهرية مستقرة تتجاوز 1,000+ وحدة، ونوفّر للمشترين العالميين خيارات توريد مرنة مصمّمة وفق نطاقهم بالضبط.
حسّنوا قطع CNC منخفضة الحجم مع Rejin CNC
يُعدّ تطبيق التحسين الذكي لهندسة CNC مفتاح ضبط التكاليف وتسريع أزمنة الإنجاز في مشاريع التشغيل الآلي CNC متنوّعة التشكيلة منخفضة الحجم. وبإدخال تعديلات طفيفة على أنصاف أقطار الزوايا الداخلية وسُماكات الجدران ونداءات السماحيات، تستطيع الفرق الهندسية تحقيق تحسين كبير في تكلفة التشغيل الآلي CNC من دون التضحية بالأداء الوظيفي.
تمنحكم الشراكة مع Rejin CNC وصولاً مباشراً إلى خبرة التشغيل الآلي CNC متعدد المحاور، ودعم تحليل DFM الآلي للتشغيل الآلي CNC، وضبط جودة معتمد. وسواء احتجتم إلى 5 عيّنات نماذج أولية أو دفعة تشغيل آلي CNC صغيرة من 500 مكوّن دقيق، فإن فريقنا الهندسي مستعد لمراجعة تصميمكم وتحسينه لتصنيع كفء.
هل أنتم مستعدّون لتحسين تصميم قطع CNC وخفض تكاليف التصنيع؟ ارفعوا رسومات CAD الخاصة بكم بصيغة 2D/3D إلى Rejin CNC اليوم لتتلقّوا تحليلاً شاملاً لتصميم CNC القابل للتصنيع وعرض سعر تنافسي خلال 24 ساعة.
الأسئلة الشائعة
س: ما نسبة نصف قطر الزاوية الداخلية المثالية لتجاويف التفريز CNC منخفضة الحجم؟
ج: من القواعد العملية الموصى بها لتحسين نصف قطر الزاوية الداخلية في CNC إبقاؤه عند 1/3 من عمق التجويف على الأقل، ويُفضّل أن يكون أكبر من أنصاف أقطار الأدوات القياسية (مثلاً استخدام نصف قطر 3.5 mm لمسار أداة قطع 6 mm). ويجنّب ذلك توقّف الأداة والاهتزاز وكسر القاطع أثناء التشغيل الآلي CNC للتجاويف العميقة.
س: كيف يخفض التشغيل متعدد المحاور بتثبيت واحد التكلفة الإجمالية لإنتاج HMLV؟
ج: يتيح تشغيل مكوّن معقّد بالتشغيل الآلي CNC بتثبيت واحد على معدّات ذات 5 محاور قطع السمات متعددة الجوانب في تثبيت واحد، مما يُلغي تجهيزات التموضع المخصّصة، ويقلّص زمن تثبيت CNC بحدّة، ويمنع أخطاء المحاذاة المتراكمة، فيخفض أعباء التثبيت لكل وحدة في التشغيل الآلي CNC بنمط HMLV.
س: ما السماحيات القياسية التي يجب تحديدها للسمات غير الحرجة في التشغيل الآلي CNC؟
ج: يتضمّن التحسين الفعّال لسماحيات CNC تطبيق سماحيات قياسية مثل ISO 2768-m (±0.1 mm) على السمات غير الحرجة لتجنّب تمريرات التشطيب الثانوية غير الضرورية وأعباء فحص CMM. أمّا السماحيات الدقيقة مثل ±0.01 mm فيجب حجزها حصراً لأسطح التلاؤم الحرجة أو مقاعد المحامل.
س: عند أيّ حجم دفعة إنتاجية يجب نقل التصميم من التشغيل الآلي CNC إلى ختم الصاج المعدني؟
ج: يكون التشغيل الآلي CNC منخفض الحجم أكثر جدوى من حيث التكلفة عموماً لأحجام الدفعات دون 500 وحدة شهرياً نظراً لانعدام تكاليف التجهيز الأولية. وحين يتجاوز الطلب الشهري 2,000 وحدة، يوفّر الانتقال من التشغيل الآلي CNC للدفعات الصغيرة إلى ختم الصاج المعدني أو الصبّ بالقوالب عادةً تكلفة أقل للوحدة تُعوّض استثمارات التجهيز الأولية.
أحدث المقالات


منتجات ذات صلة
قطع نخروطها كل يوم
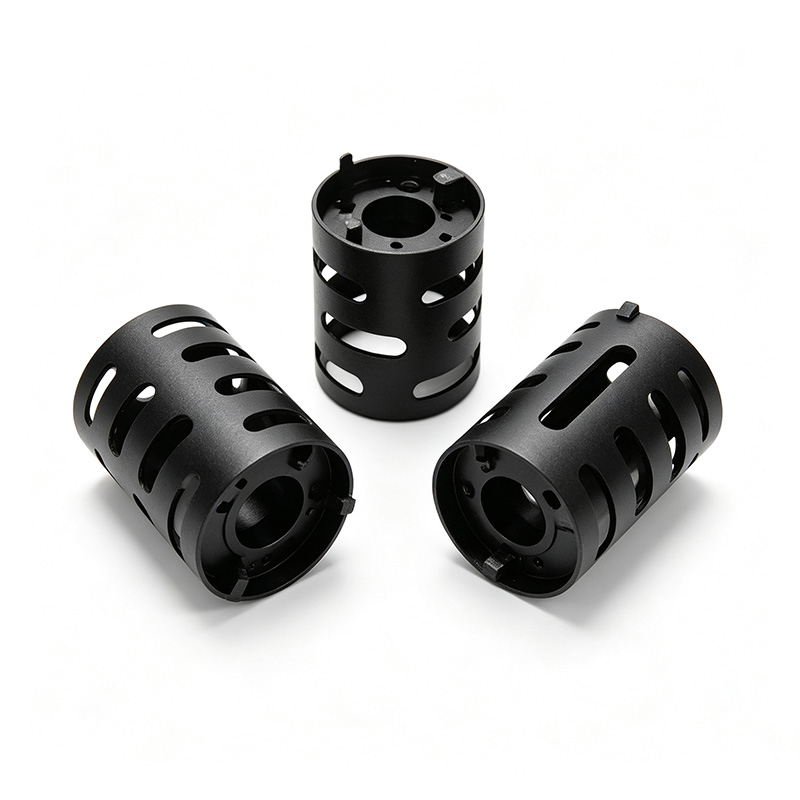
CNC Machined Aluminum Heat Sink Sleeves & Motor Cooling Cages
CNC Aluminum Automotive Brackets & Lightweight Structural Links
CNC Machined 304 Stainless Steel Support Brackets for UAV Avionics & Sensor Mounts

CNC 5-Axis Aluminum Tri-Arm Structural Hub for UAV Airframes
CNC UAV Camera Gimbal Brackets & Yoke Frames | 6061 Aluminum
Custom CNC Aluminum Timing Belt Pulleys with Keyway Bore & Lightening Holes for Robot Drives

Custom CNC Stainless Steel Flanged Hub Housings & Bearing Adapter Brackets for Robot Joints

Custom CNC Brass Bulkhead Hose Barb Fittings (M8) Elbow & Straight for UAV Fluid Reservoirs
عملية بسيطة
ماذا يحدث بعد أن تنقر إرسال؟
رسالتك تصل مباشرة إلى مهندسينا الكبار — ويتم الإقرار بفور استلامها.
ندرس متطلباتك ونقترح حلًا عمليًا مع خيارات المادة & العملية.
عرض سعر مفصل مع المواصفات والخيارات وموعد التسليم — بلا رسوم خفية.
وافق على العينة، ثم ننتج بالكمية مع QC كامل وشحن في الوقت المحدد.
واتساب: +86 13790500374
البريد الإلكتروني: info@rejincnc.com

امسح رمز الاستجابة السريعة هذا بتطبيق وي تشات لإضافتنا كجهة اتصال — أرسل الرسومات، واحصل على عروض أسعار خلال 24 ساعة، وتحدث مع مهندسينا مباشرة.
عرض سعر مخصص خلال 24 ساعة
تُحفظ ملفات CAD الخاصة بك بسرية تامة. عرض السعر خلال 24 ساعة.