
Otimize geometrias de peças para usinagem CNC de baixo volume e alta variedade
-
Eren
- 28th agosto 2026
Na manufatura B2B moderna, ciclos de vida curtos de produtos e alta customização tornaram a usinagem CNC de alta variedade e baixo volume a estratégia de manufatura preferida nos setores de robótica, equipamentos de áudio, aeroespacial e dispositivos médicos. Diferente da produção em série, em que os altos custos de ferramental são diluídos ao longo de dezenas de milhares de unidades, a usinagem CNC de baixo volume exige foco rigoroso na eficiência do tempo de preparação, na otimização de percursos de ferramenta e na otimização de custos de usinagem CNC. Projetar peças com a viabilidade de fabricação em mente — comumente chamada de DFM para usinagem CNC — é a abordagem mais eficaz de projeto de peças CNC para eliminar custos desnecessários de preparação e acelerar os prazos de entrega.
Na Rejin CNC, somos especializados em usinagem CNC de precisão sob medida e fabricação de chapas. Combinando centros de usinagem CNC multieixos com revisões padronizadas de engenharia de projeto para manufaturabilidade CNC, ajudamos OEMs globais a fazer a transição suave da verificação de protótipos para a usinagem CNC ágil em pequenos lotes.
Compreendendo os fatores de custo na usinagem CNC de alta variedade e baixo volume
Em projetos de usinagem CNC HMLV, os custos unitários são fortemente determinados pelas rotinas de preparação das máquinas, pela criação de dispositivos de fixação sob medida e pelos tempos totais de ciclo de usinagem, e não pelos custos de matéria-prima. A otimização adequada da geometria CNC trata diretamente desses fatores antes do início da produção.
Eficiência de preparação da máquina e fixação
A estratégia de fixação determina diretamente se um projeto HMLV permanece econômico ou incorre em custos substanciais de mão de obra.
- Prioridade à usinagem em preparação única: adotar práticas de usinagem CNC em preparação única permite que os recursos sejam usinados em uma única etapa de fixação, reduzindo em até 80% a necessidade de refixação. Eliminar múltiplas etapas de fixação minimiza diretamente os erros cumulativos de posicionamento e reduz o tempo de máquina sem corte.
- Alinhamento padronizado de dispositivos: utilizar mordentes macios universais ou placas modulares com grade evita a fabricação de dispositivos sob medida. Para pedidos abaixo de 50 unidades, gabaritos dedicados sob medida costumam acrescentar de 20% a 30% às despesas totais do projeto, tornando a fixação padronizada essencial na usinagem CNC em pequenos lotes.
- Padronização da direção dos recursos: alinhar furos, rasgos e bolsões ao longo de vetores de orientação de ferramenta paralelos permite que as ferramentas de corte acessem os recursos sem exigir reposicionamento multieixos ou reorientação manual.
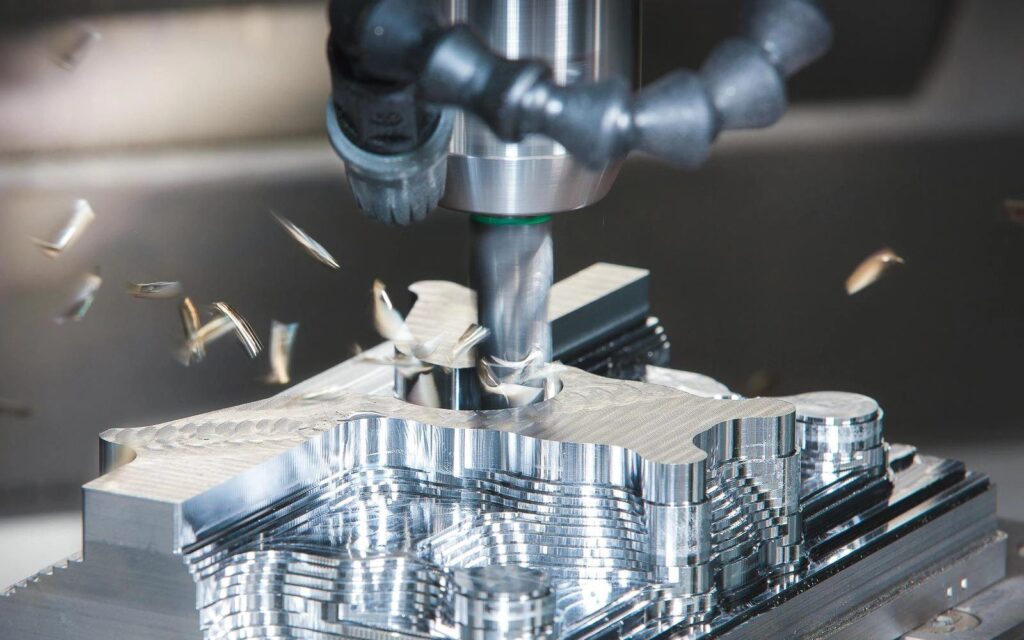
Taxa de remoção de material vs. tempo de ciclo
O controle do tempo de ciclo vem de manter a ferramenta em contato constante e de evitar etapas de usinagem lentas ou especiais.
- Proporções padrão de diâmetro de ferramenta: os raios internos devem corresponder a tamanhos comuns de fresas de topo, como 3 mm, 6 mm ou 12 mm. Isso evita trocas extras de ferramenta e a necessidade de fresas especiais.
- Limites de profundidade/largura de bolsões: na usinagem CNC de bolsões profundos, a relação profundidade/largura deve permanecer abaixo de 4:1. Isso favorece boas taxas de remoção de material e reduz a deflexão da ferramenta ou a vibração no fresamento de alta velocidade.
Diretrizes essenciais de geometria DFM para projetos CNC HMLV
Escolher boas formas para os recursos principais já na etapa de CAD reduz o tempo de ciclo e mantém as dimensões das peças estáveis durante a usinagem CNC de alta variedade e baixo volume ao longo das execuções.
Otimização de raios de cantos internos e bolsões profundos
O alcance da ferramenta dentro das cavidades pode causar vibração e tempos de execução mais longos.
- Relação raio/profundidade (R ≥ 1/3 da profundidade): o raio de canto interno em CNC funciona melhor quando definido um pouco maior que o raio da ferramenta de fresamento. A ferramenta passa então a se mover em uma curva contínua, em vez de parar em pontos agudos de 90 graus. Com isso, o desgaste da ferramenta e a vibração diminuem.
- Folga do filete entre base e parede: um raio de filete de base entre 0,5 mm e 1,0 mm evita o desgaste precoce do gume em fresas de topo com canto arredondado. Também distribui a tensão de forma mais uniforme pelas carcaças estruturais que enfrentam cargas reais em serviço.
- Rebaixos de alívio (cantos em osso de cachorro): componentes de encaixe quadrados que entram em um bolsão fresado precisam de alívios de canto em T ou em osso de cachorro. Essas formas eliminam a necessidade de dispendiosa Eletroerosão (EDM) ou de fresas de topo muito pequenas durante a usinagem CNC de baixo volume.
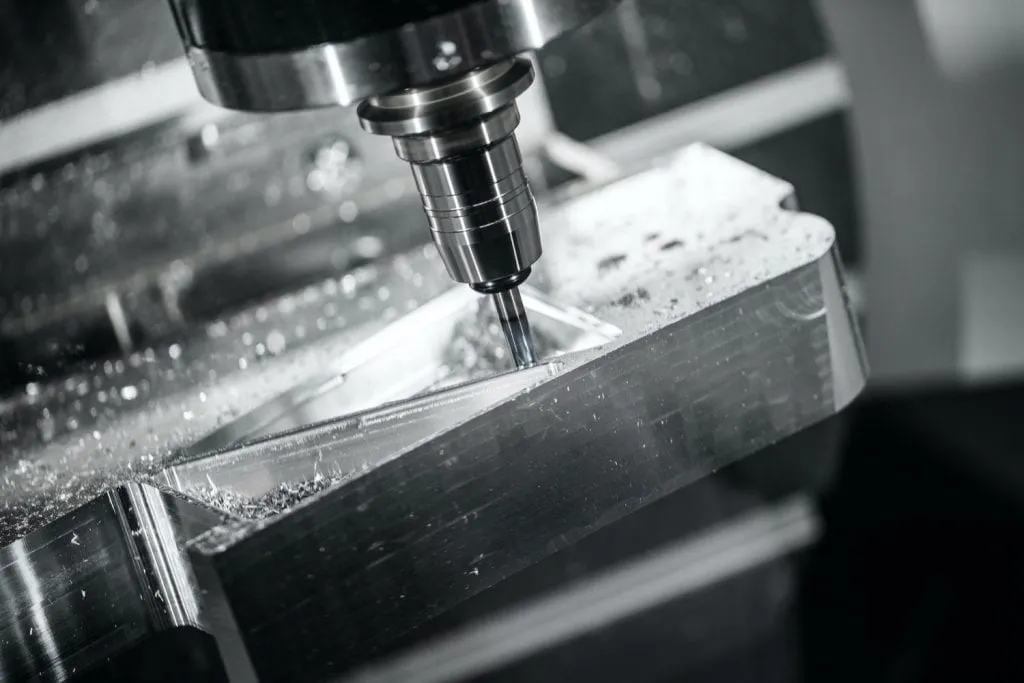
Gerenciamento de espessura de parede e tolerância
Paredes finas demais ou tolerâncias mais apertadas do que o necessário elevam as taxas de refugo e alongam o tempo de inspeção na usinagem CNC de baixo volume.
- Limiares mínimos de espessura de parede: a usinagem CNC de parede fina em ligas de alumínio como 6061-T6 e 7075 exige paredes com pelo menos 0,8 mm de espessura. O aço inoxidável 304/316 e as ligas de titânio requerem paredes acima de 1,2 mm para que as forças de corte não deformem a peça.
- Estratégia de aplicação de tolerâncias: a maioria das dimensões não críticas segue a ISO 2768-m em ±0,1 mm. As tolerâncias apertadas dentro de±0,005 mm ficam reservadas para encaixes de mancais, canais de vedação e pinos de localização de precisão, onde mais importam.
- Otimização da profundidade de rosca: as profundidades de roscas rosqueadas permanecem entre 2x e 3x o diâmetro nominal do fixador. A profundidade extra além de 3x quase não acrescenta força de fixação, mas aumenta significativamente o risco de quebra do macho no furo durante a produção real.
Seleção estratégica de processo: usinagem CNC vs. manufatura alternativa
Escolher o processo de produção correto depende do volume total do pedido, da complexidade geométrica e dos investimentos iniciais em ferramental.
Limiares de quantidade e compensações de engenharia
Compreender os pontos de transição de processo garante o gerenciamento ideal do custo unitário nas diferentes etapas de produção.
- Usinagem CNC vs. estampagem de chapas: para suportes estruturais complexos, a usinagem CNC de alta variedade e baixo volume é ideal para quantidades de 1 a 500 unidades por lote. Quando a escala de produção ultrapassa 2.000 unidades por mês, a transição para a estampagem de precisão com matrizes progressivas reduz os custos unitários, apesar dos investimentos iniciais em ferramental.
- Usinagem CNC vs. fundição sob pressão: a usinagem CNC HMLV oferece flexibilidade total de projeto para carcaças estruturais de baixo volume (10 a 1.000 unidades). A fundição sob pressão só se torna econômica quando os volumes de lote ultrapassam 5.000 unidades, devido aos altos custos de ferramental de molde e aos longos prazos de entrega.
- Transição para prototipagem rápida: pedidos de 5 a 100 peças se beneficiam mais da usinagem CNC de 5 eixos em preparação única, obtendo a geometria completa da peça em uma única preparação, sem atrasos de ferramental sob medida.
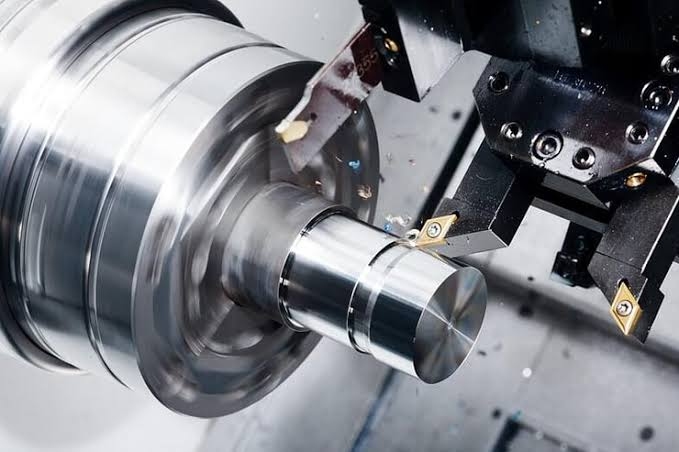
Como a Rejin CNC entrega precisão e agilidade para pedidos HMLV
Na Rejin CNC, integramos equipamentos de usinagem multieixos de alta precisão a um rigoroso controle de qualidade para dar suporte a entregas rápidas de componentes OEM sob medida.
Infraestrutura multieixos e garantia de qualidade
Nossa unidade de manufatura combina centros de usinagem avançados com sistemas certificados de gestão da qualidade. Essa configuração ajuda a entregar peças com exatidão consistente em todas as vezes.
- Frota de usinagem de alto padrão: nossa oficina opera mais de 100 centros de usinagem CNC de alta precisão. Incluem tornos de torneamento-fresamento multieixos e máquinas CNC de 5 eixos de fabricantes como Mazak e DMG MORI.
- Gestão da qualidade certificada: possuímos as certificações ISO 9001:2015 e IATF 16949. Os controles de processo vão da verificação de matéria-prima à Inspeção do Primeiro Artigo e ao teste dimensional por CMM.
- Revisão abrangente de DFM: Cada desenho CAD do cliente recebe uma avaliação detalhada de DFM para usinagem CNC antes da produção. A revisão aponta problemas de usinagem CNC de bolsões profundos, riscos de usinagem CNC de parede fina e tolerâncias apertadas.
- Integração vertical de acabamento: gerenciamos o pós-processamento internamente. Os serviços cobrem anodização, jateamento de areia, galvanoplastia, pintura eletrostática a pó e gravação a laser para fornecer peças prontas para montagem.
Estudo de caso do setor: componentes eletroacústicos & de robótica de alta variedade
Nossa agilidade produtiva é comprovada por parcerias de longo prazo em setores de alta tecnologia.
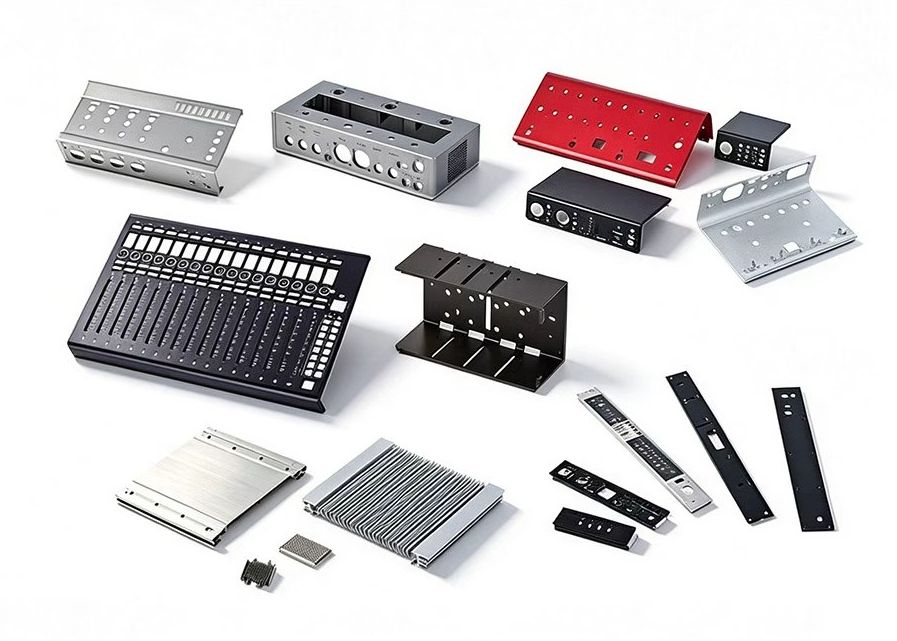
- Projeto OEM eletroacústico europeu: para uma marca europeia de áudio de alto padrão, a Rejin CNC fabrica caixas de fones de ouvido de alumínio sob medida, painéis de amplificador e botões de controle. Operando em um regime HMLV com lotes mensais entre 50 e 300 unidades em 12 SKUs distintos, alcançamos tolerâncias apertadas de ±0,005 mm e entregamos acabamentos anodizados com jateamento fino de microesferas.
- Projeto de hardware de robótica industrial: dando suporte a um fabricante de automação industrial, a Rejin CNC produz juntas de braço de precisão e carcaças estruturais. Ao converter conjuntos soldados de múltiplas peças em componentes de usinagem CNC de 5 eixos em preparação única, os prazos de desenvolvimento de amostras caíram de 12 dias para 5 dias, alcançando 100% de entregas no prazo em execuções mensais de produção de 100 a 500 unidades.
- Escala de pedidos & flexibilidade: damos suporte a execuções de protótipos a partir de 1 peça até pedidos mensais estáveis de 1.000+ unidades, oferecendo a compradores globais opções de aquisição flexíveis adaptadas à sua escala exata.
Otimize suas peças CNC de baixo volume com a Rejin CNC
Aplicar uma otimização inteligente da geometria CNC é fundamental para controlar custos e acelerar os prazos de entrega em projetos de usinagem CNC de alta variedade e baixo volume. Com pequenos ajustes nos raios de cantos internos, nas espessuras de parede e nas indicações de tolerância, as equipes de engenharia podem obter uma otimização substancial dos custos de usinagem CNC sem sacrificar o desempenho funcional.
Fazer parceria com a Rejin CNC dá a você acesso direto à especialização em usinagem CNC multieixos, ao suporte automatizado de DFM para usinagem CNC e ao controle de qualidade certificado. Seja que você precise de 5 amostras de protótipo ou de uma execução de usinagem CNC em pequeno lote de 500 componentes de precisão, nossa equipe de engenharia está pronta para revisar seu projeto e otimizá-lo para uma manufatura eficiente.
Pronto para otimizar o projeto das suas peças CNC e reduzir os custos de manufatura? Envie seus desenhos CAD 2D/3D para a Rejin CNC hoje mesmo e receba uma análise abrangente de projeto para manufaturabilidade CNC e um orçamento competitivo em até 24 horas.
FAQ
P: Qual é a proporção ideal de raio de canto interno para bolsões fresados em CNC de baixo volume?
R: Uma regra prática recomendada para otimizar o raio de canto interno em CNC é mantê-lo em pelo menos 1/3 da profundidade do bolsão, idealmente maior que os raios padrão de ferramenta (por exemplo, usar um raio de 3,5 mm para um percurso de ferramenta de 6 mm). Isso evita a permanência da ferramenta, a vibração e a quebra da fresa durante a usinagem CNC de bolsões profundos.
P: Como a usinagem multieixos em preparação única reduz os custos gerais de produção HMLV?
R: Usinar um componente complexo com usinagem CNC em preparação única em equipamentos de 5 eixos permite cortar recursos de múltiplas faces em uma única fixação. Isso elimina dispositivos de posicionamento sob medida, reduz drasticamente o tempo de preparação CNC e evita erros cumulativos de alinhamento, diminuindo os custos indiretos de preparação por unidade na usinagem CNC HMLV.
P: Quais tolerâncias padrão devem ser especificadas para recursos não críticos na usinagem CNC?
R: Uma otimização eficaz de tolerâncias CNC envolve aplicar tolerâncias padrão como ISO 2768-m (±0,1 mm) aos recursos não críticos para evitar passes de acabamento secundários desnecessários e custos de inspeção por CMM. Tolerâncias apertadas como ±0,01 mm devem ser reservadas estritamente para faces de acoplamento críticas ou assentos de mancais.
P: Em qual tamanho de lote de produção um projeto deve migrar da usinagem CNC para a estampagem de chapas?
R: A usinagem CNC de baixo volume costuma ser mais econômica para lotes abaixo de 500 unidades por mês, devido à ausência de custos iniciais de ferramental. Quando a demanda mensal ultrapassa 2.000 unidades, migrar da usinagem CNC em pequenos lotes para a estampagem de chapas ou a fundição sob pressão normalmente gera custos unitários menores, compensando os investimentos iniciais em ferramental.
Postagens Recentes

Thermal Management Design: Why CNC Machined Heatsinks Outperform Extrusions
How to Design Internal Corners and Undercuts for Cost-Effective CNC Milling

Low-Volume CNC Machining: Sourcing for Prototyping Rapid Hardware
PRODUTOS RELACIONADOS
Peças Que Usinamos Todos os Dias
CNC Machined Aluminum Heat Sink Sleeves & Motor Cooling Cages
CNC Aluminum Automotive Brackets & Lightweight Structural Links
CNC Machined 304 Stainless Steel Support Brackets for UAV Avionics & Sensor Mounts

CNC 5-Axis Aluminum Tri-Arm Structural Hub for UAV Airframes
CNC UAV Camera Gimbal Brackets & Yoke Frames | 6061 Aluminum
Custom CNC Aluminum Timing Belt Pulleys with Keyway Bore & Lightening Holes for Robot Drives

Custom CNC Stainless Steel Flanged Hub Housings & Bearing Adapter Brackets for Robot Joints

Custom CNC Brass Bulkhead Hose Barb Fittings (M8) Elbow & Straight for UAV Fluid Reservoirs
PROCESSO SIMPLES
O que acontece depois que você clica em enviar?
Sua mensagem chega diretamente aos nossos engenheiros seniores — com confirmação imediata.
Estudamos seus requisitos e propomos uma solução viável com opções de material & processo.
Orçamento detalhado com especificações, opções e prazo de entrega — sem taxas ocultas.
Aprove a amostra e produzimos em série com QC completo e envio no prazo.
WhatsApp: +86 13790500374
E-mail: info@rejincnc.com

Escaneie este código QR com seu aplicativo WeChat para nos adicionar como contato — envie desenhos, receba orçamentos em até 24 horas e converse diretamente com nossos engenheiros.
Orçamento personalizado em até 24 horas
Seus arquivos CAD são mantidos em sigilo absoluto. Orçamento em até 24 horas.