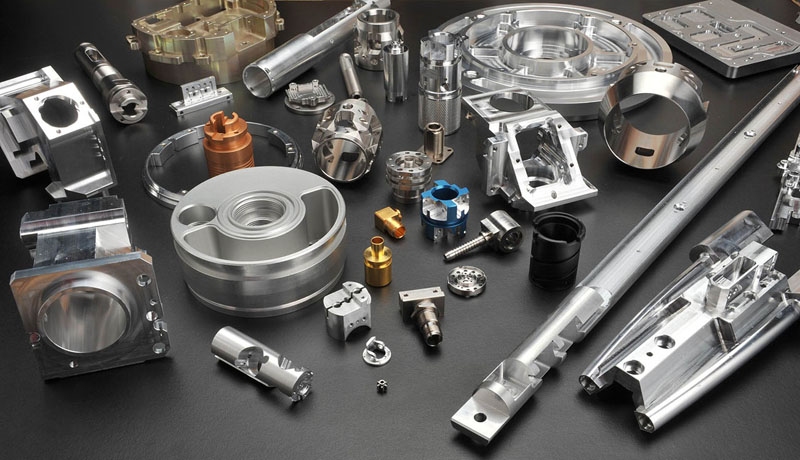
W nowoczesnym sektorze produkcji B2B krótkie cykle życia produktów i wysoki poziom personalizacji sprawiły, że obróbka CNC o dużej różnorodności i małych seriach stała się preferowaną strategią produkcyjną w sektorach robotyki, sprzętu audio, lotnictwa i urządzeń medycznych. W przeciwieństwie do produkcji masowej, gdzie wysokie koszty oprzyrządowania amortyzują się w dziesiątkach tysięcy sztuk, obróbka CNC o małych seriach wymaga ścisłego skupienia się na efektywności czasu przezbrojenia CNC, optymalizacji ścieżki narzędzia oraz optymalizacji kosztów obróbki CNC. Projektowanie części z uwzględnieniem wykonalności produkcji – powszechnie znane jako DFM (ang. DFM) w przypadku obróbki CNC – to najskuteczniejsze podejście do projektowania części CNC, które eliminuje zbędne koszty przezbrojenia i skraca czas dostawy.
W Rejin CNCSpecjalizujemy się w precyzyjnej, niestandardowej obróbce CNC i produkcji blach. Łącząc wieloosiowe centra obróbcze CNC ze znormalizowanym projektowaniem CNC do kontroli inżynierii wykonalności, pomagamy globalnym producentom OEM płynnie przejść od weryfikacji prototypów do sprawnej, małoseryjnej obróbki CNC.
Zrozumienie czynników kosztowych w obróbce CNC o dużej różnorodności i małej objętości
W projektach obróbki CNC HMLV koszty jednostkowe są w dużej mierze uzależnione od procedur konfiguracji maszyny, tworzenia niestandardowych oprzyrządowań i całkowitego czasu cyklu obróbki, a nie od kosztów surowców. Prawidłowa optymalizacja geometrii CNC uwzględnia te czynniki bezpośrednio przed rozpoczęciem produkcji.
Konfiguracja maszyny i wydajność mocowania przedmiotu obrabianego
Strategia realizacji prac bezpośrednio decyduje o tym, czy projekt HMLV pozostanie opłacalny, czy też będzie wiązał się ze znacznymi kosztami ogólnymi pracy.
- Priorytet obróbki w jednym ustawieniu: Wdrożenie obróbki CNC w jednym ustawieniu pozwala na obróbkę detali w jednej fazie mocowania, co zmniejsza konieczność ponownego mocowania nawet o 80%. Eliminacja wielu etapów mocowania minimalizuje skumulowane błędy pozycjonowania i skraca czas obróbki bez skrawania.
- Standardowe ustawienie uchwytów: Zastosowanie uniwersalnych szczęk miękkich lub modułowych płyt kratowych pozwala uniknąć konieczności produkcji niestandardowych uchwytów. W przypadku zamówień poniżej 50 sztuk, dedykowane, dedykowane przyrządy często zwiększają całkowite koszty projektu o 20–30%, co sprawia, że standardowe mocowanie jest niezbędne w przypadku obróbki CNC w małych partiach.
- Standaryzacja kierunku cech: wyrównanie otworów, szczelin i kieszeni wzdłuż równoległych wektorów orientacji narzędzia umożliwia narzędziom skrawającym dostęp do cech bez konieczności zmiany położenia wielu osi lub ręcznej zmiany orientacji.
Szybkość usuwania materiału a czas cyklu
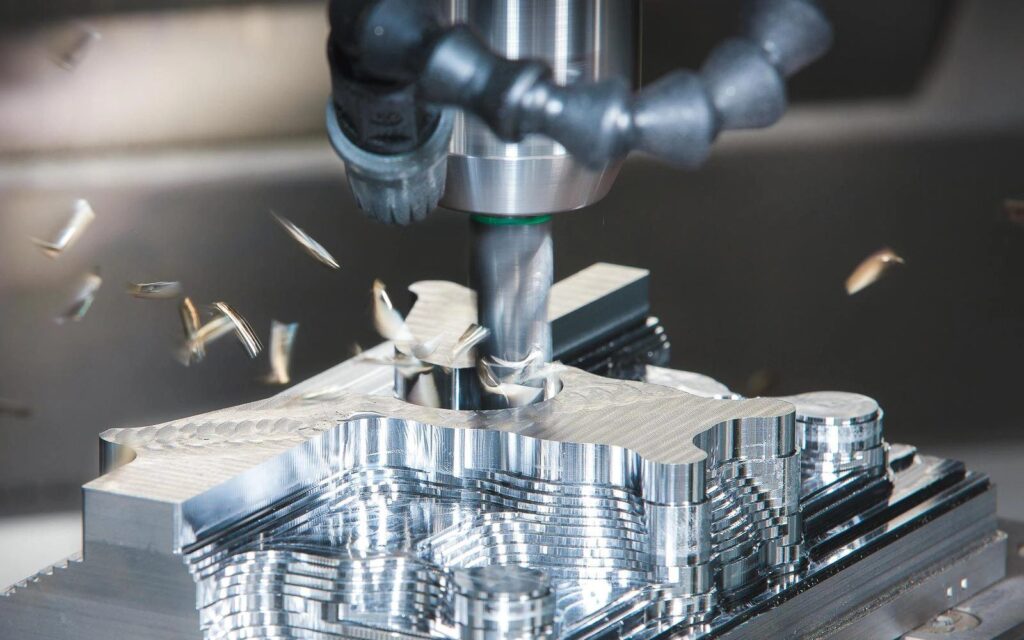
Kontrola czasu cyklu wynika z utrzymywania frezu w stałym kontakcie i pomijania powolnych lub specjalnych etapów obróbki.
- Standardowe proporcje średnic narzędzi: Promienie wewnętrzne powinny odpowiadać standardowym rozmiarom frezów trzpieniowych, takim jak 3 mm, 6 mm lub 12 mm. Pozwala to uniknąć dodatkowych wymian narzędzi i konieczności stosowania specjalnych frezów.
- Ograniczenia głębokości do szerokości kieszeni: W obróbce CNC głębokich kieszeni stosunek głębokości do szerokości kieszeni powinien być mniejszy niż 4:1. Zapewnia to dobrą wydajność usuwania materiału i zmniejsza ugięcie frezu lub drgania podczas frezowania z dużą prędkością.
Podstawowe wytyczne dotyczące geometrii DFM dla projektów CNC HMLV
Wybór odpowiednich kształtów dla kluczowych cech już na etapie projektowania CAD skraca czas cyklu i utrzymuje stałe rozmiary części. obróbka CNC o dużej różnorodności i małej objętości biegnie.
Optymalizacja wewnętrznych promieni naroży i głębokich kieszeni
Zasięg narzędzia wewnątrz wnęk może być przyczyną wibracji i dłuższego czasu pracy.
- Stosunek promienia do głębokości (R ≥ 1/3 głębokości): Wewnętrzny promień naroża CNC działa lepiej, gdy jest ustawiony nieco większy niż promień narzędzia frezującego. Frez porusza się wtedy po stabilnej krzywej, zamiast zatrzymywać się w ostrych punktach pod kątem 90 stopni. W rezultacie następuje zużycie narzędzia i drgania.
- Luz między podłogą a ścianą: Promień zaokrąglenia między podłogą a ścianą wynoszący od 0,5 mm do 1,0 mm zapobiega przedwczesnemu zużyciu krawędzi frezów walcowo-czołowych do zaokrąglania naroży. Zapewnia również równomierny rozkład naprężeń w obudowach konstrukcyjnych poddawanych rzeczywistym obciążeniom podczas eksploatacji.
- Podcięcia (narożniki typu „dog-bone”): Kwadratowe elementy współpracujące, które wchodzą w frezowane kieszenie, wymagają podcięć w kształcie litery T lub „dog-bone”. Te kształty eliminują potrzebę kosztownej obróbki elektroerozyjnej (EDM) lub stosowania bardzo małych frezów walcowo-czołowych podczas niskoseryjnej obróbki CNC.
Zarządzanie grubością ścianek i tolerancją
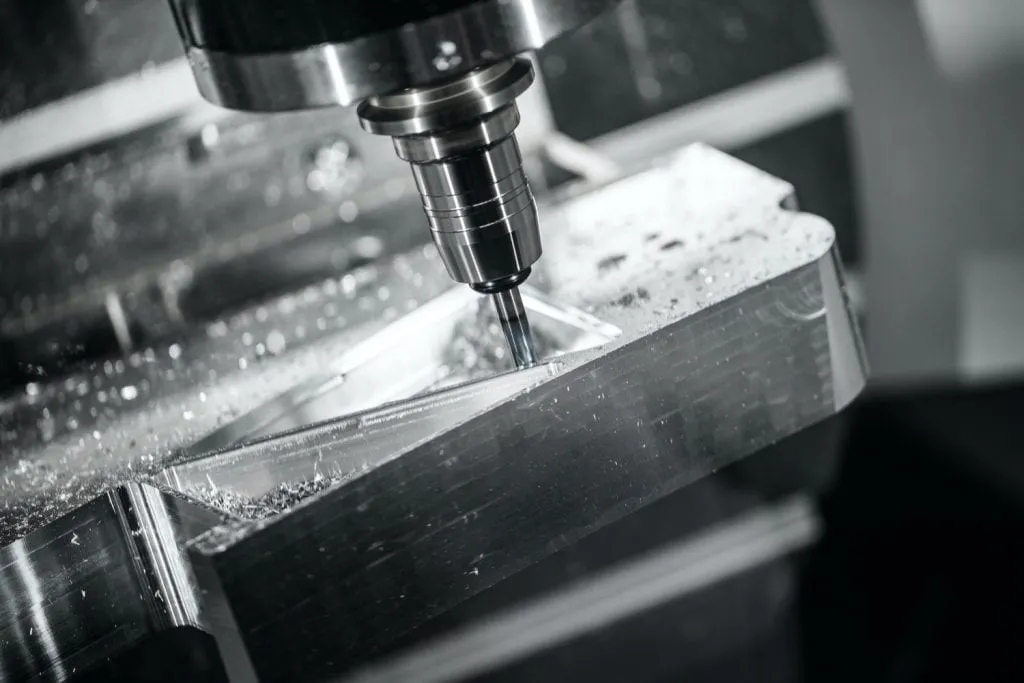
Zbyt cienkie ścianki lub zbyt wąskie tolerancje powodują wzrost ilości odpadów i wydłużają czas kontroli w przypadku obróbki CNC o małej objętości.
- Minimalne progi grubości ścianek: Obróbka CNC cienkościennych stopów aluminium, takich jak 6061-T6 i 7075, wymaga ścianek o grubości co najmniej 0,8 mm. Stal nierdzewna 304/316 i stopy tytanu wymagają ścianek o grubości powyżej 1,2 mm, aby siły skrawania nie odkształciły elementu.
- Strategia stosowania tolerancji: Większość rozmiarów niekrytycznych jest zgodna z normą ISO 2768-m z tolerancją ±0,1 mm. Wąskie tolerancje w zakresie ±0,01 mm są zarezerwowane dla pasowań łożysk, rowków uszczelniających i precyzyjnych kołków ustalających, tam gdzie są one najbardziej istotne.
- Optymalizacja głębokości gwintu: Głębokość gwintu pozostaje na poziomie 2-3 razy większym od nominalnej średnicy łącznika. Większa głębokość powyżej 3-krotności praktycznie nie generuje siły trzymania, ale znacznie zwiększa ryzyko pęknięcia gwintownika w otworze podczas produkcji.
Wybór strategicznego procesu: obróbka CNC a produkcja alternatywna
Wybór właściwego procesu produkcyjnego zależy od całkowitej wielkości zamówienia, złożoności geometrycznej i początkowych nakładów inwestycyjnych w oprzyrządowanie.
Progi ilościowe i kompromisy inżynieryjne
Zrozumienie punktów przejściowych w procesach pozwala na optymalne zarządzanie kosztami jednostkowymi na różnych etapach produkcji.
- Obróbka CNC a tłoczenie blachy: W przypadku złożonych wsporników konstrukcyjnych, obróbka CNC o dużej różnorodności i małej objętości jest idealna dla ilości od 1 do 500 sztuk na partię. Gdy skala produkcji przekroczy 2000 sztuk miesięcznie, przejście na precyzyjne tłoczenie metalu z użyciem matryc progresywnych obniża koszty jednostkowe pomimo początkowych inwestycji w oprzyrządowanie.
- Obróbka CNC a odlewanie ciśnieniowe: Obróbka CNC HMLV zapewnia pełną elastyczność projektowania obudów konstrukcyjnych o małej objętości (od 10 do 1000 sztuk). Odlewanie ciśnieniowe staje się opłacalne dopiero przy wolumenie partii przekraczającym 5000 sztuk, ze względu na wysokie koszty oprzyrządowania form i długi czas realizacji.
- Szybkie przejście na prototypowanie: Zamówienia obejmujące od 5 do 100 sztuk korzystają najlepiej z obróbki CNC w 5 osiach na jednym ustawieniu. Pozwala to na uzyskanie kompletnej geometrii części w jednym ustawieniu bez opóźnień związanych z zastosowaniem niestandardowych narzędzi.
W jaki sposób Rejin CNC zapewnia precyzję i zwinność w realizacji zamówień HMLV
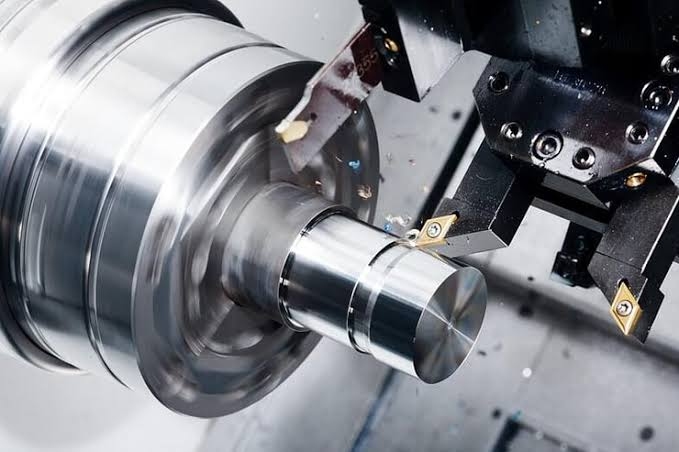
W firmie Rejin CNC integrujemy wysoce precyzyjny sprzęt do obróbki wieloosiowej z rygorystyczną kontrolą jakości, aby umożliwić szybką realizację zamówień na niestandardowe komponenty OEM.
Infrastruktura wieloosiowa i zapewnienie jakości
Nasz zakład produkcyjny łączy zaawansowane centra obróbcze z certyfikowanymi systemami zarządzania jakością. Taka konfiguracja pozwala nam dostarczać części z niezmiennie wysoką dokładnością za każdym razem.
- Wysokiej klasy park maszynowy: Nasz warsztat dysponuje ponad 100 precyzyjnymi centrami obróbczymi CNC. W skład parku maszynowego wchodzą wieloosiowe tokarko-frezarki oraz 5-osiowe maszyny CNC takich producentów jak Mazak i DMG MORI.
- Certyfikowane Zarządzanie Jakością: Posiadamy certyfikaty ISO 9001:2015 i IATF 16949. Kontrola procesów obejmuje kontrolę surowców, inspekcję pierwszego artykułu i pomiary wymiarowe na maszynie CMM.
- Kompleksowy przegląd DFMKażdy rysunek CAD klienta jest poddawany szczegółowej ocenie DFM w celu wykonania obróbki CNC przed rozpoczęciem produkcji. Weryfikacja ta wskazuje na problemy związane z obróbką CNC, ryzyko związane z obróbką cienkościenną CNC oraz wąskie tolerancje.
- Integracja obróbki pionowej: Zajmujemy się obróbką końcową we własnym zakresie. Usługi obejmują anodowanie, piaskowanie, galwanizację, malowanie proszkowe i grawerowanie laserowe, aby dostarczać części gotowe do montażu.
Studium przypadku z branży: Komponenty elektroakustyczne i robotyczne o dużej różnorodności
Naszą elastyczność produkcyjną potwierdzają długoterminowe partnerstwa w sektorach zaawansowanych technologii.
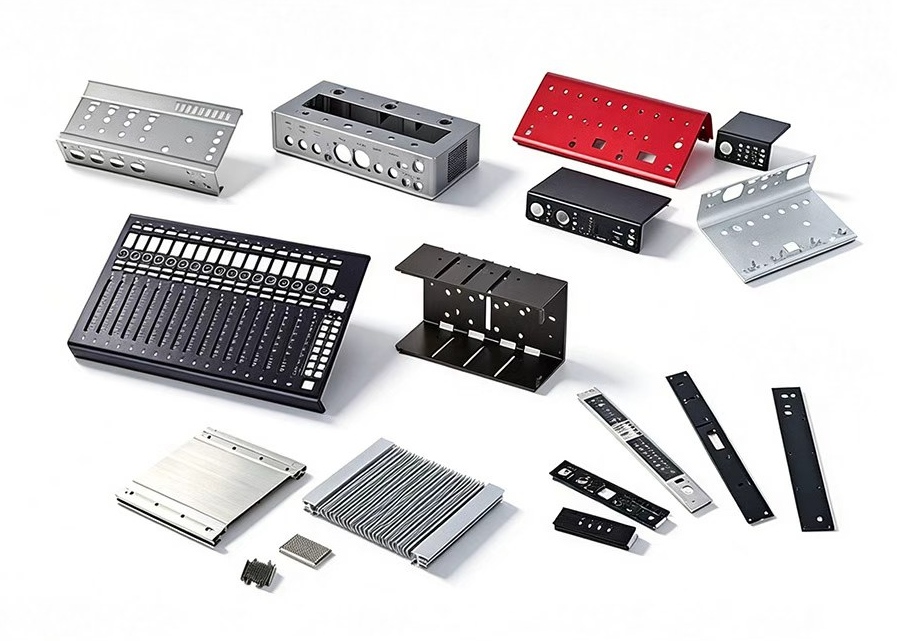
- Europejski projekt OEM dla urządzeń elektroakustycznych: Dla europejskiej marki high-endowego sprzętu audio, Rejin CNC produkuje niestandardowe aluminiowe obudowy słuchawek, panele wzmacniaczy i pokrętła sterujące. Działając w ramach harmonogramu HMLV, z miesięczną wielkością partii od 50 do 300 sztuk w 12 różnych jednostkach SKU, osiągnęliśmy ścisłe tolerancje ±0,01 mm i dostarczyliśmy precyzyjne, piaskowane, anodowane wykończenie.
- Projekt Sprzętu do Robotyki Przemysłowej: Wspierając producenta automatyki przemysłowej, Rejin CNC produkuje precyzyjne przeguby ramion i obudowy konstrukcyjne. Dzięki przekształceniu wieloelementowych konstrukcji spawanych w 5-osiowe, jednostanowiskowe komponenty CNC, czas realizacji projektów próbek został skrócony z 12 do 5 dni, osiągając 100% terminowość dostaw w miesięcznych seriach produkcyjnych od 100 do 500 sztuk.
- Skala i elastyczność zamówień: Obsługujemy prototypy od 1 sztuki do stabilnych, miesięcznych zamówień na partie przekraczające 1000 sztuk, zapewniając globalnym nabywcom elastyczne opcje zamówień dostosowane do ich dokładnej skali.
Zoptymalizuj swoje części CNC o małej objętości dzięki Rejin CNC
Zastosowanie inteligentnej optymalizacji geometrii CNC jest kluczem do kontrolowania kosztów i skrócenia czasu realizacji w projektach obróbki CNC o dużej różnorodności i małej objętości. Dokonując drobnych korekt w promieniach naroży wewnętrznych, grubościach ścianek i tolerancjach, zespoły inżynierskie mogą znacząco zoptymalizować koszty obróbki CNC bez utraty wydajności funkcjonalnej.
Współpraca z Rejin CNC zapewnia bezpośredni dostęp do specjalistycznej wiedzy w zakresie obróbki wieloosiowej CNC, zautomatyzowanego systemu DFM dla wsparcia obróbki CNC oraz certyfikowanej kontroli jakości. Niezależnie od tego, czy potrzebujesz 5 prototypów, czy małej partii obróbki CNC składającej się z 500 precyzyjnych komponentów, nasz zespół inżynierów jest gotowy przeanalizować Twój projekt i zoptymalizować go pod kątem wydajnej produkcji.
Chcesz zoptymalizować projektowanie części CNC i obniżyć koszty produkcji? Prześlij swoje rysunki CAD 2D/3D Skontaktuj się z Rejin CNC już dziś, aby w ciągu 24 godzin otrzymać kompleksowy projekt CNC do analizy wykonalności oraz konkurencyjną wycenę.
Często zadawane pytania
P: Jaki jest idealny stosunek promienia naroży wewnętrznych do kieszeni frezowanych CNC o małej objętości?
A: Zalecaną zasadą optymalizacji promienia naroża wewnętrznego CNC jest utrzymanie go na poziomie co najmniej 1/3 głębokości kieszeni, a najlepiej większym niż standardowe promienie narzędzi (np. użycie promienia 3,5 mm dla ścieżki narzędzia o średnicy 6 mm). Pozwala to uniknąć przestoju narzędzia, drgań i pęknięcia frezu podczas obróbki głębokich kieszeni CNC.
P: W jaki sposób obróbka wieloosiowa na pojedynczym ustawieniu obniża ogólne koszty produkcji HMLV?
A: Obróbka złożonego elementu za pomocą obróbki CNC w jednym ustawieniu na maszynie 5-osiowej umożliwia cięcie detali wielostronnych w jednym ustawieniu zaciskowym. Eliminuje to konieczność stosowania niestandardowych uchwytów pozycjonujących, drastycznie skraca czas ustawiania CNC i zapobiega kumulacji błędów ustawienia, obniżając koszty jednostkowe w obróbce CNC HMLV.
P: Jakie standardowe tolerancje należy określić dla cech niekrytycznych w obróbce CNC?
A: Skuteczna optymalizacja tolerancji CNC polega na stosowaniu standardowych tolerancji, takich jak ISO 2768-m (±0,1 mm), dla elementów niekrytycznych, aby zapobiec niepotrzebnym dodatkowym przebiegom wykończeniowym i nadmiernej inspekcji CMM. Wąskie tolerancje, takie jak ±0,01 mm, powinny być zarezerwowane wyłącznie dla krytycznych powierzchni styku lub gniazd łożysk.
P: Przy jakiej wielkości partii produkcyjnej należy dokonać przejścia z obróbki CNC na tłoczenie blachy?
A: Obróbka CNC w małych seriach jest zazwyczaj najbardziej opłacalna w przypadku serii poniżej 500 sztuk miesięcznie ze względu na zerowe początkowe koszty oprzyrządowania. Gdy miesięczne zapotrzebowanie na partie przekracza 2000 sztuk, przejście z małoseryjnej obróbki CNC na tłoczenie blach lub odlewanie ciśnieniowe zazwyczaj zapewnia niższe koszty jednostkowe, rekompensując początkowe inwestycje w oprzyrządowanie.


 Byli









