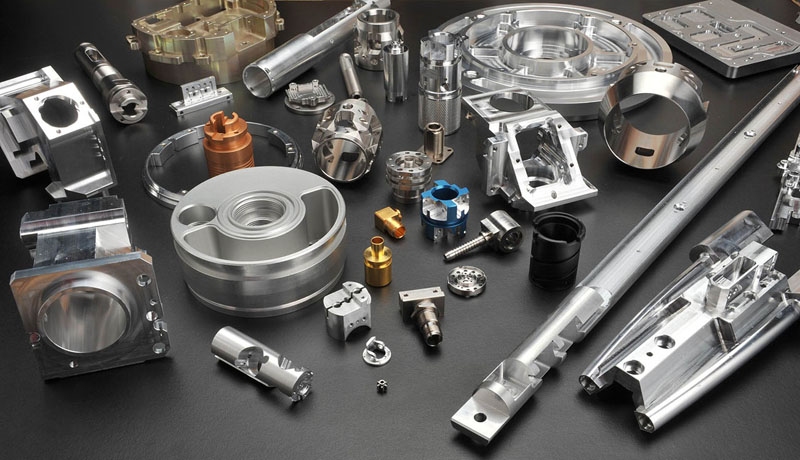
В современном B2B-производстве короткие жизненные циклы продукции и высокая степень индивидуализации сделали обработку на станках с ЧПУ с широким ассортиментом и малыми объемами предпочтительной стратегией производства в секторах робототехники, аудиооборудования, аэрокосмической отрасли и медицинского оборудования. В отличие от массового производства, где высокие затраты на оснастку амортизируются на десятки тысяч единиц, обработка на станках с ЧПУ в малых объемах требует строгого внимания к эффективности времени настройки станка, оптимизации траектории движения инструмента и оптимизации затрат на обработку. Проектирование деталей с учетом технологичности производства — широко известное как DFM для обработки на станках с ЧПУ — является наиболее эффективным подходом к проектированию деталей на станках с ЧПУ, который исключает ненужные затраты на настройку и ускоряет сроки поставки.
В Rejin ЧПУМы специализируемся на высокоточной обработке на станках с ЧПУ и изготовлении изделий из листового металла по индивидуальным заказам. Сочетая многоосевые обрабатывающие центры с ЧПУ со стандартизированным проектированием с ЧПУ для проведения инженерных проверок технологичности, мы помогаем мировым OEM-производителям плавно перейти от проверки прототипов к гибкой мелкосерийной обработке на станках с ЧПУ.
Понимание факторов, влияющих на себестоимость продукции при мелкосерийной обработке на станках с ЧПУ с широким ассортиментом продукции.
В проектах по обработке на станках с ЧПУ HMLV себестоимость единицы продукции в значительной степени определяется процедурами настройки станка, изготовлением нестандартных приспособлений и общим временем цикла обработки, а не стоимостью сырья. Правильная оптимизация геометрии станка с ЧПУ позволяет устранить эти факторы непосредственно до начала производства.
Эффективность настройки станка и фиксации заготовок
Стратегия организации работ напрямую определяет, останется ли проект HMLV экономически эффективным или повлечет за собой значительные накладные расходы на оплату труда.
- Приоритет обработки за одну установку: внедрение технологии обработки на станках с ЧПУ за одну установку позволяет обрабатывать детали за один этап зажима, сокращая необходимость повторной фиксации до 80%. Исключение нескольких этапов зажима напрямую минимизирует суммарные ошибки позиционирования и сокращает время обработки, не связанное с резкой.
- Стандартизированная юстировка зажимных приспособлений: использование универсальных мягких зажимных губок или модульных решетчатых пластин позволяет избежать изготовления нестандартных зажимных приспособлений. Для заказов менее 50 единиц изготовление нестандартных приспособлений часто увеличивает общие затраты на проект на 20-30%, что делает стандартизированное зажимание необходимым при мелкосерийной обработке на станках с ЧПУ.
- Стандартизация направления элементов: выравнивание отверстий, пазов и углублений вдоль параллельных векторов ориентации инструмента позволяет режущим инструментам получать доступ к элементам без необходимости многоосевого перепозиционирования или ручной переориентации.
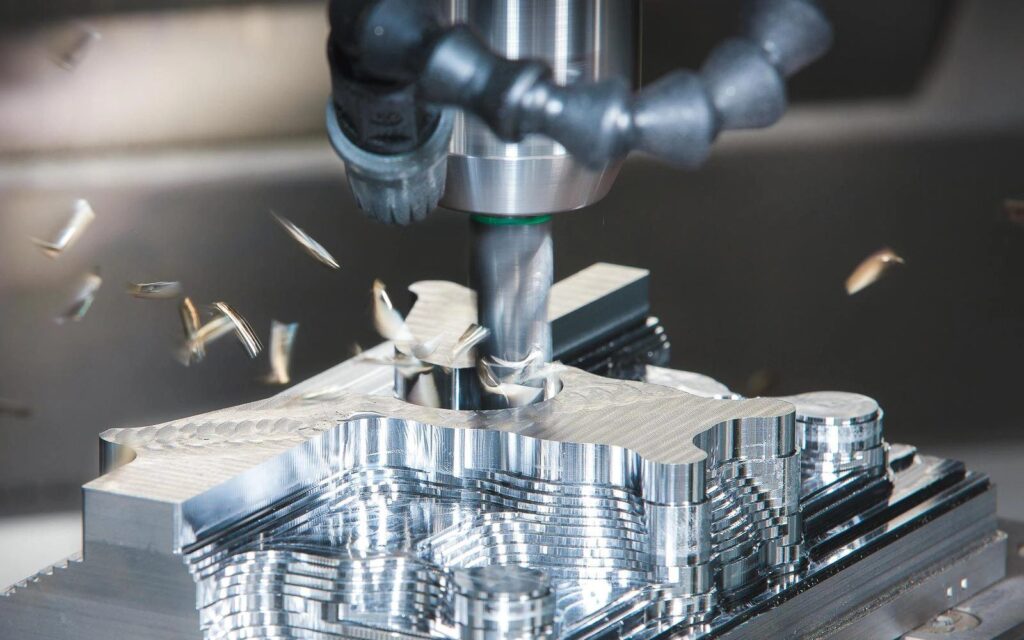
Скорость удаления материала в зависимости от времени цикла
Контроль времени цикла достигается за счет поддержания постоянного контакта режущего инструмента с обрабатываемой поверхностью и пропуска медленных или специальных этапов обработки.
- Стандартные соотношения диаметров инструмента: внутренние радиусы должны соответствовать распространенным размерам концевых фрез, таким как 3 мм, 6 мм или 12 мм. Это позволяет избежать дополнительных замен инструмента и необходимости использования специальных фрез.
- Ограничения по глубине и ширине паза: При обработке глубоких пазов на станках с ЧПУ соотношение глубины и ширины паза должно оставаться ниже 4:1. Это обеспечивает высокую скорость съема материала и снижает отклонение или вибрацию фрезы при высокоскоростном фрезеровании.
Основные рекомендации по геометрии DFM для проектов HMLV на станках с ЧПУ
Правильный выбор форм для ключевых элементов уже на этапе САПР сокращает время цикла и обеспечивает стабильность размеров деталей. Обработка на станках с ЧПУ с широким ассортиментом продукции и малыми объемами. бежит.
Оптимизация внутренних радиусов скругления углов и глубоких карманов.
Проникновение инструмента внутрь полостей может привести к вибрации и увеличению времени работы.
- Соотношение радиуса к глубине (R ≥ 1/3 глубины): радиус внутреннего угла при обработке на станках с ЧПУ лучше устанавливается немного больше радиуса фрезерного инструмента. В этом случае режущий инструмент движется по плавной кривой, а не останавливается в острых точках под углом 90 градусов. В результате снижается износ инструмента и вибрация.
- Зазор между основанием и стенкой: радиус скругления основания от 0,5 мм до 1,0 мм предотвращает преждевременный износ кромок концевых фрез, используемых для закругления углов. Он также более равномерно распределяет напряжение по конструктивным элементам, подвергающимся реальным нагрузкам в процессе эксплуатации.
- Подрезка углов (угловые соединения типа «собачья кость»): Для квадратных сопрягаемых деталей, которые вставляются в фрезерованный паз, необходима подрезка углов типа «Т-образная кость» или «собачья кость». Такая форма позволяет избежать дорогостоящей электроэрозионной обработки (ЭЭО) или использования очень маленьких концевых фрез при мелкосерийной обработке на станках с ЧПУ.
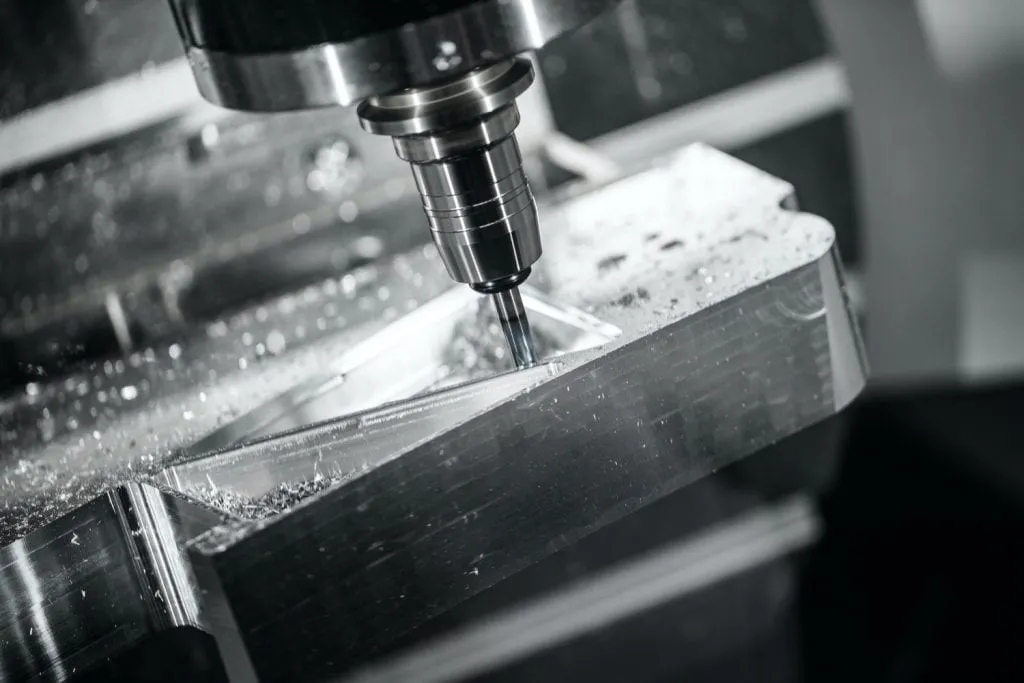
Управление толщиной стенок и допусками
Слишком тонкие стенки или более жесткие, чем необходимо, допуски приводят к увеличению брака и продлению времени контроля качества при мелкосерийной обработке на станках с ЧПУ.
- Минимальные пороговые значения толщины стенок: для обработки тонких стенок алюминиевых сплавов, таких как 6061-T6 и 7075, на станках с ЧПУ требуется толщина стенок не менее 0,8 мм. Для нержавеющей стали 304/316 и титановых сплавов требуется толщина стенок более 1,2 мм, чтобы силы резания не деформировали деталь.
- Стратегия применения допусков: Большинство некритичных размеров соответствуют стандарту ISO 2768-m с допуском ±0,1 мм. Жесткие допуски в пределах ±0,01 мм используются только для посадок подшипников, уплотнительных канавок и прецизионных установочных штифтов, где это наиболее важно.
- Оптимизация глубины резьбы: Глубина нарезанной резьбы остается в пределах от 2 до 3 кратного номинального диаметра крепежного элемента. Дополнительная глубина, превышающая 3-кратное значение, практически не увеличивает удерживающую силу, но значительно повышает риск поломки метчика в отверстии во время реального производства.
Стратегический выбор технологического процесса: обработка на станках с ЧПУ против альтернативных методов производства.
Выбор оптимального производственного процесса зависит от общего объема заказов, геометрической сложности и первоначальных инвестиций в оснастку.
Количественные пороги и инженерные компромиссы
Понимание точек перехода в процессе производства обеспечивает оптимальное управление себестоимостью единицы продукции на различных этапах производства.
- Обработка на станках с ЧПУ против штамповки листового металла: для сложных несущих кронштейнов идеально подходит мелкосерийная обработка на станках с ЧПУ с широким ассортиментом продукции, при этом количество изделий в партии составляет от 1 до 500 единиц. После того, как объем производства превышает 2000 единиц в месяц, переход к прецизионной штамповке металла с использованием прогрессивных штампов позволяет снизить себестоимость единицы продукции, несмотря на первоначальные инвестиции в оснастку.
- Обработка на станках с ЧПУ против литья под давлением: обработка на станках с ЧПУ HMLV обеспечивает полную гибкость проектирования для мелкосерийного производства конструкционных корпусов (от 10 до 1000 единиц). Литье под давлением становится экономически выгодным только при объеме партии более 5000 единиц из-за высоких затрат на пресс-формы и длительных сроков выполнения заказа.
- Переход к быстрому прототипированию: заказы от 5 до 100 штук в наибольшей степени выигрывают от 5-осевой обработки на станках с ЧПУ за одну установку, позволяя получить полную геометрию детали за одну установку без задержек, связанных с изготовлением нестандартной оснастки.
Как компания Rejin CNC обеспечивает точность и гибкость при выполнении заказов HMLV
В компании Rejin CNC мы объединяем высокоточное многоосевое обрабатывающее оборудование со строгим контролем качества, что позволяет нам оперативно выполнять заказы на изготовление компонентов для OEM-производителей.
Многоосевая инфраструктура и обеспечение качества
Наше производственное предприятие сочетает в себе передовые обрабатывающие центры и сертифицированные системы управления качеством. Такая организация работы позволяет каждый раз поставлять детали с неизменно высокой точностью.
- Высокотехнологичный парк станков: В нашем цехе установлено более 100 высокоточных обрабатывающих центров с ЧПУ. В их число входят многоосевые токарные и фрезерные станки, а также 5-осевые станки с ЧПУ от таких производителей, как Mazak и DMG MORI.
- Сертифицированная система управления качеством: Мы имеем сертификаты ISO 9001:2015 и IATF 16949. Контроль производственных процессов охватывает все этапы, от проверки сырья до контроля качества первого образца и измерения размеров на координатно-измерительной машине (CMM).
- Комплексный обзор DFMПеред началом производства каждый чертеж CAD заказчика проходит детальную оценку DFM (проектирование для обработки на станках с ЧПУ). В ходе анализа выявляются проблемы, связанные с обработкой глубоких пазов на станках с ЧПУ, риски обработки тонкостенных деталей на станках с ЧПУ и жесткие допуски.
- Интеграция вертикальной обработки: Мы осуществляем постобработку собственными силами. Наши услуги включают анодирование, пескоструйную обработку, гальваническое покрытие, порошковую покраску и лазерную гравировку для получения деталей, готовых к сборке.
Пример из практики отрасли: Высокотехнологичные электроакустические и робототехнические компоненты
Наша производственная гибкость подтверждается долгосрочным партнерством в высокотехнологичных отраслях.
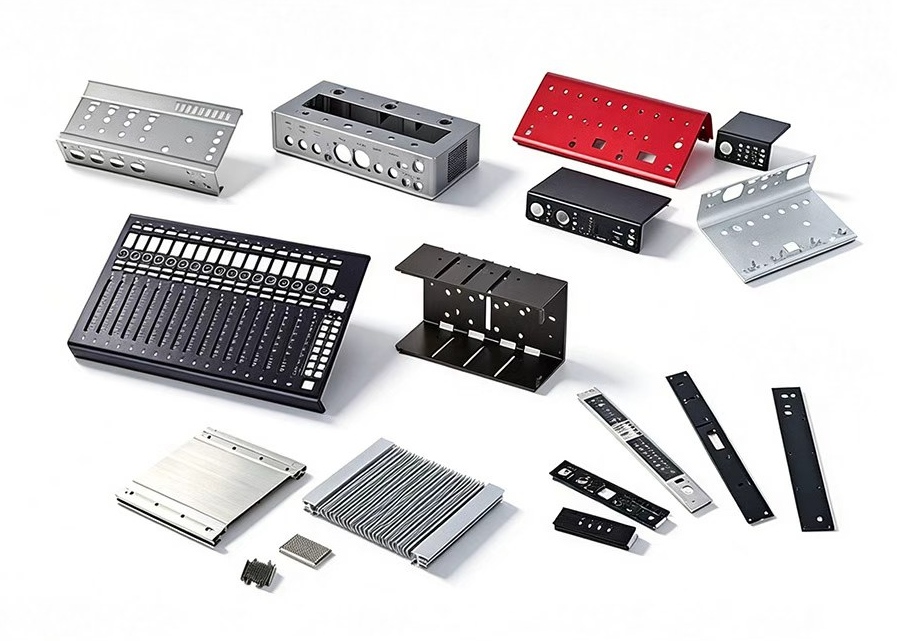
- Европейский OEM-проект по электроакустическим устройствам: для европейского бренда высококачественной аудиотехники компания Rejin CNC производит на заказ алюминиевые корпуса для наушников, панели усилителей и регуляторы. Работая по графику HMLV с ежемесячными партиями от 50 до 300 единиц по 12 различным артикулам, мы достигли жестких допусков ±0,01 мм и обеспечили высококачественное анодированное покрытие с пескоструйной обработкой.
- Проект по разработке оборудования для промышленной робототехники: Компания Rejin CNC, оказывая поддержку производителю оборудования для промышленной автоматизации, выпускает прецизионные шарниры для манипуляторов и конструкционные корпуса. Благодаря преобразованию многокомпонентных сварных конструкций в компоненты, обрабатываемые на 5-осевом станке с ЧПУ за одну установку, сроки разработки образцов сократились с 12 до 5 дней, что позволило достичь 100% своевременной поставки при ежемесячном производстве от 100 до 500 единиц продукции.
- Масштаб и гибкость заказов: Мы поддерживаем производство прототипов, начиная от 1 единицы, и стабильные ежемесячные партии заказов от 1000+ единиц, предоставляя глобальным покупателям гибкие варианты закупок, адаптированные к их конкретным масштабам.
Оптимизируйте мелкосерийное производство деталей на станках с ЧПУ с помощью Rejin CNC.
Применение интеллектуальной оптимизации геометрии станков с ЧПУ является ключом к контролю затрат и ускорению сроков выполнения заказов в проектах по мелкосерийной обработке деталей на станках с ЧПУ с широким ассортиментом продукции. Внося небольшие корректировки во внутренние радиусы углов, толщину стенок и допуски, инженерные группы могут добиться существенной оптимизации затрат на обработку на станках с ЧПУ без ущерба для функциональных характеристик.
Сотрудничество с Rejin CNC предоставляет вам прямой доступ к экспертным знаниям в области многоосевой обработки на станках с ЧПУ, автоматизированной поддержке проектирования с учетом технологичности производства (DFM) и сертифицированному контролю качества. Независимо от того, требуется ли вам 5 опытных образцов или небольшая партия из 500 прецизионных компонентов, наша инженерная команда готова проанализировать ваш проект и оптимизировать его для эффективного производства.
Готовы оптимизировать конструкцию деталей, изготовленных на станках с ЧПУ, и снизить производственные затраты? Загрузите свои 2D/3D CAD-чертежи. Обратитесь в компанию Rejin CNC сегодня, чтобы получить комплексный проект станка с ЧПУ для анализа технологичности изготовления и конкурентоспособное ценовое предложение в течение 24 часов.
Часто задаваемые вопросы
В: Каково оптимальное соотношение радиусов внутренних углов для карманов, изготовленных на станках с ЧПУ в небольших объемах?
A: Рекомендуемое эмпирическое правило для оптимизации радиуса внутреннего скругления паза на станке с ЧПУ — держать его не менее чем на 1/3 глубины паза, а в идеале — больше стандартных радиусов инструмента (например, использовать радиус 3,5 мм для траектории движения фрезы 6 мм). Это позволяет избежать застревания инструмента, вибрации и поломки фрезы при обработке глубоких пазов на станке с ЧПУ.
В: Каким образом одностанционная многоосевая обработка позволяет снизить общие производственные затраты на обработку материалов высокой плотности (HMLV)?
A: Обработка сложных деталей с использованием однопозиционной обработки на 5-осевом станке с ЧПУ позволяет вырезать многогранные элементы за одну операцию зажима. Это исключает необходимость в специальных позиционирующих приспособлениях, значительно сокращает время настройки станка с ЧПУ и предотвращает накопление ошибок выравнивания, снижая накладные расходы на настройку каждого изделия при обработке на станках с ЧПУ HMLV.
В: Какие стандартные допуски следует указывать для некритичных элементов при обработке на станках с ЧПУ?
A: Эффективная оптимизация допусков ЧПУ включает применение стандартных допусков, таких как ISO 2768-m (±0,1 мм), для некритических элементов, чтобы предотвратить ненужные вторичные проходы чистовой обработки и дополнительные затраты на контроль с помощью КИМ. Жесткие допуски, такие как ±0,01 мм, следует применять исключительно к критически важным сопрягаемым поверхностям или посадочным местам подшипников.
В: При каком объеме производственной партии следует переходить от обработки на станках с ЧПУ к штамповке листового металла?
А: Мелкосерийная обработка на станках с ЧПУ, как правило, наиболее экономически эффективна при объемах производства менее 500 единиц в месяц, поскольку первоначальные затраты на оснастку равны нулю. Когда ежемесячный объем заказов превышает 2000 единиц, переход от мелкосерийной обработки на станках с ЧПУ к штамповке листового металла или литью под давлением обычно приводит к снижению себестоимости единицы продукции, компенсируя первоначальные инвестиции в оснастку.


 Они были









