

Étude de cas sur l'usinage CNC · Équipement audio
Une marque audio européenne a passé des mois à refuser des boîtiers présentant des marques de rivets visibles sur la plaque arrière. Le rivetage intégré sans joint, développé en interne par Rejin CNC, offre une face arrière parfaitement plane, sans aucun trou traversant. Usiné à ±0,01 mm, anodisé en interne et certifié conforme à la norme IATF 16949 en production de masse, ce procédé garantit un résultat impeccable.
L'histoire
Une véritable histoire d'ingénierie : un défaut visible, trois fournisseurs défaillants et le processus qui a permis de le corriger.
Les plus belles histoires d'ingénierie commencent souvent par un minuscule défaut visible. Pour une marque audio européenne qui s'apprêtait à lancer un nouveau simulateur d'amplificateur analogique, ce défaut se trouvait sur la plaque arrière : des rangées de marques de rivets en relief qui donnaient à un produit haut de gamme une allure bon marché.
Le produit était un simulateur d'ampli guitare compact, conçu en France et vendu dans le monde entier. Son design industriel était épuré : un boîtier en aluminium brossé avec des commandes gravées au laser, pensé pour les musiciens soucieux de la qualité sonore. De face, le produit paraissait impeccable. De dos, un design plus traditionnel. par rivetage Des marques en relief sont apparues là où les rivets ont pénétré la plaque d'aluminium. Chaque unité portait ces marques, et chacune d'elles nuisait à l'image haut de gamme que la marque avait mis des années à construire.
Pendant des mois, l'équipe d'approvisionnement de la marque a cherché une meilleure solution. Elle a évalué des ateliers d'usinage dans trois pays. Certains ont affirmé que les marques étaient inévitables : « C'est le principe du rivetage. » D'autres ont proposé de les masquer avec des autocollants ou de la peinture, ce que les ingénieurs ont catégoriquement refusé. Un fournisseur a proposé une alternative moins coûteuse en métal moulé sous pression, modifiant ainsi le poids, le toucher et le prix du produit. Aucun d'eux n'a résolu le véritable problème.
L'équipe de la marque a ensuite été mise en relation avec Rejin CNC. Au lieu de se contenter d'un devis pour le dessin tel quel, nos ingénieurs ont réalisé une analyse de fabricabilité (DFM) gratuite et proposé une solution que les autres ateliers n'avaient jamais évoquée : une procédé de rivetage intégré sans soudure — Colonnes d'écrous pressées vers l'intérieur par l'arrière, scellées dans le matériau, sans aucun trou traversant et avec une plaque arrière parfaitement plane. Aucune marque. Aucune bosse. Aucun autocollant.
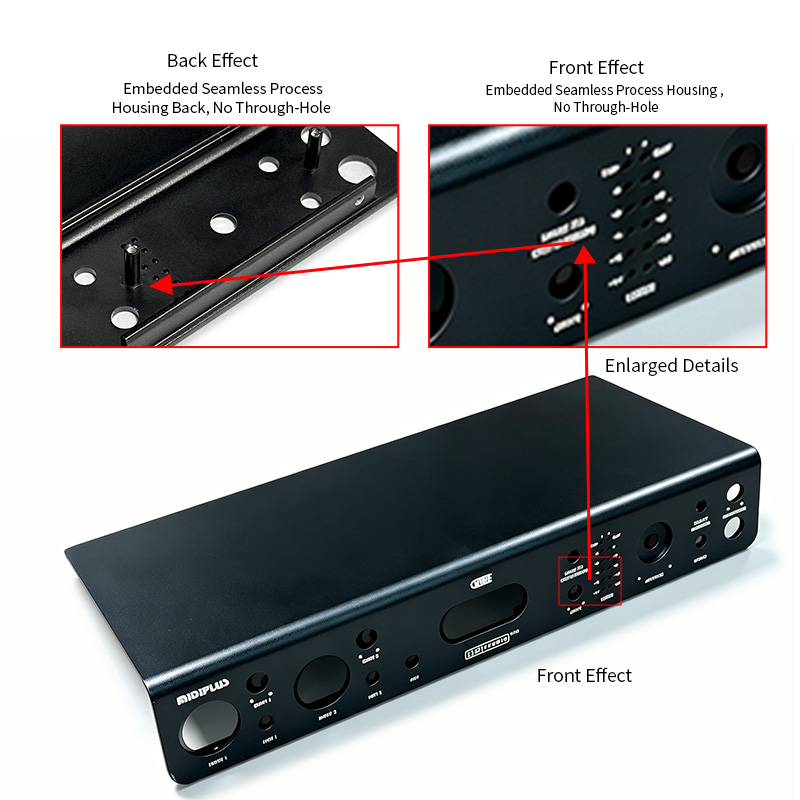
Comment le premier échantillon a tout changé. Le premier article reçu présentait une plaque arrière si plane que l'équipe qualité du client a dû la vérifier deux fois au doigt. Les dimensions ont été validées du premier coup. L'assemblage était parfait. La structure à rivets intégrés a passé avec succès les tests d'arrachement. Ce premier article est devenu la référence pour tous les lots suivants, et la marque a connu un succès fulgurant.
Les points sensibles du client
Six problèmes que tous les ateliers candidats n'ont pas réussi à résoudre avant Rejin CNC.
Les rivets traversants ont laissé des marques en relief sur la plaque arrière — chaque unité portait les traces qui avaient altéré la surface lisse.
Les bosses donnaient à ce produit audio haut de gamme une allure bon marché en rayon, nuisant directement au positionnement de la marque.
Les rivets traversant la plaque compromettaient l'intégrité structurelle et risquaient de provoquer des problèmes de dégagement avec les composants électroniques internes.
La couleur a varié d'un lot à l'autre, et les marques sont devenues encore plus visibles après l'application du revêtement — deux problèmes en un seul fini.
Les fournisseurs ont présenté les plans tels quels et ont qualifié les marques de rivets d’« inévitables » au lieu de proposer un meilleur procédé.
Les ateliers traitaient les échantillons, mais la qualité et les délais ont été compromis lorsque la production a atteint son volume maximal.
Aperçu du projet
Boîtiers en aluminium usinés CNC pour équipements audio — simulateurs d'amplificateurs, cartes son et interfaces audio — conçus autour des machines CNC de Rejin rivetage intégré sans soudure développé en interne: une plaque arrière entièrement plate sans aucune marque de rivet, une structure monobloc et une résistance optimisée.
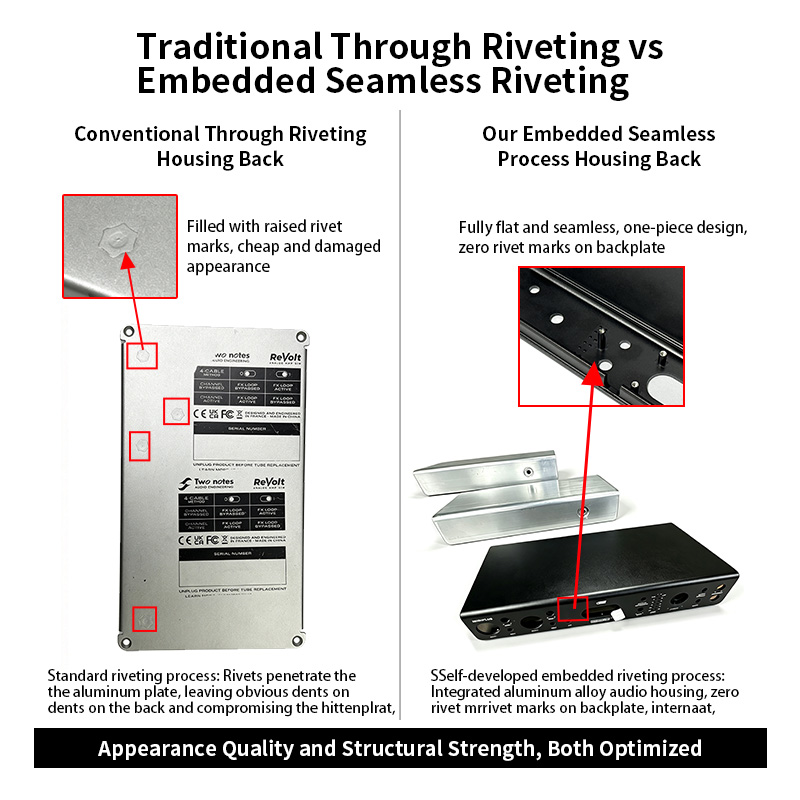
Procédé traditionnel par rivetage contre notre procédé intégré sans soudure — l'apparence et la résistance sont optimisées.
Notre solution d'ingénierie
La différence n'a jamais résidé dans une seule machine, mais dans un système d'ingénierie complet construit autour d'un seul processus.
Riveter
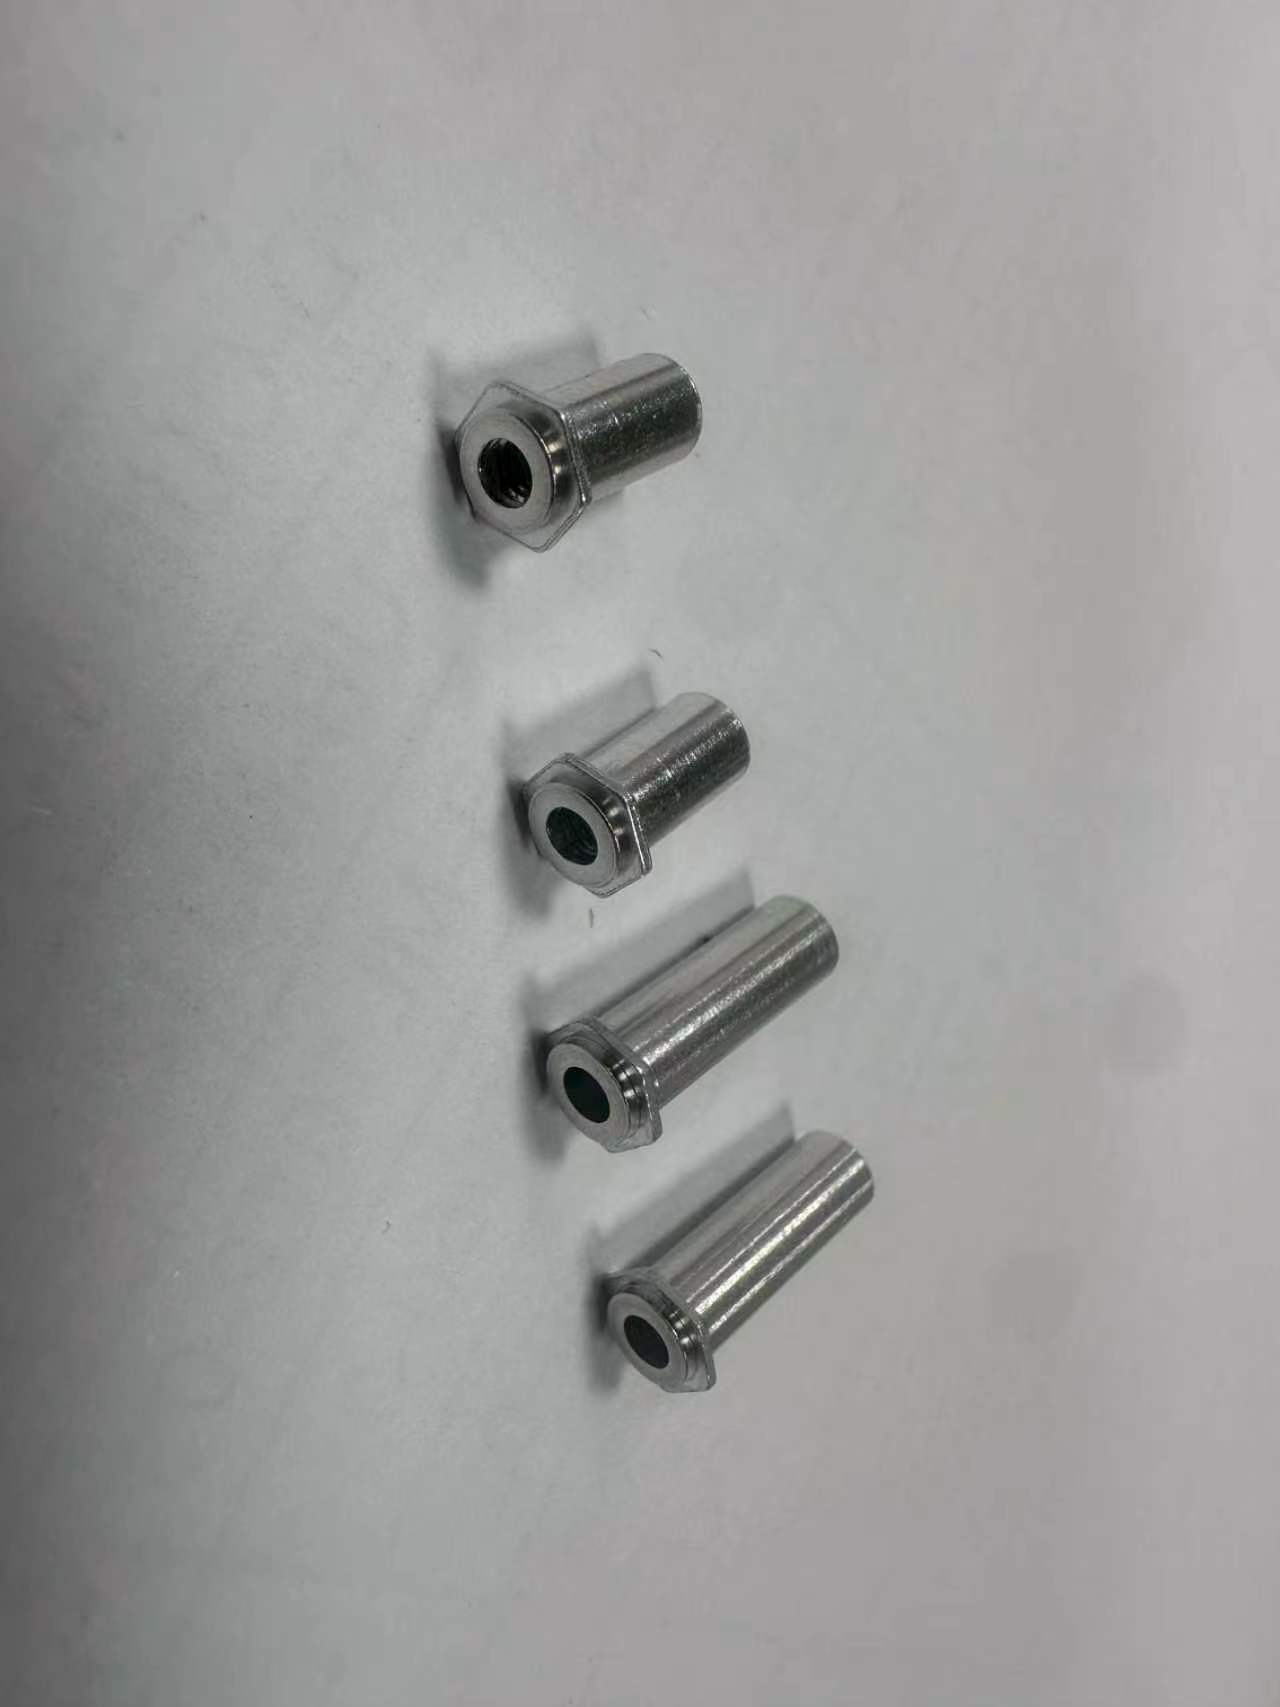
Les colonnes d'écrous sont pressées vers l'intérieur et scellées à l'intérieur du matériau en une seule opération — pas de trous traversants, pas de marques en relief et une plaque arrière parfaitement plane qui réussit le test du bout des doigts à chaque fois.
usinage
L'usinage de billettes avec un bridage intégré à 5 axes maintient une géométrie à parois minces sans distorsion, en conservant une tolérance de ±0,01 mm sur les caractéristiques critiques.
Surface
L'anodisation mate ou brillante avec logos gravés au laser est réalisée en interne — finition de surface uniforme, sans sous-traitance, sans dérive de couleur.
Inspection
Chaque caractéristique critique est mesurée par machine à mesurer tridimensionnelle (MMT) sur chaque pièce, et les données sont archivées par lot de production pour une traçabilité complète.
Qualité
L'inspection standardisée et le SPC permettent de maintenir une homogénéité élevée des lots — la même qualité exigée par les équipementiers automobiles, appliquée au matériel audio.
Ingénierie
Nous examinons vos fichiers CAO avant l'outillage, signalons les problèmes de fabricabilité et concevons le processus en fonction de la pièce — l'examen qui a permis de convaincre ce client est gratuit pour chaque projet.
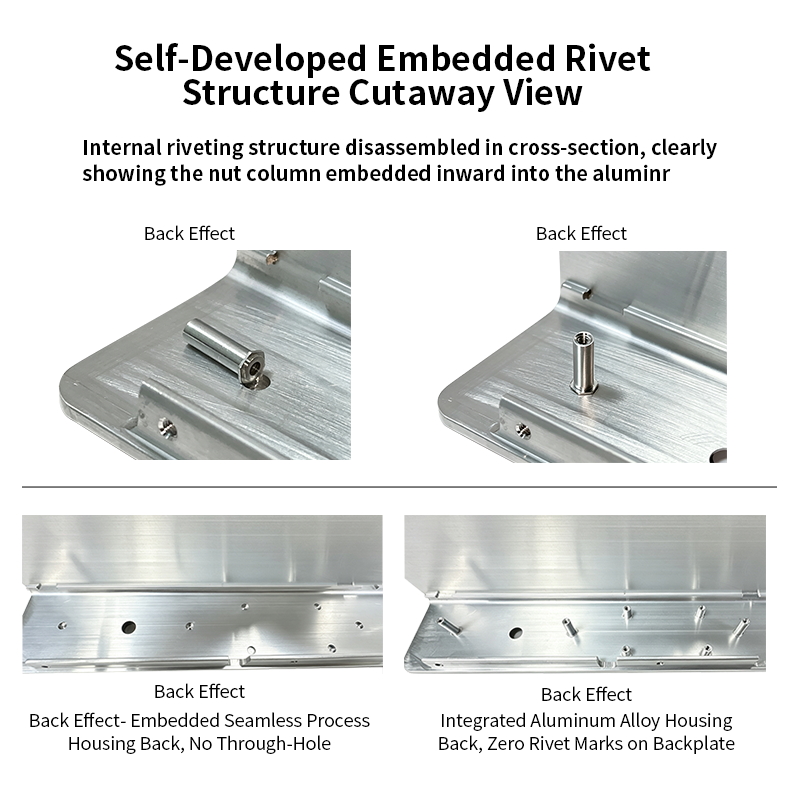
Vue en coupe — colonnes d'écrous encastrées, pas de trou traversant, aucune marque sur la plaque arrière.
Le rivetage standard consiste à enfoncer les rivets dans la plaque, ce qui crée des marques à l'arrière et compromet le dégagement des composants internes. Notre procédé intégré intègre la colonne d'écrou à l'intérieur du matériau : l'arrière reste lisse, l'assemblage est solide et le produit présente enfin l'aspect escompté.
Défis que nous avons surmontés
Problèmes concrets rencontrés en production — cause profonde, solution et résultat obtenu aujourd'hui.
Processus de fabrication
Chaque étape est documentée par un contrôle en cours de production, la qualité est donc intégrée dès la conception et non vérifiée à la fin.
Un lingot d'aluminium 6063-T5 est sélectionné et extrudé pour obtenir une forme quasi-définitive — des propriétés de matériau stables et une quantité de matière brute d'usinage réduite pour chaque série.
L'usinage de billettes avec un bridage intégré à 5 axes permet de maintenir une géométrie à parois minces — tolérance contrôlée à ±0,01 mm sur les caractéristiques critiques.
Un procédé de rivetage développé en interne permet d'assembler le boîtier en une seule étape : colonnes d'écrous encastrées, aucun trou traversant, plaque arrière entièrement plate.
La préparation uniforme de la surface mate élimine les traces d'usinage et prépare la pièce pour un revêtement uniforme.
Anodisation mate ou brillante avec logos gravés au laser — couleur uniforme, graphismes nets et résistants à la décoloration.
Inspection CMM dimensionnelle complète, contrôle de la cohérence des lots et emballage protecteur avant exportation — les défauts ne sont jamais expédiés.
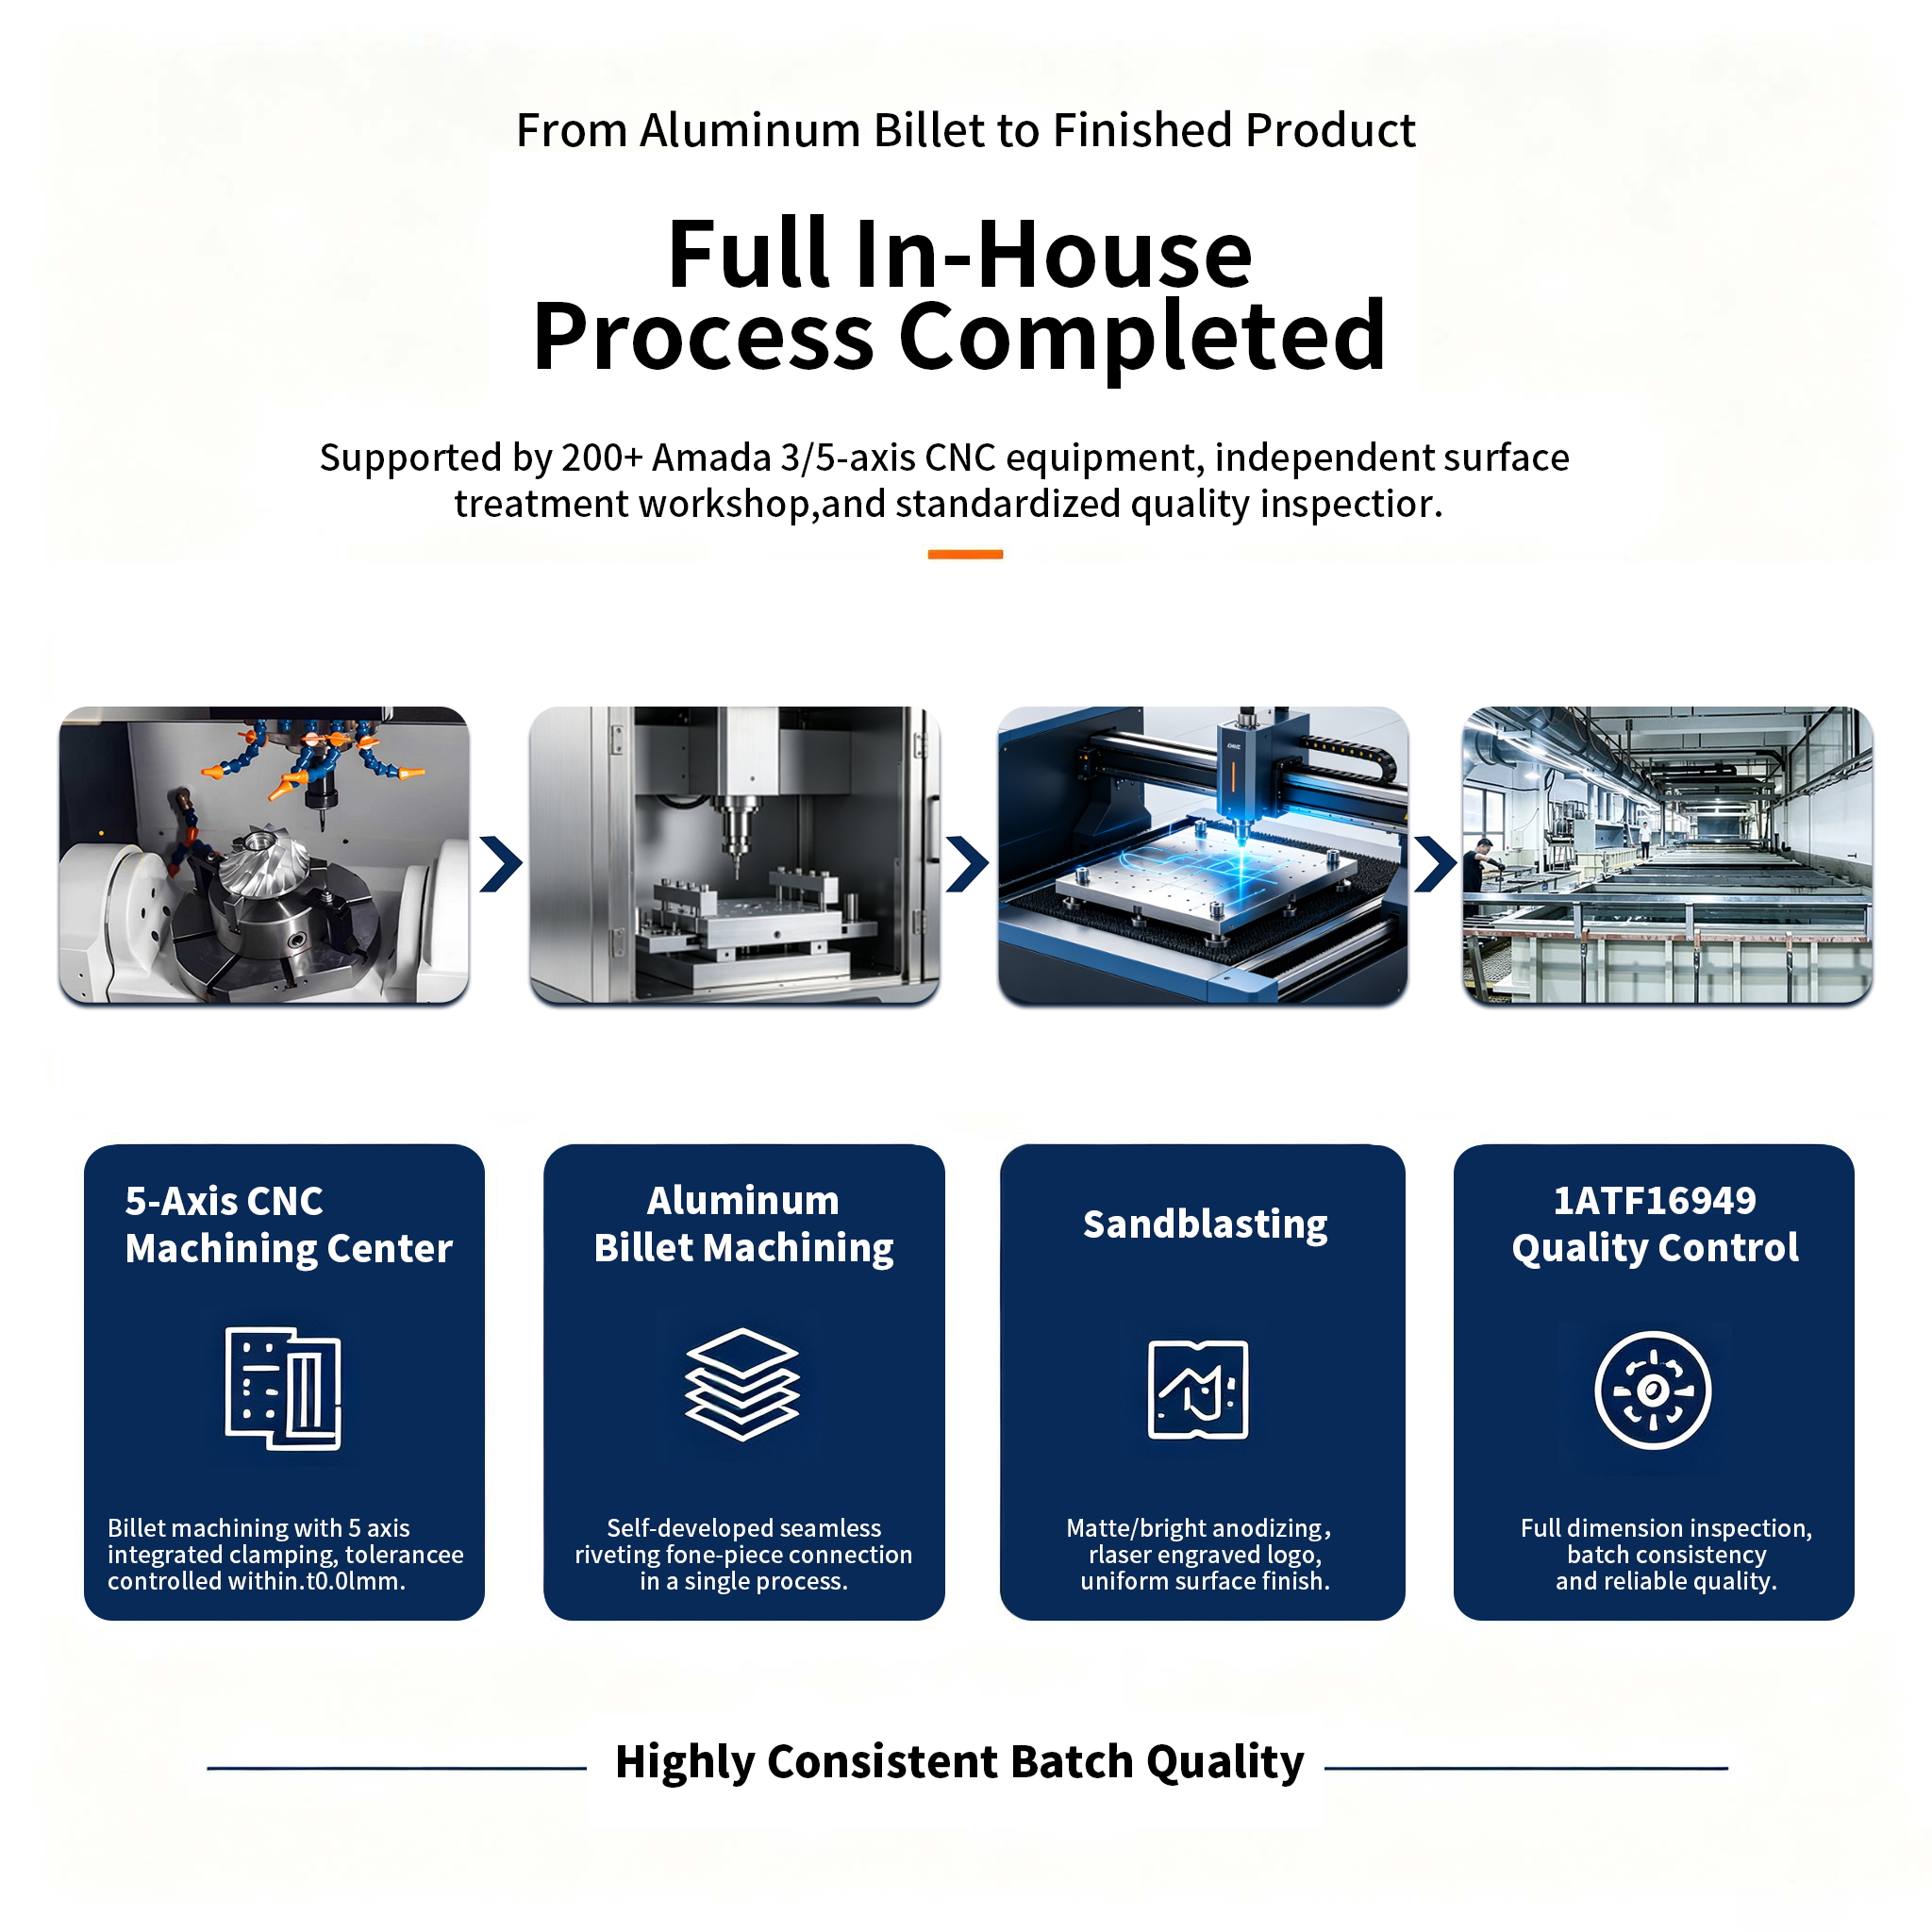
De la billette d'aluminium au produit fini — plus de 200 machines CNC Amada 3/5 axes, atelier de surface indépendant, contrôle qualité standardisé.
Nos ingénieurs ont mis au point ce procédé en interne. La colonne d'écrou est pressée vers l'intérieur et scellée dans le matériau ; observez comment la plaque arrière reste parfaitement plane, sans aucune marque.
Assurance qualité
Chaque spécification clé est vérifiée à l'aide d'une machine à mesurer tridimensionnelle (MMT), d'un comparateur de surface et d'un colorimètre sur chaque lot de production — les données sont archivées par lot pour une traçabilité complète.
| Spécification | Exigence | Réalisé | Méthode |
|---|---|---|---|
| Planéité de la plaque arrière | Parfaitement plat, aucune marque de rivet | Réussite à 100% | jauge visuelle et de surface |
| Tolérance d'usinage | ±0,01 mm | ±0,01 mm | Mesure CMM |
| résistance des rivets | Conforme aux spécifications d'extraction du fabricant d'origine | Passé | Test d'extraction |
| Couleur d'anodisation | ΔE < 1,5 vs. maître | ΔE < 1,0 en moyenne | colorimètre |
| résistance au brouillard salin | 72 h, aucune corrosion | Passé | ASTM B117 |
| Cohérence du lot | Inspection dimensionnelle à 100 % | Réussite à 100% | MMT pleine dimension |
Pourquoi Rejin CNC
La marque nous a comparés à des boutiques dans trois pays. Voici ce qui a fait pencher la balance.
par rapport au rivetage standard
Absence totale de trous traversants, plaque arrière plate, joint plus résistant — un procédé que les clients ne peuvent obtenir auprès des fournisseurs de produits de base, protégé par des années de perfectionnement interne.
par rapport à la finition externalisée
Usinage, sablage, anodisation et marquage laser sous un même toit — pas d'intermédiaires, pas de dérive de couleur, pas d'excuses de tiers.
par rapport à l'échantillonnage par lots
Dimensions critiques mesurées sur chaque pièce, chaque lot vérifié — les défauts ne sont jamais expédiés sur votre ligne de production.
par rapport au soutien axé sur les ventes
Vous parlez directement aux personnes qui gèrent les machines et le processus — réponses techniques en quelques heures, DFM en 48 heures.
Résultats du projet
Le premier lot répondait parfaitement aux normes de la marque, et la relation n'a fait que se renforcer depuis.
Commentaires des clients
Citations directes des personnes qui gèrent ce programme côté client.
« La plaque arrière est enfin parfaitement lisse. Aucune marque de rivet, aucune bosse — elle a l'aspect d'un produit haut de gamme. »
« Lot après lot, la couleur d'anodisation correspond à l'échantillon de référence. Nous avons cessé de vérifier la couleur à réception. »
« Le logiciel DFM de Rejin a permis de déceler des problèmes d'assemblage que nos fournisseurs précédents n'avaient jamais mentionnés. Les livraisons ont été effectuées dans les délais impartis pendant trois années consécutives. »
Diagnostic DFM gratuit · Devis en 24 heures
Envoyez-nous votre fichier CAO et obtenez une analyse DFM gratuite avec un devis détaillé sous 24 heures.


