

Пример из практики обработки на станках с ЧПУ · Аудиооборудование
Европейский производитель аудиотехники потратил несколько месяцев на отбраковку корпусов с видимыми следами заклепок на задней панели. Разработанная компанией Rejin CNC технология бесшовной заклепки обеспечивает идеально плоскую заднюю панель без сквозных отверстий — обработка с точностью ±0,01 мм, анодирование собственного производства и проверка соответствия стандарту IATF 16949 в серийном производстве.
История
Реальная инженерная история — видимый дефект, три несостоявшихся поставщика и процесс его устранения.
Некоторые из лучших инженерных историй начинаются с крошечного видимого дефекта. Для европейского производителя аудиотехники, готовившегося к запуску нового аналогового симулятора усилителя, дефект располагался прямо на задней панели: ряды выпуклых следов от заклепок, которые придавали премиальному продукту дешевый вид.
Продукт представлял собой компактный симулятор гитарного усилителя, разработанный во Франции и продаваемый по всему миру. Дизайн был лаконичным: корпус из шлифованного алюминия с лазерной маркировкой элементов управления, разработанный для музыкантов, ориентированных на качество звука, которые его приобретут. Спереди устройство выглядело безупречно. Сзади – традиционный дизайн. посредством клепки Остались выпуклые вмятины в местах, где заклепки проникали в алюминиевую пластину. На каждом экземпляре были эти следы, и каждый экземпляр подрывал премиальный внешний вид, который бренд создавал годами.
В течение нескольких месяцев команда по закупкам бренда искала лучшее решение. Они оценивали механические цеха в трех странах. Некоторые цеха утверждали, что следы неизбежны — «так устроена клепка». Другие предлагали скрыть следы наклейками или краской, но инженеры категорически отвергли эти предложения. Один из поставщиков предложил более дешевую альтернативу — литье под давлением, которое изменило вес, тактильные ощущения и стоимость изделия. Ни один из них не решил реальную проблему.
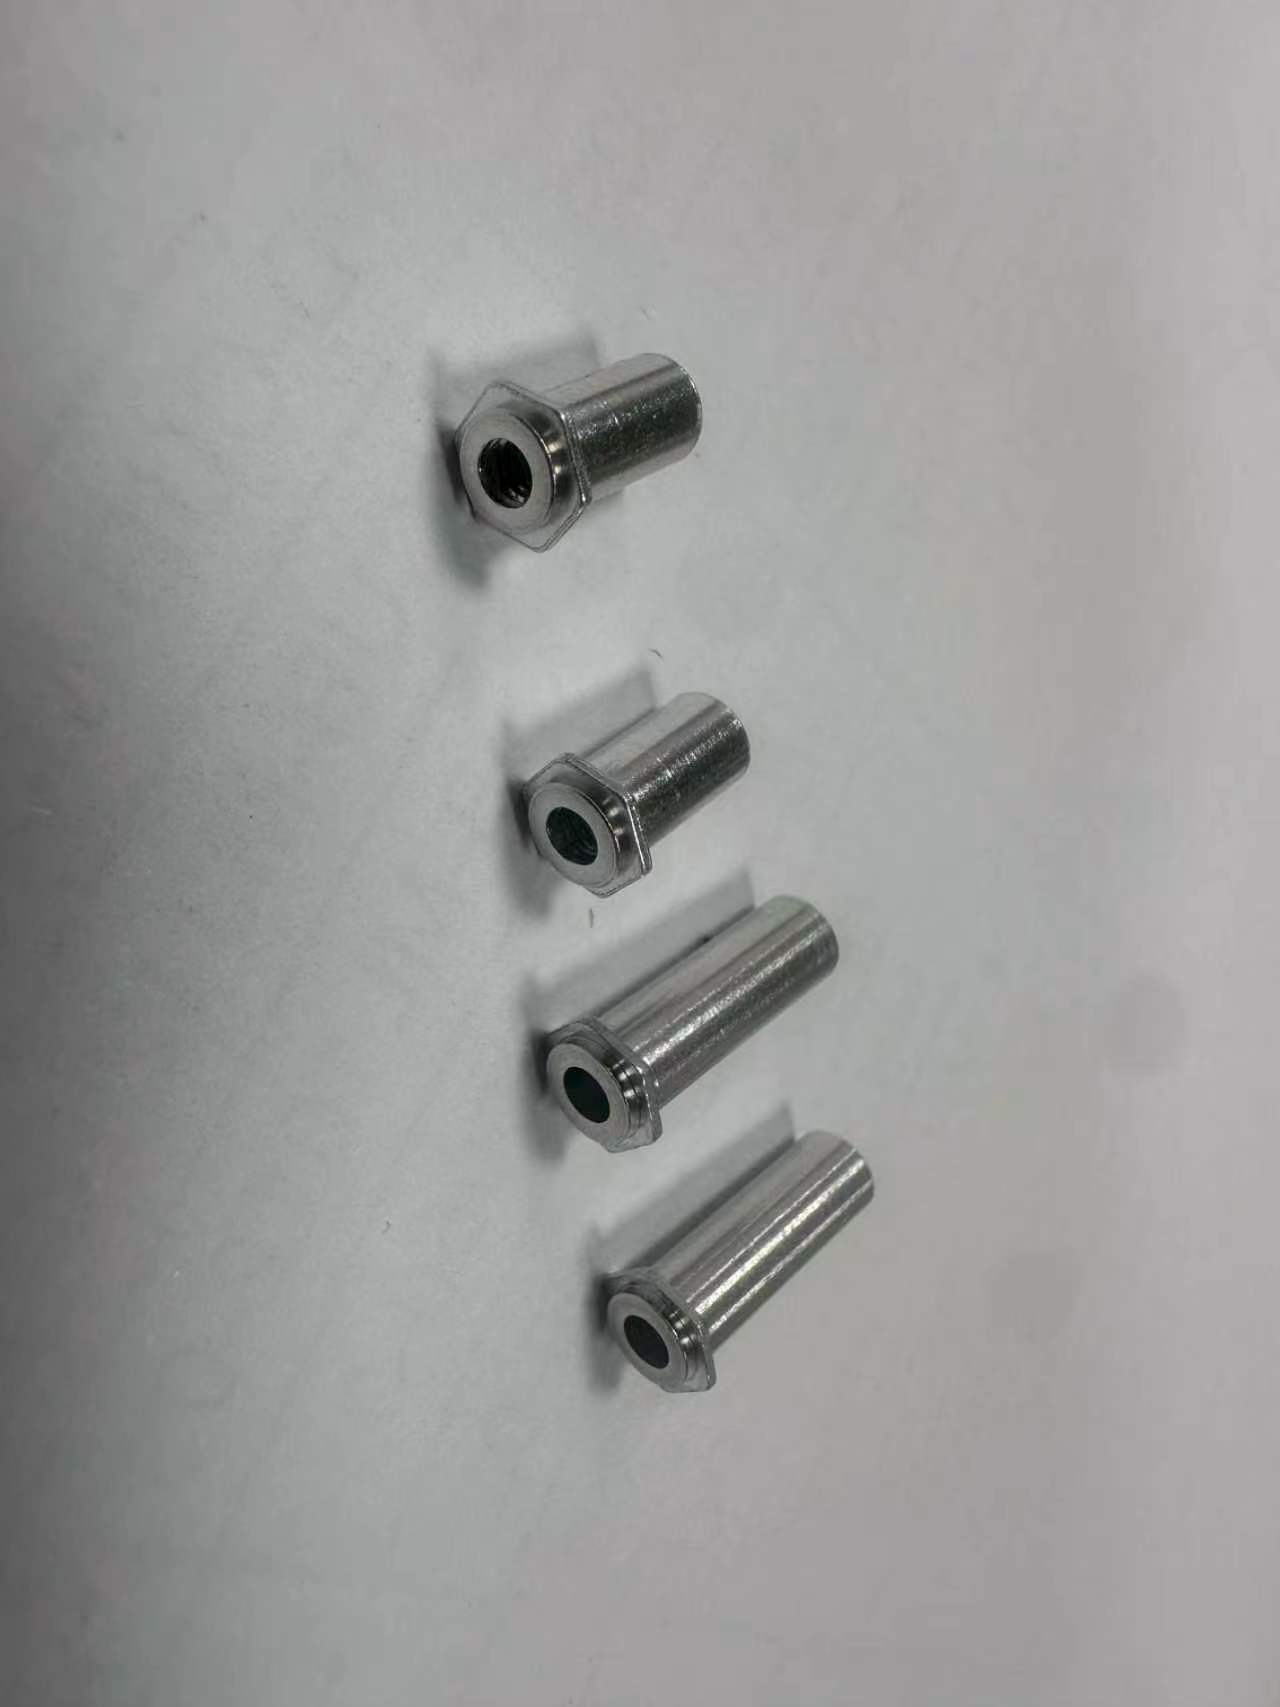
Затем команду бренда направили в компанию Rejin CNC. Вместо того чтобы просто предоставить чертеж в неизменном виде, наши инженеры провели бесплатный анализ DFM (проектирование с учетом технологичности производства) и предложили то, о чем другие компании никогда не упоминали: встроенный бесшовный процесс клепки — Гаечные стойки, вдавленные внутрь с обратной стороны, герметично запечатаны внутри материала, без сквозных отверстий и с совершенно плоской задней пластиной. Без следов. Без вмятин. Без наклеек.
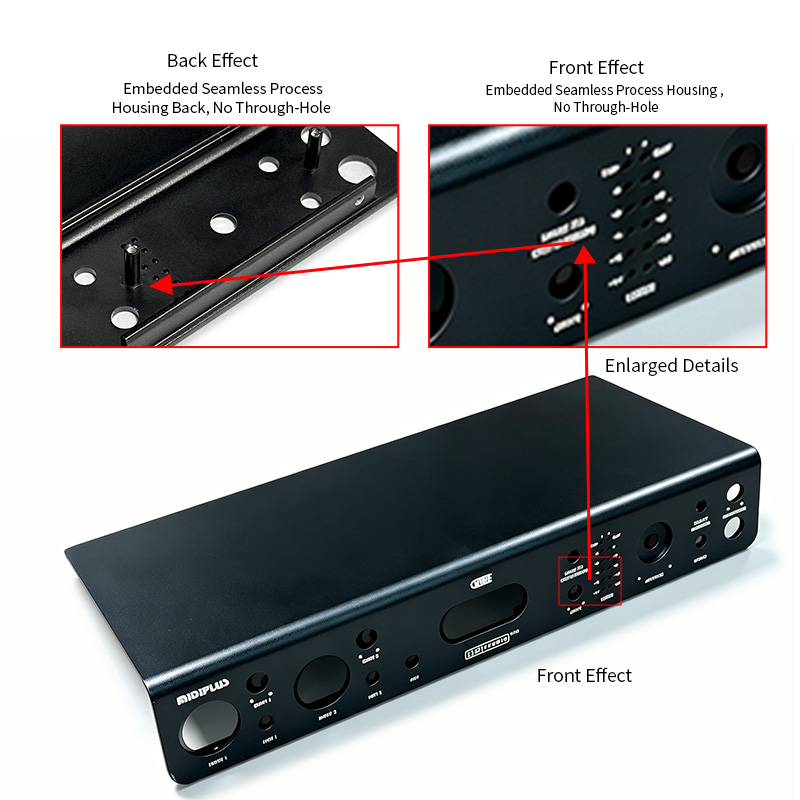
Как первый образец изменил всё. Первый образец прибыл с настолько ровной задней пластиной, что команда контроля качества заказчика дважды провела по ней пальцами, чтобы убедиться в этом. Проверка размеров прошла с первого раза. Сборка была идеальной. Встроенная заклепочная конструкция прошла испытания на вырыв с запасом прочности. Этот первый образец стал эталоном для всех последующих партий — и бренд больше никогда не оглядывался назад.
Болевые точки клиента
Шесть проблем, которые ни одно из предприятий-кандидатов не смогло решить до появления Rejin CNC.
Заклепки оставили на задней пластине выпуклые вмятины — на каждом экземпляре сохранились следы, нарушающие целостность поверхности.
Вмятины придали высококачественному аудиопродукту вид дешевого товара на полках магазинов, что напрямую навредило позиционированию бренда.
Заклепки, проникающие в пластину, нарушали структурную целостность и создавали риск проблем с зазорами для внутренней электроники.
Цвет менялся от партии к партии, а пятна становились еще более заметными после нанесения покрытия — две проблемы в одном покрытии.
Поставщики представили чертежи в том виде, в каком они были, и назвали следы от заклепок «неизбежными», вместо того чтобы предложить более совершенный процесс.
Магазины работали с образцами, но при наращивании объемов производства качество и сроки ухудшались.
Обзор проекта
Корпуса из алюминия, изготовленные на станках с ЧПУ, для аудиооборудования — симуляторов усилителей, звуковых карт и аудиоинтерфейсов — созданы на базе станков с ЧПУ Rejin. разработанная нами встроенная бесшовная клепка: Абсолютно плоская задняя пластина без следов заклепок, цельная конструкция и оптимизированная прочность.
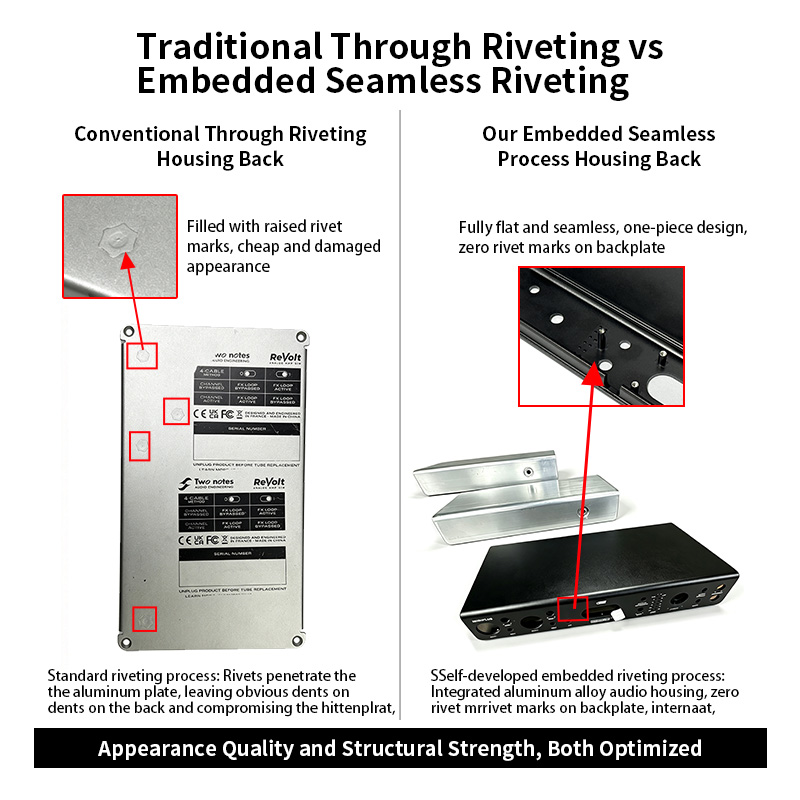
Традиционный метод клепки в сочетании с нашим бесшовным интегрированным процессом — оптимизированы как внешний вид, так и прочность.
Наше инженерное решение
Разница заключалась не в какой-либо одной машине, а в целостной инженерной системе, построенной вокруг одного процесса.
Захватывающе
Гаечные стойки вдавливаются внутрь и герметизируются внутри материала за одну операцию — никаких сквозных отверстий, никаких выступающих следов, и идеально ровная задняя пластина, которая каждый раз проходит проверку кончиками пальцев.
Обработка
Обработка заготовок с использованием интегрированной 5-осевой системы зажима позволяет сохранять геометрию тонких стенок без деформаций, обеспечивая допуск в пределах ±0,01 мм для критически важных элементов.
Поверхность
Матовое или глянцевое анодирование с лазерной гравировкой логотипов выполняется собственными силами — однородная поверхность, отсутствие посредников, отсутствие изменения цвета.
Проверка
Каждая критически важная деталь измеряется с помощью координатно-измерительной машины (CMM), а данные архивируются для каждой производственной партии для обеспечения полной отслеживаемости.
Качество
Стандартизированный контроль качества и статистический контроль процессов обеспечивают высокую стабильность качества партий — то же качество, которое требуется производителям автомобильной техники, но применяется и к аудиооборудованию.
Инженерное дело
Мы проверяем вашу CAD-модель перед изготовлением оснастки, выявляем проблемы с технологичностью и разрабатываем процесс с учетом особенностей детали — проверка, благодаря которой мы получили этого клиента, бесплатна для каждого проекта.
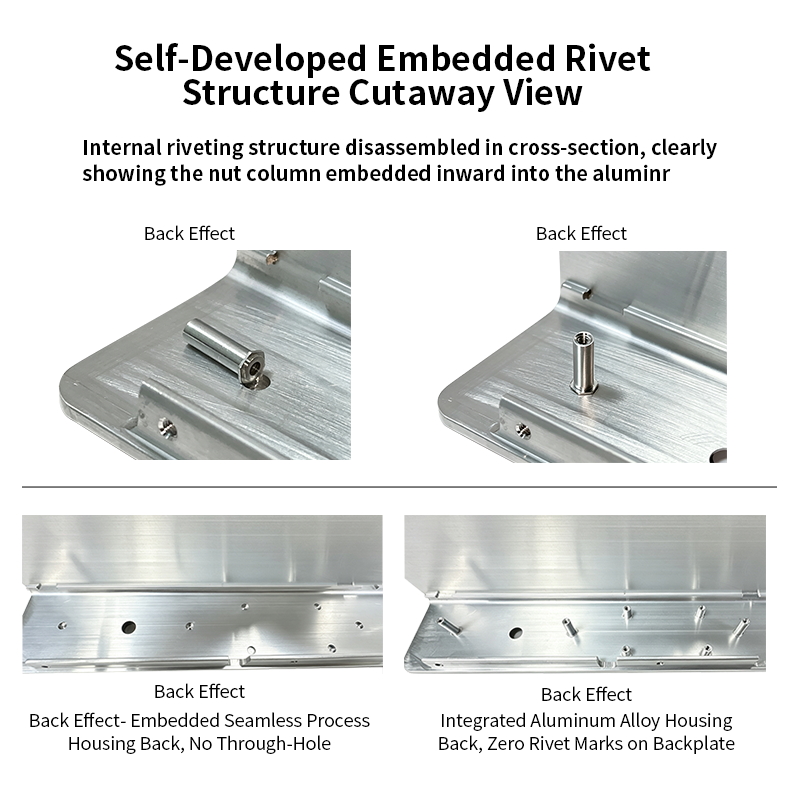
Вид в разрезе — гайки вставлены внутрь, сквозных отверстий нет, следов от задней пластины нет.
Стандартная клепка проталкивает заклепки сквозь пластину, оставляя вмятины на обратной стороне и ухудшая зазор между внутренними компонентами. Наш встроенный процесс обеспечивает плотную посадку гайки внутри материала — обратная сторона остается гладкой, соединение — прочным, и изделие, наконец, выглядит так, как должно.
Преодоленные нами трудности
Реальные проблемы из производственного цеха — первопричина, решение и результат, которого мы достигли сегодня.
Производственный процесс
Каждый этап документируется с помощью контроля качества на всех этапах производства, поэтому качество обеспечивается на этапе изготовления, а не проверяется в конце.
Для изготовления используется алюминиевая заготовка 6063-T5, которая экструдируется до формы, близкой к окончательной, что обеспечивает стабильные свойства материала и меньший припуск на механическую обработку при каждом цикле производства.
Обработка заготовок с использованием интегрированной 5-осевой системы зажима обеспечивает сохранение геометрии тонких стенок — допуски по критически важным элементам контролируются в пределах ±0,01 мм.
Разработанная нами технология клепки позволяет соединять корпус за один проход — гайки ввинчиваются внутрь, отсутствуют сквозные отверстия, задняя пластина имеет идеально ровную поверхность.
Равномерная матовая подготовка поверхности удаляет следы механической обработки и подготавливает деталь к равномерному нанесению покрытия.
Матовое или глянцевое анодирование с лазерной гравировкой логотипов — равномерный цвет, четкие и устойчивые к выцветанию изображения.
Полноразмерный контроль с помощью координатно-измерительной машины, проверка качества партии и защитная упаковка перед экспортом — дефекты не попадают на склад.
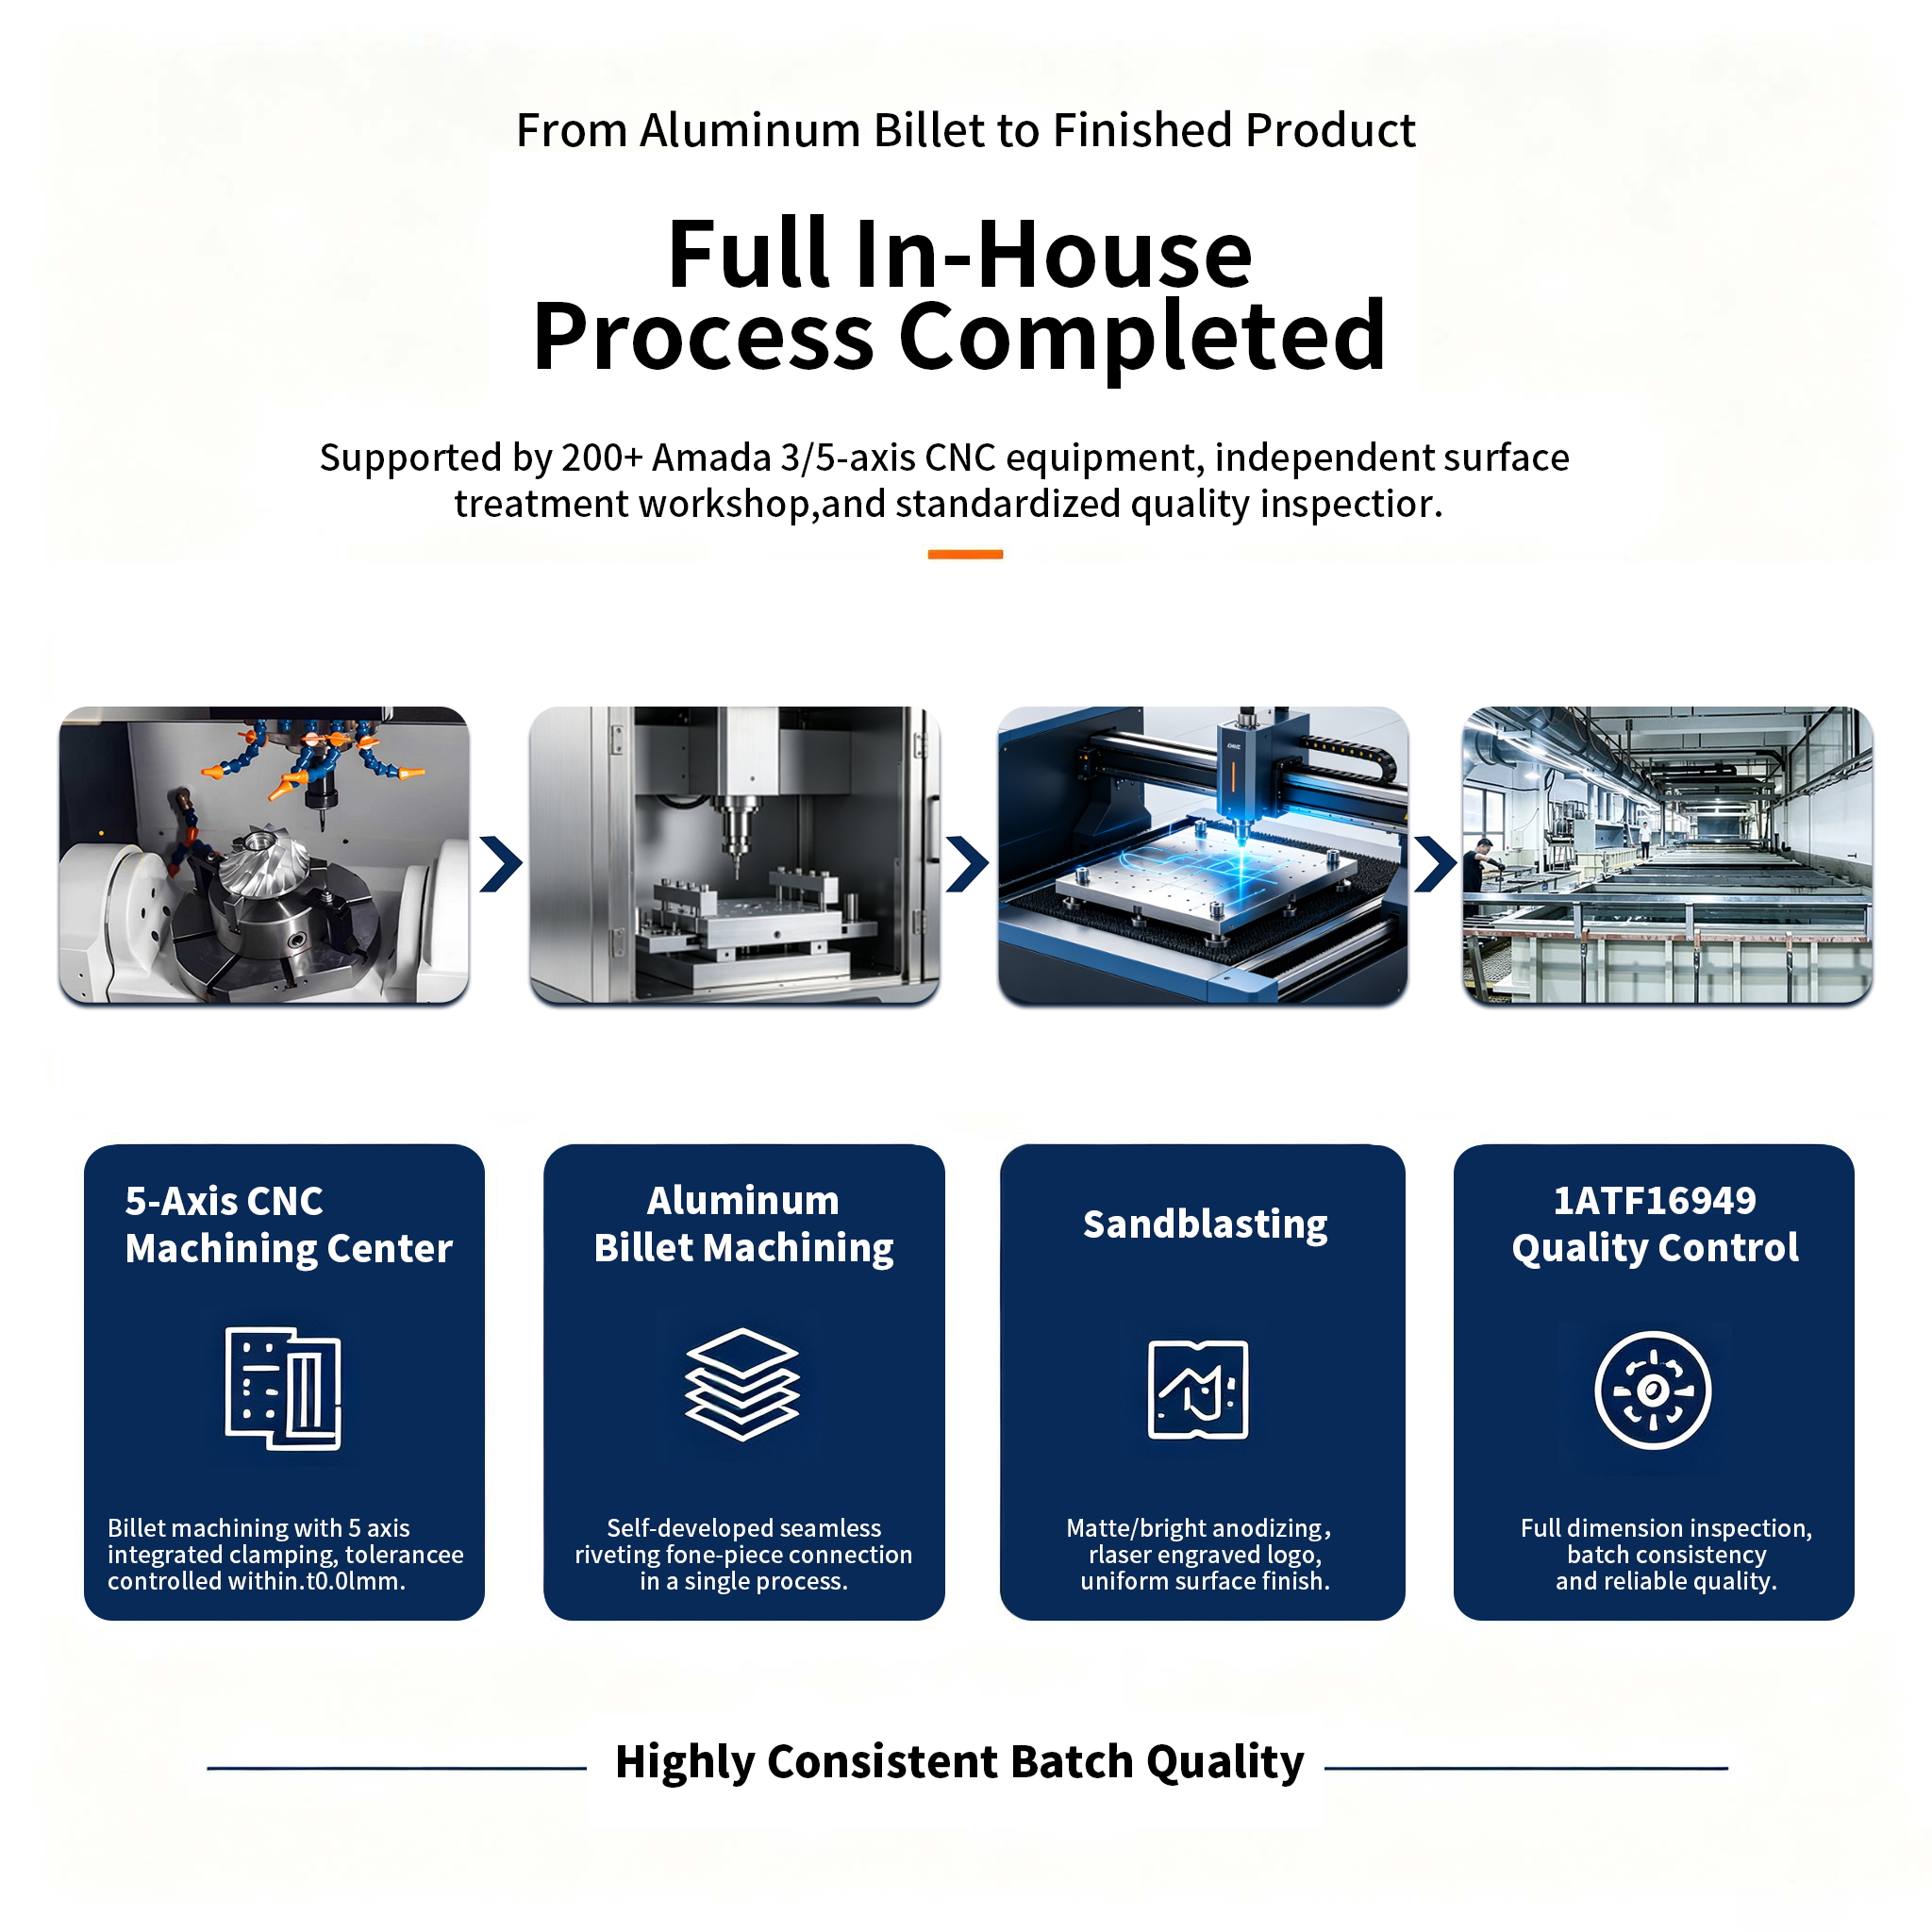
От алюминиевой заготовки до готового изделия — более 200 3/5-осевых станков с ЧПУ Amada, независимый цех обработки поверхностей, стандартизированный контроль качества.
Этот процесс разработан нашими инженерами собственными силами. Гайка вдавливается внутрь и герметизируется внутри материала — посмотрите, как задняя пластина остается идеально ровной, без единой царапины.
Гарантия качества
Каждая ключевая спецификация проверяется с помощью координатно-измерительной машины, поверхностного калибра и колориметра в каждой производственной партии — данные архивируются по каждой партии для обеспечения полной прослеживаемости.
| Спецификация | Требование | Достигнуто | Метод |
|---|---|---|---|
| Плоскостность задней пластины | Идеально ровная поверхность, без следов заклепок. | 100% сдача | Визуальный осмотр + измерение поверхности |
| Допуск обработки | ±0,01 мм | ±0,01 мм | Измерение с помощью КИМ |
| Прочность заклепочного соединения | Соответствует спецификациям производителя по демонтажу. | Прошедший | Испытание на вырыв |
| Цвет анодирования | ΔE < 1,5 по сравнению с мастером | ΔE < 1,0 в среднем | Колориметр |
| Устойчивость к солевому туману | 72 ч, без коррозии | Прошедший | ASTM B117 |
| Стабильность партии | 100% контроль размеров | 100% сдача | КИМ полного размера |
Почему именно Rejin CNC?
Представители бренда сравнили нас с магазинами в трех странах. Вот что помогло заключить сделку.
против стандартной клепки
Отсутствие сквозных отверстий, плоская задняя пластина, более прочное соединение — процесс, недоступный в обычных магазинах, гарантированный многолетней внутренней разработкой.
против отделки, выполненной сторонними компаниями
Механическая обработка, пескоструйная обработка, анодирование и лазерная маркировка — все под одной крышей: никаких передач материалов третьим лицам, никаких искажений цвета, никаких отговорок со стороны сторонних организаций.
против выборочного отбора проб
Критические размеры измеряются на каждой детали, каждая партия проверяется — дефекты никогда не попадают на вашу производственную линию.
против поддержки, ориентированной на продажи
Вы общаетесь напрямую с людьми, которые управляют оборудованием и технологическим процессом — технические ответы за несколько часов, расчет технологичности производства (DFM) за 48 часов.
Результаты проекта
Первая партия полностью соответствовала стандартам бренда, и с тех пор наши отношения только укрепились.
Отзывы клиентов
Прямые цитаты от людей, которые управляют этой программой со стороны клиента.
«Задняя панель наконец-то идеально гладкая. Никаких следов от заклепок, никаких вмятин — выглядит так, как и должен выглядеть продукт премиум-класса».
«От партии к партии цвет анодирования соответствует эталонному образцу. Мы перестали проверять цвет по прибытии товара».
«Благодаря методологии DFM компании Rejin были выявлены проблемы сборки, о которых наши предыдущие поставщики никогда не упоминали. Поставки осуществляются в срок уже три года подряд».
Бесплатная проверка DFM · Расчет стоимости в течение 24 часов
Отправьте нам свой CAD-файл, и вы получите бесплатную проверку DFM с подробным расчетом стоимости в течение 24 часов.


