

Estudio de caso de mecanizado CNC · Equipos de audio
Una marca de audio europea pasó meses rechazando cajas con marcas de remaches visibles en la placa posterior. El sistema de remachado sin costuras integrado, desarrollado por Rejin CNC, ofrece una parte posterior completamente plana sin orificios pasantes, mecanizada con una precisión de ±0,01 mm, anodizada internamente y verificada según la norma IATF 16949 a gran escala.
La historia
Una auténtica historia de ingeniería: un fallo visible, tres proveedores que no dieron resultado y el proceso que lo solucionó.
Algunas de las mejores historias de ingeniería comienzan con un pequeño defecto visible. Para una marca de audio europea que se preparaba para lanzar un nuevo simulador de amplificador analógico, el defecto se encontraba justo en la placa posterior: filas de marcas de remaches en relieve que hacían que un producto de alta gama pareciera barato.
El producto era un simulador de amplificador de guitarra compacto, diseñado en Francia y vendido en todo el mundo. El diseño industrial era limpio: una carcasa de aluminio cepillado con gráficos de control marcados con láser, diseñado para los músicos centrados en el tono que lo comprarían. En la parte frontal, el producto lucía impecable. En la parte posterior, tradicional a través de la fascinación Dejaban marcas donde los remaches penetraban la placa de aluminio. Todas las unidades presentaban estas marcas, y todas ellas menoscababan la imagen de alta gama que la marca había cultivado durante años.
Durante meses, el equipo de abastecimiento de la marca buscó una mejor solución. Evaluaron talleres mecánicos en tres países. Algunos afirmaron que las marcas eran inevitables: «así es como funciona el remachado». Otros ofrecieron ocultarlas con pegatinas o pintura, lo cual los ingenieros rechazaron de plano. Un proveedor cotizó una alternativa de fundición a presión más económica que modificaba el peso, la textura y el costo del producto. Ninguna de ellas solucionó el problema real.
Luego, el equipo de la marca fue remitido a Rejin CNC. En lugar de citar el dibujo tal cual, nuestros ingenieros realizaron una revisión DFM gratuita y propusieron algo que los otros talleres nunca habían mencionado: un proceso de remachado integrado sin fisuras — Columnas de tuercas prensadas hacia adentro desde la parte posterior, selladas dentro del material, sin orificios pasantes y con una placa posterior completamente plana. Sin marcas. Sin abolladuras. Sin pegatinas.
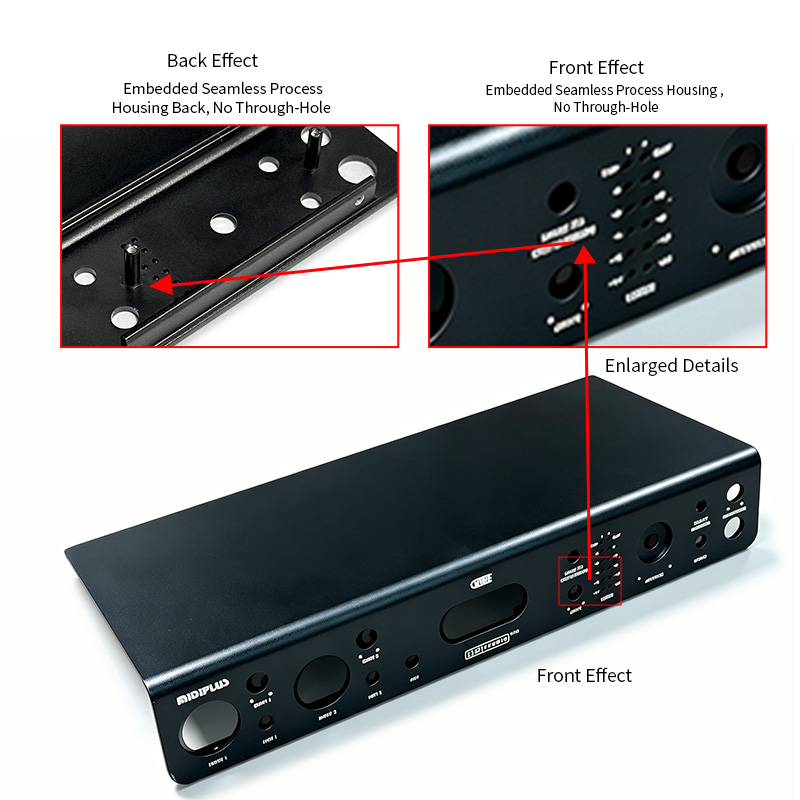
Cómo la primera muestra lo cambió todo. La primera pieza llegó con una placa trasera tan plana que el equipo de control de calidad del cliente la pasó dos veces con los dedos para confirmarlo. Las pruebas de dimensiones se superaron a la primera. El ajuste del montaje fue perfecto. La estructura de remaches integrados superó la prueba de extracción con margen suficiente. Esa primera pieza se convirtió en la referencia para todos los lotes posteriores, y la marca nunca volvió a mirar atrás.
Los puntos débiles del cliente
Seis problemas que ningún taller candidato logró resolver antes de Rejin CNC.
Los remaches dejaron marcas en relieve en la placa posterior; todas y cada una de las unidades presentaban marcas que rompían la superficie lisa.
Los golpes hicieron que un producto de audio de alta gama pareciera de baja calidad en los estantes de las tiendas, perjudicando directamente el posicionamiento de la marca.
Los remaches que atravesaban la placa comprometían la integridad estructural y suponían un riesgo de problemas de espacio con los componentes electrónicos internos.
El color variaba entre los diferentes lotes y las marcas se hacían aún más visibles después del recubrimiento: dos problemas en un mismo acabado.
Los proveedores citaron los planos tal cual y calificaron las marcas de remaches como "inevitables" en lugar de proponer un proceso mejor.
Las tiendas gestionaban muestras, pero perdían calidad o incumplían los plazos de entrega cuando la producción aumentaba a gran escala.
Descripción general del proyecto
Carcasas de aluminio mecanizadas por CNC para equipos de audio (simuladores de amplificadores, tarjetas de sonido e interfaces de audio) construidas en torno a la tecnología de Rejin CNC. remachado integrado sin costuras de desarrollo propio: una placa trasera totalmente plana sin marcas de remaches, estructura de una sola pieza y resistencia optimizada.
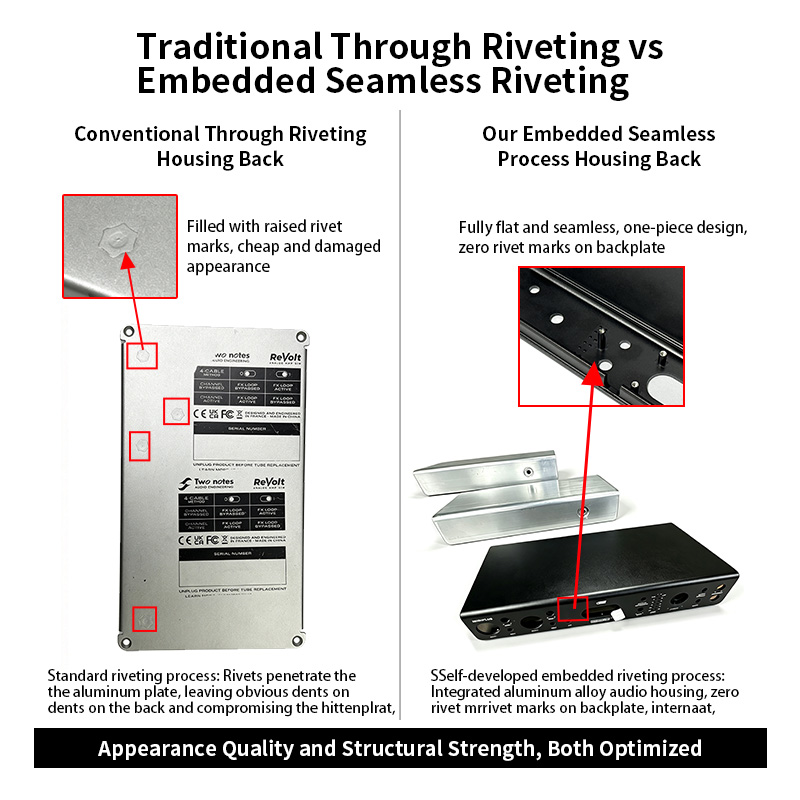
El proceso tradicional mediante remaches frente a nuestro proceso integrado sin juntas optimiza tanto la apariencia como la resistencia.
Nuestra solución de ingeniería
La diferencia nunca radicó en una sola máquina, sino en un sistema de ingeniería completo construido en torno a un único proceso.
Remachado
Las columnas de tuercas se presionan hacia adentro y se sellan dentro del material en una sola operación: sin orificios pasantes, sin marcas en relieve y con una placa posterior completamente plana que supera la prueba de la yema del dedo en cada ocasión.
Mecanizado
El mecanizado de piezas en bruto con sistema de sujeción integrado de 5 ejes mantiene la geometría de pared delgada sin distorsión, conservando una tolerancia de ±0,01 mm en las características críticas.
Superficie
El anodizado mate o brillante con logotipos grabados con láser se realiza en nuestras propias instalaciones: acabado superficial uniforme, sin intermediarios, sin variación de color.
Inspección
Cada característica crítica se mide con una máquina de medición por coordenadas (CMM) en cada pieza, y los datos se archivan por lote de producción para garantizar una trazabilidad completa.
Calidad
La inspección estandarizada y el control estadístico de procesos (SPC) mantienen una alta consistencia entre lotes: la misma calidad que exigen los fabricantes de automóviles, aplicada al hardware de audio.
Ingeniería
Revisamos su diseño CAD antes de la fabricación de las herramientas, detectamos problemas de fabricación y diseñamos el proceso en función de la pieza; la revisión que nos permitió ganar este cliente es gratuita para todos los proyectos.
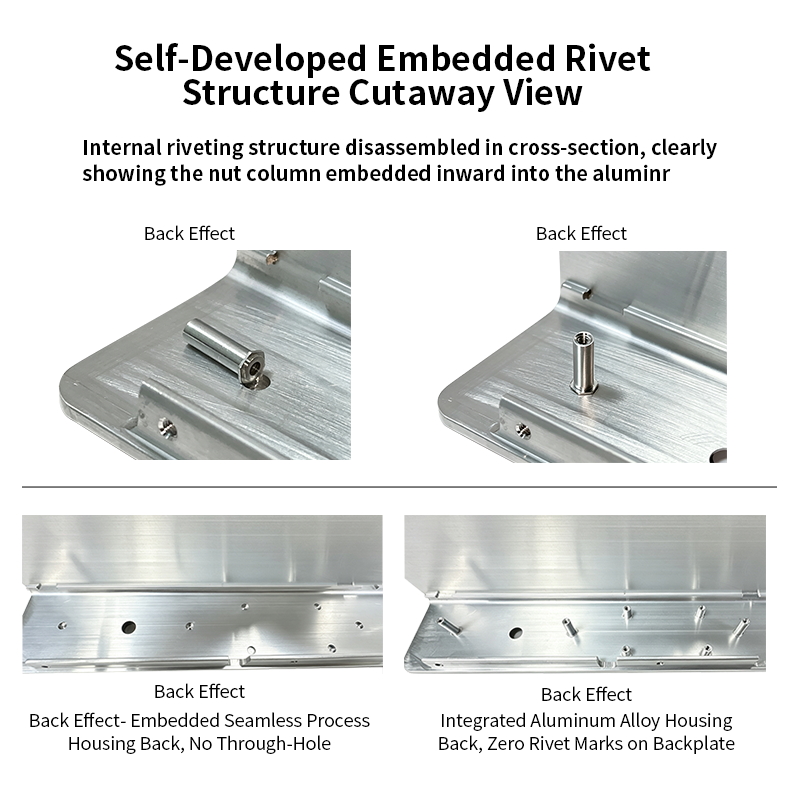
Vista en sección transversal: las columnas de las tuercas están incrustadas hacia adentro, sin orificios pasantes, sin marcas en la placa posterior.
El remachado estándar empuja los remaches a través de la placa, dejando marcas en la parte posterior y comprometiendo el espacio libre para los componentes internos. Nuestro proceso integrado asienta la tuerca dentro del material: la parte posterior permanece lisa, la unión se mantiene fuerte y el producto finalmente luce como debe.
Desafíos que superamos
Problemas reales de la planta de producción: la causa raíz, la solución y el resultado que tenemos hoy.
Proceso de fabricación
Cada paso se documenta mediante inspecciones durante el proceso, de modo que la calidad está integrada desde el principio, no se inspecciona al final.
Se selecciona un lingote de aluminio 6063-T5 y se extruye hasta obtener una forma casi final, lo que garantiza propiedades de material estables y menor cantidad de material para mecanizado en cada lote.
El mecanizado de piezas en bruto con sistema de sujeción integrado de 5 ejes mantiene la geometría de pared delgada, con una tolerancia controlada dentro de ±0,01 mm en las características críticas.
Un sistema de remachado de desarrollo propio une la carcasa en un solo proceso: columnas de tuercas incrustadas hacia adentro, cero orificios pasantes, placa posterior completamente plana.
La preparación uniforme de la superficie mate elimina las marcas de mecanizado y prepara la pieza para un recubrimiento uniforme.
Anodizado mate o brillante con logotipos grabados con láser: color uniforme, gráficos nítidos y resistentes a la decoloración.
Inspección dimensional completa con máquina de medición por coordenadas (CMM), control de la consistencia del lote y embalaje protector antes de la exportación: los defectos nunca se envían.
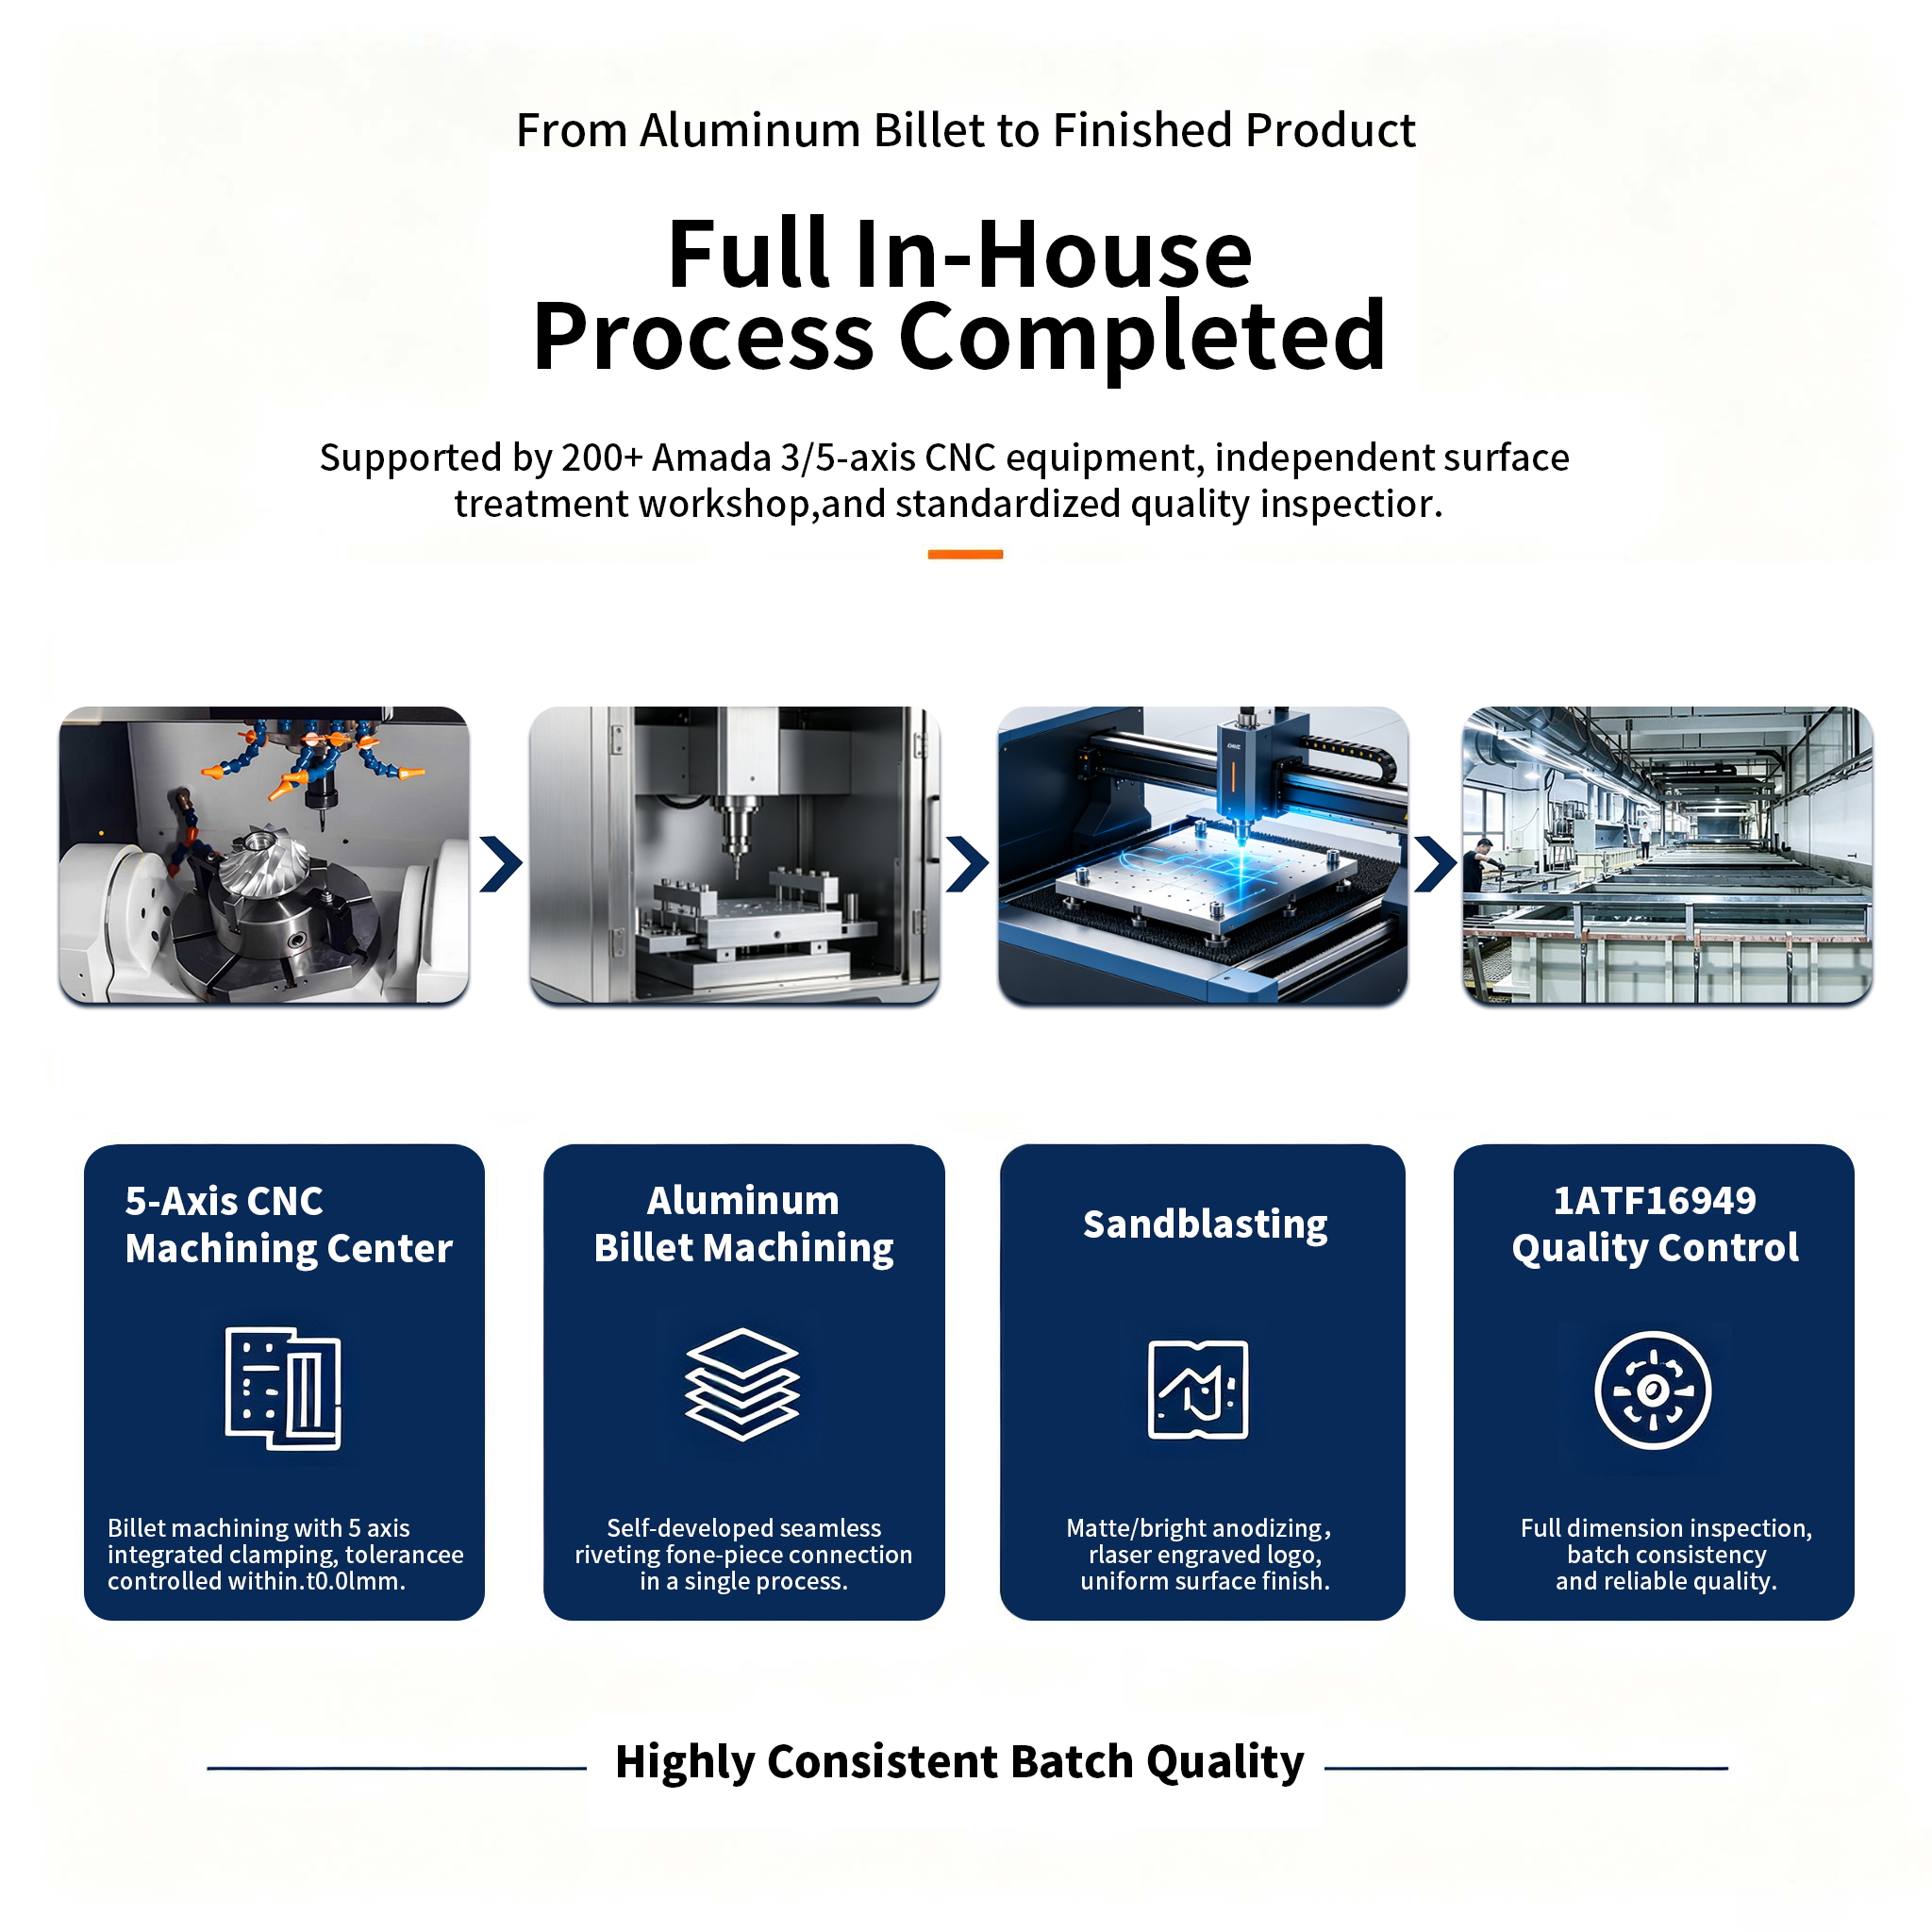
Desde el lingote de aluminio hasta el producto terminado: más de 200 máquinas CNC Amada de 3/5 ejes, taller de superficies independiente, control de calidad estandarizado.
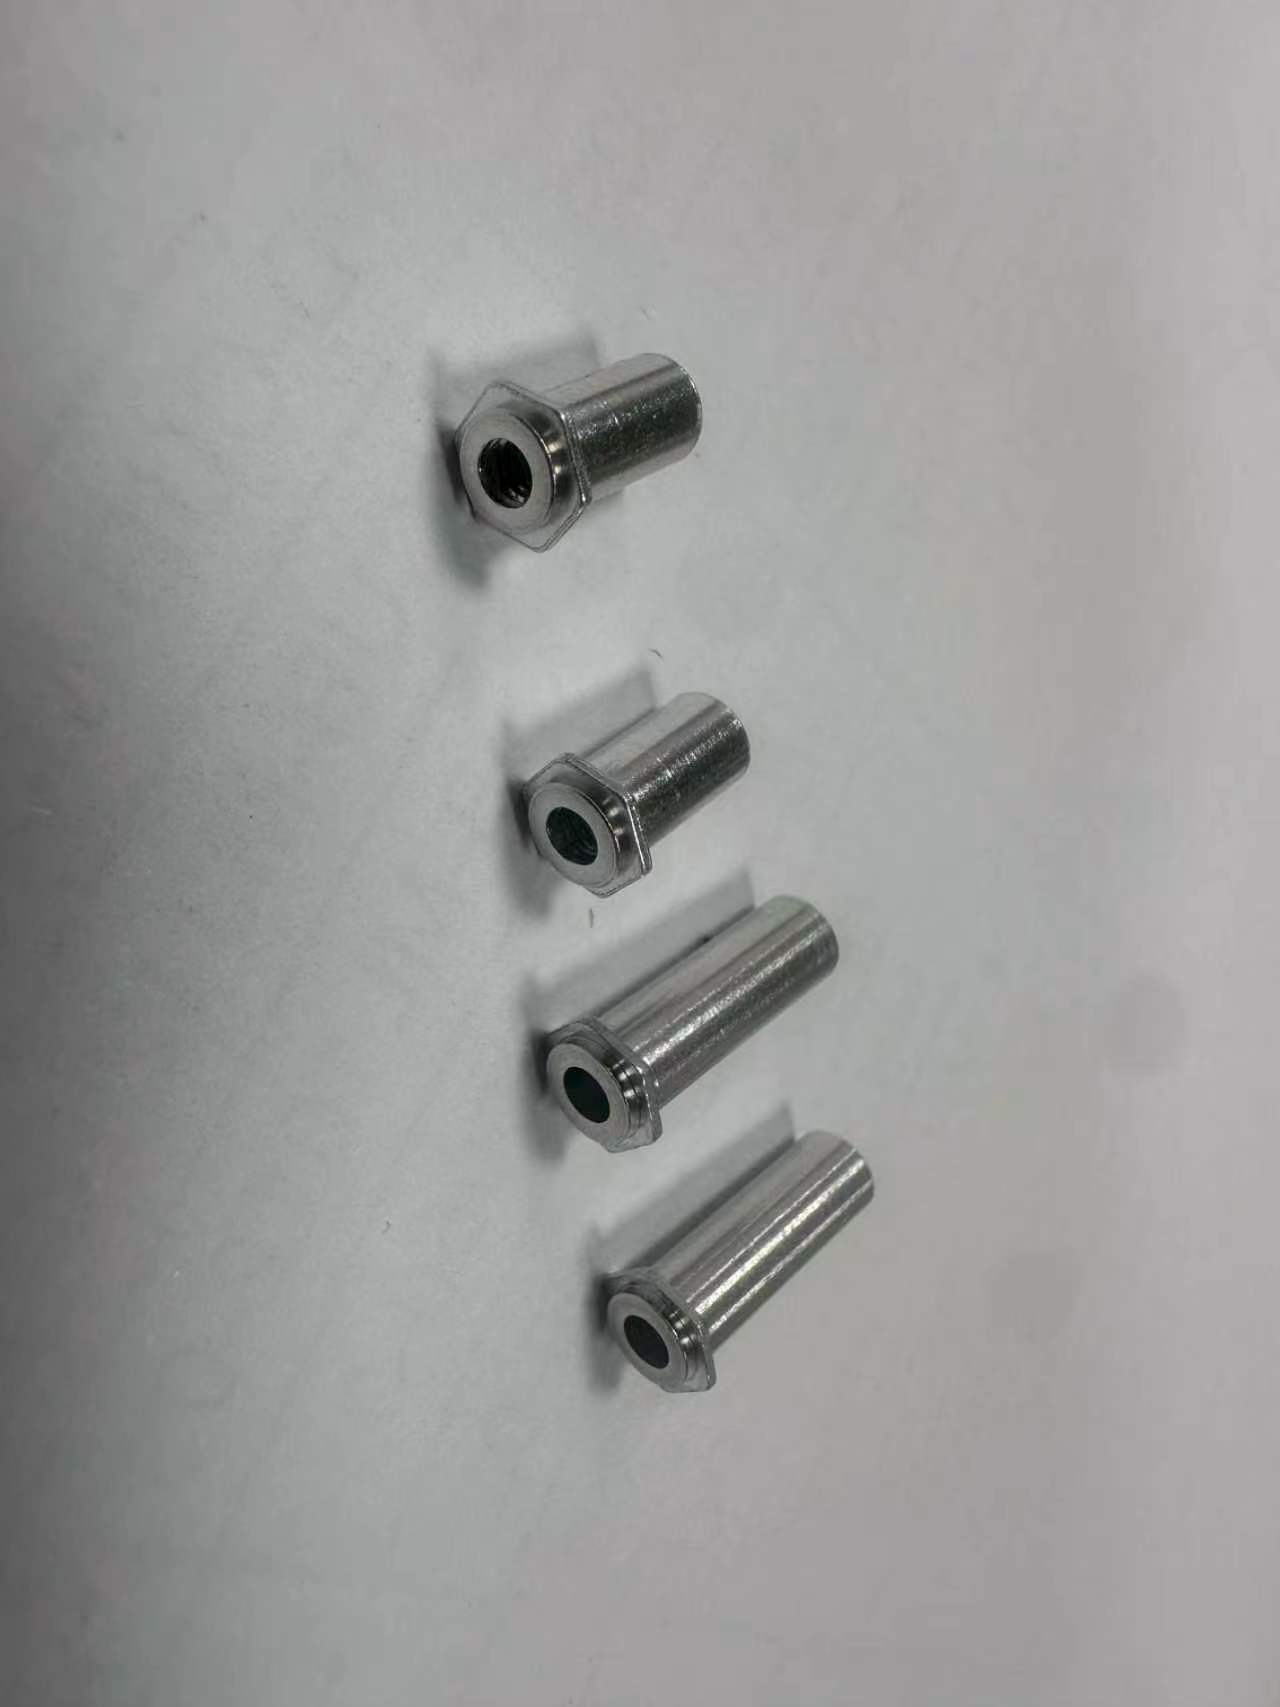
Nuestros ingenieros desarrollaron este proceso internamente. La columna de la tuerca se presiona hacia adentro y se sella dentro del material; observe cómo la placa posterior permanece perfectamente plana y sin marcas.
Seguro de calidad
Cada especificación clave se verifica con una máquina de medición de coordenadas (CMM), un medidor de superficie y un colorímetro en cada lote de producción; los datos se archivan por lote para garantizar una trazabilidad completa.
| Especificación | Requisito | Logrado | Método |
|---|---|---|---|
| Planitud de la placa posterior | Completamente plano, sin marcas de remaches. | 100% aprobado | Visual + medidor de superficie |
| Tolerancia de mecanizado | ±0,01 mm | ±0,01 mm | Medición CMM |
| Resistencia de la unión remachada | Cumple con las especificaciones de extracción del fabricante original. | Aprobado | Prueba de extracción |
| Color anodizado | ΔE < 1,5 frente al maestro | ΔE < 1,0 promedio | Colorímetro |
| Resistencia a la niebla salina | 72 h, sin corrosión | Aprobado | ASTM B117 |
| Consistencia del lote | Inspección dimensional al 100% | 100% aprobado | Máquina de medición por coordenadas de dimensiones completas |
¿Por qué Rejin CNC?
La marca nos comparó con tiendas de tres países. Esto fue lo que cerró el trato.
frente al remachado estándar
Sin orificios pasantes, placa trasera plana, unión más resistente: un proceso que los clientes no pueden obtener en tiendas de productos básicos, protegido por años de perfeccionamiento interno.
frente al acabado subcontratado
Mecanizado, arenado, anodizado y marcado láser, todo bajo un mismo techo: sin traspasos, sin variaciones de color, sin excusas de terceros.
frente al muestreo por lotes
Las dimensiones críticas se miden en cada pieza y se verifica cada lote: los defectos nunca llegan a su línea de producción.
frente al soporte orientado a las ventas
Hablas directamente con las personas que manejan las máquinas y el proceso: respuestas técnicas en horas, DFM en 48.
Resultados del proyecto
El primer lote cumplió plenamente con los estándares de la marca, y la relación no ha hecho más que crecer desde entonces.
Comentarios de los clientes
Declaraciones textuales de las personas que gestionan este programa desde la perspectiva del cliente.
“La placa trasera por fin está completamente lisa. Sin marcas de remaches, sin abolladuras; tiene el aspecto que debería tener un producto de primera calidad.”
“Lote tras lote, el color del anodizado coincide con la muestra de referencia. Dejamos de comprobar el color al recibirlo.”
“El servicio DFM de Rejin detectó problemas de montaje que nuestros proveedores anteriores nunca mencionaron. Las entregas se han realizado a tiempo durante tres años consecutivos.”
Revisión DFM gratuita · Presupuesto en 24 horas
Envíanos tu diseño CAD y obtén una revisión DFM gratuita con un presupuesto detallado en 24 horas.


