

Fallstudie CNC-Bearbeitung · Audioausrüstung
Ein europäischer Audiohersteller musste monatelang Gehäuse mit sichtbaren Nietspuren auf der Rückplatte aussortieren. Rejin CNCs selbstentwickeltes, nahtloses Vernietungsverfahren ermöglicht eine vollkommen ebene Rückseite ohne Durchgangslöcher – präzise auf ±0,01 mm gefräst, im eigenen Haus eloxiert und nach IATF 16949 zertifiziert.
Die Geschichte
Eine wahre Ingenieursgeschichte – ein sichtbarer Fehler, drei gescheiterte Zulieferer und der Prozess, der ihn behoben hat.
Manche der besten Ingenieursgeschichten beginnen mit einem winzigen, sichtbaren Fehler. Für eine europäische Audiomarke, die einen neuen Analogverstärker-Simulator auf den Markt bringen wollte, befand sich dieser Fehler direkt auf der Rückseite: Reihen erhabener Nietabdrücke, die ein Premiumprodukt billig wirken ließen.
Das Produkt war ein kompakter Gitarrenverstärker-Simulator – entwickelt in Frankreich, weltweit vertrieben. Das Industriedesign war klar: ein Gehäuse aus gebürstetem Aluminium mit laserbeschrifteten Bedienelementen, konzipiert für die klangbewussten Musiker, die ihn kaufen würden. Von vorne wirkte das Produkt makellos. Auf der Rückseite: traditionelles Design. durch Vernieten Die Nieten hinterließen erhabene Dellen in der Aluminiumplatte. Jedes einzelne Exemplar wies diese Spuren auf und beeinträchtigte so den hochwertigen Eindruck, den die Marke über Jahre hinweg aufgebaut hatte.
Monatelang suchte das Beschaffungsteam der Marke nach einer besseren Lösung. Sie evaluierten Maschinenbaubetriebe in drei Ländern. Einige Betriebe meinten, die Spuren seien unvermeidbar – „so ist das eben beim Nieten“. Andere boten an, die Spuren mit Aufklebern oder Farbe zu kaschieren, was die Ingenieure jedoch kategorisch ablehnten. Ein Lieferant bot eine günstigere Druckgussalternative an, die Gewicht, Haptik und Kosten des Produkts veränderte. Keiner von ihnen löste das eigentliche Problem.
Das Team der Marke wurde daraufhin an Rejin CNC verwiesen. Anstatt die Zeichnung unverändert zu übernehmen, führten unsere Ingenieure eine kostenlose DFM-Prüfung durch und schlugen etwas vor, was die anderen Betriebe nie erwähnt hatten: eine eingebettetes nahtloses Nietverfahren Die Muttern sind von hinten nach innen gepresst, im Material versiegelt, ohne Durchgangslöcher und mit einer vollkommen ebenen Rückplatte. Keine Gebrauchsspuren. Keine Dellen. Keine Aufkleber.
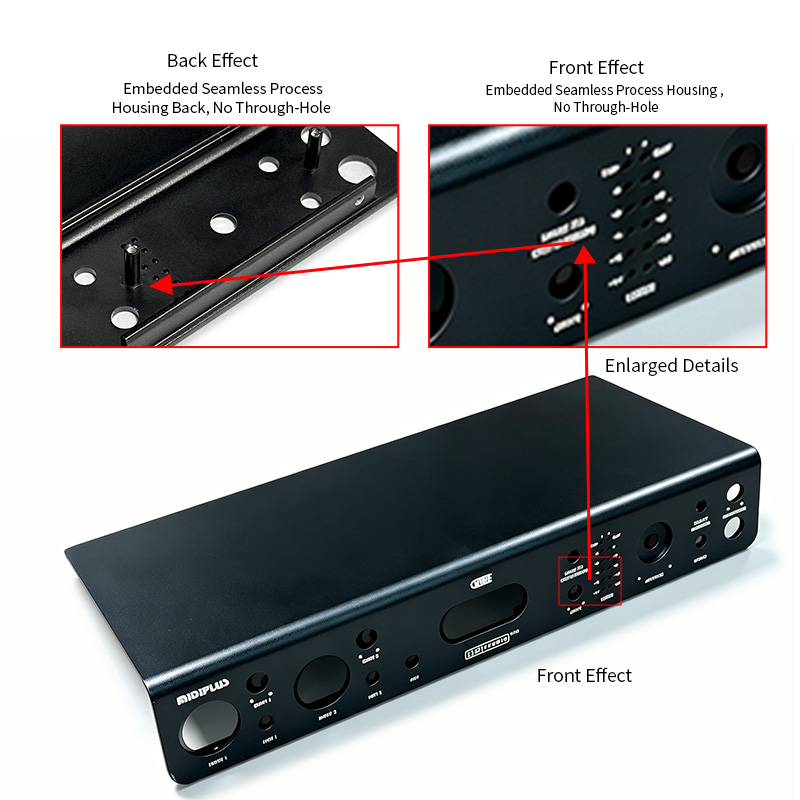
Wie die erste Probe alles veränderte. Das erste gelieferte Exemplar wies eine so ebene Rückplatte auf, dass das Qualitätssicherungsteam des Kunden zweimal mit den Fingern darüberfuhr, um dies zu bestätigen. Die Maßprüfung verlief auf Anhieb problemlos. Die Passgenauigkeit der Montage war perfekt. Die vernietete Konstruktion bestand den Auszugstest mit deutlichem Sicherheitsabstand. Dieses erste Exemplar diente als Referenz für alle nachfolgenden Chargen – und die Marke konnte ihren Erfolgskurs fortsetzen.
Die Probleme des Kunden
Sechs Probleme, die vor Rejin CNC kein anderer Kandidatenbetrieb lösen konnte.
Durch die Nieten entstanden erhabene Dellen auf der Rückplatte – jedes einzelne Gerät wies Spuren auf, die die saubere Oberfläche beschädigten.
Die Dellen ließen ein hochwertiges Audioprodukt in den Verkaufsregalen billig wirken und schadeten damit direkt der Positionierung der Marke.
Durch die Nieten hindurchgehende Befestigung beeinträchtigte die strukturelle Integrität und barg das Risiko von Platzproblemen mit der internen Elektronik.
Die Farbe variierte zwischen den einzelnen Chargen, und die Markierungen wurden nach dem Beschichten noch deutlicher sichtbar – zwei Probleme in einem einzigen Finish.
Die Lieferanten gaben die Zeichnungen unverändert an und bezeichneten Nietspuren als „unvermeidbar“, anstatt ein besseres Verfahren vorzuschlagen.
Die Geschäfte bearbeiteten zwar Muster, aber es kam zu Qualitätseinbußen oder Lieferverzögerungen, als die Produktion auf größere Stückzahlen hochgefahren wurde.
Projektübersicht
CNC-gefräste Aluminiumgehäuse für Audiogeräte – Verstärkersimulatoren, Soundkarten und Audio-Interfaces – hergestellt um Rejin CNCs selbstentwickeltes, nahtloses Einbettnieten: eine vollständig ebene Rückplatte ohne Nietspuren, einteilige Konstruktion und optimierte Festigkeit.
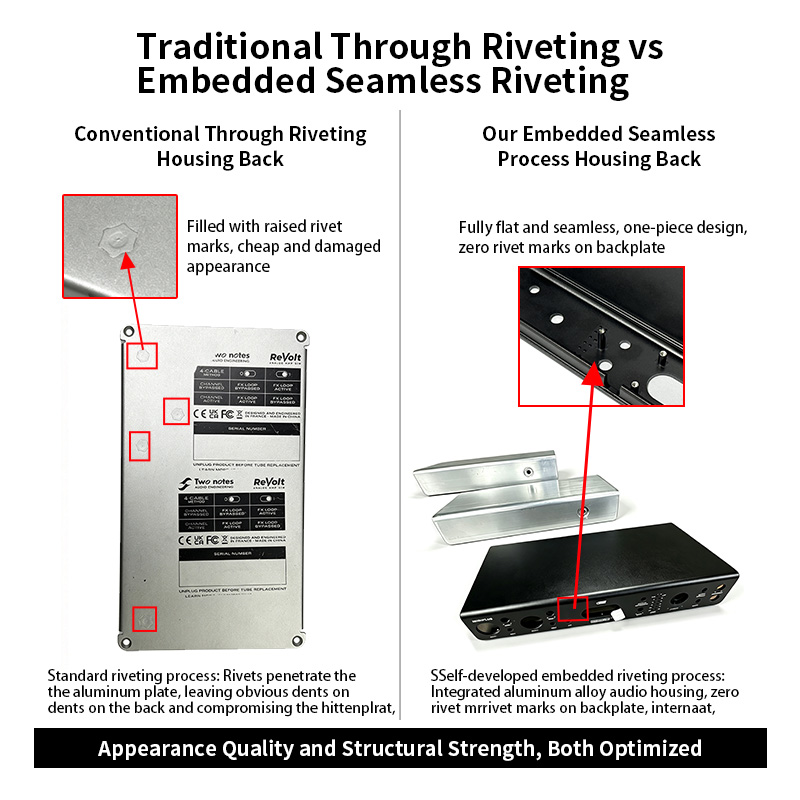
Traditionelles Vernieten im Vergleich zu unserem nahtlosen Einbettungsverfahren – sowohl Aussehen als auch Festigkeit wurden optimiert.
Unsere technische Lösung
Der Unterschied bestand nie in einer einzelnen Maschine – es handelte sich um ein komplettes technisches System, das auf einem einzigen Prozess basierte.
Fesselnd
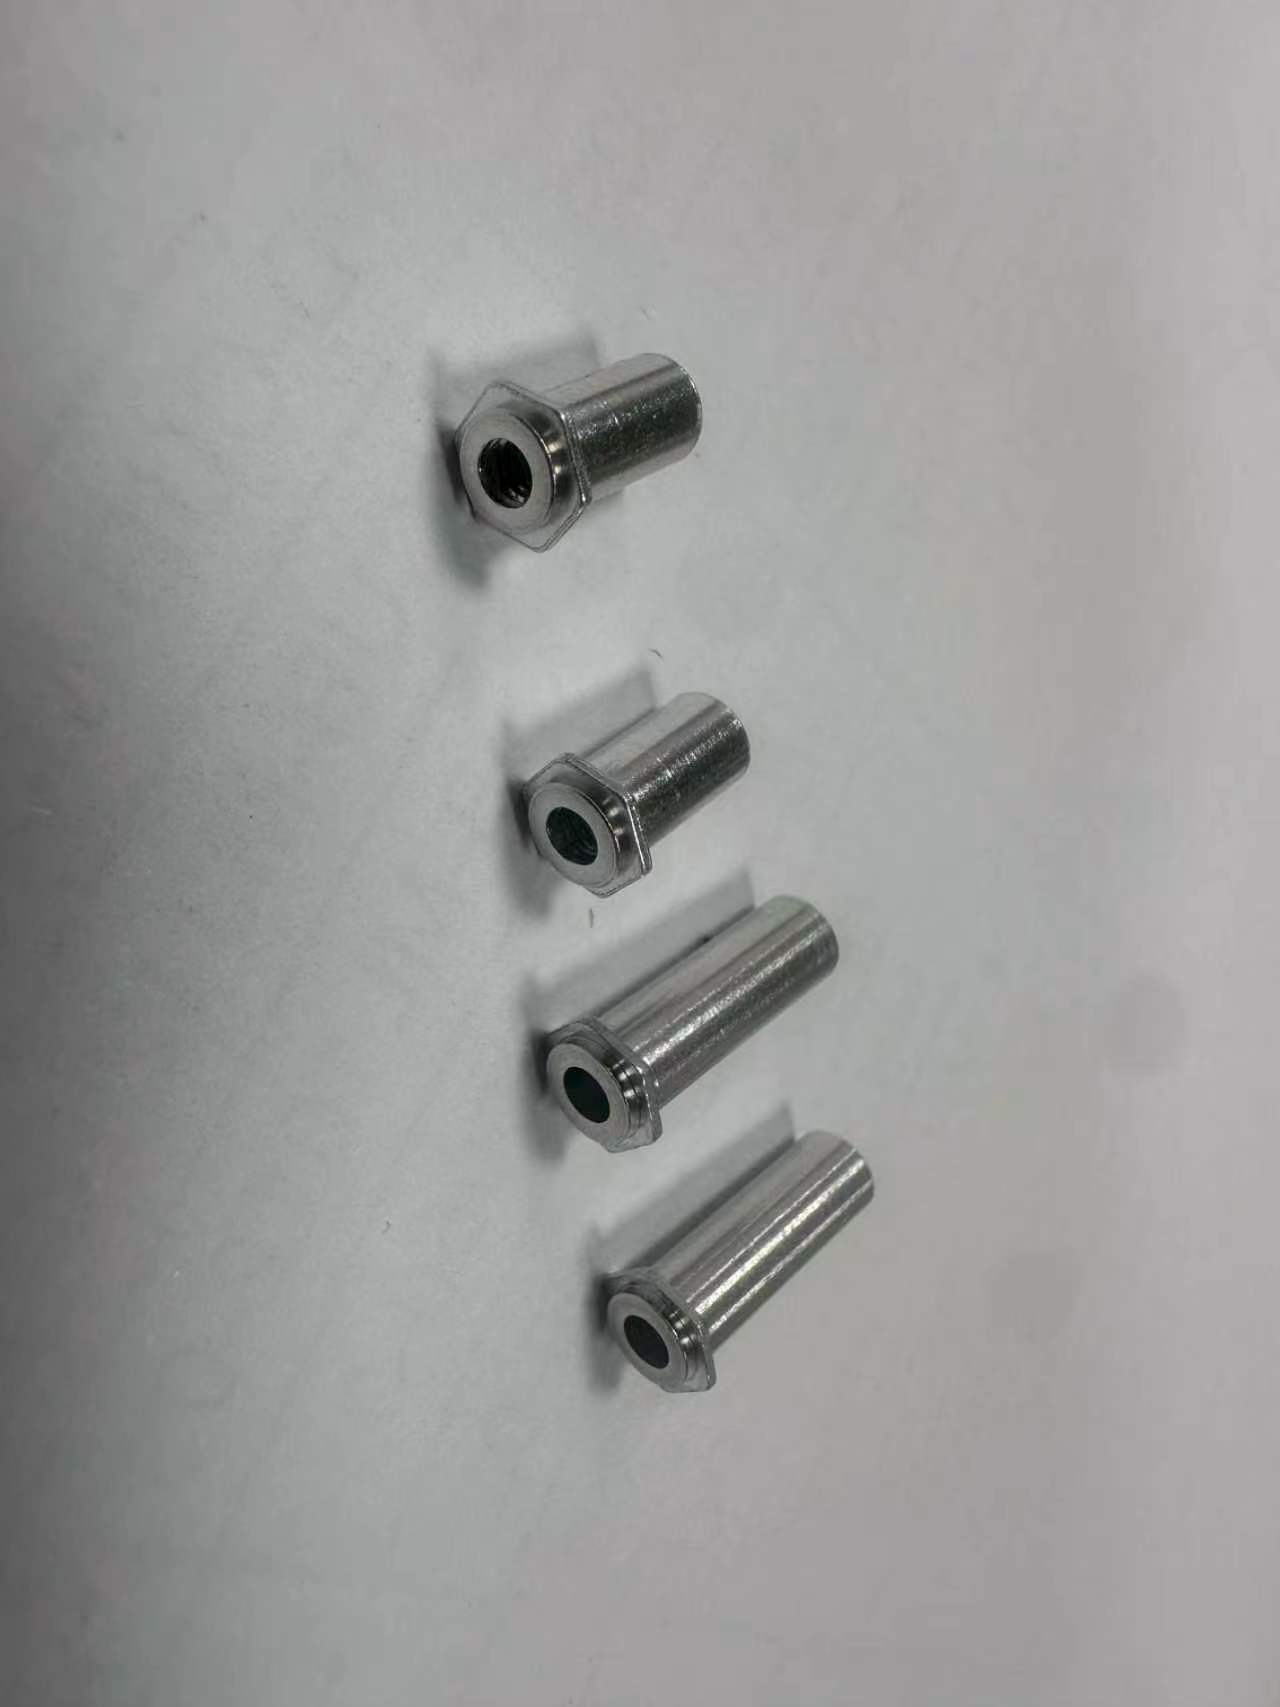
Die Mutternsäulen werden in einem einzigen Arbeitsgang nach innen gepresst und im Material versiegelt – keine Durchgangslöcher, keine erhabenen Stellen und eine vollkommen ebene Rückplatte, die den Fingertest jedes Mal besteht.
Bearbeitung
Die Bearbeitung von Rohlingen mit integrierter 5-Achs-Spannung ermöglicht die verzerrungsfreie Fertigung dünnwandiger Geometrien und gewährleistet eine Toleranz von ±0,01 mm bei kritischen Merkmalen.
Oberfläche
Die matte oder glänzende Anodisierung mit lasergravierten Logos erfolgt unter unserem Dach – gleichmäßige Oberflächenbeschaffenheit, keine Zwischenhändler, keine Farbabweichungen.
Inspektion
Jedes kritische Merkmal wird an jedem Bauteil mittels Koordinatenmessmaschine (KMM) vermessen, wobei die Daten pro Produktionslos archiviert werden, um eine vollständige Rückverfolgbarkeit zu gewährleisten.
Qualität
Standardisierte Inspektion und SPC gewährleisten eine hohe Chargenkonsistenz – die gleiche Qualität, die Automobilhersteller fordern, angewendet auf Audiohardware.
Maschinenbau
Wir prüfen Ihre CAD-Zeichnungen vor der Werkzeugerstellung, weisen auf Probleme hinsichtlich der Herstellbarkeit hin und gestalten den Prozess um das Bauteil herum – die Prüfung, die diesen Kunden gewonnen hat, ist für jedes Projekt kostenlos.
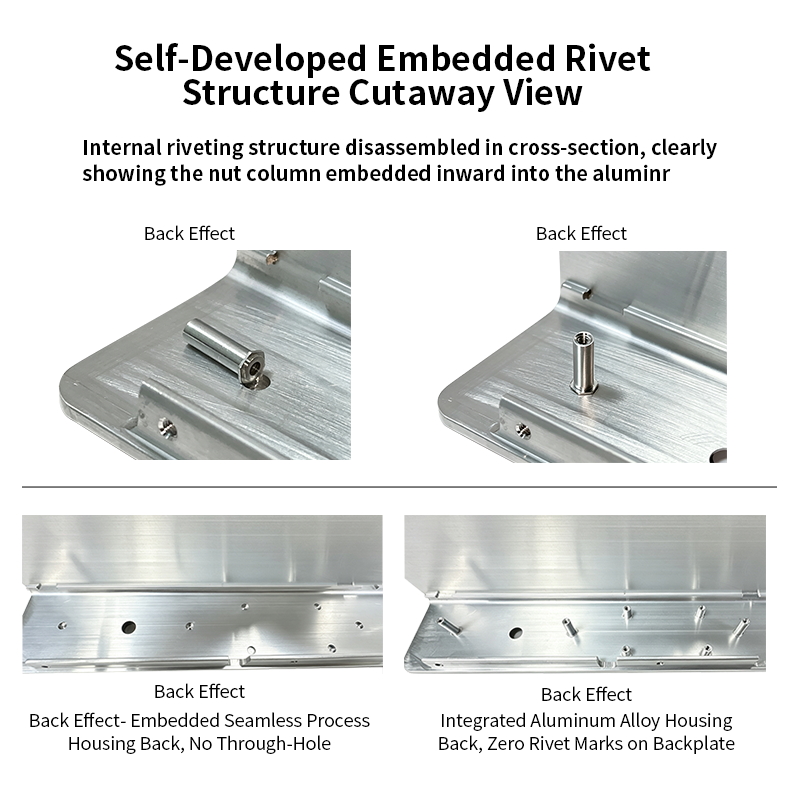
Schnittansicht – Mutternsäulen nach innen eingelassen, keine Durchgangsbohrung, keine Spuren auf der Rückplatte.
Beim herkömmlichen Vernieten werden die Nieten durch das Blech gedrückt, was zu Dellen auf der Rückseite führt und den Platzbedarf für interne Bauteile verringert. Unser Einbettungsverfahren fixiert die Mutternsäule im Material – die Rückseite bleibt glatt, die Verbindung ist stabil und das Produkt sieht endlich so aus, wie es aussehen soll.
Herausforderungen, die wir bewältigt haben
Reale Probleme aus der Produktion – Ursachenanalyse, Lösung und das Ergebnis, das wir heute vorweisen können.
Herstellungsprozess
Jeder Arbeitsschritt wird durch In-Prozess-Inspektionen dokumentiert, sodass Qualität von Anfang an eingebaut wird – und nicht erst am Ende geprüft wird.
Es wird ein Aluminiumblock aus 6063-T5 ausgewählt und bis zur endkonturnahen Form extrudiert – dies sorgt für stabile Materialeigenschaften und einen geringeren Bearbeitungsaufwand bei jedem Durchlauf.
Die Bearbeitung von Rohlingen mit integrierter 5-Achs-Spannung ermöglicht die Realisierung dünnwandiger Geometrien – die Toleranz bei kritischen Merkmalen wird innerhalb von ±0,01 mm kontrolliert.
Die selbstentwickelte Niettechnik verbindet das Gehäuse in einem einzigen Arbeitsgang – die Mutternsäulen sind nach innen eingebettet, es gibt keine Durchgangslöcher und die Rückplatte ist vollkommen flach.
Durch die gleichmäßige, matte Oberflächenvorbereitung werden Bearbeitungsspuren entfernt und das Teil für eine gleichmäßige Beschichtung vorbereitet.
Matte oder glänzende Anodisierung mit lasergravierten Logos – gleichmäßige Farbe, scharfe und lichtbeständige Grafiken.
Vollständige CMM-Prüfung, Chargenkonsistenzprüfung und Schutzverpackung vor dem Export – fehlerhafte Produkte werden nicht versendet.
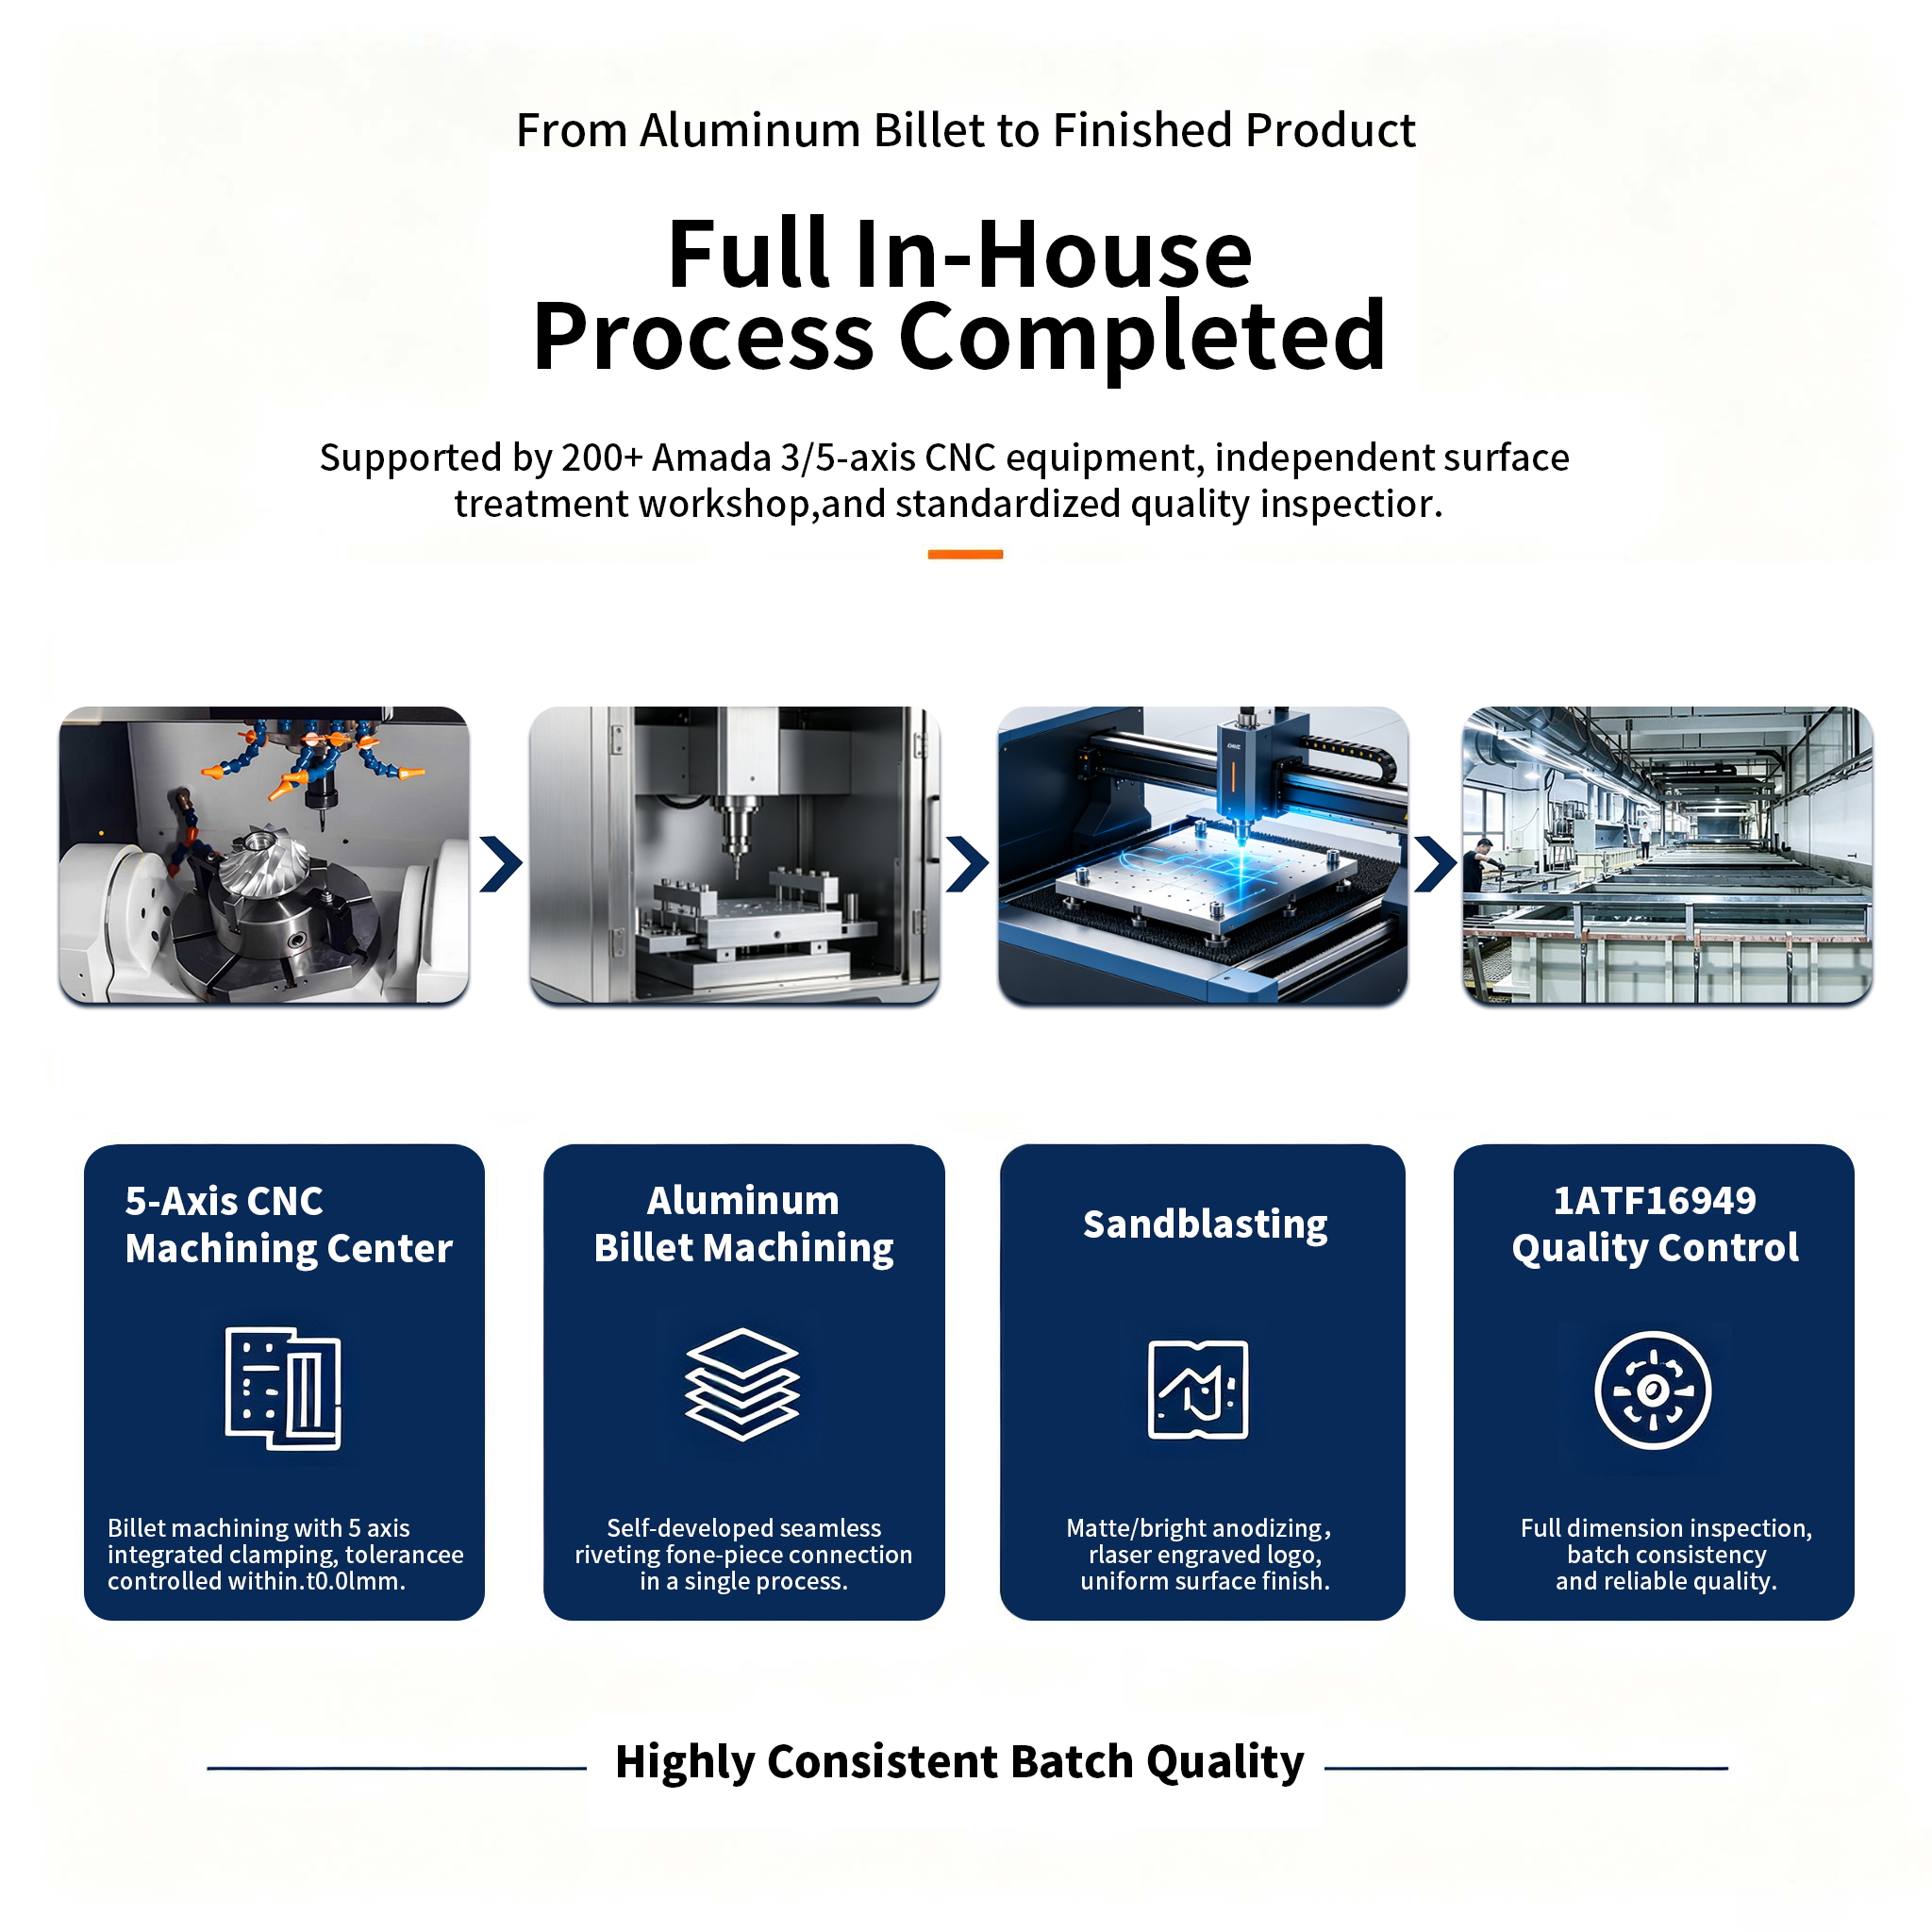
Vom Aluminiumrohling bis zum fertigen Produkt – über 200 Amada 3/5-Achs-CNC-Maschinen, unabhängige Oberflächenwerkstatt, standardisierte Qualitätskontrolle.
Unsere Ingenieure haben dieses Verfahren intern entwickelt. Die Mutternsäule wird nach innen gepresst und im Material versiegelt – sehen Sie selbst, wie die Rückplatte vollkommen plan bleibt und keinerlei Spuren aufweist.
Qualitätssicherung
Jede wichtige Spezifikation wird bei jeder Produktionscharge mit CMM, Oberflächenmessgerät und Kolorimeter überprüft – die Daten werden chargenweise archiviert, um eine vollständige Rückverfolgbarkeit zu gewährleisten.
| Spezifikation | Erfordernis | Erreicht | Verfahren |
|---|---|---|---|
| Ebenheit der Rückplatte | Vollständig plan, keine Nietspuren | 100 % bestanden | Visuelle + Oberflächenmessung |
| Bearbeitungstoleranz | ±0,01 mm | ±0,01 mm | CMM-Messung |
| Festigkeit der Nietverbindung | Entspricht den OEM-Auszugsspezifikationen | Bestanden | Ausziehprüfung |
| Anodisierungsfarbe | ΔE < 1,5 vs. Master | ΔE < 1,0 Durchschnitt | Kolorimeter |
| Salzsprühbeständigkeit | 72 Stunden, keine Korrosion | Bestanden | ASTM B117 |
| Chargenkonsistenz | 100% Maßprüfung | 100 % bestanden | Volldimensionale Koordinatenmessmaschine |
Warum Rejin CNC?
Die Marke verglich uns mit Geschäften in drei Ländern. Das gab schließlich den Ausschlag.
im Vergleich zu herkömmlichen Nietverfahren
Keine Durchgangslöcher, flache Rückplatte, stärkere Verbindung – ein Verfahren, das Kunden bei Standardanbietern nicht erhalten, geschützt durch jahrelange interne Weiterentwicklung.
im Vergleich zur ausgelagerten Endbearbeitung
Bearbeitung, Sandstrahlen, Anodisieren und Lasermarkieren unter einem Dach – keine Übergaben, keine Farbabweichungen, keine Ausreden von Dritten.
im Vergleich zur Chargenprobenahme
Kritische Abmessungen werden an jedem Teil gemessen, jede Charge überprüft – fehlerhafte Teile gelangen niemals in Ihre Produktionslinie.
im Vergleich zu vertriebsgesteuerter Unterstützung
Sie sprechen direkt mit den Personen, die die Maschinen und Prozesse steuern – technische Antworten in Stunden, DFM in 48 Stunden.
Projektergebnisse
Die erste Charge entsprach voll und ganz den Standards der Marke, und die Beziehung hat sich seither nur noch intensiviert.
Kundenfeedback
Direkte Zitate von denjenigen, die dieses Programm auf Kundenseite betreuen.
„Die Rückplatte ist endlich vollkommen glatt. Keine Nietspuren, keine Dellen – sie sieht so aus, wie ein Premiumprodukt aussehen sollte.“
„Charge für Charge entspricht die Anodisierungsfarbe der Referenzprobe. Wir haben aufgehört, die Farbe bei der Anlieferung zu prüfen.“
„Rejins DFM hat Montageprobleme aufgedeckt, die unsere vorherigen Lieferanten nie erwähnt haben. Die Lieferungen erfolgen seit drei Jahren in Folge pünktlich.“
Kostenloser DFM-Check · Angebot innerhalb von 24 Stunden
Senden Sie uns Ihre CAD-Datei und erhalten Sie innerhalb von 24 Stunden eine kostenlose DFM-Prüfung mit einem detaillierten Angebot.


