

Studium przypadku obróbki CNC · Sprzęt audio
Europejska marka sprzętu audio przez miesiące odrzucała obudowy z widocznymi śladami nitów na płycie tylnej. Opracowany przez Rejin CNC system bezszwowego nitowania zapewnia całkowicie płaski tył obudowy bez otworów przelotowych – obrabiany z dokładnością do ±0,01 mm, anodowany na miejscu i weryfikowany zgodnie z normą IATF 16949 w warunkach seryjnych.
Historia
Prawdziwa historia inżynieryjna — widoczna wada, trzej nieudani dostawcy i proces, który pozwolił ją naprawić.
Niektóre z najlepszych historii inżynieryjnych zaczynają się od drobnej, widocznej wady. W przypadku europejskiej marki sprzętu audio, przygotowującej się do wprowadzenia na rynek nowego symulatora wzmacniacza analogowego, wada znajdowała się na tylnej płycie: rzędy wypukłych śladów po nitach sprawiały, że produkt premium wyglądał tandetnie.
Produkt był kompaktowym symulatorem wzmacniacza gitarowego — zaprojektowanym we Francji, sprzedawanym na całym świecie. Projekt przemysłowy był czysty: obudowa ze szczotkowanego aluminium z laserowo znakowanymi elementami sterowania, zaprojektowana z myślą o muzykach skupionych na brzmieniu, którzy mieliby go kupić. Z przodu produkt prezentował się nieskazitelnie. Z tyłu – tradycyjnie przez nitowanie Pozostawiły wypukłe wgniecenia w miejscach, gdzie nity przebiły aluminiową płytę. Każdy egzemplarz nosił ślady użytkowania i podważał prestiżowy wizerunek, który marka budowała latami.
Zespół ds. zaopatrzenia marki miesiącami szukał lepszego rozwiązania. Ocenili warsztaty maszynowe w trzech krajach. Niektóre z nich twierdziły, że ślady są nieuniknione – „tak po prostu działa nitowanie”. Inne proponowały ukrycie śladów naklejkami lub farbą, co inżynierowie odrzucili całkowicie. Jeden z dostawców zaproponował tańszą alternatywę w postaci odlewu ciśnieniowego, która zmieniła wagę, odczucia i cenę produktu. Żaden z nich nie rozwiązał prawdziwego problemu.
Następnie zespół marki został skierowany do Rejin CNC. Zamiast cytować rysunek w jego obecnej formie, nasi inżynierowie przeprowadzili bezpłatną analizę DFM i zaproponowali coś, o czym inne warsztaty nigdy nie wspomniały: osadzony bezszwowo proces nitowania — nakrętki wciskane do wewnątrz od tyłu, uszczelnione wewnątrz materiału, bez otworów przelotowych i całkowicie płaska płyta tylna. Żadnych śladów. Żadnych wgnieceń. Żadnych naklejek.
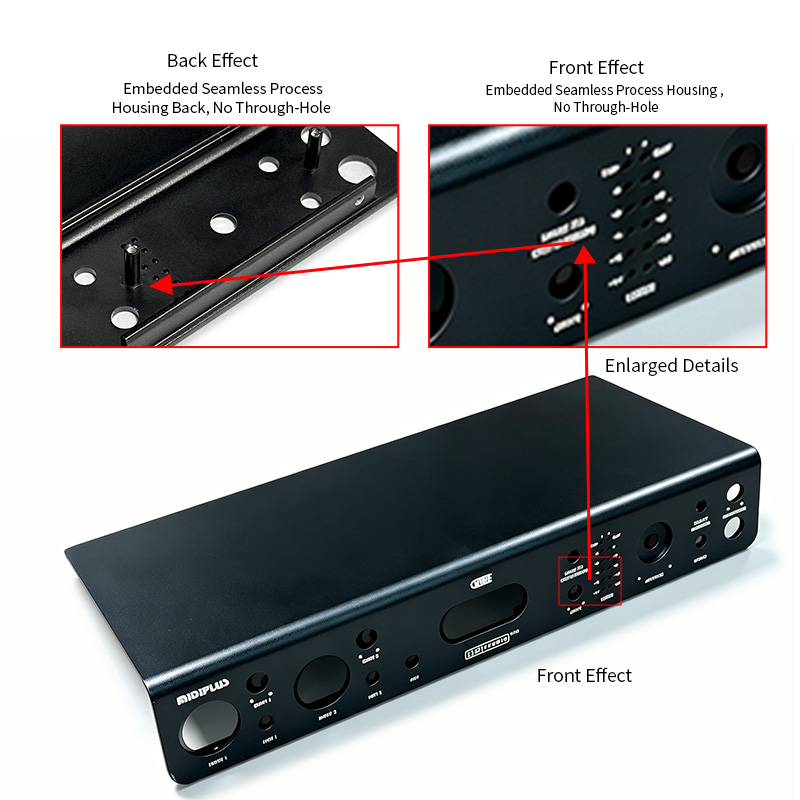
Jak pierwsza próbka zmieniła wszystko. Pierwszy artykuł dotarł z płytą tylną tak płaską, że zespół ds. kontroli jakości klienta dwukrotnie przesunął po niej palcami, aby to sprawdzić. Kontrola wymiarów przebiegła pomyślnie już za pierwszym razem. Dopasowanie montażowe było idealne. Wbudowana struktura nitów przeszła test wyciągania z zapasem. Ten pierwszy artykuł stał się punktem odniesienia dla każdej kolejnej partii — i marka nigdy nie żałowała swojej decyzji.
Problemy klienta
Sześć problemów, których żaden z kandydatów nie był w stanie rozwiązać przed wdrożeniem technologii Rejin CNC.
Nity pozostawiły wgniecenia na tylnej płycie — każdy pojedynczy egzemplarz nosił ślady, które przerwały czystą powierzchnię.
Wgniecenia sprawiały, że wysokiej klasy produkt audio wyglądał na tani na półkach sklepowych, co bezpośrednio wpływało na pozycjonowanie marki.
Nity przechodzące przez płytę naruszały integralność strukturalną i stwarzały ryzyko uszkodzenia wewnętrznych podzespołów elektronicznych.
Kolor zmieniał się pomiędzy partiami, a plamy stawały się jeszcze bardziej widoczne po pomalowaniu — dwa problemy w jednym wykończeniu.
Dostawcy cytowali rysunki w stanie takim, w jakim są, i określali ślady po nitach jako „nieuniknione”, zamiast zaproponować lepszy proces.
Sklepy zajmowały się próbkami, ale traciły na jakości lub terminach, gdy produkcja osiągnęła skalę masową.
Przegląd projektu
Obudowy aluminiowe obrabiane CNC do sprzętu audio — symulatorów wzmacniaczy, kart dźwiękowych i interfejsów audio — zbudowane na maszynach CNC firmy Rejin samodzielnie opracowane, osadzone, bezszwowe nity:całkowicie płaska płyta tylna bez śladów po nitach, jednoczęściowa konstrukcja i zoptymalizowana wytrzymałość.
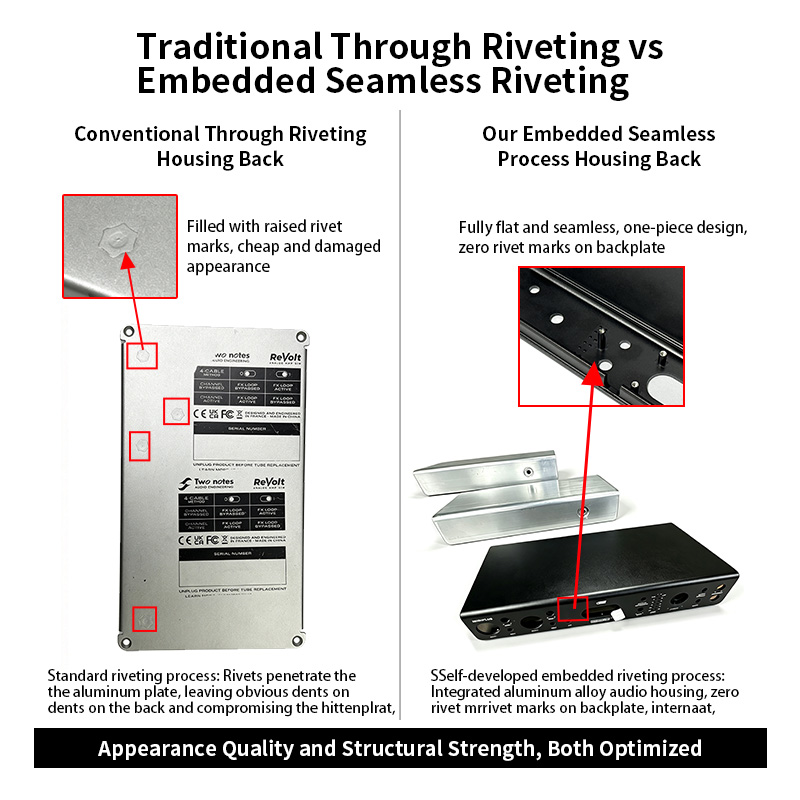
Tradycyjne nitowanie przelotowe kontra nasz wbudowany proces bezszwowy — zoptymalizowany wygląd i wytrzymałość.
Nasze rozwiązanie inżynieryjne
Różnica nigdy nie polegała na pojedynczej maszynie — był to kompletny system inżynieryjny zbudowany wokół jednego procesu.
Nitowanie
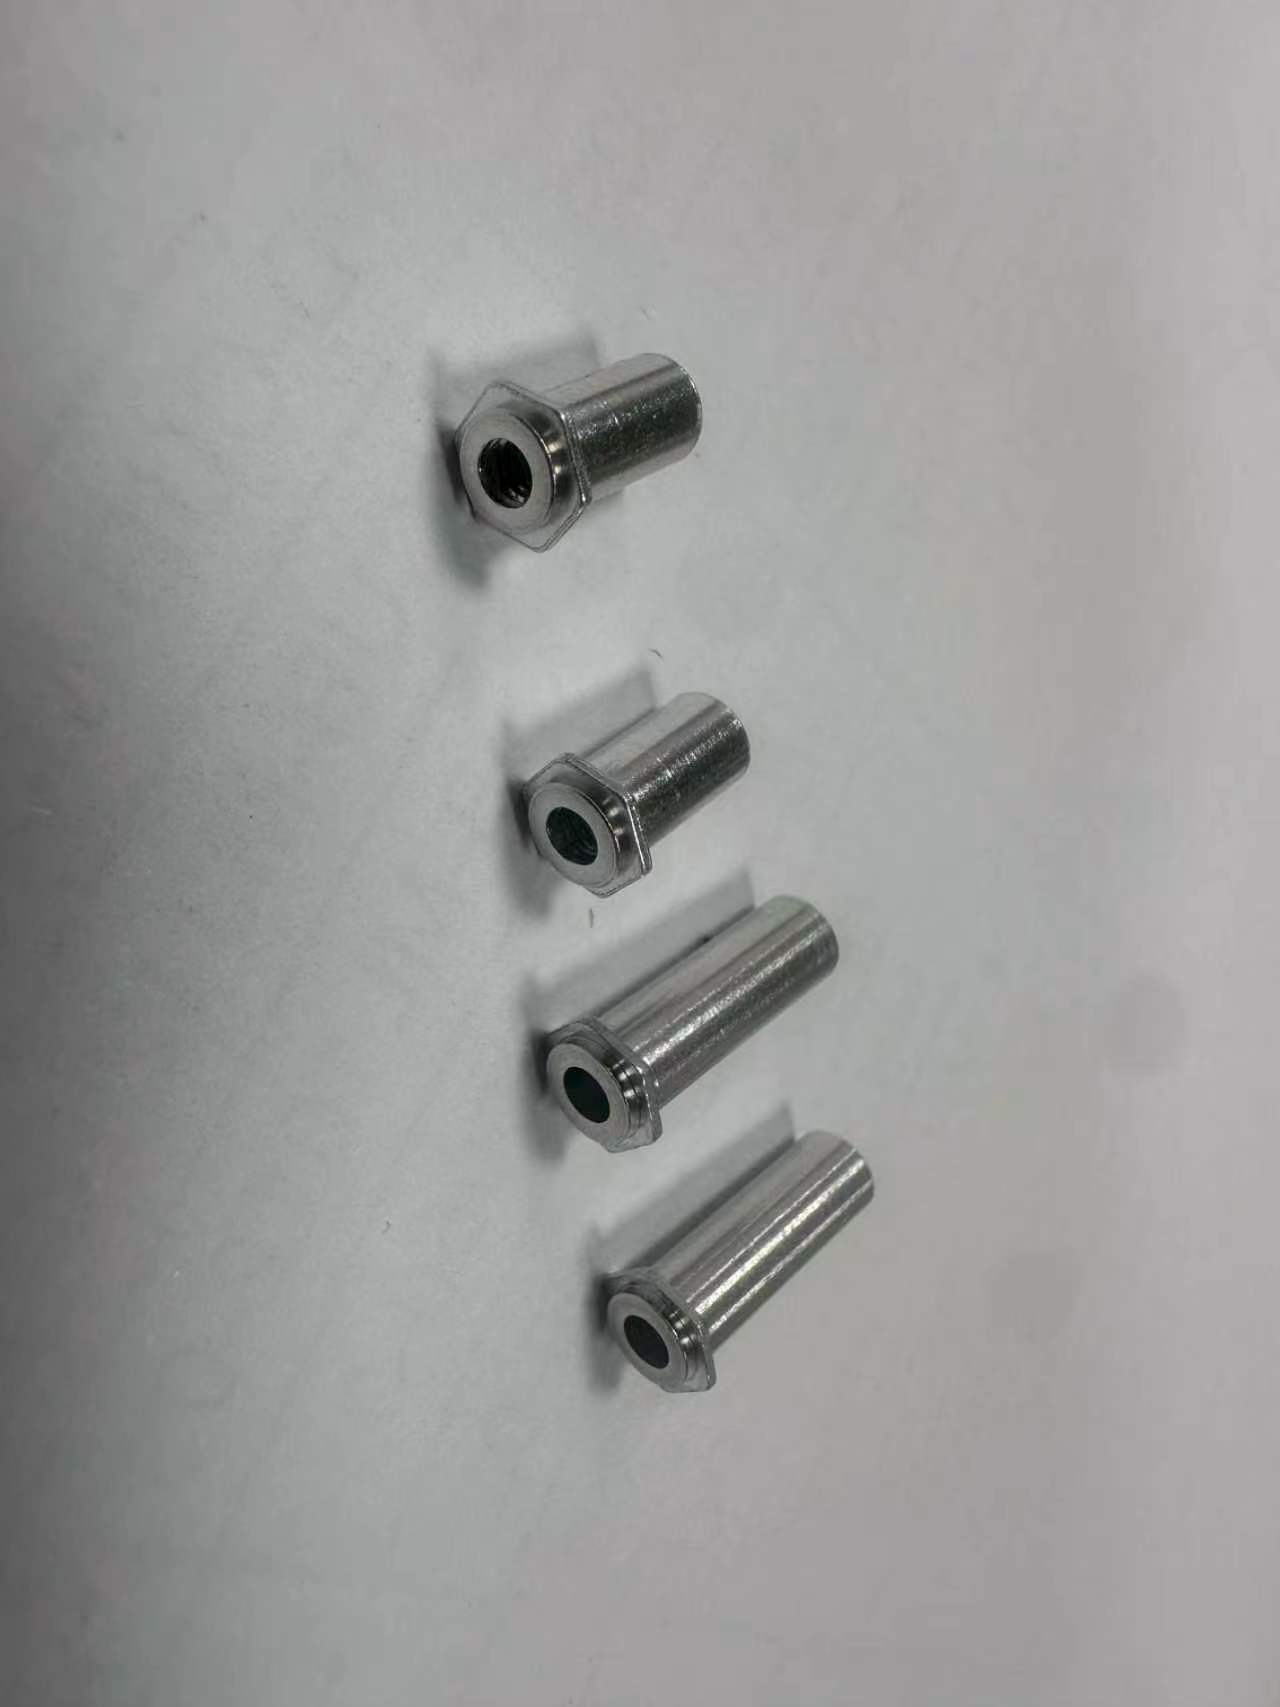
Kolumny nakrętek są wciskane do środka i uszczelniane wewnątrz materiału w jednej operacji — nie ma żadnych otworów przelotowych, żadnych wypukłych śladów, a całkowicie płaska płyta tylna za każdym razem przechodzi test palca.
Obróbka
Obróbka kęsów z wykorzystaniem zintegrowanego zacisku 5-osiowego pozwala na utrzymanie cienkich ścianek bez zniekształceń i utrzymanie tolerancji w zakresie ±0,01 mm w przypadku kluczowych cech.
Powierzchnia
Anodowanie matowe lub błyszczące z logo grawerowanymi laserowo odbywa się u nas — jednolite wykończenie powierzchni, brak przekazywania produktów do osób trzecich, brak przenikania kolorów.
Kontrola
Każda krytyczna cecha jest mierzona za pomocą CMM na każdej części, a dane są archiwizowane dla każdej partii produkcyjnej w celu zapewnienia pełnej identyfikowalności.
Jakość
Standaryzowane kontrole i SPC zapewniają wysoką spójność partii — taką samą jakość, jakiej wymagają producenci OEM z branży motoryzacyjnej, a która jest stosowana w przypadku sprzętu audio.
Inżynieria
Dokonujemy przeglądu Twojego projektu CAD przed rozpoczęciem produkcji narzędzi, zgłaszamy problemy związane z wykonalnością i projektujemy proces wokół danej części — przegląd, który zapewnił nam sukces tego klienta, jest bezpłatny dla każdego projektu.
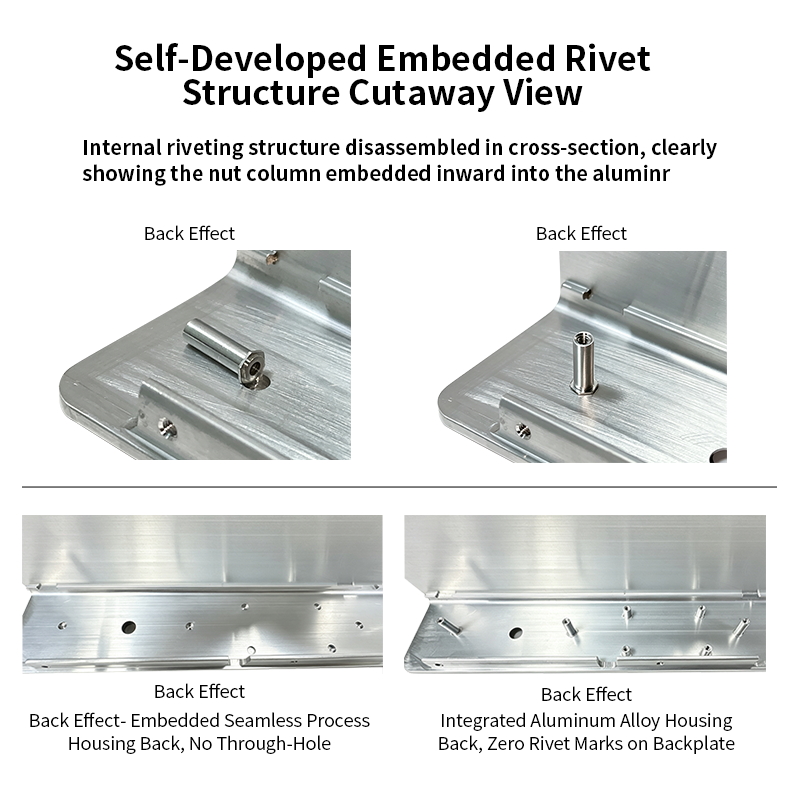
Widok przekroju — nakrętki wpuszczone do wewnątrz, brak otworów przelotowych, brak śladów po płycie tylnej.
Standardowe nitowanie wciska nity przez płytę, pozostawiając wgniecenia na tylnej stronie i ograniczając luz między elementami. Nasz wbudowany proces osadza kolumnę nakrętki wewnątrz materiału — tylna strona pozostaje gładka, połączenie mocne, a produkt w końcu wygląda tak, jak powinien.
Wyzwania, które pokonaliśmy
Prawdziwe problemy z hali produkcyjnej — źródło, sposób rozwiązania oraz wynik, jaki uzyskujemy dzisiaj.
Proces produkcyjny
Każdy etap jest dokumentowany za pomocą kontroli w trakcie procesu, dzięki czemu jakość jest wbudowana, a nie kontrolowana na końcu.
Wybrano półfabrykat aluminiowy 6063-T5 i wytłaczano go do kształtu zbliżonego do kształtu gotowego — stabilne właściwości materiału i mniejszy naddatek na obróbkę dla każdej partii.
Obróbka kęsów z wykorzystaniem zintegrowanego zacisku 5-osiowego pozwala na utrzymanie geometrii cienkościennych — tolerancja kontrolowana w zakresie ±0,01 mm w przypadku krytycznych cech.
Opracowana przez nas technologia nitowania łączy obudowę w jednym procesie — nakrętki wpuszczone do wewnątrz, brak otworów przelotowych, całkowicie płaska płyta tylna.
Jednorodna, matowa powierzchnia usuwa ślady obróbki i przygotowuje część do równomiernego powlekania.
Anodowanie matowe lub błyszczące z logo grawerowanymi laserowo — spójne kolory, wyraźna i odporna na blaknięcie grafika.
Pełnowymiarowa kontrola CMM, kontrola spójności partii i pakowanie ochronne przed eksportem — wady nigdy nie są uwzględniane.
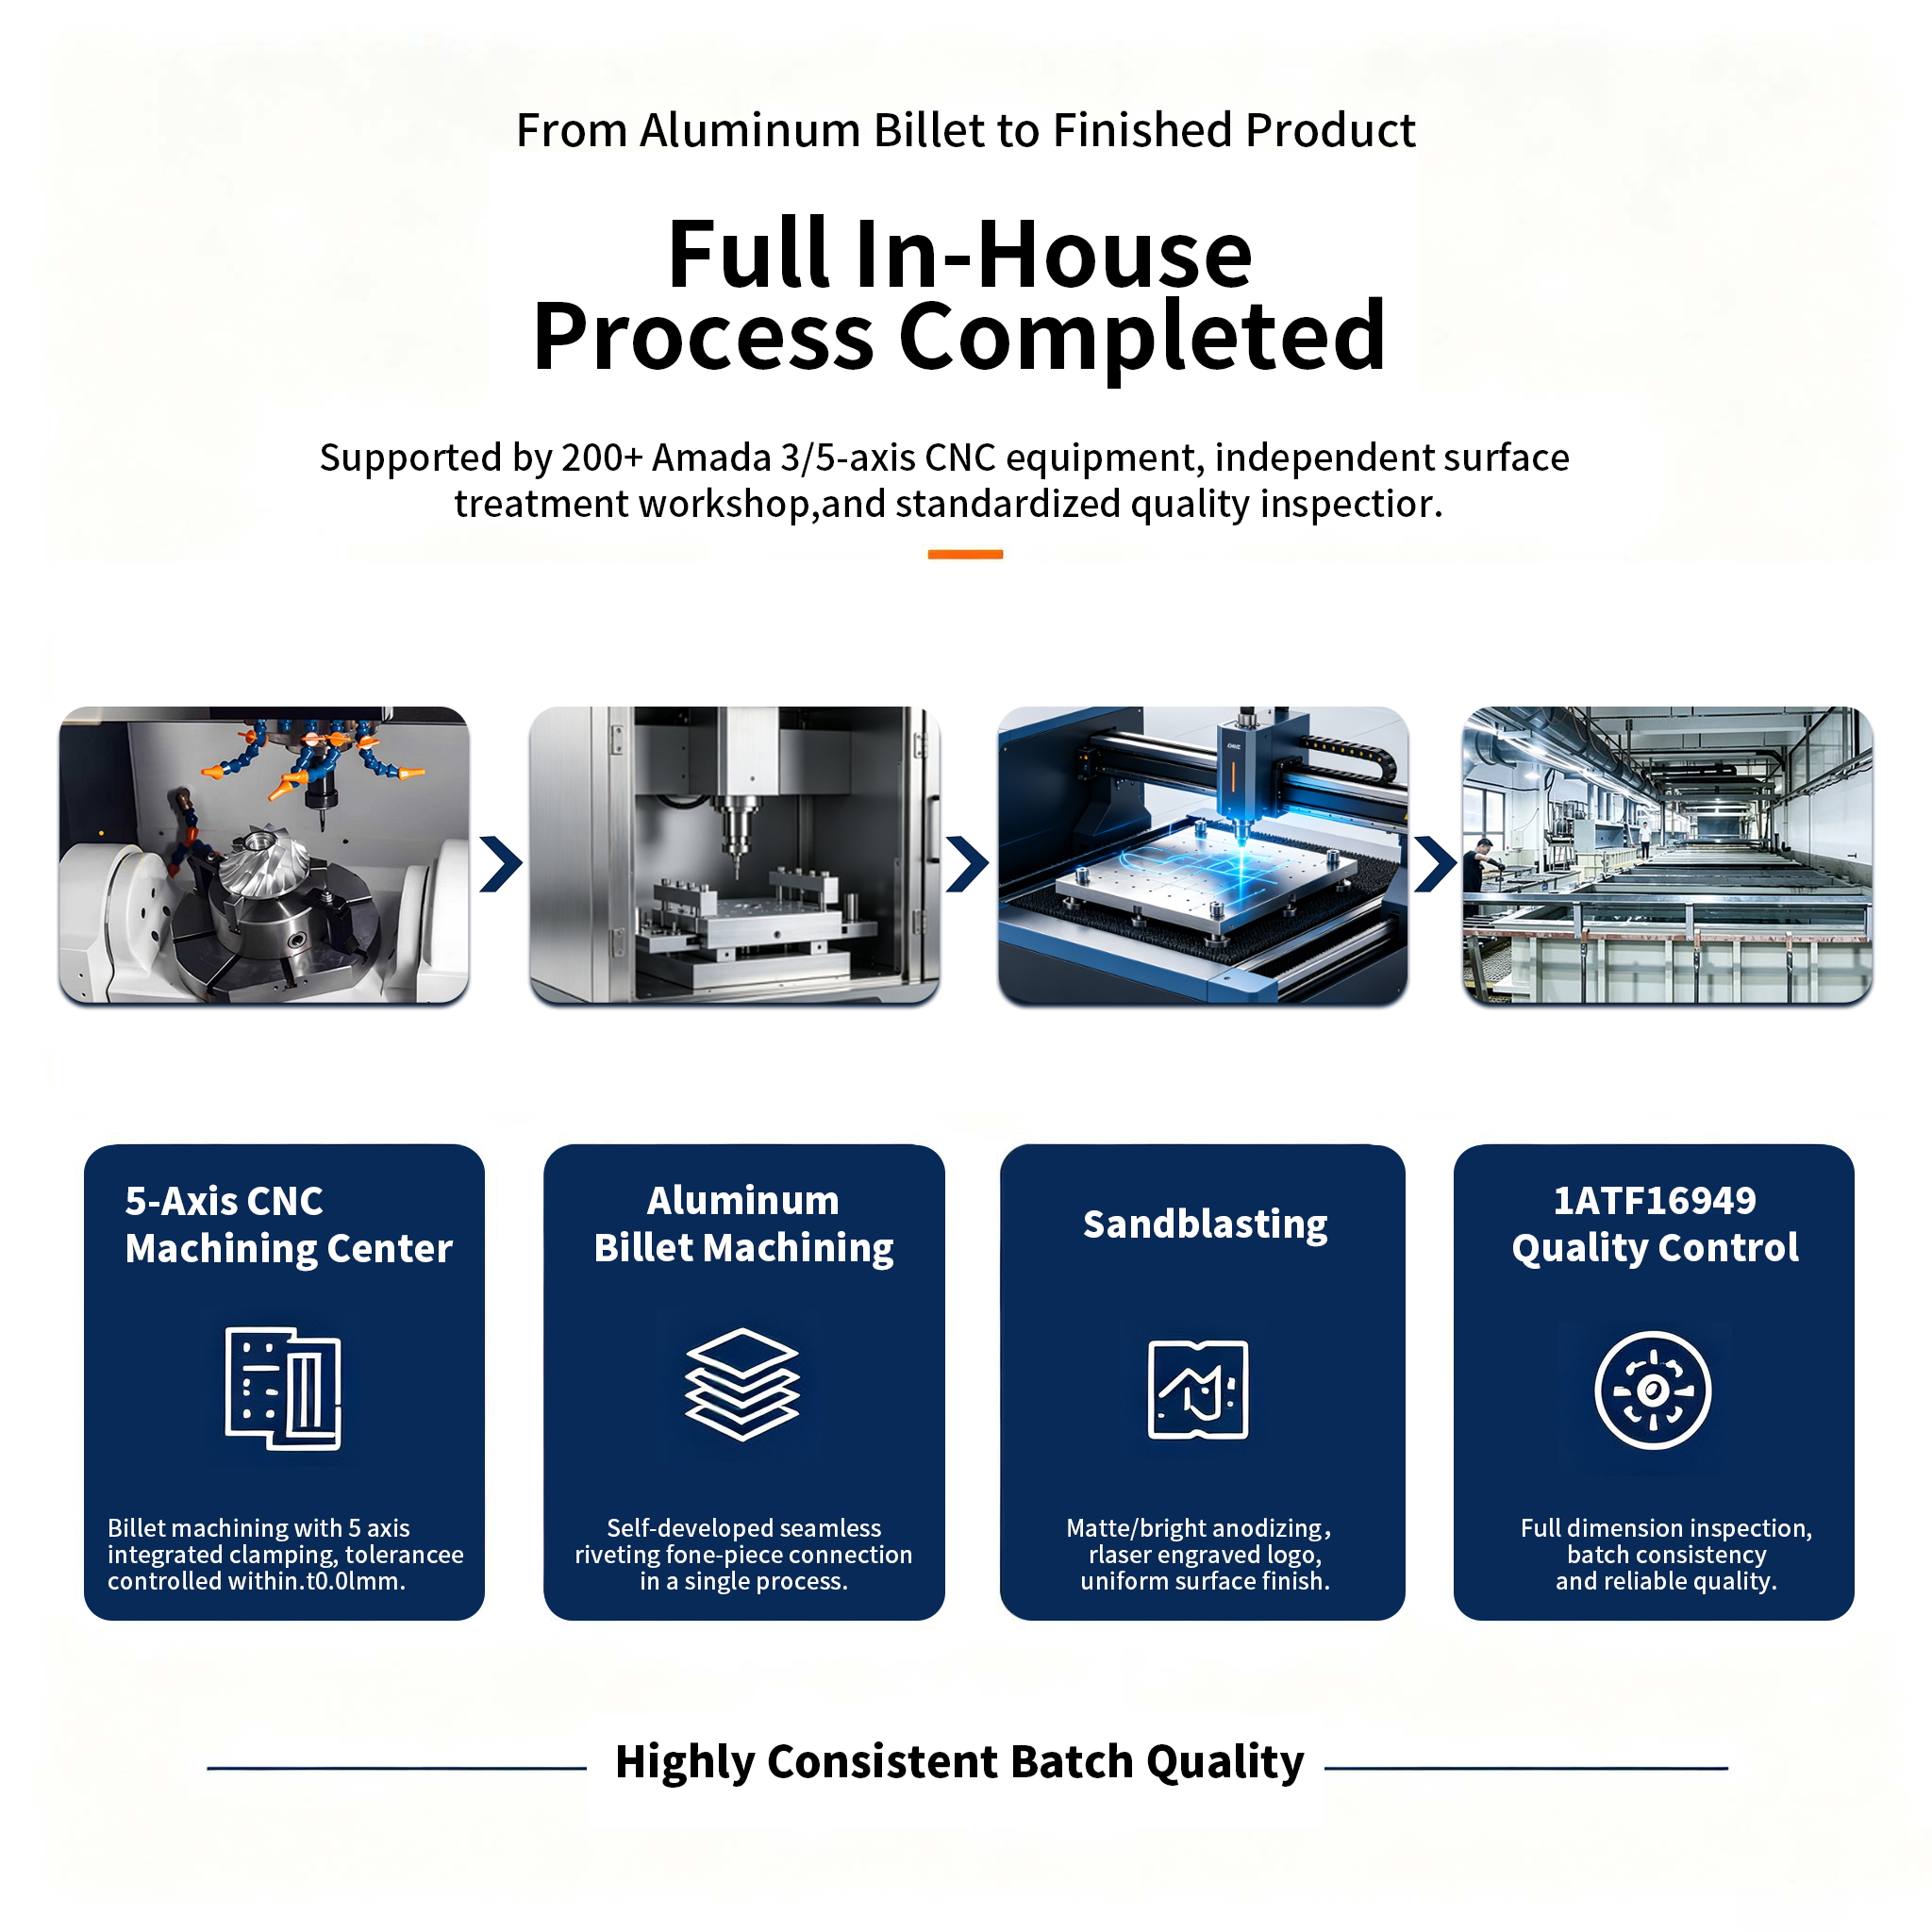
Od półfabrykatu aluminiowego do gotowego produktu — ponad 200 maszyn CNC Amada 3/5-osiowych, niezależny warsztat obróbki powierzchni, standaryzowana kontrola jakości.
Nasi inżynierowie opracowali ten proces we własnym zakresie. Kolumna nakrętki jest wciskana do środka i uszczelniana wewnątrz materiału — zobacz, jak płytka tylna pozostaje idealnie płaska, bez żadnych śladów.
Zapewnienie jakości
Każda kluczowa specyfikacja jest weryfikowana za pomocą współrzędnościowej maszyny pomiarowej (CMM), miernika powierzchni i kolorymetru dla każdej partii produkcyjnej — dane są archiwizowane dla każdej partii w celu zapewnienia pełnej identyfikowalności.
| Specyfikacja | Wymóg | Osiągnięto | Metoda |
|---|---|---|---|
| Płaskość płyty tylnej | Całkowicie płaskie, bez śladów nitów | 100% zaliczenia | Wskaźnik wizualny + powierzchniowy |
| Tolerancja obróbki | ±0,01 mm | ±0,01 mm | Pomiar CMM |
| Wytrzymałość połączenia nitowego | Spełnia specyfikację wysuwania OEM | Przeszedł | Test wyciągania |
| Kolor anodowany | ΔE < 1,5 w porównaniu z głównym | ΔE < 1,0 średnio | Kolorymetr |
| Odporność na mgłę solną | 72 godz., brak korozji | Przeszedł | ASTM B117 |
| Spójność partii | 100% kontrola wymiarów | 100% zaliczenia | Pełnowymiarowa współrzędnościowa maszyna pomiarowa (CMM) |
Dlaczego Rejin CNC
Marka porównała nas ze sklepami w trzech krajach. Oto, co sfinalizowało transakcję.
w porównaniu ze standardowym nitowaniem
Brak otworów przelotowych, płaska płyta tylna, mocniejsze połączenia — proces, którego klienci nie mogą uzyskać w sklepach z artykułami powszechnego użytku, chroniony wieloletnim procesem udoskonalania w firmie.
w porównaniu z outsourcingiem wykańczania
Obróbka mechaniczna, piaskowanie, anodowanie i znakowanie laserowe pod jednym dachem — bez przekazywania części, bez różnic w kolorach, bez wymówek osób trzecich.
w porównaniu z pobieraniem próbek wsadowych
Pomiary krytycznych wymiarów każdej części, weryfikacja każdej partii — wady nigdy nie trafiają na Twoją linię produkcyjną.
w porównaniu ze wsparciem opartym na sprzedaży
Rozmawiasz bezpośrednio z ludźmi, którzy obsługują maszyny i proces — odpowiedzi techniczne otrzymujesz w ciągu kilku godzin, DFM w 48.
Wyniki projektu
Pierwsza partia w pełni spełniła standardy marki, a od tego czasu współpraca tylko się rozwijała.
Opinie klientów
Bezpośrednie cytaty od osób zarządzających tym programem po stronie klienta.
„Tylna płyta jest wreszcie całkowicie gładka. Żadnych śladów nitów, żadnych wgnieceń – wygląda tak, jak powinien wyglądać produkt premium”.
„Partia po partii, kolor anodowania zgadzał się z próbką referencyjną. Przestaliśmy sprawdzać kolor po otrzymaniu.”
„DFM firmy Rejin wykrył problemy montażowe, o których nasi poprzedni dostawcy nie wspominali. Dostawy są realizowane terminowo od trzech lat.”
Bezpłatne sprawdzenie DFM · Wycena w ciągu 24 godzin
Prześlij nam swój CAD i otrzymaj bezpłatną kontrolę DFM wraz ze szczegółową wyceną w ciągu 24 godzin.


