

Studi Kasus Pemesinan CNC · Peralatan Audio
Sebuah merek audio Eropa menghabiskan waktu berbulan-bulan untuk menolak kotak speaker dengan bekas paku keling yang terlihat pada pelat belakang. Teknologi paku keling tanpa sambungan yang dikembangkan sendiri oleh Rejin CNC menghasilkan bagian belakang yang sepenuhnya rata tanpa lubang tembus — dikerjakan dengan presisi ±0,01 mm, dianodisasi di pabrik, dan diverifikasi IATF 16949 pada volume tinggi.
Cerita
Sebuah kisah rekayasa yang nyata — sebuah cacat yang terlihat, tiga pemasok yang gagal, dan proses yang memperbaikinya.
Beberapa kisah rekayasa terbaik dimulai dengan cacat kecil yang terlihat. Bagi sebuah merek audio Eropa yang bersiap meluncurkan simulator amplifier analog baru, cacat itu terletak tepat di pelat belakang: deretan bekas paku keling yang menonjol yang membuat produk premium terlihat murahan.
Produk tersebut adalah simulator ampli gitar kompak — dirancang di Prancis, dijual di seluruh dunia. Desain industrinya bersih: casing aluminium yang disikat dengan grafik kontrol yang ditandai laser, dirancang untuk musisi yang berfokus pada kualitas suara yang akan membelinya. Di bagian depan, produk tersebut tampak sempurna. Di bagian belakang, desain tradisional melalui paku keling meninggalkan bekas penyok yang menonjol di tempat paku keling menembus pelat aluminium. Setiap unit memiliki bekas tersebut, dan setiap unit merusak citra premium yang telah dibangun merek tersebut selama bertahun-tahun.
Selama berbulan-bulan, tim pengadaan merek tersebut mencari solusi yang lebih baik. Mereka mengevaluasi bengkel mesin di tiga negara. Beberapa bengkel mengatakan bahwa bekas tersebut tidak dapat dihindari — “memang begitulah cara kerja paku keling.” Yang lain menawarkan untuk menyembunyikan bekas tersebut dengan stiker atau cat, yang langsung ditolak oleh para insinyur. Satu pemasok menawarkan alternatif cetakan die-cast yang lebih murah yang mengubah berat, rasa, dan biaya produk. Tak satu pun dari solusi tersebut yang memecahkan masalah sebenarnya.
Kemudian tim merek tersebut dirujuk ke Rejin CNC. Alih-alih mengutip gambar apa adanya, para insinyur kami melakukan tinjauan DFM gratis dan mengusulkan sesuatu yang belum pernah disebutkan oleh bengkel lain: sebuah proses paku keling tanpa sambungan terintegrasi — Kolom mur ditekan ke dalam dari belakang, disegel di dalam material, tanpa lubang tembus dan pelat belakang yang benar-benar rata. Tanpa bekas. Tanpa penyok. Tanpa stiker.
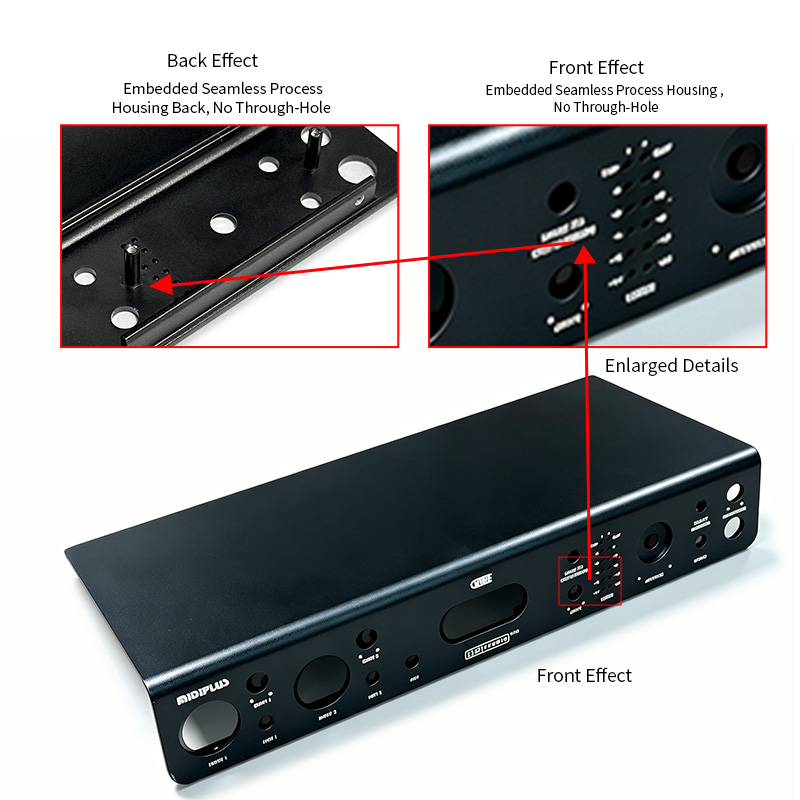
Bagaimana sampel pertama mengubah segalanya. Artikel pertama yang tiba memiliki pelat belakang yang sangat rata sehingga tim kualitas pelanggan harus meraba permukaannya dua kali untuk memastikannya. Pemeriksaan dimensi lolos pada percobaan pertama. Pemasangan sangat pas. Struktur paku keling yang tertanam lolos uji tarik dengan margin yang cukup. Artikel pertama itu menjadi acuan dasar untuk setiap batch berikutnya — dan merek tersebut tidak pernah menoleh ke belakang.
Permasalahan yang Dialami Pelanggan
Enam masalah yang gagal dipecahkan oleh setiap bengkel kandidat sebelum Rejin CNC.
Paku keling yang menembus meninggalkan bekas penyok yang menonjol pada pelat belakang — setiap unit memiliki bekas yang merusak permukaan yang bersih.
Penyok tersebut membuat produk audio kelas atas terlihat murah di rak-rak toko, yang secara langsung merusak citra merek.
Paku keling yang menembus pelat tersebut mengganggu integritas struktural dan berisiko menimbulkan masalah ruang gerak dengan komponen elektronik internal.
Warna bergeser antar batch, dan noda menjadi lebih terlihat setelah pelapisan — dua masalah dalam satu lapisan akhir.
Para pemasok memberikan gambar apa adanya dan menyebut bekas paku keling sebagai sesuatu yang "tidak dapat dihindari" alih-alih mengusulkan proses yang lebih baik.
Toko-toko menangani sampel tetapi mengalami penurunan kualitas atau keterlambatan tenggat waktu ketika produksi meningkat dalam jumlah besar.
Gambaran Umum Proyek
Casing aluminium yang diproses dengan mesin CNC untuk peralatan audio — simulator amplifier, kartu suara, dan antarmuka audio — yang dibangun menggunakan teknologi CNC Rejin. paku keling tanpa sambungan terintegrasi yang dikembangkan sendiri: pelat belakang yang sepenuhnya rata tanpa bekas paku keling, struktur satu bagian, dan kekuatan yang dioptimalkan.
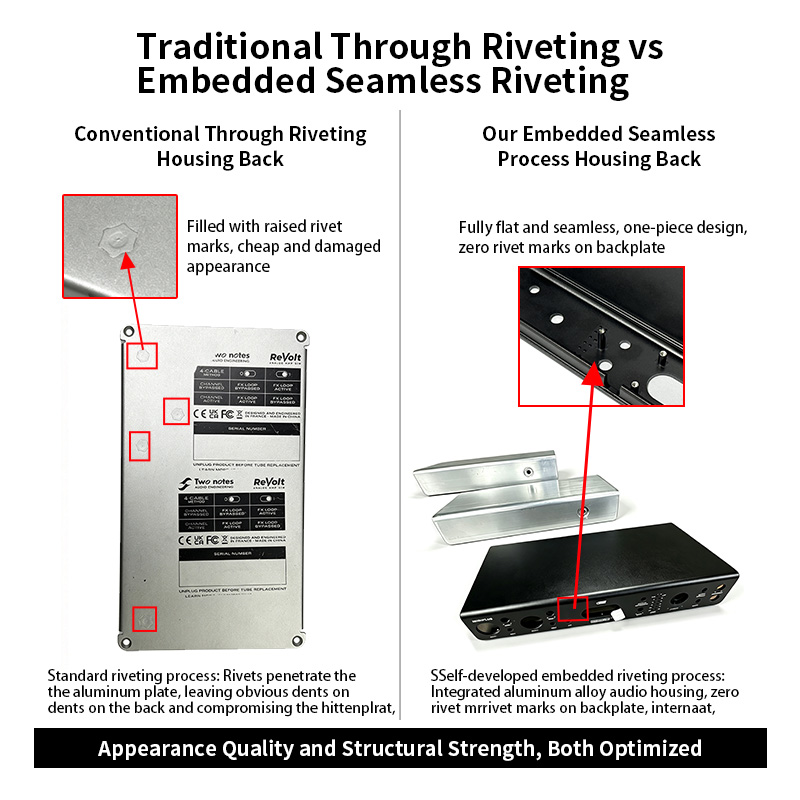
Metode tradisional dengan paku keling vs. proses tanpa sambungan terintegrasi kami — tampilan dan kekuatan sama-sama dioptimalkan.
Solusi Teknik Kami
Perbedaannya bukanlah pada satu mesin saja — melainkan pada sebuah sistem rekayasa lengkap yang dibangun di sekitar satu proses.
Menarik
Kolom mur ditekan ke dalam dan disegel di dalam material dalam satu operasi — tanpa lubang tembus, tanpa tanda yang menonjol, dan pelat belakang yang sepenuhnya rata yang selalu lolos uji sentuhan ujung jari.
Pemesinan
Pemesinan billet dengan penjepitan terintegrasi 5 sumbu mempertahankan geometri dinding tipis tanpa distorsi, menjaga toleransi dalam ±0,01 mm pada fitur-fitur kritis.
Permukaan
Proses anodisasi matte atau mengkilap dengan logo yang diukir laser dilakukan di bawah naungan kami sendiri — hasil akhir permukaan seragam, tanpa campur tangan pihak ketiga, dan tanpa perubahan warna.
Inspeksi
Setiap fitur penting diukur menggunakan CMM pada setiap bagian, dengan data yang diarsipkan per lot produksi untuk ketelusuran penuh.
Kualitas
Inspeksi terstandarisasi dan SPC menjaga konsistensi batch tetap tinggi — kualitas yang sama yang dibutuhkan oleh OEM otomotif, diterapkan pada perangkat keras audio.
Rekayasa
Kami meninjau desain CAD Anda sebelum pembuatan perkakas, menandai masalah manufaktur, dan merancang proses di sekitar komponen tersebut — tinjauan yang memenangkan pelanggan ini gratis untuk setiap proyek.
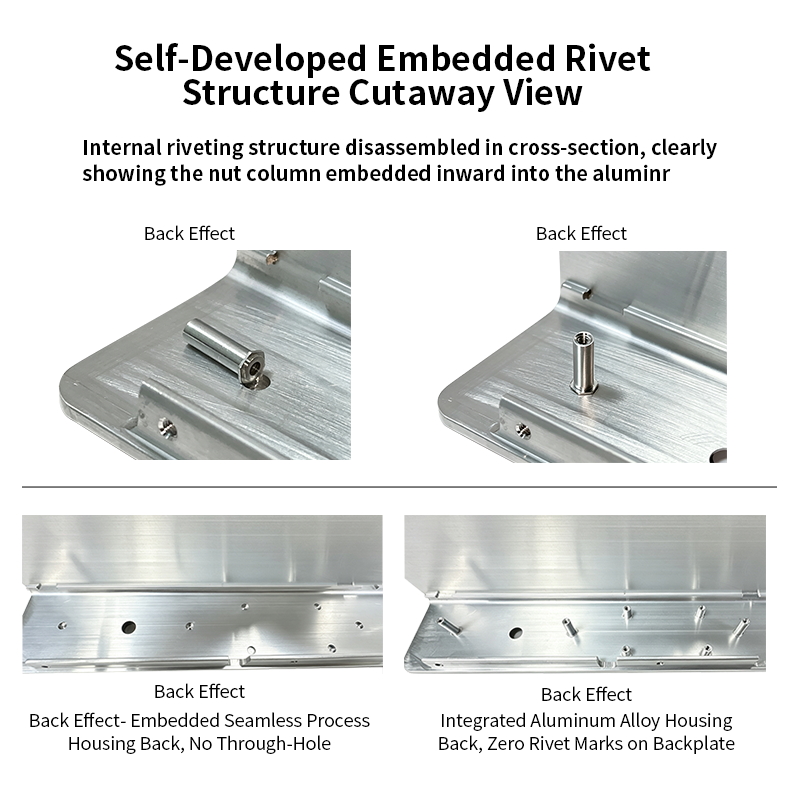
Tampilan potongan melintang — kolom mur tertanam ke dalam, tidak ada lubang tembus, tidak ada bekas pelat belakang.
Pengelingan standar mendorong paku keling menembus pelat, meninggalkan penyok di bagian belakang dan mengganggu ruang bebas komponen internal. Proses penanaman kami menempatkan kolom mur di dalam material — bagian belakang tetap halus, sambungan tetap kuat, dan produk akhirnya terlihat seperti seharusnya.
Tantangan yang Kami Atasi
Masalah nyata dari lantai produksi — akar penyebab, solusi, dan hasil yang kita raih saat ini.
Proses Manufaktur
Setiap langkah didokumentasikan dengan inspeksi selama proses berlangsung, sehingga kualitas dibangun sejak awal — bukan diperiksa di akhir.
Batangan aluminium 6063-T5 dipilih dan diekstrusi hingga mendekati bentuk akhir — sifat material yang stabil dan stok pemesinan yang lebih rendah untuk setiap proses.
Pemesinan billet dengan penjepitan terintegrasi 5 sumbu mempertahankan geometri dinding tipis — toleransi terkontrol dalam ±0,01 mm pada fitur-fitur kritis.
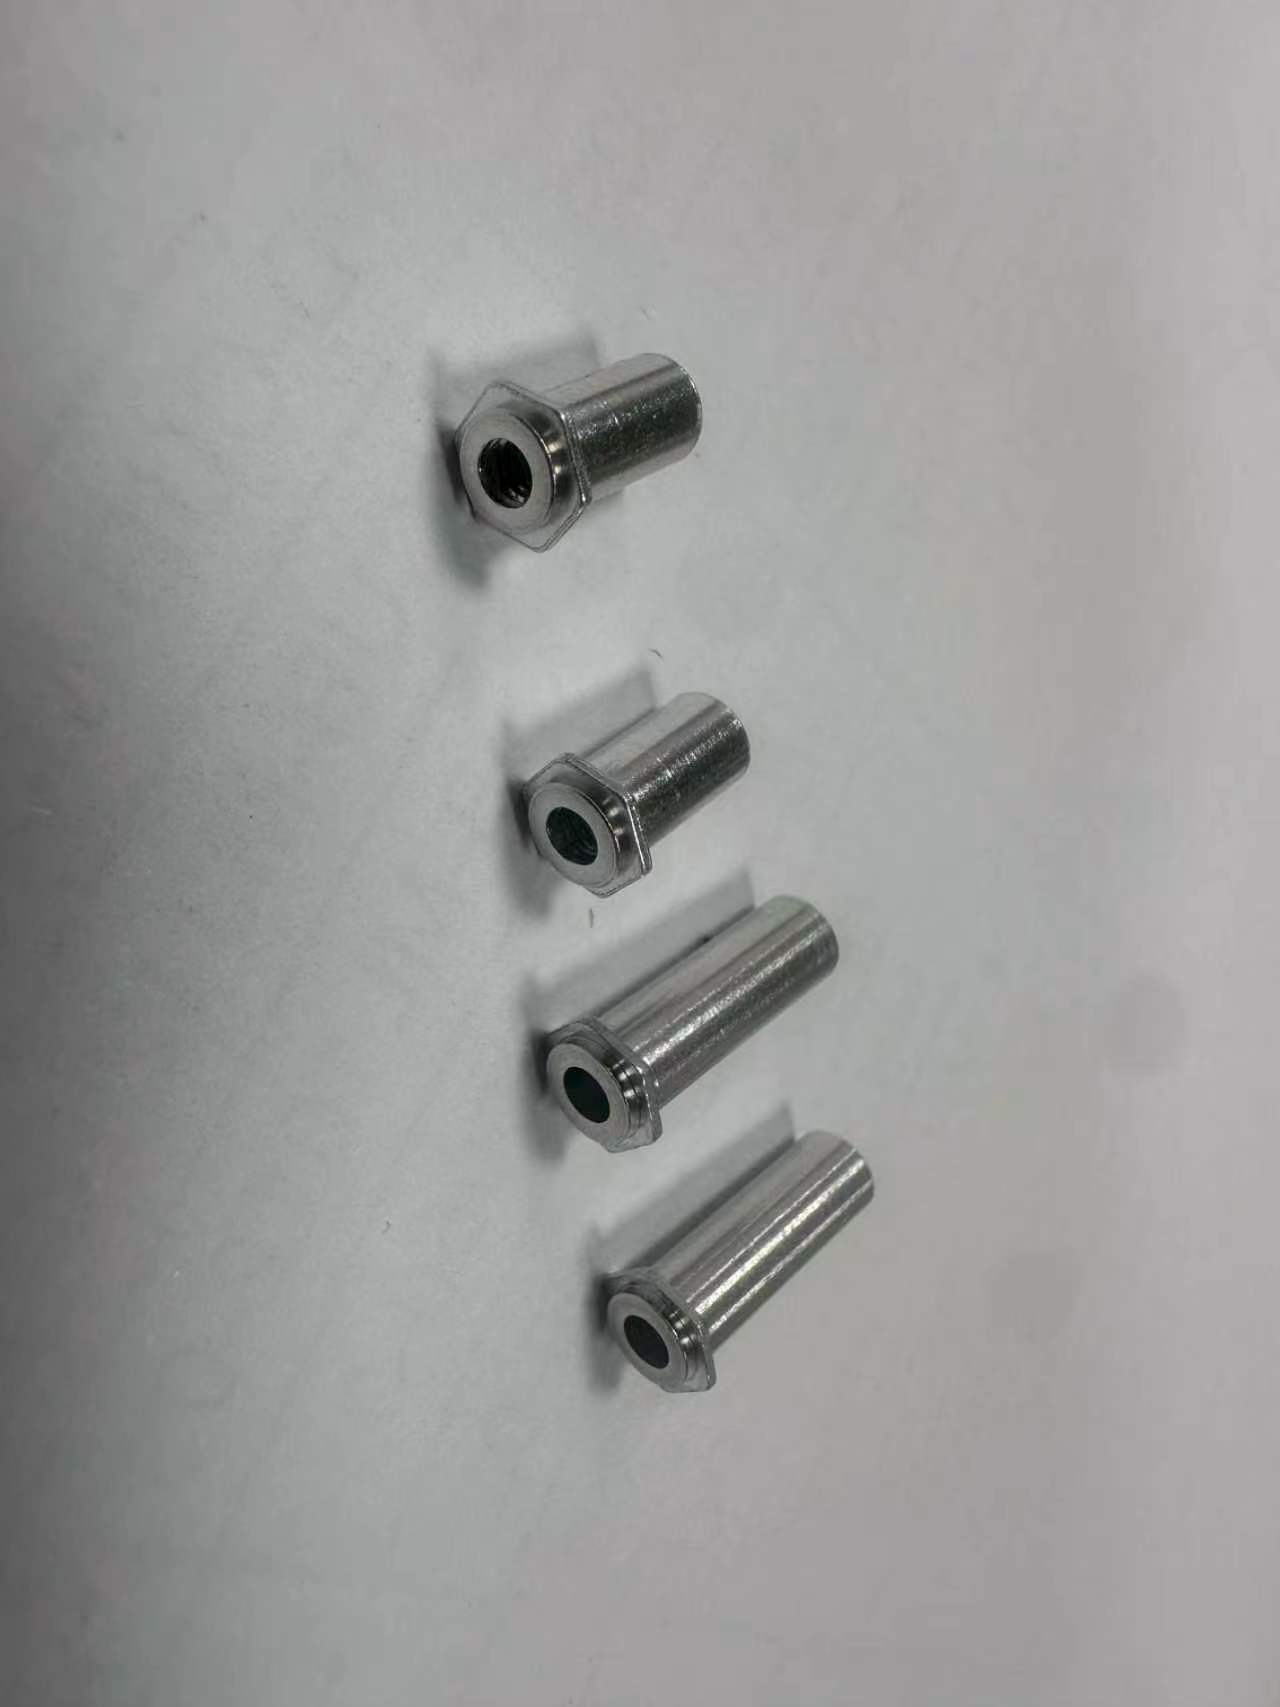
Pengikatan paku keling yang dikembangkan sendiri menyatukan casing dalam satu proses — kolom mur tertanam ke dalam, tanpa lubang tembus, pelat belakang sepenuhnya rata.
Persiapan permukaan matte yang seragam menghilangkan jejak pengerjaan mesin dan mempersiapkan bagian tersebut untuk pelapisan yang merata.
Anodisasi matte atau mengkilap dengan logo yang diukir laser — warna konsisten, grafis tajam dan tahan pudar.
Inspeksi CMM dimensi penuh, pengecekan konsistensi batch, dan pengemasan pelindung sebelum ekspor — cacat tidak akan pernah dikirim.
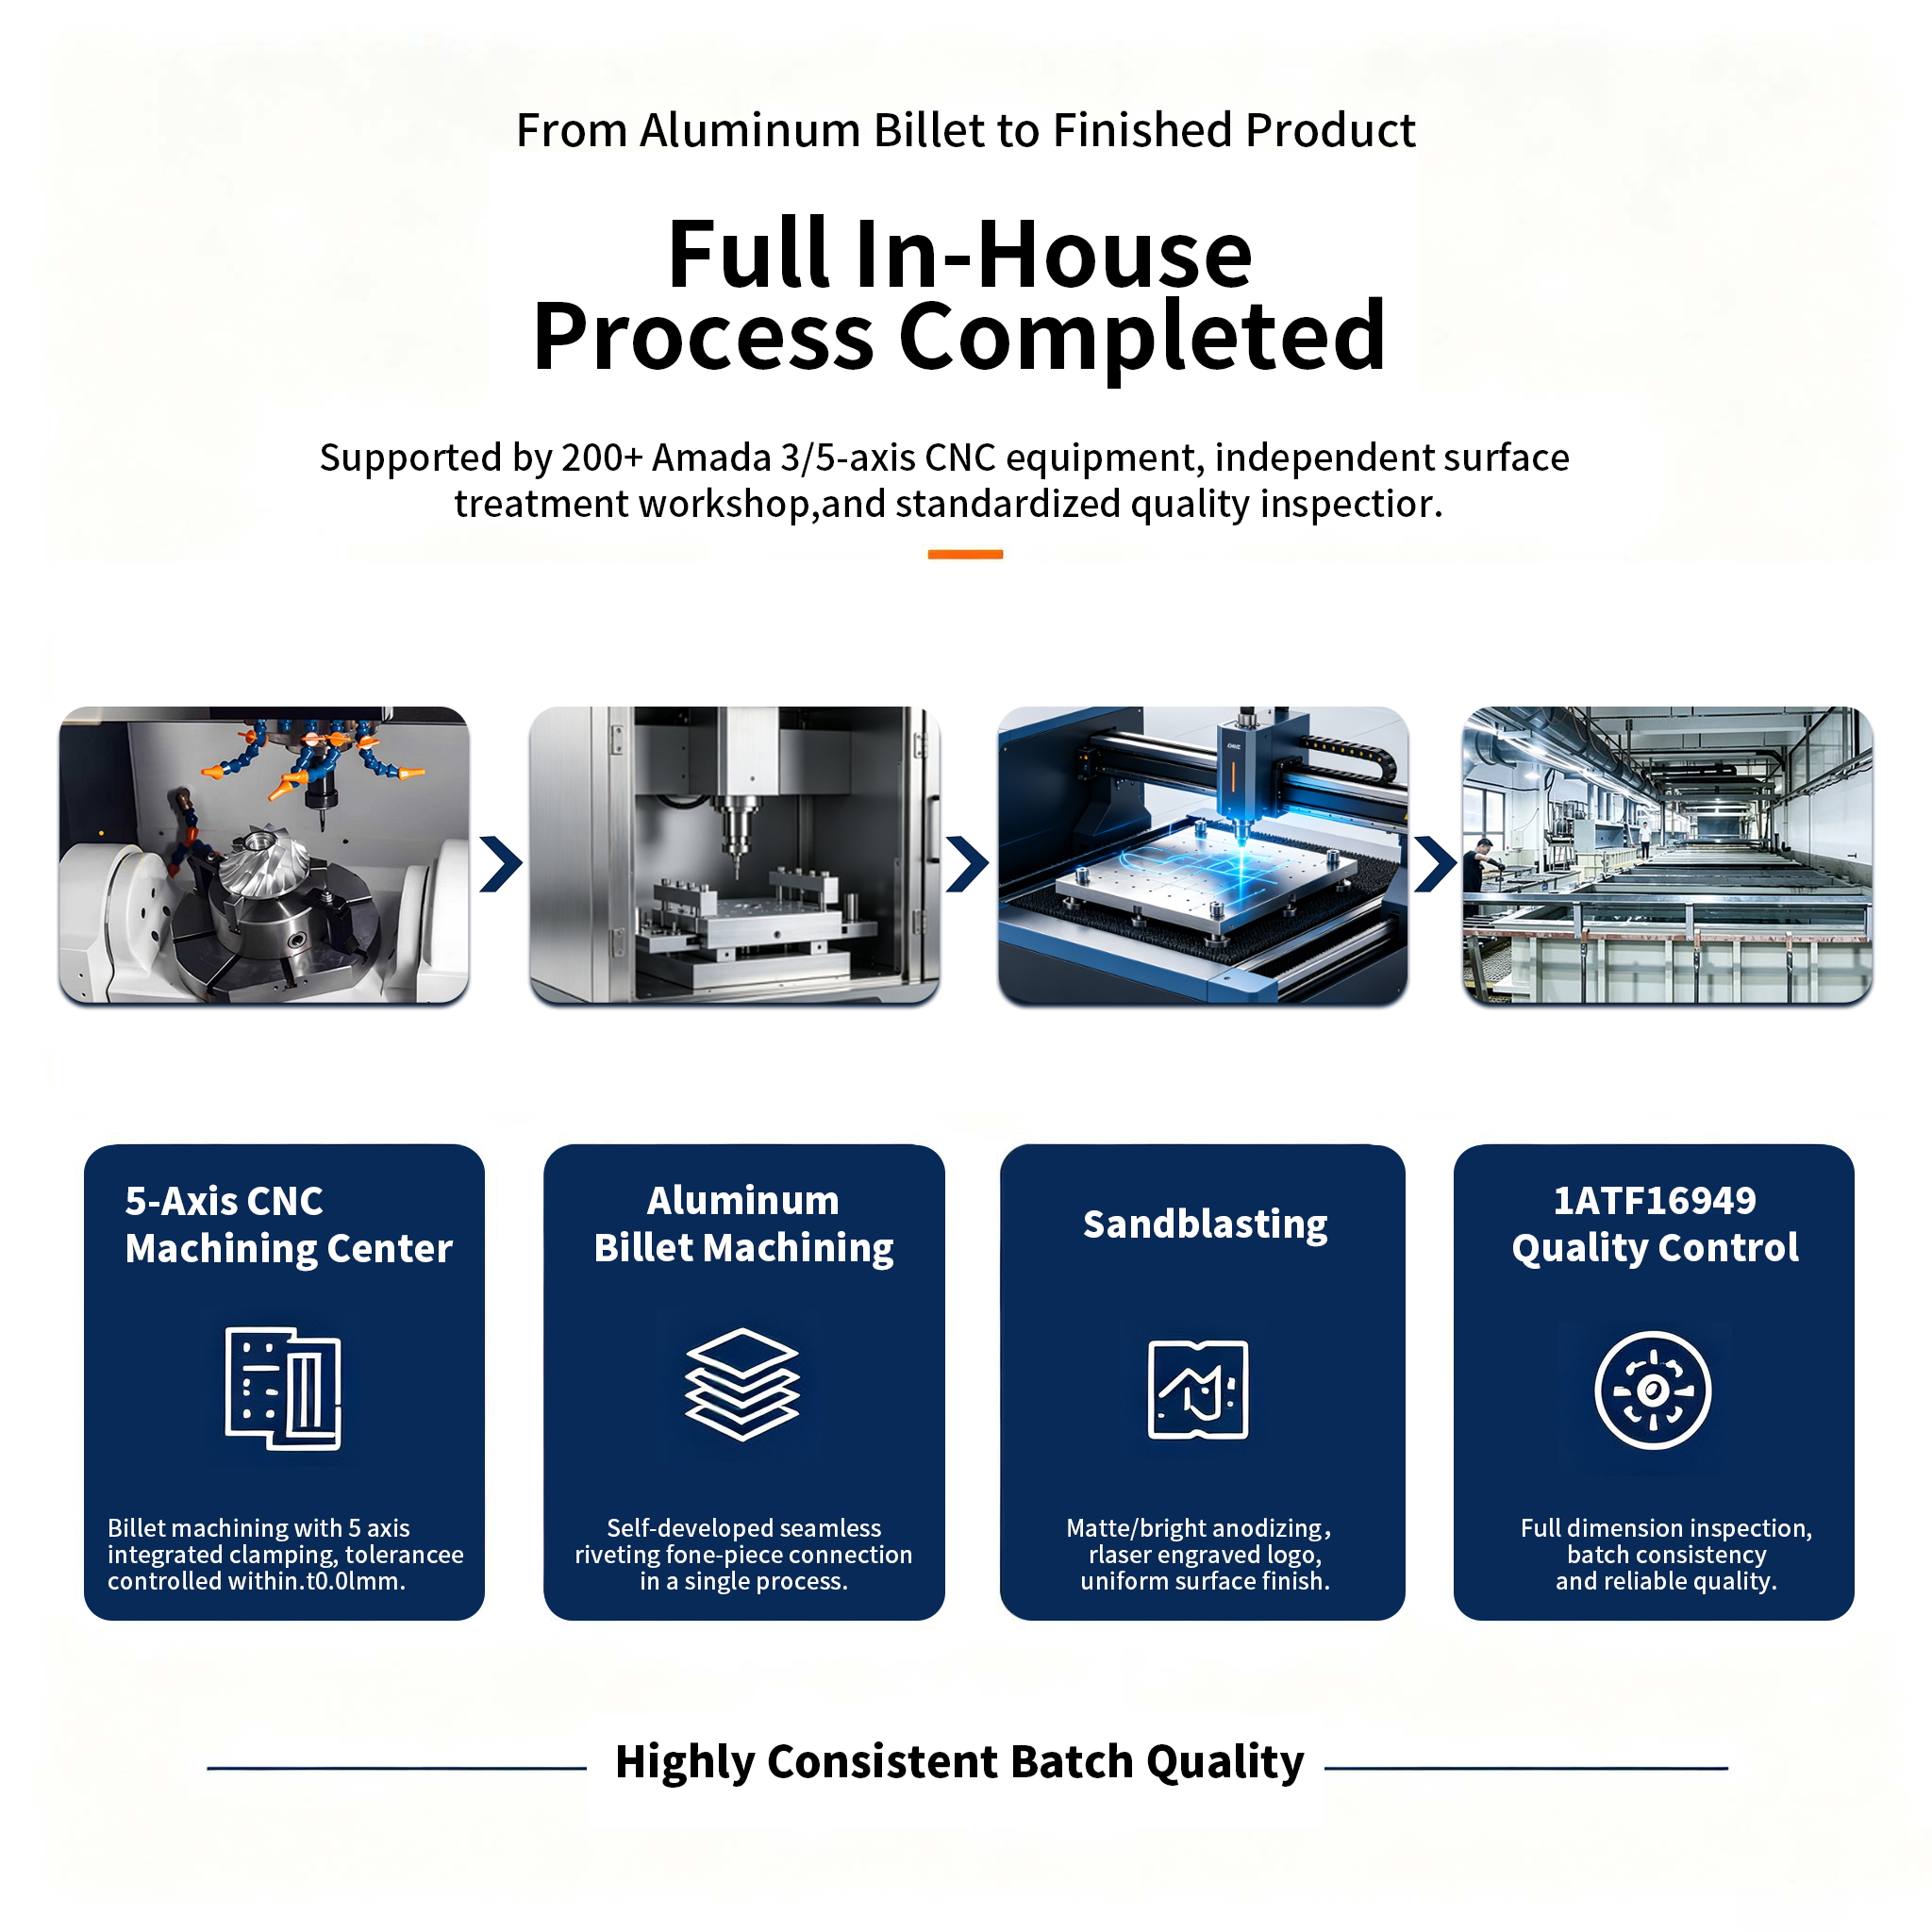
Dari batangan aluminium hingga produk jadi — 200+ mesin CNC Amada 3/5 sumbu, bengkel permukaan independen, QC terstandarisasi.
Para insinyur kami mengembangkan proses ini secara internal. Kolom mur ditekan ke dalam dan disegel di dalam material — perhatikan bagaimana pelat belakang tetap rata sempurna tanpa bekas goresan.
Jaminan Mutu
Setiap spesifikasi utama diverifikasi dengan CMM, alat ukur permukaan, dan kolorimeter pada setiap batch produksi — data diarsipkan per lot untuk ketelusuran penuh.
| Spesifikasi | Persyaratan | Tercapai | Metode |
|---|---|---|---|
| Kerataan pelat belakang | Permukaan benar-benar rata, tanpa bekas paku keling. | Lulus 100% | Visual + pengukur permukaan |
| Toleransi pemesinan | ±0,01 mm | ±0,01 mm | Pengukuran CMM |
| Kekuatan sambungan paku keling | Memenuhi spesifikasi penarikan OEM | Lulus | Uji tarik keluar |
| Warna anodisasi | ΔE < 1,5 vs. master | ΔE < 1,0 rata-rata | Kolorimeter |
| Ketahanan terhadap semprotan garam | 72 jam, tidak ada korosi | Lulus | ASTM B117 |
| Konsistensi batch | Inspeksi dimensi 100% | Lulus 100% | CMM dimensi penuh |
Mengapa Rejin CNC?
Merek tersebut membandingkan kami dengan toko-toko di tiga negara. Inilah yang mengantarkan mereka mencapai kesepakatan.
vs. paku keling standar
Tanpa lubang tembus, pelat belakang rata, sambungan lebih kuat — sebuah proses yang tidak bisa didapatkan pelanggan dari toko-toko biasa, dilindungi oleh penyempurnaan internal selama bertahun-tahun.
vs. penyelesaian yang dialihdayakan
Pengerjaan mesin, sandblasting, anodisasi, dan penandaan laser di bawah satu atap — tanpa proses serah terima, tanpa perubahan warna, tanpa alasan pihak ketiga.
vs. pengambilan sampel batch
Dimensi kritis diukur pada setiap bagian, setiap batch diverifikasi — cacat tidak pernah sampai ke lini produksi Anda.
vs. dukungan yang dipimpin oleh penjualan
Anda berbicara langsung dengan orang-orang yang mengoperasikan mesin dan prosesnya — jawaban teknis dalam hitungan jam, DFM dalam 48 jam.
Hasil Proyek
Batch pertama sepenuhnya memenuhi standar merek tersebut, dan hubungan tersebut terus berkembang sejak saat itu.
Umpan Balik Pelanggan
Kutipan langsung dari orang-orang yang menjalankan program ini dari sisi pelanggan.
“Bagian belakang pelat akhirnya benar-benar halus. Tidak ada bekas paku keling, tidak ada penyok — tampilannya seperti produk premium seharusnya.”
“Dari batch ke batch, warna anodisasi selalu sesuai dengan sampel referensi. Kami berhenti memeriksa warna saat barang tiba.”
“Design for Manufacturing (DFM) Rejin menemukan masalah perakitan yang tidak pernah disebutkan oleh pemasok kami sebelumnya. Pengiriman tepat waktu selama tiga tahun berturut-turut.”
Pengecekan DFM Gratis · Penawaran dalam 24 Jam
Kirimkan file CAD Anda kepada kami dan dapatkan pemeriksaan DFM gratis beserta penawaran terperinci dalam waktu 24 jam.


