

Estudo de Caso de Usinagem CNC · Equipamento de Áudio
Uma marca europeia de áudio passou meses rejeitando gabinetes com marcas de rebites visíveis na placa traseira. O sistema de rebitagem embutida e sem costura, desenvolvido internamente pela Rejin CNC, proporciona uma parte traseira totalmente plana, sem furos passantes — usinada com precisão de ±0,01 mm, anodizada internamente e certificada pela IATF 16949 em volume real.
A História
Uma história real de engenharia: uma falha visível, três fornecedores que falharam e o processo que resolveu o problema.
Algumas das melhores histórias de engenharia começam com uma pequena falha visível. Para uma marca europeia de áudio que se preparava para lançar um novo simulador de amplificador analógico, a falha estava bem na placa traseira: fileiras de marcas de rebites salientes que faziam um produto premium parecer barato.
O produto era um simulador de amplificador de guitarra compacto — projetado na França e vendido no mundo todo. O design industrial era limpo: uma carcaça de alumínio escovado com gráficos de controle gravados a laser, projetado para os músicos focados em timbre que o comprariam. Na frente, o produto parecia impecável. Na parte de trás, tradicional por rebitagem As marcas de pressão deixadas pelos rebites na placa de alumínio eram evidentes em todas as unidades, comprometendo a imagem de alta qualidade que a marca havia levado anos para construir.
Durante meses, a equipe de compras da marca buscou uma solução melhor. Eles avaliaram oficinas mecânicas em três países. Algumas oficinas disseram que as marcas eram inevitáveis — “é assim que funciona a rebitagem”. Outras se ofereceram para esconder as marcas com adesivos ou tinta, o que os engenheiros rejeitaram imediatamente. Um fornecedor cotou uma alternativa mais barata de fundição sob pressão que alteraria o peso, a textura e o custo do produto. Nenhuma delas resolveu o problema real.
Então, a equipe da marca foi encaminhada para a Rejin CNC. Em vez de cotar o desenho como estava, nossos engenheiros realizaram uma análise DFM gratuita e propuseram algo que as outras oficinas nunca haviam mencionado: um processo de rebitagem embutida sem costura — Colunas de porca prensadas para dentro a partir da parte traseira, seladas dentro do material, sem furos passantes e com uma placa traseira completamente plana. Sem marcas. Sem amassados. Sem adesivos.
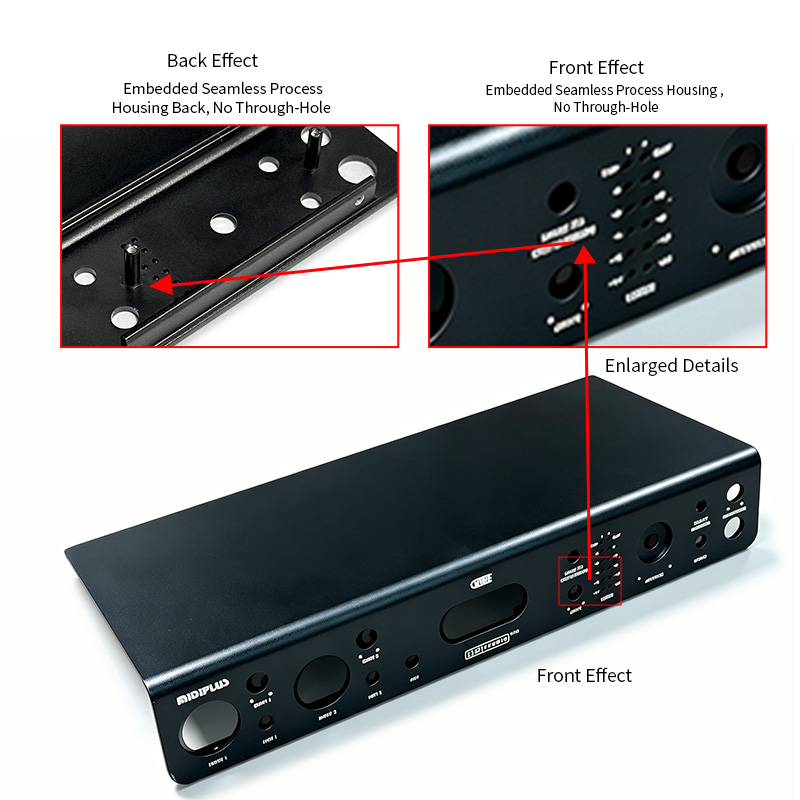
Como a primeira amostra mudou tudo. O primeiro exemplar chegou com uma placa traseira tão plana que a equipe de controle de qualidade do cliente passou os dedos duas vezes sobre ela para confirmar. As verificações dimensionais foram aprovadas na primeira tentativa. O encaixe da montagem foi perfeito. A estrutura de rebites embutidos passou no teste de arrancamento com folga. Esse primeiro exemplar tornou-se a referência para todos os lotes subsequentes — e a marca nunca mais olhou para trás.
Os principais problemas do cliente
Seis problemas que todas as oficinas candidatas falharam em resolver antes da Rejin CNC.
Os rebites deixaram marcas salientes na placa traseira — cada unidade apresentava marcas que interrompiam a superfície lisa.
Os amassados faziam com que um produto de áudio de alta qualidade parecesse de baixo custo nas prateleiras das lojas, prejudicando diretamente o posicionamento da marca.
Os rebites que penetravam a placa comprometiam a integridade estrutural e apresentavam risco de problemas de folga com os componentes eletrônicos internos.
A cor variava entre os lotes, e as marcas ficavam ainda mais visíveis após a aplicação do revestimento — dois problemas em um único acabamento.
Os fornecedores apresentaram os desenhos tal como estavam e consideraram as marcas de rebite "inevitáveis", em vez de proporem um processo melhor.
As lojas lidavam com amostras, mas perdiam qualidade ou cumpriam os prazos quando a produção aumentava em volume.
Visão geral do projeto
Gabinetes de alumínio usinados por CNC para equipamentos de áudio — simuladores de amplificadores, placas de som e interfaces de áudio — fabricados pela Rejin CNC. rebitagem embutida sem costura desenvolvida internamentePlaca traseira totalmente plana, sem marcas de rebites, estrutura monobloco e resistência otimizada.
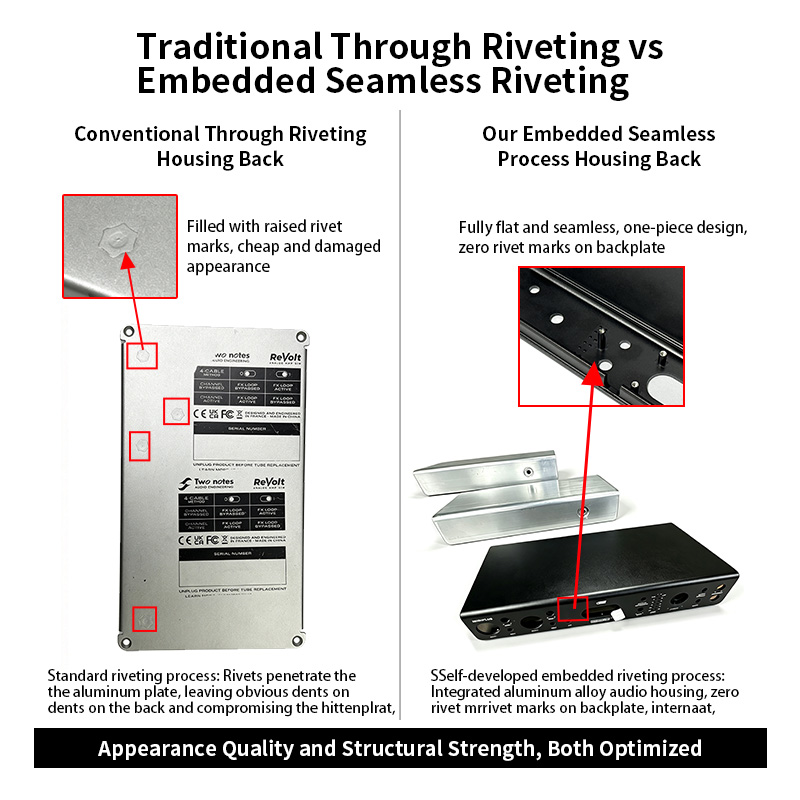
Processo tradicional com rebites versus nosso processo integrado sem emendas — aparência e resistência otimizadas.
Nossa solução de engenharia
A diferença nunca esteve em uma única máquina — tratava-se de um sistema de engenharia completo construído em torno de um único processo.
Cativante
As colunas de fixação são prensadas para dentro e seladas no material em uma única operação — sem furos passantes, sem marcas em relevo e com uma placa traseira totalmente plana que passa no teste da ponta do dedo todas as vezes.
Máquina
A usinagem de tarugos com fixação integrada de 5 eixos mantém a geometria de paredes finas sem distorção, preservando a tolerância em ±0,01 mm em características críticas.
Superfície
Anodização fosca ou brilhante com logotipos gravados a laser é realizada internamente — acabamento de superfície uniforme, sem terceirização, sem variação de cor.
Inspeção
Cada característica crítica é medida por CMM em cada peça, com os dados arquivados por lote de produção para total rastreabilidade.
Qualidade
A inspeção padronizada e o CEP (Controle Estatístico de Processo) mantêm a consistência dos lotes em alto nível — a mesma qualidade exigida pelas montadoras de automóveis, aplicada ao hardware de áudio.
Engenharia
Analisamos seu projeto CAD antes da fabricação das ferramentas, identificamos problemas de fabricação e projetamos o processo em torno da peça — a análise que conquistou este cliente é gratuita para todos os projetos.
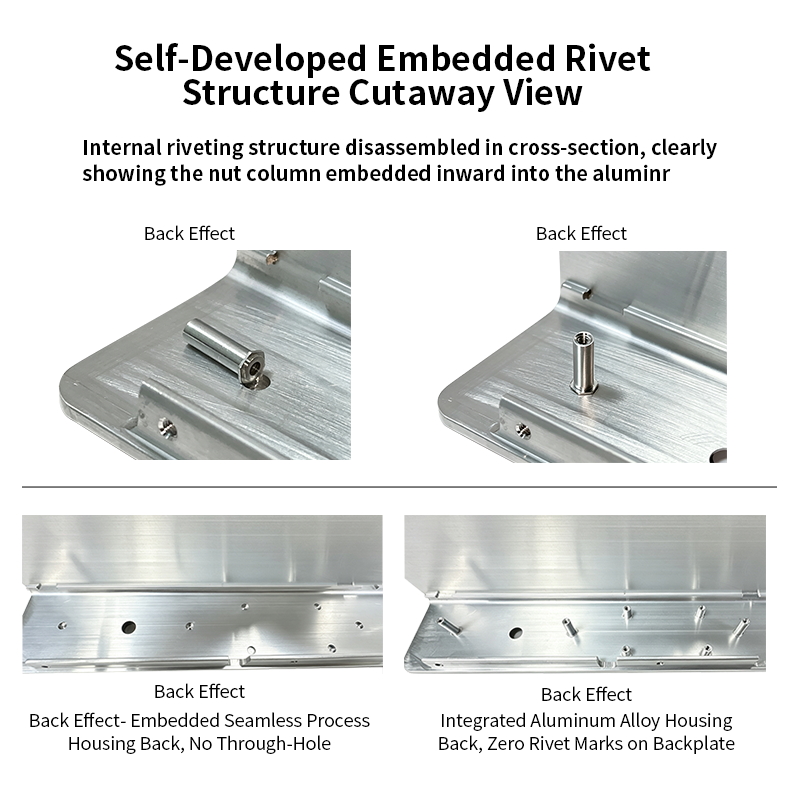
Vista em corte — colunas de porcas embutidas, sem furos passantes, sem marcas na placa traseira.
A rebitagem convencional empurra os rebites através da chapa, deixando marcas na parte de trás e comprometendo o espaço livre dos componentes internos. Nosso processo de encaixe acomoda a coluna da porca dentro do material — a parte de trás permanece lisa, a junta permanece resistente e o produto finalmente tem a aparência ideal.
Desafios que superamos
Problemas reais do chão de fábrica — causa raiz, solução e o resultado que temos hoje.
Processo de fabricação
Cada etapa é documentada com inspeção durante o processo, de modo que a qualidade é incorporada desde o início — e não apenas inspecionada no final.
O tarugo de alumínio 6063-T5 é selecionado e extrudado até atingir uma forma próxima da final — propriedades de material estáveis e menor quantidade de material para usinagem em cada lote.
Usinagem de tarugos com fixação integrada de 5 eixos mantém a geometria de paredes finas — tolerância controlada dentro de ±0,01 mm em características críticas.
A rebitagem, desenvolvida internamente, une a carcaça em um único processo — colunas de porcas embutidas, sem furos passantes, placa traseira totalmente plana.
A preparação uniforme da superfície fosca remove marcas de usinagem e prepara a peça para um revestimento uniforme.
Anodização fosca ou brilhante com logotipos gravados a laser — cores consistentes, gráficos nítidos e resistentes ao desbotamento.
Inspeção CMM em todas as dimensões, verificação da consistência do lote e embalagem protetora antes da exportação — defeitos nunca são enviados.
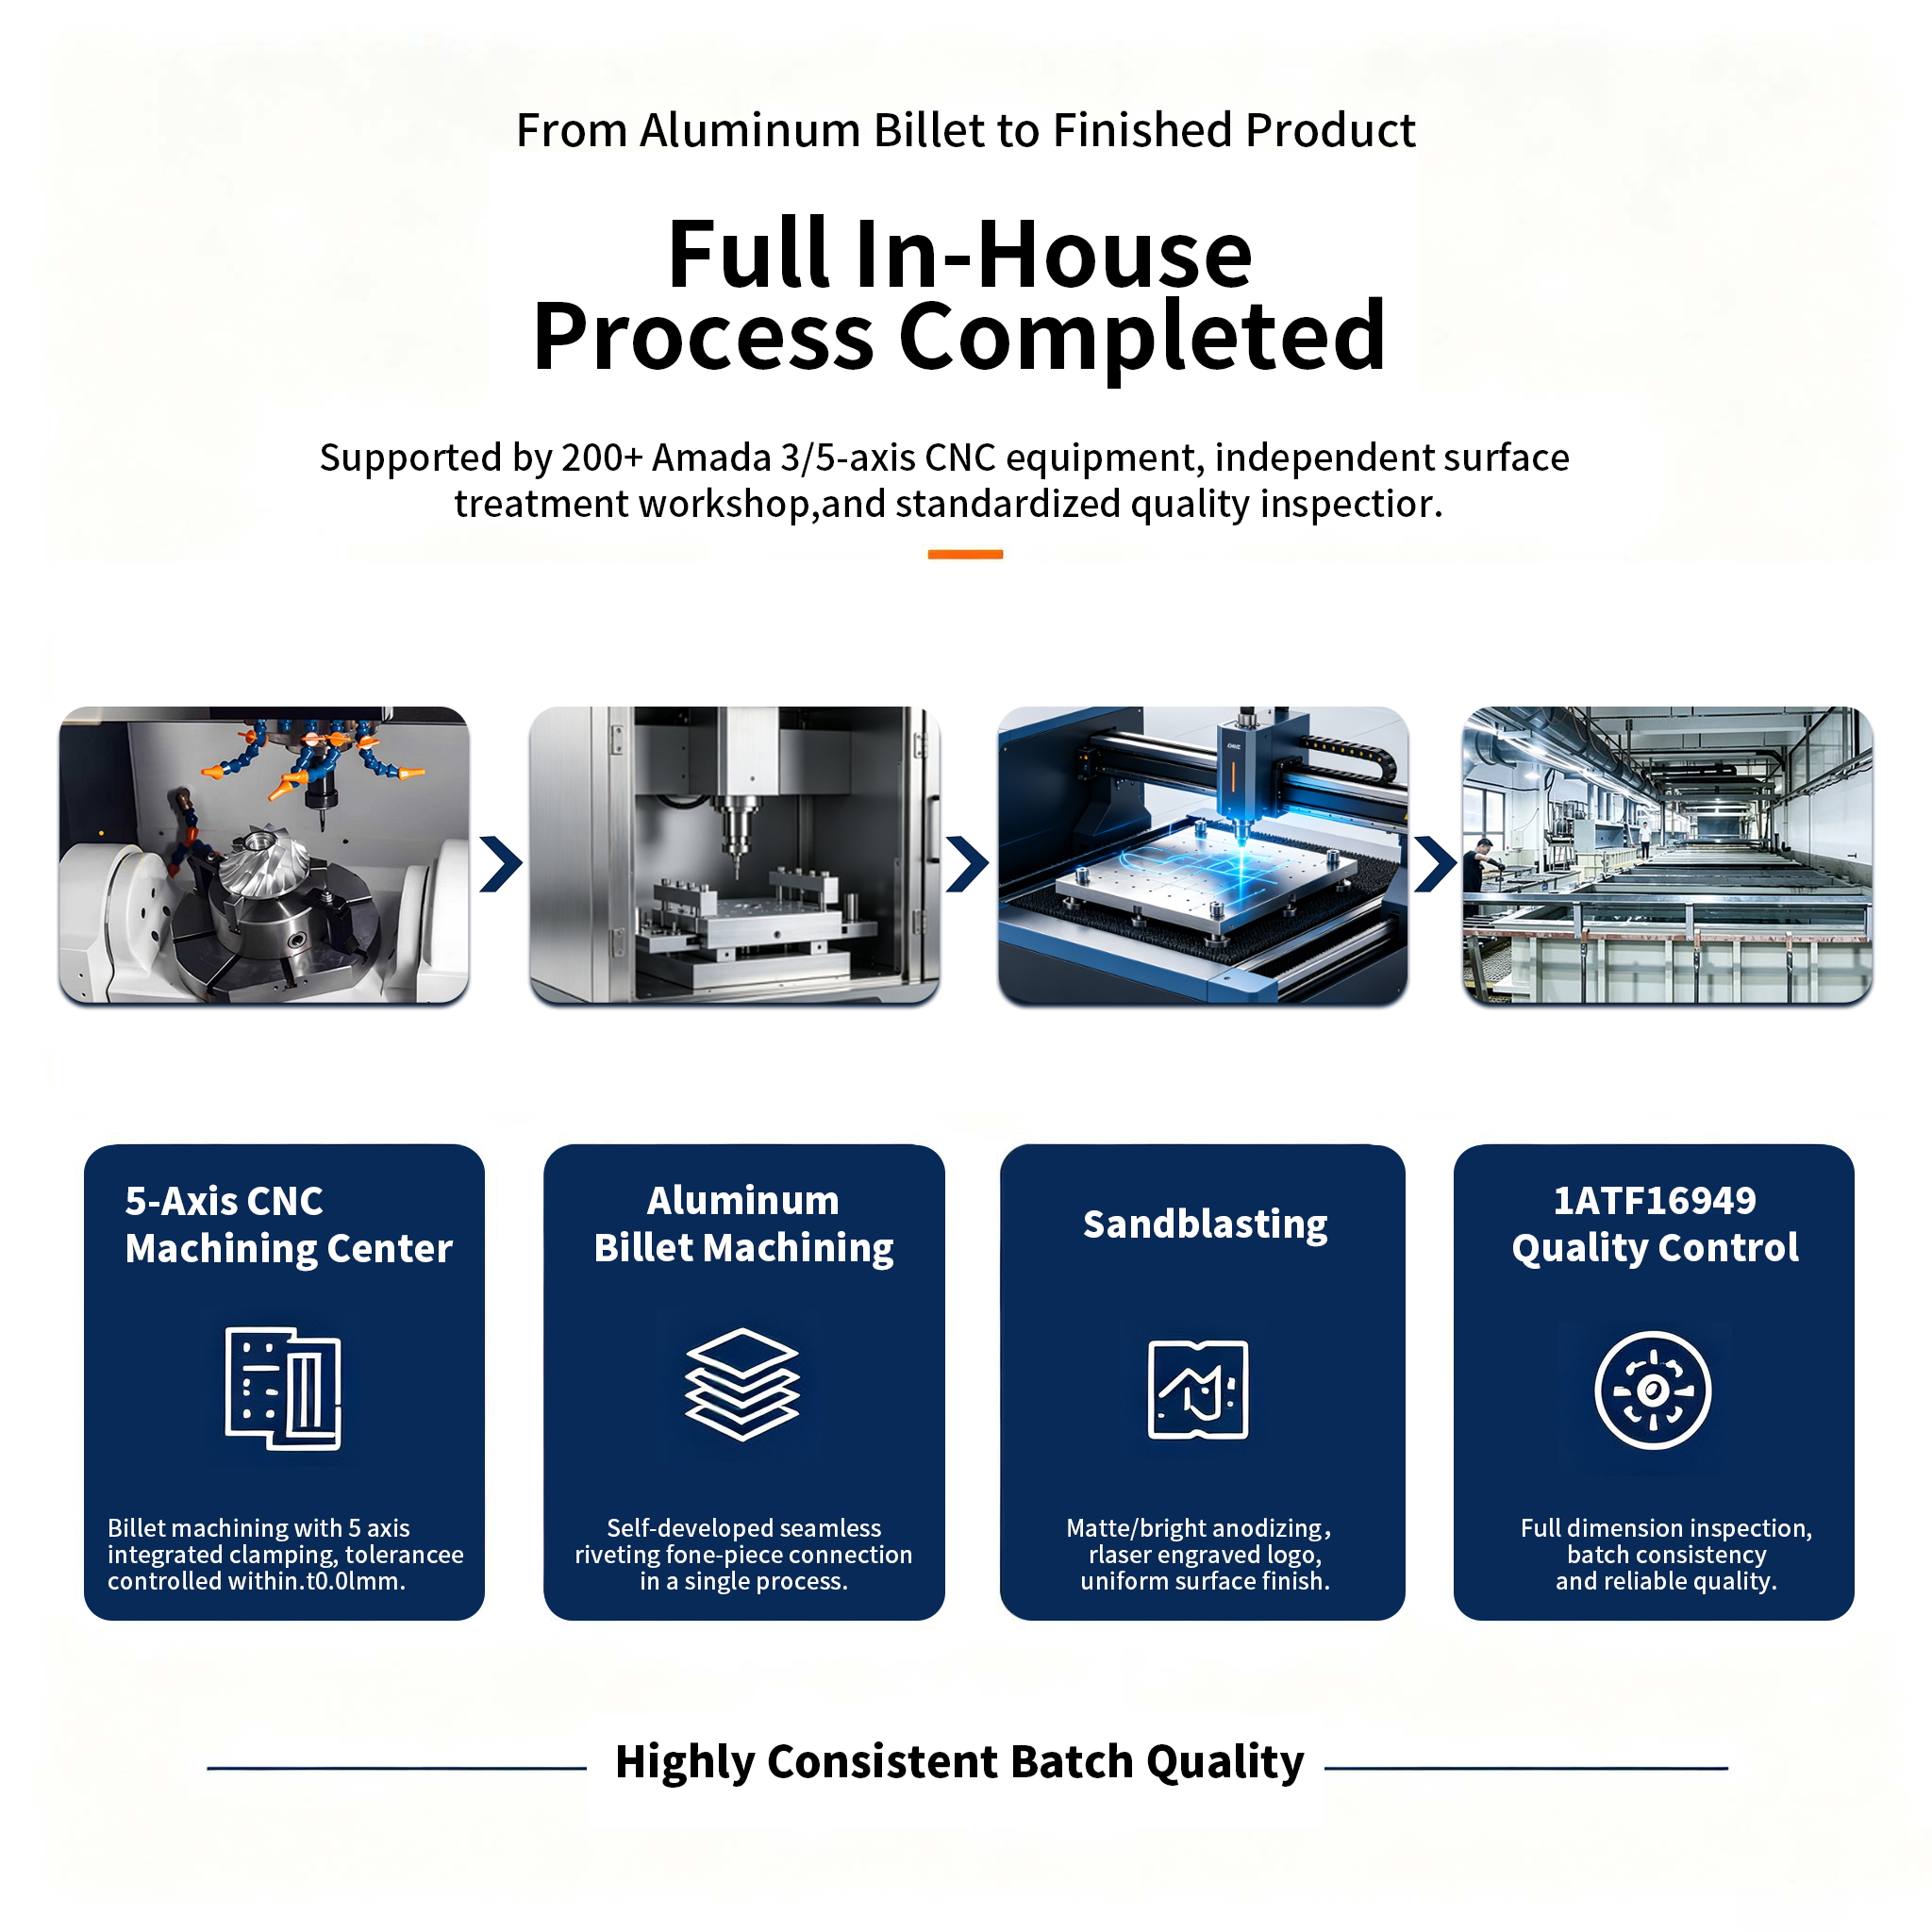
Do tarugo de alumínio ao produto acabado — mais de 200 máquinas CNC Amada de 3/5 eixos, oficina de superfície independente, controle de qualidade padronizado.
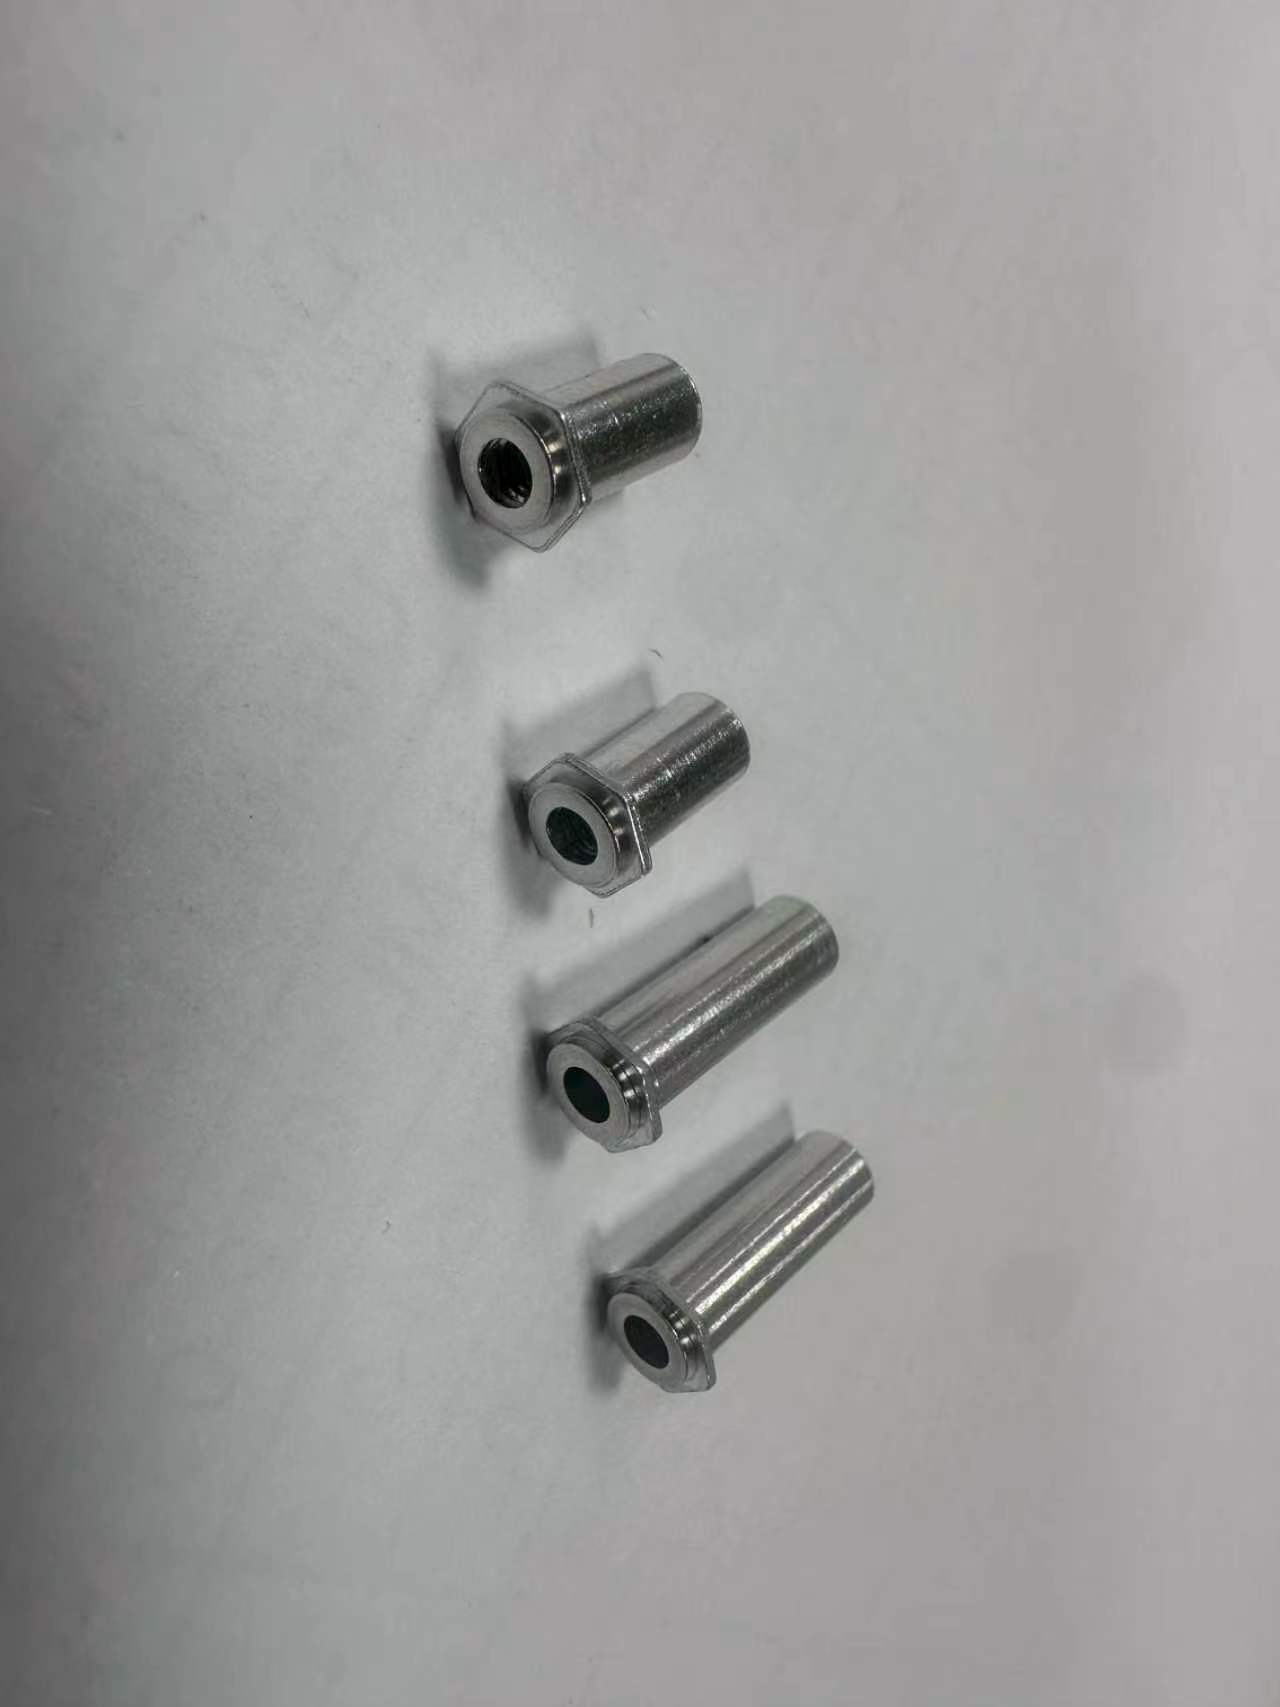
Nossos engenheiros desenvolveram esse processo internamente. A coluna da porca é pressionada para dentro e selada dentro do material — observe como a placa traseira permanece perfeitamente plana, sem nenhuma marca.
Garantia de Qualidade
Cada especificação fundamental é verificada com CMM, medidor de superfície e colorímetro em cada lote de produção — os dados são arquivados por lote para total rastreabilidade.
| Especificação | Exigência | Alcançou | Método |
|---|---|---|---|
| planicidade da placa traseira | Totalmente plano, sem marcas de rebite | Aprovação total (100%) | Medidor visual e de superfície |
| Tolerância de usinagem | ±0,01 mm | ±0,01 mm | Medição CMM |
| resistência da junta rebitada | Atende às especificações de extração do fabricante original. | Aprovado | Teste de retirada |
| Cor da anodização | ΔE < 1,5 vs. mestre | ΔE < 1,0 em média | Colorímetro |
| resistência à névoa salina | 72 h, sem corrosão | Aprovado | ASTM B117 |
| Consistência do lote | Inspeção dimensional de 100% | Aprovação total (100%) | CMM de dimensão completa |
Por que Rejin CNC
A marca comparou-nos com lojas em três países. Eis o que selou o negócio.
vs. rebitagem padrão
Sem furos passantes, placa traseira plana, junta mais resistente — um processo que os clientes não encontram em lojas de componentes comuns, protegido por anos de aprimoramento interno.
versus acabamento terceirizado
Usinagem, jateamento de areia, anodização e marcação a laser, tudo em um só lugar — sem transferências de processos, sem variações de cor, sem desculpas relacionadas a terceiros.
vs. amostragem em lote
As dimensões críticas são medidas em cada peça, cada lote é verificado — defeitos nunca chegam à sua linha de produção.
versus suporte orientado para vendas
Você conversa diretamente com as pessoas que operam as máquinas e o processo — respostas técnicas em horas, DFM em 48.
Resultados do projeto
O primeiro lote atendeu plenamente aos padrões da marca, e o relacionamento só tem crescido desde então.
Feedback do cliente
Depoimentos diretos das pessoas que gerenciam esse programa do lado do cliente.
“A placa traseira está finalmente completamente lisa. Sem marcas de rebites, sem amassados — tem a aparência que um produto premium deve ter.”
“Lote após lote, a cor da anodização corresponde à amostra de referência. Deixamos de verificar a cor na chegada.”
“A solução DFM da Rejin identificou problemas de montagem que nossos fornecedores anteriores nunca mencionaram. As entregas têm sido feitas no prazo há três anos consecutivos.”
Análise DFM gratuita · Orçamento em 24 horas
Envie-nos seu projeto CAD e receba uma análise DFM gratuita com um orçamento detalhado em até 24 horas.


