

Caso di studio sulla lavorazione CNC · Apparecchiature audio
Un marchio audio europeo ha trascorso mesi a scartare cabinet con segni di rivetti visibili sulla piastra posteriore. La tecnologia di rivettatura integrata e senza giunture, sviluppata internamente da Rejin CNC, offre una superficie posteriore completamente piatta, priva di fori passanti, lavorata con una precisione di ±0,01 mm, anodizzata in azienda e certificata IATF 16949 per la produzione in serie.
Il paziente
Una vera storia di ingegneria: un difetto visibile, tre fornitori falliti e il processo che ha permesso di risolverlo.
Alcune delle migliori storie di ingegneria iniziano con un piccolo difetto visibile. Per un marchio audio europeo che si preparava a lanciare un nuovo simulatore di amplificatore analogico, il difetto si trovava proprio sulla piastra posteriore: file di rivetti in rilievo che conferivano a un prodotto di alta qualità un aspetto economico.
Il prodotto era un simulatore di amplificatore per chitarra compatto, progettato in Francia e venduto in tutto il mondo. Il design industriale era pulito: un alloggiamento in alluminio spazzolato con grafica dei controlli marcata al laser, progettato per i musicisti attenti al suono che lo avrebbero acquistato. Sul davanti, il prodotto appariva impeccabile. Sul retro, tradizionale attraverso avvincente Lasciavano ammaccature in rilievo dove i rivetti penetravano nella piastra di alluminio. Ogni esemplare presentava questi segni, e ognuno di essi comprometteva l'immagine di prestigio che il marchio aveva impiegato anni a costruire.
Per mesi, il team acquisti del marchio ha cercato una soluzione migliore. Hanno valutato officine meccaniche in tre paesi. Alcune officine hanno affermato che i segni erano inevitabili: "è così che funziona la rivettatura". Altre si sono offerte di nascondere i segni con adesivi o vernice, un'opzione che gli ingegneri hanno respinto categoricamente. Un fornitore ha proposto un'alternativa più economica, la pressofusione, che però avrebbe modificato il peso, la consistenza e il costo del prodotto. Nessuno di loro ha risolto il vero problema.
Quindi il team del marchio è stato indirizzato a Rejin CNC. Invece di citare il disegno così com'è, i nostri ingegneri hanno eseguito una revisione DFM gratuita e hanno proposto qualcosa che le altre officine non avevano mai menzionato: un processo di rivettatura senza soluzione di continuità integrato — Colonne di dadi pressate verso l'interno dal retro, sigillate all'interno del materiale, senza fori passanti e con una piastra posteriore completamente piatta. Nessun segno. Nessuna ammaccatura. Nessun adesivo.
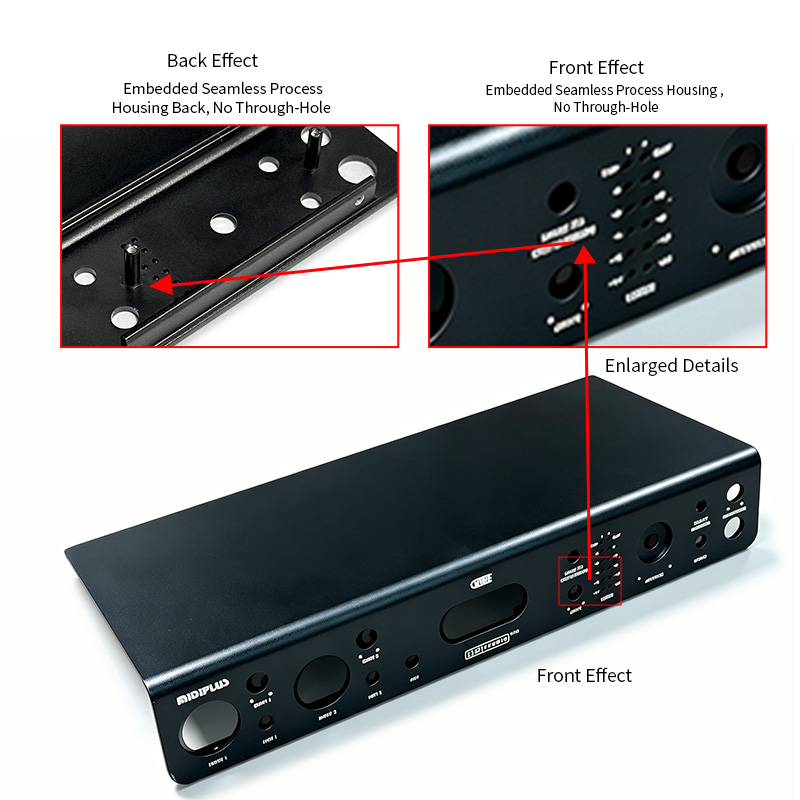
Come il primo campione ha cambiato tutto. Il primo esemplare arrivò con una piastra posteriore talmente piatta che il team di controllo qualità del cliente la perfezionò passandoci sopra le dita due volte. I controlli dimensionali furono superati al primo tentativo. L'assemblaggio risultò perfetto. La struttura con rivetti incorporati superò i test di estrazione con ampio margine. Quel primo esemplare divenne il punto di riferimento per ogni lotto successivo, e da allora il marchio non si è più guardato indietro.
I punti dolenti del cliente
Sei problemi che nessuna delle officine candidate era riuscita a risolvere prima di Rejin CNC.
I rivetti passanti hanno lasciato delle ammaccature in rilievo sulla piastra posteriore: ogni singolo pezzo presentava questi segni che rompevano la superficie liscia.
Le ammaccature conferivano a un prodotto audio di alta gamma un aspetto economico sugli scaffali dei negozi, danneggiando direttamente il posizionamento del marchio.
I rivetti che penetravano nella piastra compromettevano l'integrità strutturale e rischiavano di causare problemi di spazio con i componenti elettronici interni.
Il colore variava da un lotto all'altro e i segni diventavano ancora più visibili dopo la verniciatura: due problemi in un'unica finitura.
I fornitori hanno presentato i disegni così come erano, definendo i segni dei rivetti "inevitabili" anziché proporre un processo migliore.
I negozi gestivano i campioni, ma la qualità o le scadenze ne risentivano quando la produzione aumentava su larga scala.
Panoramica del progetto
Alloggiamenti in alluminio lavorati a CNC per apparecchiature audio — simulatori di amplificatori, schede audio e interfacce audio — costruiti attorno a Rejin CNC rivettatura senza soluzione di continuità integrata sviluppata internamente: una piastra posteriore completamente piatta, priva di segni di rivetti, con struttura monoblocco e resistenza ottimizzata.
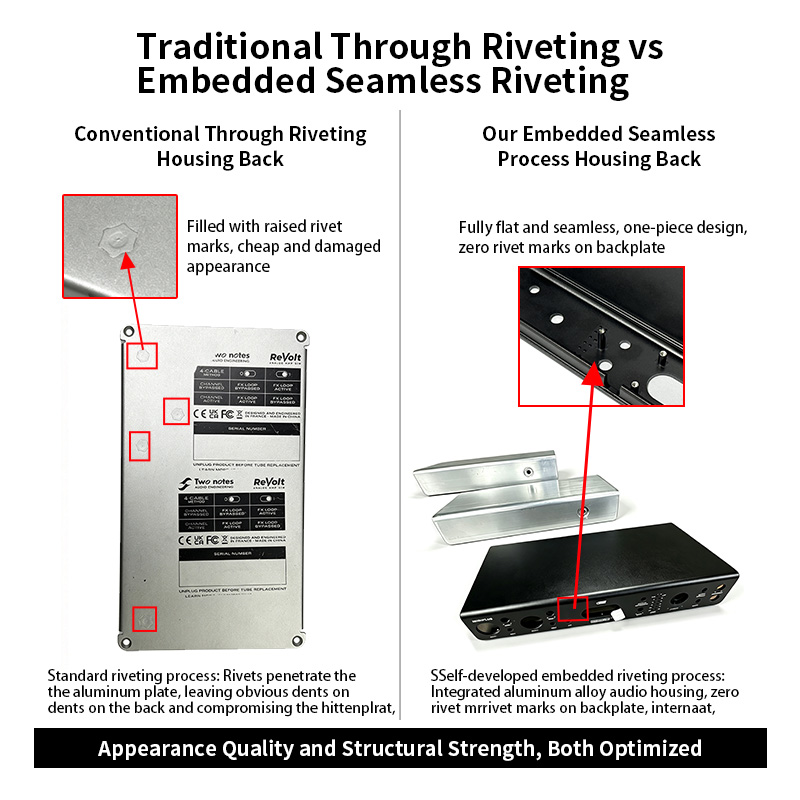
Il metodo tradizionale di rivettatura contro il nostro processo integrato senza saldature: aspetto e resistenza ottimizzati in entrambi i casi.
La nostra soluzione ingegneristica
La differenza non risiedeva mai in una singola macchina, bensì in un sistema ingegneristico completo costruito attorno a un unico processo.
Avvincente
Le colonne dei dadi vengono pressate verso l'interno e sigillate all'interno del materiale in un'unica operazione: niente fori passanti, niente segni in rilievo e una piastra posteriore perfettamente piatta che supera sempre la prova del tocco.
Lavorazione
La lavorazione del billetta con bloccaggio integrato a 5 assi mantiene la geometria a parete sottile senza distorsioni, mantenendo la tolleranza entro ±0,01 mm sulle caratteristiche critiche.
Superficie
L'anodizzazione opaca o lucida con loghi incisi al laser viene eseguita internamente: finitura superficiale uniforme, nessun intervento da parte di terzi, nessuna variazione di colore.
Ispezione
Ogni caratteristica critica viene misurata con una macchina di misura a coordinate (CMM) su ogni singolo pezzo, e i dati vengono archiviati per ogni lotto di produzione per garantire la completa tracciabilità.
Qualità
L'ispezione standardizzata e il controllo statistico di processo (SPC) mantengono elevata la coerenza dei lotti, offrendo la stessa qualità richiesta dai produttori di apparecchiature originali (OEM) del settore automobilistico, applicata all'hardware audio.
Ingegneria
Analizziamo il tuo CAD prima della realizzazione degli stampi, segnaliamo eventuali problemi di producibilità e progettiamo il processo in funzione del pezzo: la consulenza che ci ha permesso di acquisire questo cliente è gratuita per ogni progetto.
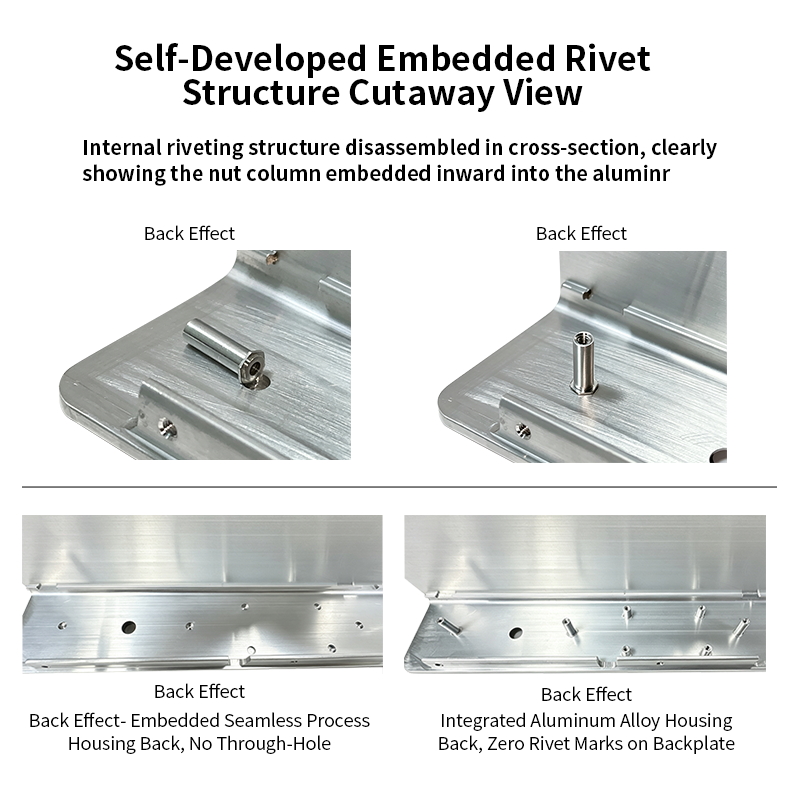
Vista in sezione: colonne di dadi incassate verso l'interno, nessun foro passante, nessuna traccia sulla piastra posteriore.
La rivettatura standard spinge i rivetti attraverso la piastra, lasciando ammaccature sul retro e compromettendo lo spazio interno per i componenti. Il nostro processo di rivettatura integrata alloggia la colonna del dado all'interno del materiale: il retro rimane liscio, il giunto rimane robusto e il prodotto ha finalmente l'aspetto desiderato.
Le sfide che abbiamo superato
Problemi reali riscontrati in produzione: causa principale, soluzione e il risultato che abbiamo oggi.
Processo di produzione
Ogni fase è documentata con controlli in corso di produzione, in modo che la qualità sia integrata fin dall'inizio, e non verificata alla fine.
Il billetta di alluminio 6063-T5 viene selezionata ed estrusa fino a ottenere una forma quasi definitiva, garantendo proprietà del materiale stabili e riducendo gli scarti di lavorazione per ogni ciclo.
La lavorazione del billetta con bloccaggio integrato a 5 assi mantiene la geometria a parete sottile, con tolleranze controllate entro ±0,01 mm sulle caratteristiche critiche.
Il sistema di rivettatura sviluppato internamente unisce l'alloggiamento in un unico processo: colonne di dadi incorporate verso l'interno, assenza di fori passanti, piastra posteriore completamente piatta.
La preparazione uniforme della superficie opaca elimina le tracce di lavorazione e prepara il pezzo per una verniciatura omogenea.
Anodizzazione opaca o lucida con loghi incisi al laser: colori uniformi, grafica nitida e resistente allo sbiadimento.
Ispezione completa con CMM, verifica della consistenza del lotto e imballaggio protettivo prima dell'esportazione: i prodotti difettosi non vengono spediti.
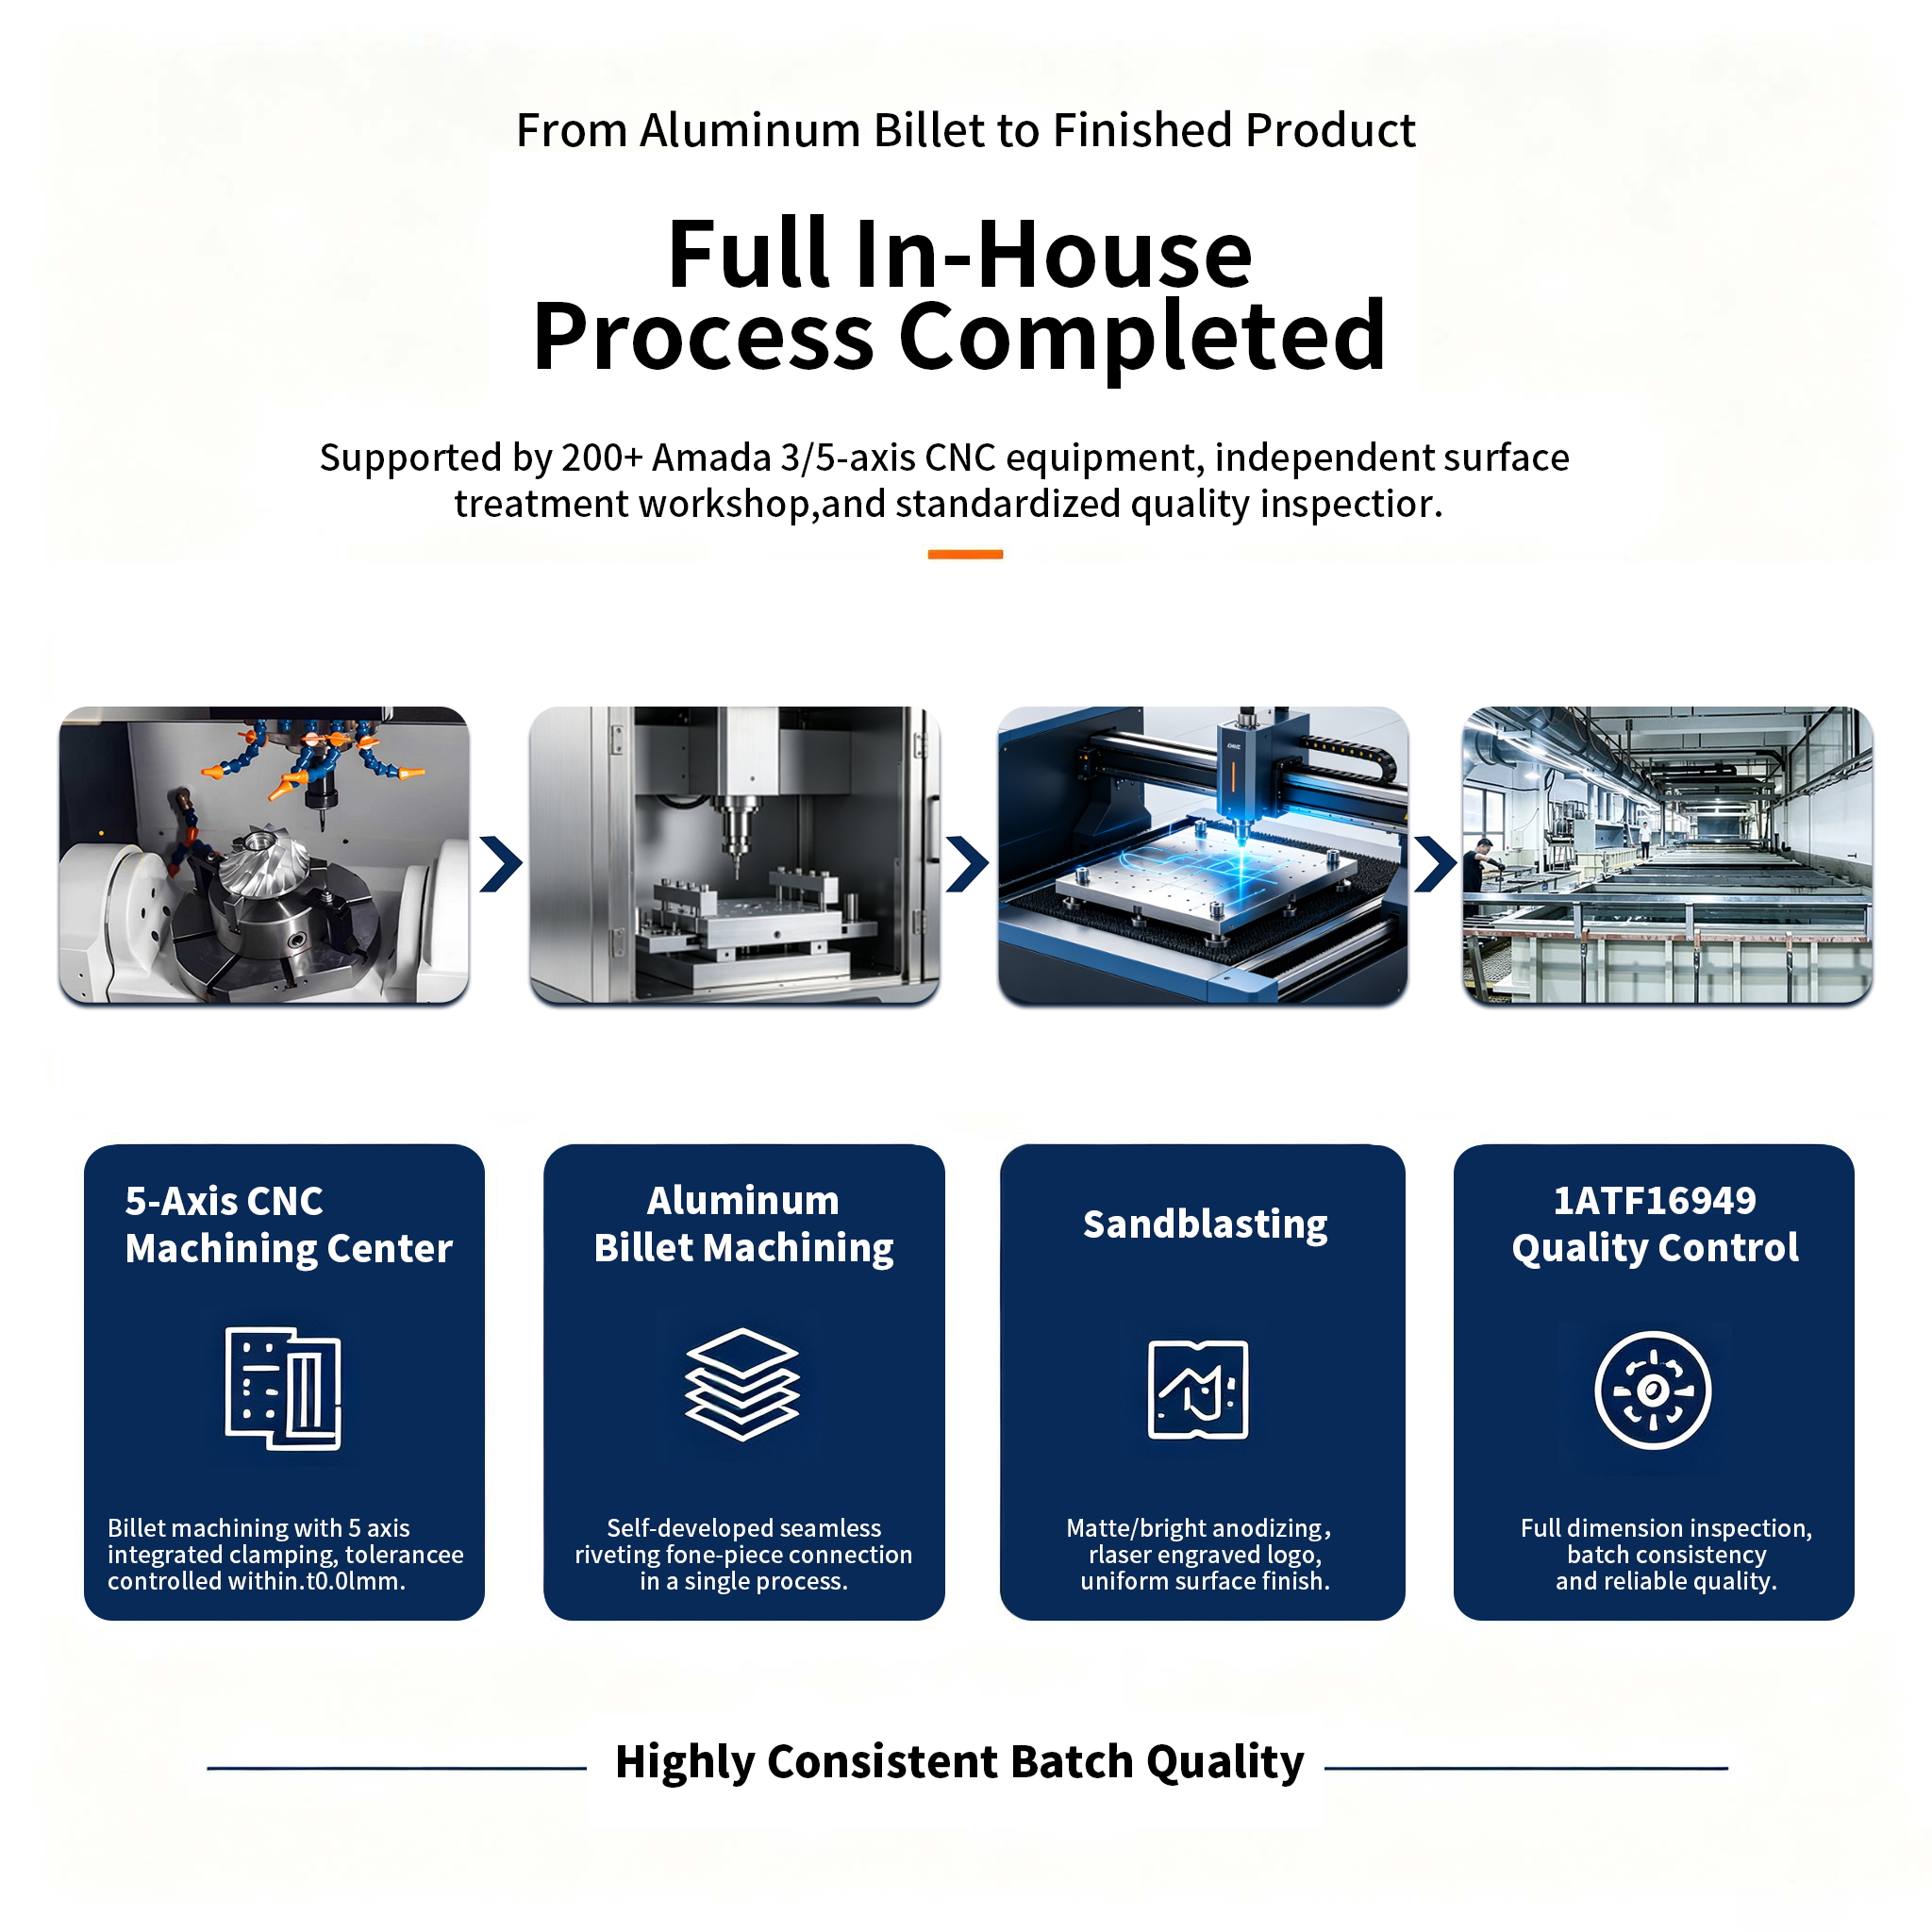
Dalla billetta di alluminio al prodotto finito: oltre 200 macchine CNC Amada a 3/5 assi, officina di lavorazione superficiale indipendente, controllo qualità standardizzato.
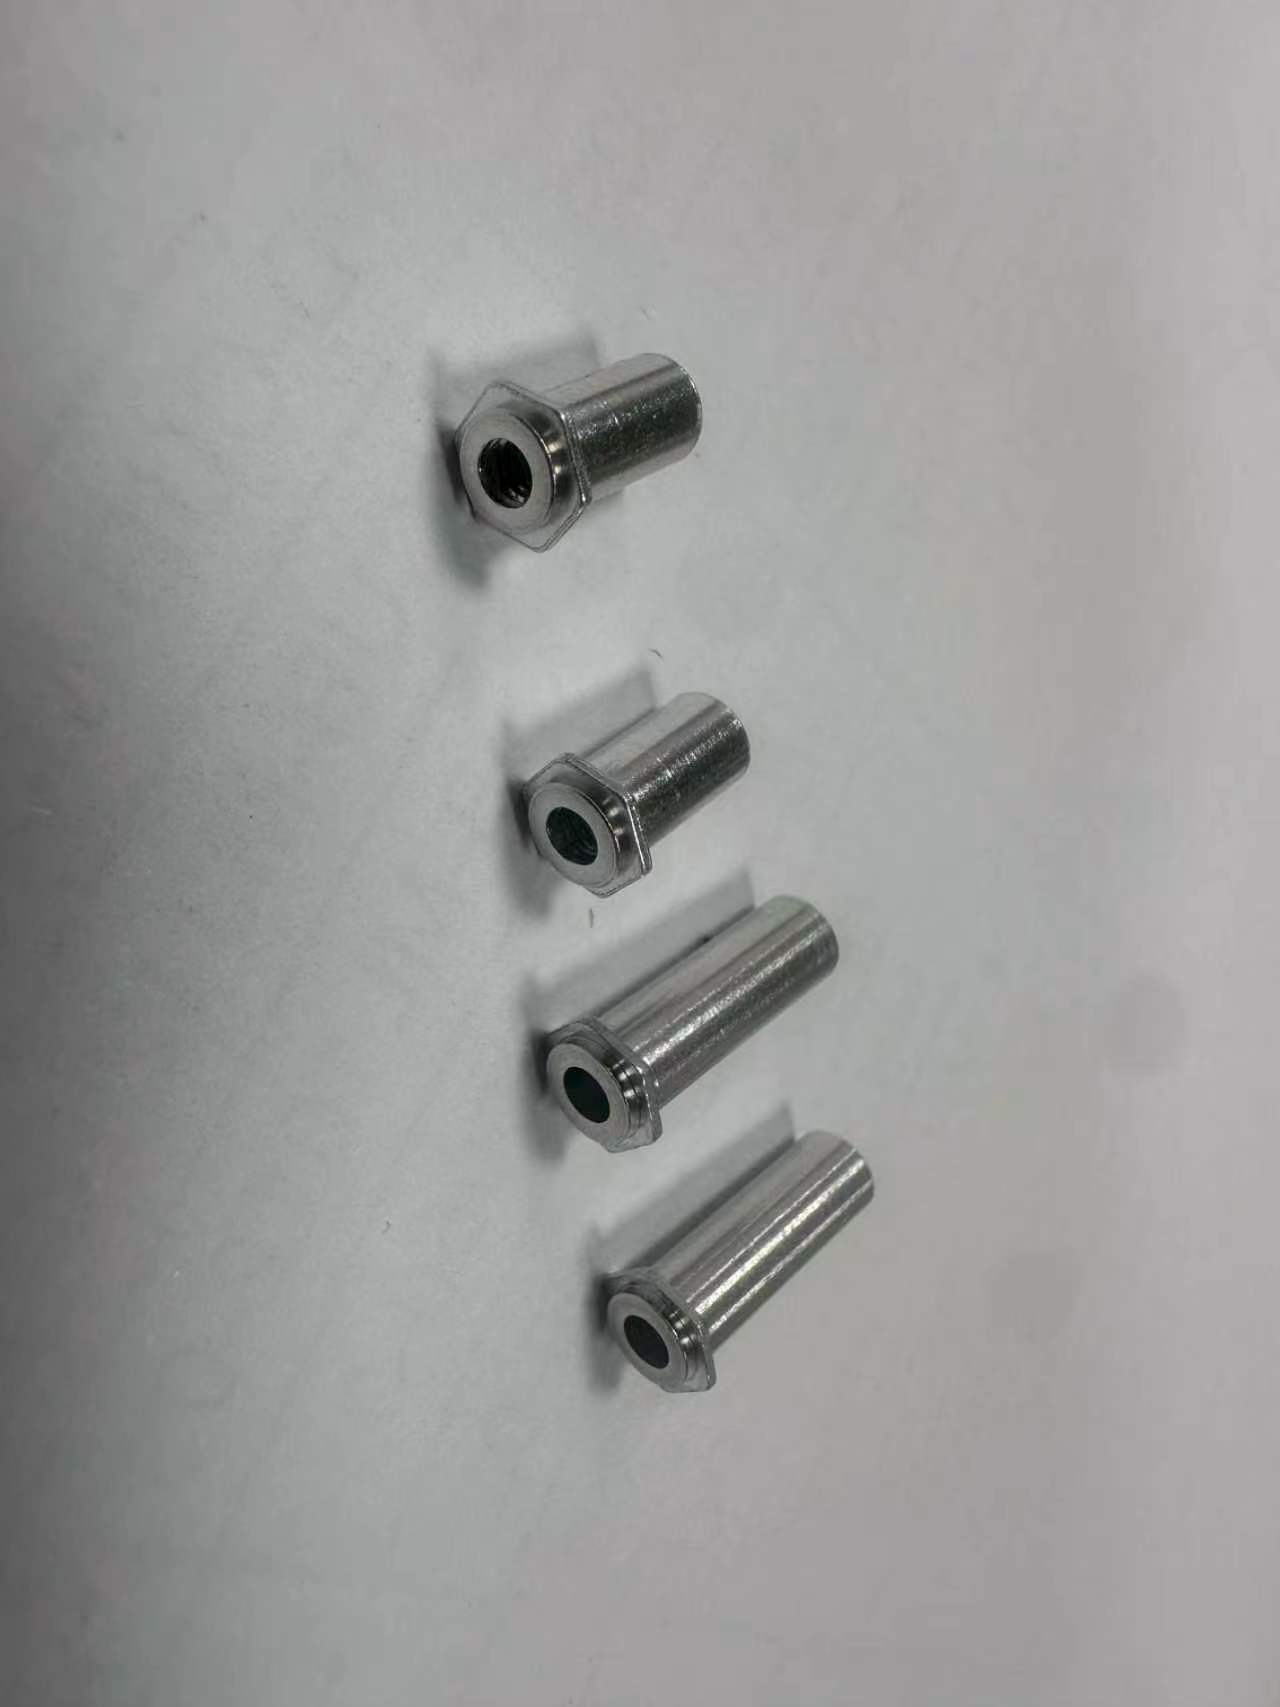
I nostri ingegneri hanno sviluppato questo processo internamente. La colonna del dado viene pressata verso l'interno e sigillata all'interno del materiale: osservate come la piastra posteriore rimane perfettamente piatta e priva di segni.
Garanzia di qualità
Ogni specifica chiave viene verificata con CMM, misuratore di superficie e colorimetro su ogni lotto di produzione: i dati vengono archiviati per lotto per una tracciabilità completa.
| Specifiche | Requisito | Raggiunto | Metodo |
|---|---|---|---|
| planarità della piastra posteriore | Completamente piatto, senza segni di rivetti. | Superamento del 100% | Misuratore visivo + di superficie |
| Tolleranza di lavorazione | ±0,01 mm | ±0,01 mm | Misurazione CMM |
| Resistenza del giunto rivettato | Conforme alle specifiche di estrazione OEM | Superato | prova di estrazione |
| Colore anodizzato | ΔE < 1,5 vs. master | ΔE < 1,0 media | Colorometro |
| resistenza alla nebbia salina | 72 ore, nessuna corrosione | Superato | ASTM B117 |
| Consistenza del lotto | Controllo dimensionale al 100% | Superamento del 100% | Macchina di misura a coordinate completa |
Perché Rejin CNC
Il marchio ci ha confrontato con negozi di tre paesi. Ecco cosa ci ha convinti ad accettare l'offerta.
rispetto alla rivettatura standard
Niente fori passanti, piastra posteriore piatta, giunzione più resistente: un processo che i clienti non possono trovare nei negozi di componenti standard, protetto da anni di perfezionamento interno.
vs. finitura esternalizzata
Lavorazione meccanica, sabbiatura, anodizzazione e marcatura laser tutto sotto lo stesso tetto: niente passaggi intermedi, niente variazioni di colore, niente scuse dovute a terzi.
vs. campionamento a lotti
Le dimensioni critiche vengono misurate su ogni singolo pezzo e ogni lotto viene verificato: i pezzi difettosi non arrivano mai alla vostra linea di produzione.
vs. supporto orientato alle vendite
Parli direttamente con le persone che gestiscono le macchine e il processo: risposte tecniche in poche ore, progettazione per la producibilità (DFM) in 48.
Risultati del progetto
Il primo lotto ha soddisfatto pienamente gli standard del marchio e da allora il rapporto non ha fatto che consolidarsi.
Feedback dei clienti
Citazioni dirette dalle persone che gestiscono questo programma dal lato cliente.
“La piastra posteriore è finalmente completamente liscia. Nessun segno di rivetti, nessuna ammaccatura: ha l'aspetto che un prodotto di alta qualità dovrebbe avere.”
“Lotto dopo lotto, il colore dell'anodizzazione corrisponde al campione di riferimento. Abbiamo smesso di controllare il colore all'arrivo.”
"Il DFM di Rejin ha individuato problemi di assemblaggio che i nostri precedenti fornitori non avevano mai segnalato. Le consegne sono state puntuali per tre anni consecutivi."
Verifica DFM gratuita · Preventivo in 24 ore
Inviaci il tuo disegno CAD e riceverai una verifica DFM gratuita con un preventivo dettagliato entro 24 ore.


